
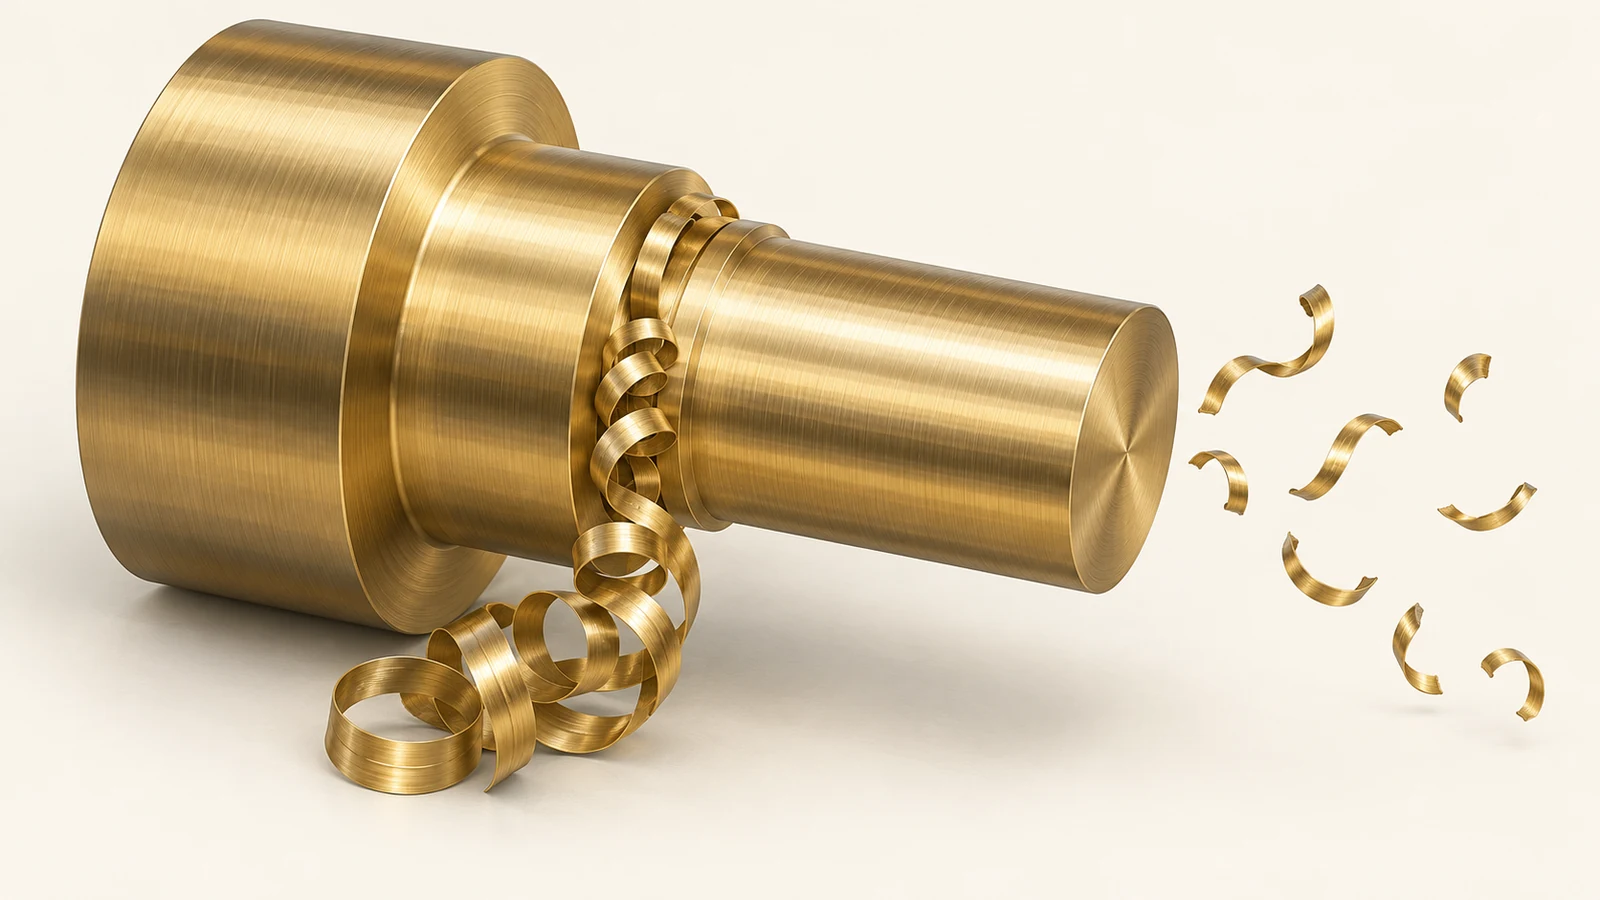
Quando i trucioli di ottone si avvolgono attorno a un utensile, strisciano su una superficie finita o si incastrano in una cava stretta, la prima reazione è spesso dare la colpa alla lega. Può essere parte della storia, ma il controllo del truciolo è anche un problema di sistema di taglio: geometria della feature, impegno, condizione del filo, erogazione del refrigerante, percorso di evacuazione e sequenza operativa determinano se il truciolo si spezza, si allontana o ritorna nel taglio.
La domanda utile non è semplicemente “Quale ottone produce trucioli corti?” È: dove rimane intrappolato il truciolo, che forma assume in quel punto e il processo può creare un percorso sicuro per uscire dalla feature? Questa guida alla risoluzione dei problemi segue questa sequenza, così un acquirente o un ingegnere di processo può distinguere un problema di selezione della lega da un problema di traiettoria utensile o di accesso.
Mappare il truciolo prima di cambiare la lega
Registrare l'operazione, l'utensile, la feature e la destinazione del truciolo. Un nastro continuo lungo proveniente da un diametro tornito si comporta diversamente dai frammenti compatti prodotti durante la fresatura di una tasca. Annotare se il truciolo si avvolge attorno al pezzo, si annida in un foro trasversale, graffia una faccia finita o blocca il refrigerante. Scattare una fotografia solo dopo che la macchina è in uno stato sicuro; non infilare mai le mani nel vano della macchina per recuperare un truciolo mentre l'attrezzatura è in funzione.
Successivamente, confrontare il truciolo con il pezzo. Se un truciolo viene portato via senza danni da un taglio di tornitura aperto, la sua lunghezza può non avere importanza. Se lo stesso nastro può avvolgersi attorno a un albero piccolo o essere trascinato su una superficie di tenuta, la geometria del pezzo lo rende rilevante. Per una tasca profonda, il vincolo principale può essere l'evacuazione piuttosto che la lunghezza del truciolo: anche un frammento corto può rimanere in un angolo cieco dove la passata successiva lo ritaglia di nuovo.
Separare tre osservazioni nel registro del processo: forma del truciolo, posizione del truciolo e difetto risultante. “Trucioli lunghi” è incompleto. “Un nastro continuo si accumula dietro lo spallamento e graffia il perno finito durante la passata successiva” indica un meccanismo verificabile.
Cosa trasforma un truciolo gestibile in un avvolgimento
Un truciolo si avvolge quando rimane attaccato abbastanza a lungo da seguire il pezzo o la fresa in rotazione, e quando non c'è un percorso chiaro per uscire. Nei lavori di tornitura, un nastro continuo può avvolgersi attorno al pezzo o all'utensile. Nella fresatura, i trucioli possono essere ritagliati perché rimangono in una tasca o vengono riportati attraverso la zona di taglio. Fori piccoli, cave strette e spallamenti creano trappole locali anche quando il pezzo nel suo complesso è aperto.
La condizione del filo dell'utensile cambia il truciolo. Un filo usurato o inadatto può sfregare, imbrattare o formare un truciolo difficile da spezzare. Anche l'impegno conta: la quantità di materiale asportato per dente o per giro influenza lo spessore e la forma del truciolo. Non esiste un valore di avanzamento o velocità universalmente corretto senza la lega, l'utensileria, la geometria, la macchina e l'allestimento esatti. Usare le indicazioni del fornitore di utensileria e una prova controllata invece di copiare un numero da un'altra qualità di ottone o da un'altra macchina.
Il refrigerante può aiutare a portare via i trucioli quando la sua direzione e pressione raggiungono la zona di taglio, ma il refrigerante non può compensare una geometria chiusa o una traiettoria utensile che compatta i trucioli in un angolo. In alcune feature, un cambio utensile o una sequenza rivista sono più efficaci dell'aumento della portata di refrigerante. Se il pezzo necessita tornitura CNC, valutare il flusso dei trucioli attorno a spallamenti, gole e fori come parte della strategia di tornitura.
Leggere il pattern della feature
| Dove si accumulano i trucioli | Cosa verificare | Perché la posizione è importante |
|---|---|---|
| Dietro uno spallamento tornito | Direzione dei trucioli, angolo di attacco dell'utensile e scarico allo spallamento | Lo spallamento può impedire a un truciolo nastriforme di allontanarsi dal pezzo |
| All'interno di una tasca o di una cava | Spazio di evacuazione, impegno dell'utensile e ordine delle passate | I frammenti ritagliati possono danneggiare il fondo o la parete laterale |
| All'intersezione con un foro trasversale | Sequenza di foratura e accesso dei trucioli da ciascuna apertura | La seconda operazione può intrappolare o piegare i trucioli della prima |
| Su un diametro finito | Se i trucioli ritornano sulla superficie durante una passata successiva | Un truciolo può graffiare una finitura altrimenti accettabile |
| Vicino a un utensile o a un portautensile | Spazio libero, protezioni e percorso di evacuazione dei trucioli | Un avvolgimento può diventare un problema di sicurezza del processo, non solo un difetto estetico |
Il pattern può anche indicare se il problema è stabile. Se i trucioli si accumulano nello stesso angolo della tasca su ogni pezzo, il percorso può essere prevedibile e correggibile. Se la posizione varia con l'usura dell'utensile o la posizione nel lotto, controllare il tagliente e i controlli di processo prima di riprogettare il pezzo. Se il problema compare solo dopo una particolare lavorazione secondaria, rivedere l'ordine delle operazioni.
Per i passaggi intersecanti, ispezionare sia l'ingresso sia l'uscita dopo ogni operazione. Un truciolo può sembrare rimosso da un lato mentre rimane incastrato più in profondità nel passaggio. Non affidarsi a un getto d'aria finale come unica prova che una cavità complessa sia pulita; definire il livello di pulizia richiesto e un metodo di ispezione adatto alla caratteristica.
Regolare il taglio e l'ordine delle operazioni
Iniziare con una sequenza di controlli a basso rischio. Confermare che l'utensile e la placchetta corretti siano installati, ispezionare il tagliente per usura o danni e verificare che il percorso dei trucioli non sia ostruito da un'attrezzatura o da geometrie adiacenti. Poi modificare una variabile di processo alla volta. A seconda dell'operazione, può valere la pena testare una geometria dell'utensile, un impegno, una direzione di passata o una strategia di rottura truciolo diversi. Mantenere coerenti il sistema di fissaggio e il metodo di ispezione in modo che il risultato sia attribuibile.
L'ordine delle operazioni può contare più del previsto. Se un foro trasversale viene praticato prima di aprire una tasca vicina, l'operazione successiva può creare un'uscita che aiuta l'evacuazione dei trucioli—oppure può spingere materiale nel foro. Al contrario, forare dopo aver finito le superfici circostanti può lasciare trucioli su una superficie difficile da pulire senza danni. Confrontare le opzioni di sequenza utilizzando un campione e ispezionare il percorso effettivo dei trucioli, non solo la simulazione del programma.
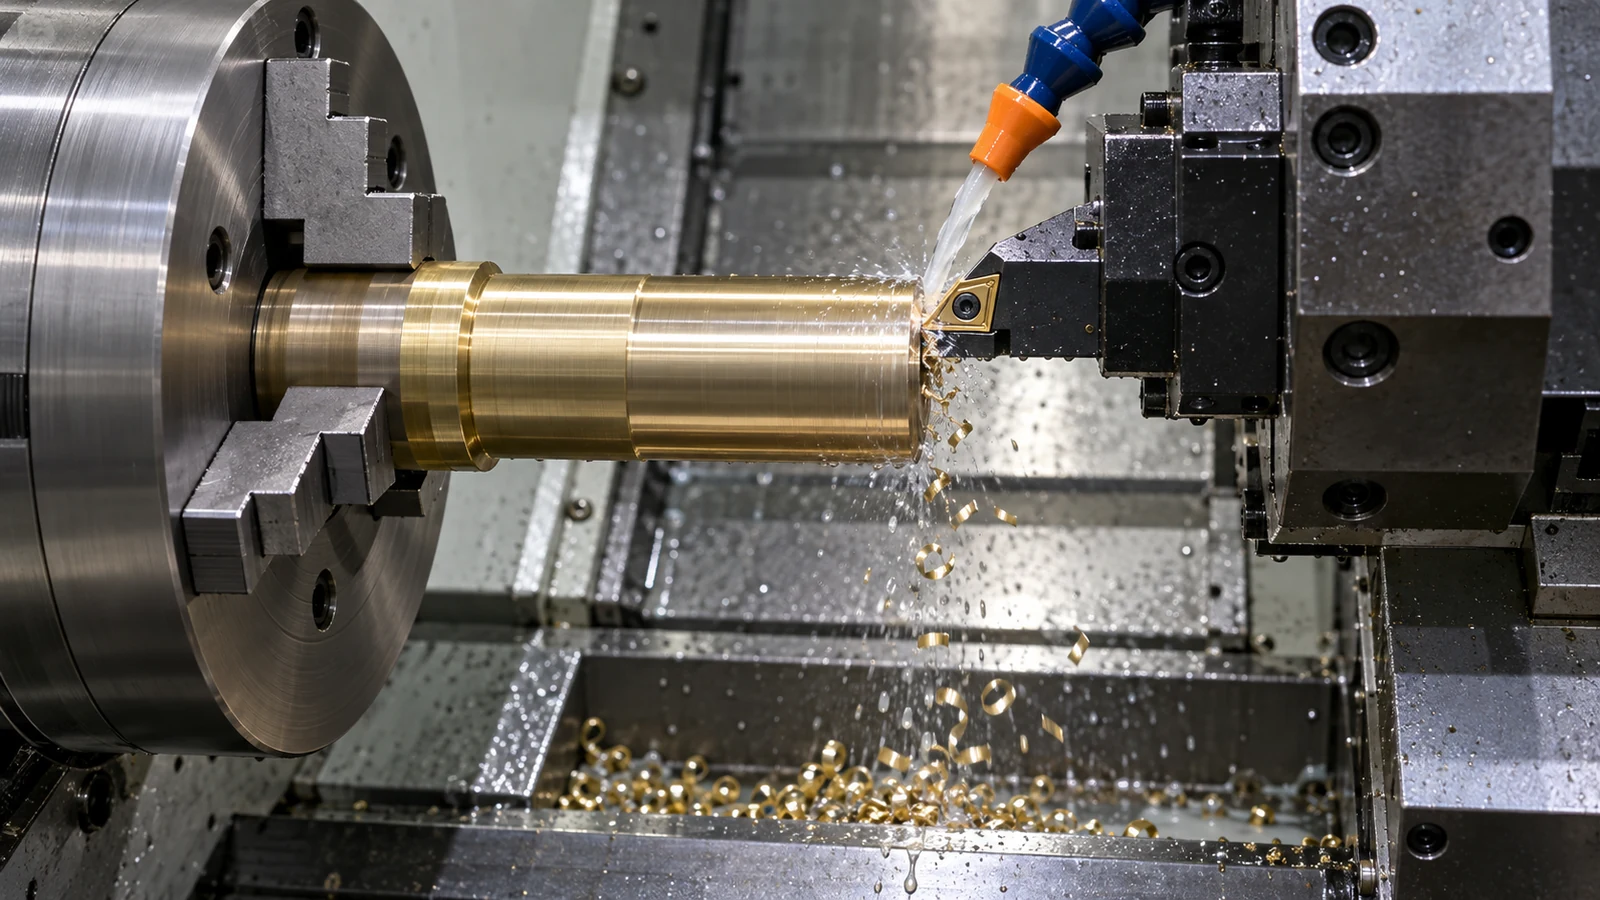
Per la produzione, una regolazione del controllo dei trucioli deve essere verificata anche per la durata dell'utensile, la stabilità del ciclo e la finitura a valle. Un processo che produce trucioli più corti ma aumenta l'usura del tagliente o modifica una superficie critica non è un miglioramento. Registrare la condizione iniziale, la regolazione, il numero di pezzi valutati e l'effetto sia sui trucioli sia sulle caratteristiche del pezzo.
Quando la selezione della lega conta davvero
La scelta della lega è importante quando i requisiti funzionali del pezzo lasciano spazio ad alternative e quando il comportamento del materiale limita costantemente il processo. Diverse qualità di ottone possono variare in lavorabilità, comportamento alla formatura, requisiti di corrosione, conduttività e restrizioni sul contenuto di piombo. La scelta corretta dipende dal pezzo e dalle sue condizioni di servizio; il “miglior controllo dei trucioli” non può essere considerato isolatamente da tali vincoli.
Prima di cambiare qualità, confermare la specifica richiesta, la tempra, le restrizioni normative o del cliente e qualsiasi esigenza di giunzione o finitura. Confrontare le designazioni esatte dei materiali—non solo etichette generiche come “ottone a lavorabilità rapida”. Le informazioni sui materiali in ottone del sito sono un punto di partenza per comprendere la famiglia di materiali disponibili, mentre il disegno e la specifica di acquisto controllano il requisito effettivo.
Se la lega è fissa, l'ingegneria di processo dovrebbe concentrarsi su utensileria, accesso, impegno, evacuazione e sequenza. Se la lega è aperta a revisione, trattare un cambio di qualità come una decisione di progettazione: verificare l'impatto su resistenza, esposizione alla corrosione, conduttività, formatura e operazioni a valle. Un problema di controllo dei trucioli non è di per sé una prova sufficiente per approvare una sostituzione di materiale.
Domande poste da acquirenti e ingegneri
I trucioli lunghi di ottone sono sempre un segno di una cattiva condizione di taglio?
Non sempre. Un truciolo continuo può essere gestibile quando si svuota in sicurezza e non entra in contatto con il pezzo o l'utensile. Diventa un problema quando si avvolge, si annida in una feature, blocca il flusso o danneggia una superficie.
Un'officina dovrebbe cambiare la qualità dell'ottone per risolvere l'avvolgimento del truciolo?
Solo dopo che i requisiti del pezzo consentono una sostituzione e le evidenze di processo indicano il comportamento del materiale come vincolo primario. Prima escludere utensili usurati, accesso scarso, trucioli intrappolati e una sequenza operativa che impedisce l'evacuazione.
Il refrigerante da solo può impedire il ritaglio dei trucioli?
Può aiutare in una zona di taglio accessibile, ma non può garantire l'evacuazione da una tasca cieca o da un passaggio ostruito. Rivedere la geometria, la traiettoria utensile e i percorsi di uscita del truciolo oltre alla direzione del refrigerante.