
L'allineamento della guida d'onda a blocchi divisi è controllato dall'interfaccia di posizionamento completa, non dai soli perni di centraggio. Le due metà devono far corrispondere tra loro le caratteristiche lavorate della guida d'onda mentre le facce di accoppiamento si chiudono in modo coerente secondo lo schema di fissaggio specificato. La posizione e l'accoppiamento dei perni, la planarità e la pulizia delle facce, il gioco delle viti, la posizione della scanalatura rispetto al datum e la sequenza di assemblaggio possono tutti contribuire allo scostamento finale. La strategia corretta di disegno consiste nel definire quale metà possiede la geometria di riferimento, come viene posizionata la seconda metà e quale caratteristica assemblata o risultato RF viene accettato. Il numero di perni o il diametro nominale dei perni di per sé non dimostra l'allineamento; tali dettagli devono essere correlati all'interfaccia e verificati nella condizione di assemblaggio.
Definire l'interfaccia prima di scegliere i perni
Un progetto a blocchi divisi suddivide un canale di guida d'onda tra componenti accoppiati. Il canale assemblato dipende dalla geometria di ciascuna metà e da come le metà ritornano nella stessa posizione relativa dopo la separazione. I perni di allineamento possono migliorare la ripetibilità, ma funzionano solo quando le loro posizioni e i loro accoppiamenti sono riferiti alle caratteristiche della guida d'onda e alle facce di accoppiamento.
Iniziare dall'interfaccia funzionale del pezzo: porta della guida d'onda, caratteristiche di flangia o transizione, linea centrale del canale, superficie di tenuta o di contatto e posizioni dei fissaggi. Decidere se il canale è centrato rispetto a una metà o quotato simmetricamente attraverso il giunto. Evitare di quotare ciascuna metà indipendentemente da bordi non correlati, poiché la catena di tolleranze risultante può spostare il canale assemblato anche quando ciascun componente rispetta le proprie dimensioni locali.
L'allineamento meccanico e le prestazioni RF sono collegati ma non intercambiabili. L'intervallo di frequenza del progetto, il modo, la geometria di transizione e il metodo di prova determinano quali scostamenti o discontinuità contano. Tali requisiti appartengono al progetto RF responsabile e al piano di accettazione, non a una tolleranza di lavorazione universale presunta.
Controllare la catena dei datum su entrambe le metà
Scegliere un datum primario sull'interfaccia che possa essere ispezionato e riprodotto, spesso una faccia di accoppiamento o un piano di assemblaggio definito. Posizionare le caratteristiche critiche del canale e i fori dei perni a partire da quel sistema di datum. La metà opposta dovrebbe utilizzare uno schema di datum coordinato affinché le linee centrali del canale, i gradini e le porte si incontrino quando assemblati, non solo quando ciascun blocco viene misurato nel proprio setup.
Il trasferimento del datum merita un'attenzione esplicita. Se una metà è lavorata a partire da un datum di porta e l'altra da una parete esterna, i loro sistemi di coordinate individuali possono discordare. Una strategia di datum comune, un approccio di lavorazione abbinato o un'ispezione di assemblaggio controllata possono ridurre l'ambiguità. Il metodo scelto dipende dal progetto e dall'accesso disponibile per l'ispezione.
Tenere conto della catena di tolleranze dovuta alla posizione dei perni, alla posizione dei fori, al gioco di accoppiamento, all'aderenza delle facce e al movimento dei fissaggi. Un accoppiamento stretto dei perni può migliorare il posizionamento ma può anche rendere l'assemblaggio sensibile a bave, variazioni termiche o piccoli errori di posizione. Più perni non sono automaticamente migliori se lo schema vincola eccessivamente l'interfaccia.
Progettare perni, fori, viti e facce come un unico sistema
I perni di allineamento stabiliscono la posizione nel piano; le facce di accoppiamento stabiliscono l'aderenza e l'orientamento; le viti forniscono la forza di serraggio. I disegni dovrebbero rendere chiari questi ruoli. Utilizzare relazioni controllate tra perni e fori e identificare se i perni sono fissi in un blocco, rimovibili o parte di un elemento di assemblaggio separato. I fori dei fissaggi non dovrebbero diventare accidentalmente caratteristiche di posizionamento concorrenti, a meno che il progetto non li utilizzi intenzionalmente in tal modo.
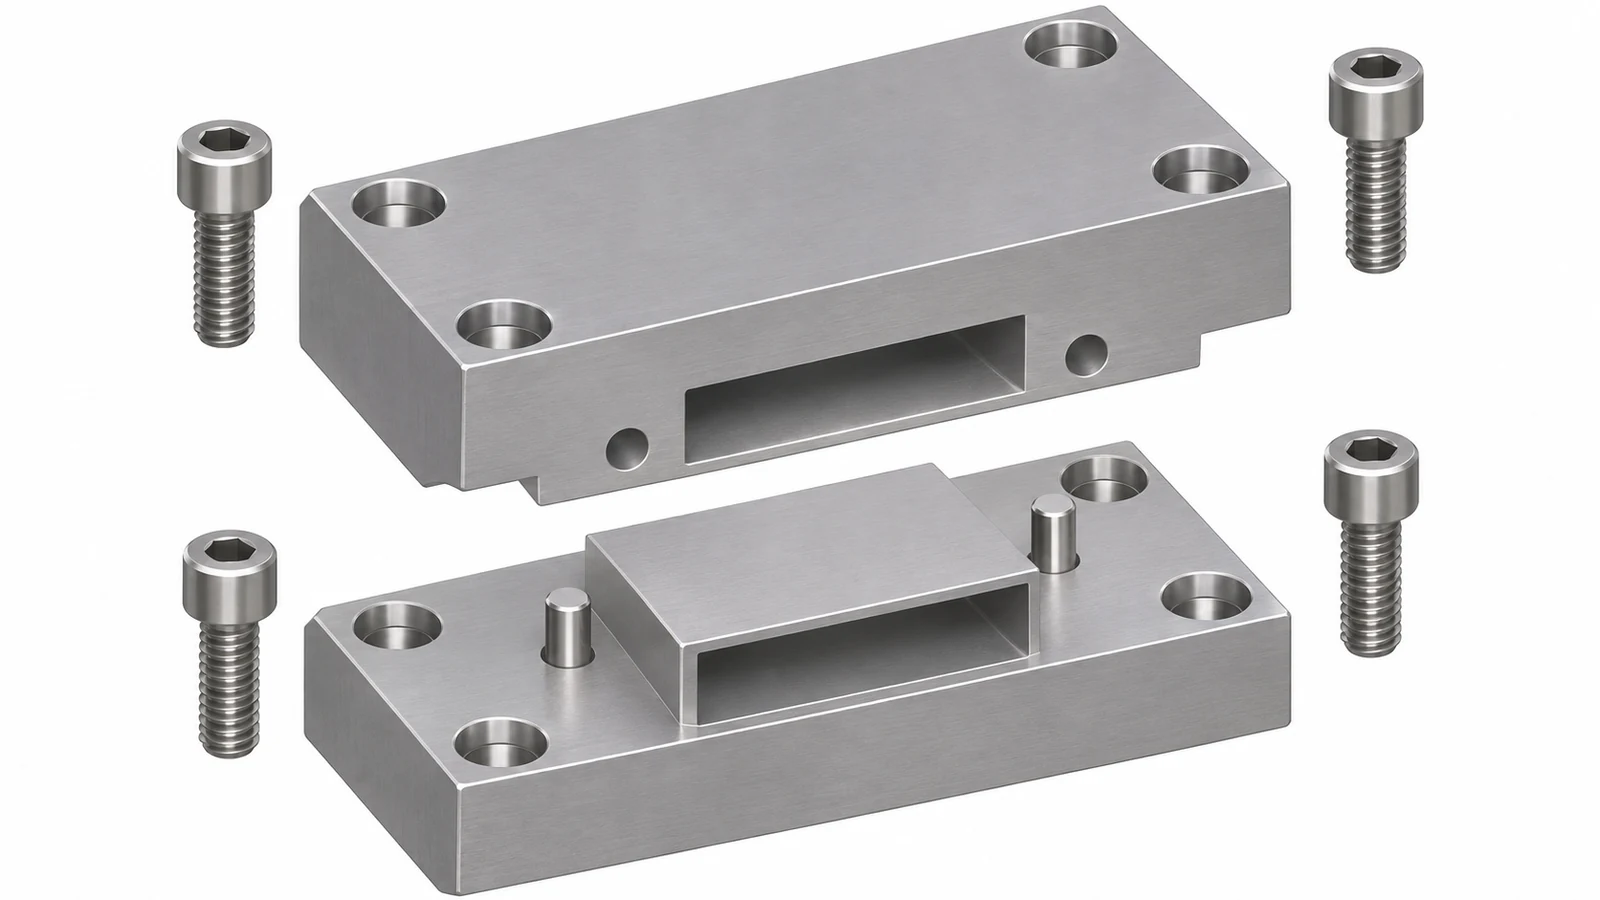
| Caratteristica | Ruolo di allineamento | Domanda di verifica |
|---|---|---|
| Faccia di accoppiamento | Alloggia le due metà e controlla il piano di interfaccia | Sono definiti planarità, finitura, pulizia e zone di contatto? |
| Schema di spine e fori | Ristabilisce la posizione relativa nel piano | Sono specificati accoppiamenti, datum di localizzazione e direzione di montaggio? |
| Elementi di fissaggio | Blocca il giunto | La sequenza di serraggio o il gioco possono spostare le due metà? |
| Canale della guida d'onda | Definisce il passaggio funzionale | Entrambe le metà sono localizzate da un sistema di datum coordinato? |
Precisione Fresatura CNC e l'accesso multiasse possono essere rilevanti per la geometria, ma la strategia effettiva delle feature dipende dal progetto rilasciato. Quando più facce o porte devono essere correlate, rivedere la sequenza dei datum e il metodo di ispezione prima di rilasciare la linea di divisione.
Ispezionare la geometria assemblata che conta
L'ispezione dei componenti dovrebbe verificare singolarmente le facce di accoppiamento, le posizioni delle spine, le feature dei canali e le relazioni tra datum. L'ispezione di assemblaggio verifica poi se le due metà si chiudono e si posizionano come previsto. A seconda del progetto, ciò può includere un gradino o un disallineamento attraverso la divisione, la registrazione delle porte, una feature di riscontro, la misurazione a coordinate o un altro metodo concordato nel piano di accettazione.
Misurare nella stessa condizione di serraggio che rappresenta l'esercizio o il collaudo. Parti libere appoggiate insieme per gravità possono non riprodurre la posizione dopo il serraggio dei fissaggi. Al contrario, un'attrezzatura di ispezione che forza i blocchi in allineamento può mascherare un disallineamento. Documentare l'attrezzatura, la coppia o la sequenza di serraggio quando tali condizioni influenzano il risultato.
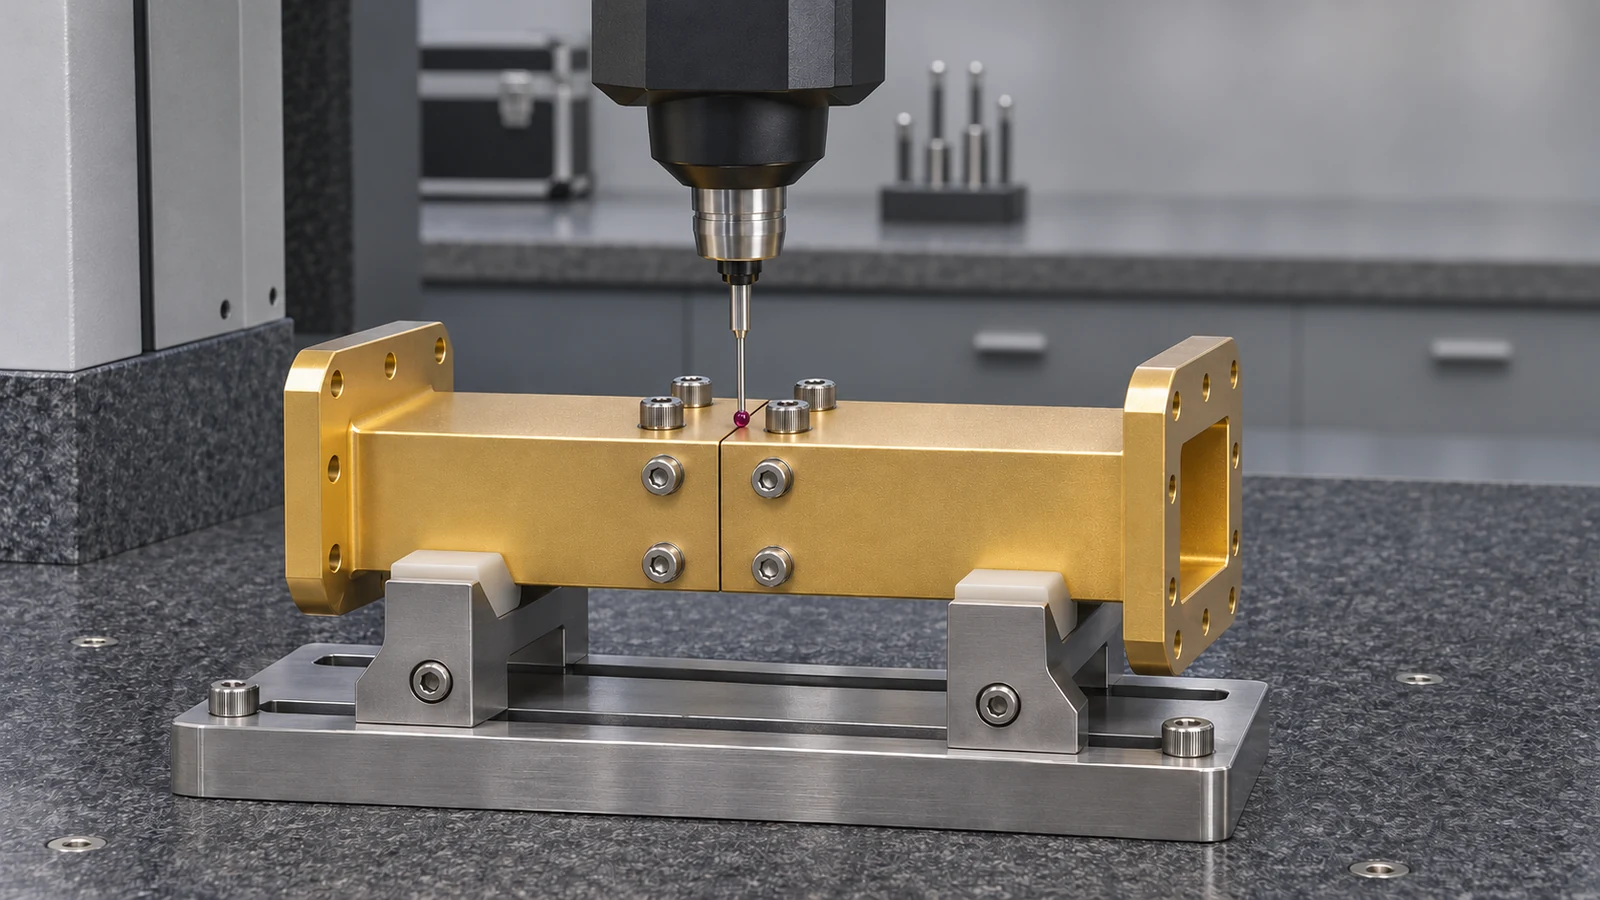
Mantenere l'ispezione meccanica distinta dal collaudo RF. Se le prestazioni elettriche/RF sono il criterio finale di accettazione, definire separatamente il setup di prova, la calibrazione e i limiti di prova. Un risultato di allineamento meccanicamente accettabile può supportare la valutazione RF ma non stabilisce da solo le prestazioni complete del dispositivo.
Collegare l'allineamento meccanico all'accettazione RF
Esempi di ricerca di assemblaggi per guide d'onda lavorati a CNC utilizzano spine o perni per allineare blocchi divisi, ma le loro geometrie, frequenze e condizioni di prova sono specifiche di quei progetti. La lezione è controllare un assemblaggio ripetibile e verificare il dispositivo funzionale, non copiare la dimensione, il numero o la tolleranza di posizione di una spina da una guida d'onda diversa.
Prima del rilascio, fare in modo che i responsabili meccanici e RF concordino sui datum di interfaccia, sulle discontinuità di canale consentite, sulla strategia dei perni, sulla condizione di assemblaggio e sulle evidenze richieste. Includere nel pacchetto di disegni sia le dimensioni a livello di componente sia eventuali verifiche sull'assieme. Il piano risultante può quindi essere ispezionato senza dover indovinare se il requisito decisivo sia un accoppiamento con perno, un gradino di canale, un offset di porta o una risposta RF misurata.