
L'alignement du guide d'ondes en bloc fendu est contrôlé par l'interface de positionnement complète, et non par les seules goupilles de centrage. Les deux moitiés doivent faire correspondre entre elles les caractéristiques usinées du guide d'ondes tandis que les faces d'appui se ferment de manière cohérente selon le schéma de fixation spécifié. La position et l'ajustement des goupilles, la planéité et la propreté des faces, le jeu des vis, la localisation de la rainure par rapport à la référence et la séquence d'assemblage peuvent tous contribuer au décalage final. La bonne stratégie de dessin consiste à définir quelle moitié porte la géométrie de référence, comment la seconde moitié est positionnée, et quelle caractéristique assemblée ou quel résultat RF est accepté. Le nombre de goupilles ou le diamètre nominal des goupilles ne prouve pas à lui seul l'alignement ; ces détails doivent être liés à l'interface et vérifiés dans les conditions d'assemblage.
Définir l'interface avant de choisir les goupilles
Une conception en bloc fendu répartit un canal de guide d'ondes entre des composants d'appui. Le canal assemblé dépend de la géométrie de chaque moitié et de la manière dont les moitiés retrouvent la même position relative après séparation. Les goupilles d'alignement peuvent améliorer la répétabilité, mais elles ne fonctionnent que si leurs emplacements et ajustements sont référencés aux caractéristiques du guide d'ondes et aux faces d'appui.
Commencer par l'interface fonctionnelle de la pièce : port de guide d'ondes, caractéristiques de bride ou de transition, axe du canal, portée d'étanchéité ou de contact, et emplacements des fixations. Décider si le canal est centré sur une moitié ou coté symétriquement par rapport au joint. Éviter de coter chaque moitié indépendamment à partir de bords non liés, car la pile de tolérances résultante peut décaler le canal assemblé même lorsque chaque composant respecte ses propres dimensions locales.
L'alignement mécanique et les performances RF sont liés mais non interchangeables. La plage de fréquences du projet, le mode, la géométrie de transition et la méthode d'essai déterminent quels décalages ou discontinuités importent. Ces exigences relèvent de la conception RF responsable et du plan d'acceptation, et non d'une tolérance d'usinage universelle supposée.
Contrôler la chaîne de références sur les deux moitiés
Choisir une référence primaire sur l'interface qui puisse être inspectée et reproduite, souvent une face d'appui ou un plan d'assemblage défini. Positionner les caractéristiques critiques du canal et les trous de goupilles à partir de ce système de références. La moitié opposée doit utiliser un schéma de références coordonné afin que les axes du canal, les gradins et les ports se rencontrent à l'assemblage, et pas seulement lorsque chaque bloc est mesuré sur son propre montage.
Le transfert de références mérite une attention explicite. Si une moitié est usinée à partir d'une référence de port et l'autre à partir d'une paroi extérieure, leurs systèmes de coordonnées individuels peuvent diverger. Une stratégie de références commune, une approche d'usinage appariée ou une inspection d'assemblage contrôlée peuvent réduire l'ambiguïté. La méthode retenue dépend de la conception et de l'accès disponible pour l'inspection.
Tenir compte de la pile de tolérances due à la position des goupilles, à la position des trous, au jeu d'ajustement, à l'appui des faces et au mouvement des fixations. Un ajustement serré des goupilles peut améliorer le positionnement mais peut aussi rendre l'assemblage sensible aux bavures, aux variations thermiques ou aux petites erreurs de position. Davantage de goupilles n'est pas automatiquement meilleur si le schéma surcontraint l'interface.
Concevoir goupilles, trous, vis et faces comme un seul système
Les goupilles d'alignement établissent le positionnement dans le plan ; les faces d'appui établissent l'appui et l'orientation ; les vis fournissent la force de serrage. Les dessins doivent clarifier ces rôles. Utiliser des relations contrôlées entre goupilles et trous et identifier si les goupilles sont fixes dans un bloc, amovibles ou partie d'un élément d'assemblage séparé. Les trous de fixation ne doivent pas devenir accidentellement des caractéristiques de positionnement concurrentes, sauf si la conception les utilise intentionnellement ainsi.
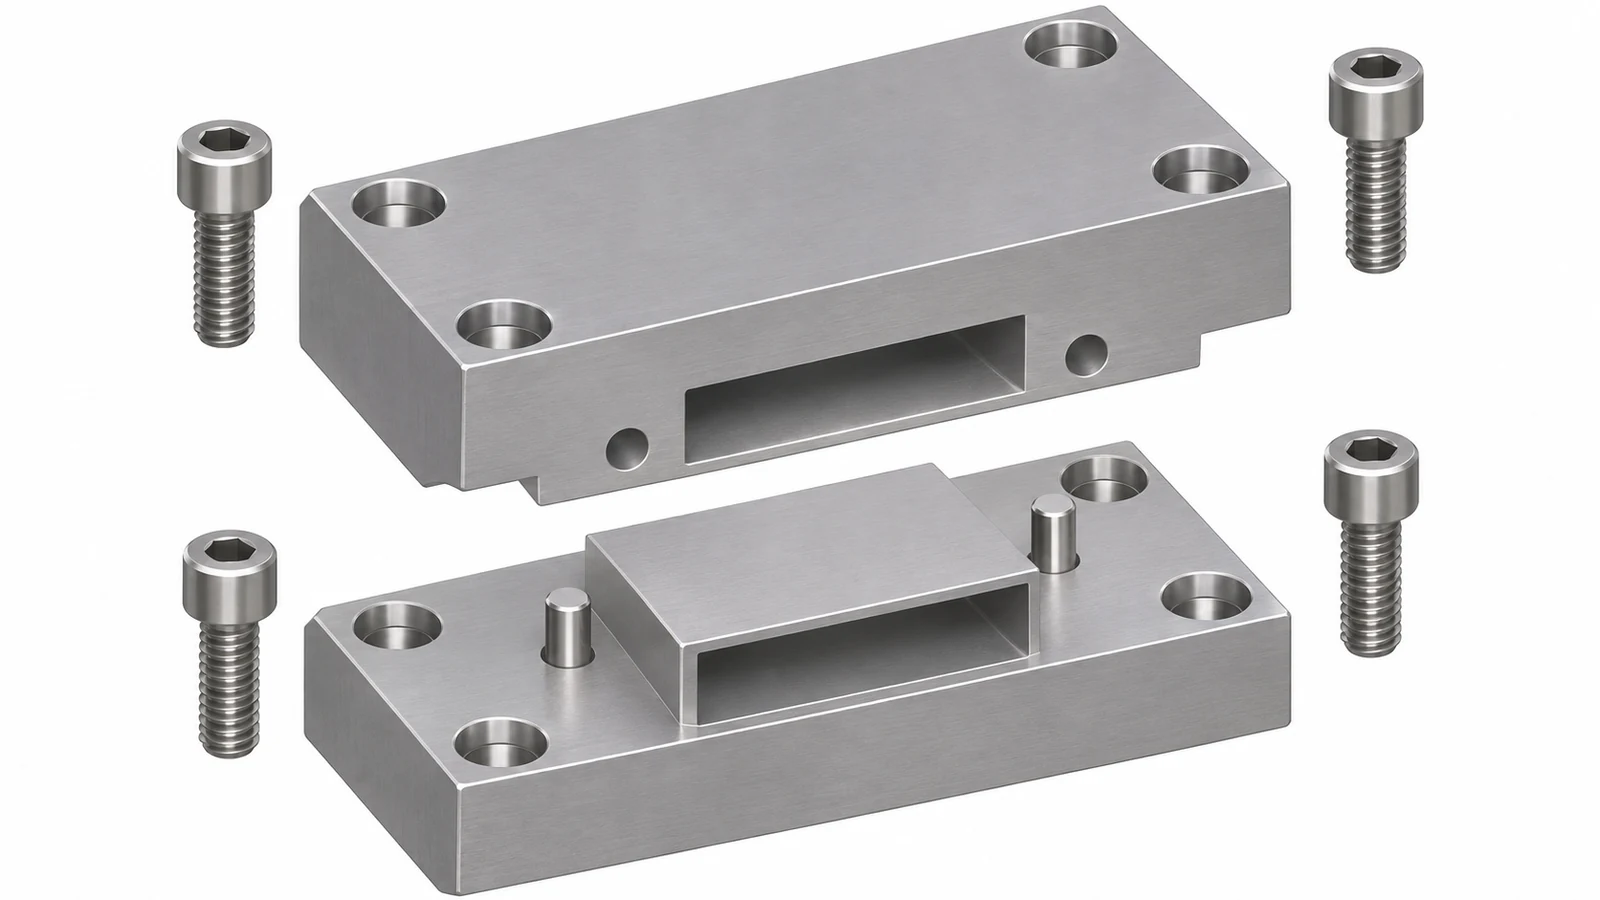
| Caractéristique | Rôle d'alignement | Question de revue |
|---|---|---|
| Face d'appui | Assied les deux moitiés et contrôle le plan d'interface | La planéité, l'état de surface, la propreté et les zones de contact sont-ils définis ? |
| Motif de goupilles et de trous | Rétablit la position relative dans le plan | Les ajustements, les références de localisation et le sens de montage sont-ils spécifiés ? |
| Fixations | Serre l'assemblage | Le jeu ou la séquence de serrage peuvent-ils décaler les moitiés ? |
| Canal de guide d'ondes | Définit le passage fonctionnel | Les deux moitiés sont-elles localisées à partir d'un système de références coordonné ? |
La précision Fraisage CNC et l'accès multiaxe peuvent être pertinents pour la géométrie, mais la stratégie réelle des entités dépend de la conception validée. Lorsque plusieurs faces ou orifices doivent être mis en relation, examinez la séquence des références et la méthode d'inspection avant de valider la ligne de séparation.
Inspecter la géométrie assemblée qui importe
L'inspection des composants doit vérifier individuellement les faces d'appui, les positions des goupilles, les entités des canaux et les relations entre références. L'inspection de l'assemblage vérifie ensuite si les moitiés se ferment et se positionnent comme prévu. Selon la conception, cela peut inclure un épaulement ou un décalage au niveau de la séparation, un alignement d'orifices, une entité de contrôle, une mesure tridimensionnelle ou une autre méthode convenue dans le plan de réception.
Mesurez dans les mêmes conditions de bridage que celles représentant le service ou l'essai. Des pièces posées librement ensemble par gravité peuvent ne pas reproduire la position après serrage des fixations. À l'inverse, un montage d'inspection qui force l'alignement des blocs peut masquer un défaut d'appariement. Documentez le montage, le couple ou la séquence de serrage lorsque ces conditions influent sur le résultat.
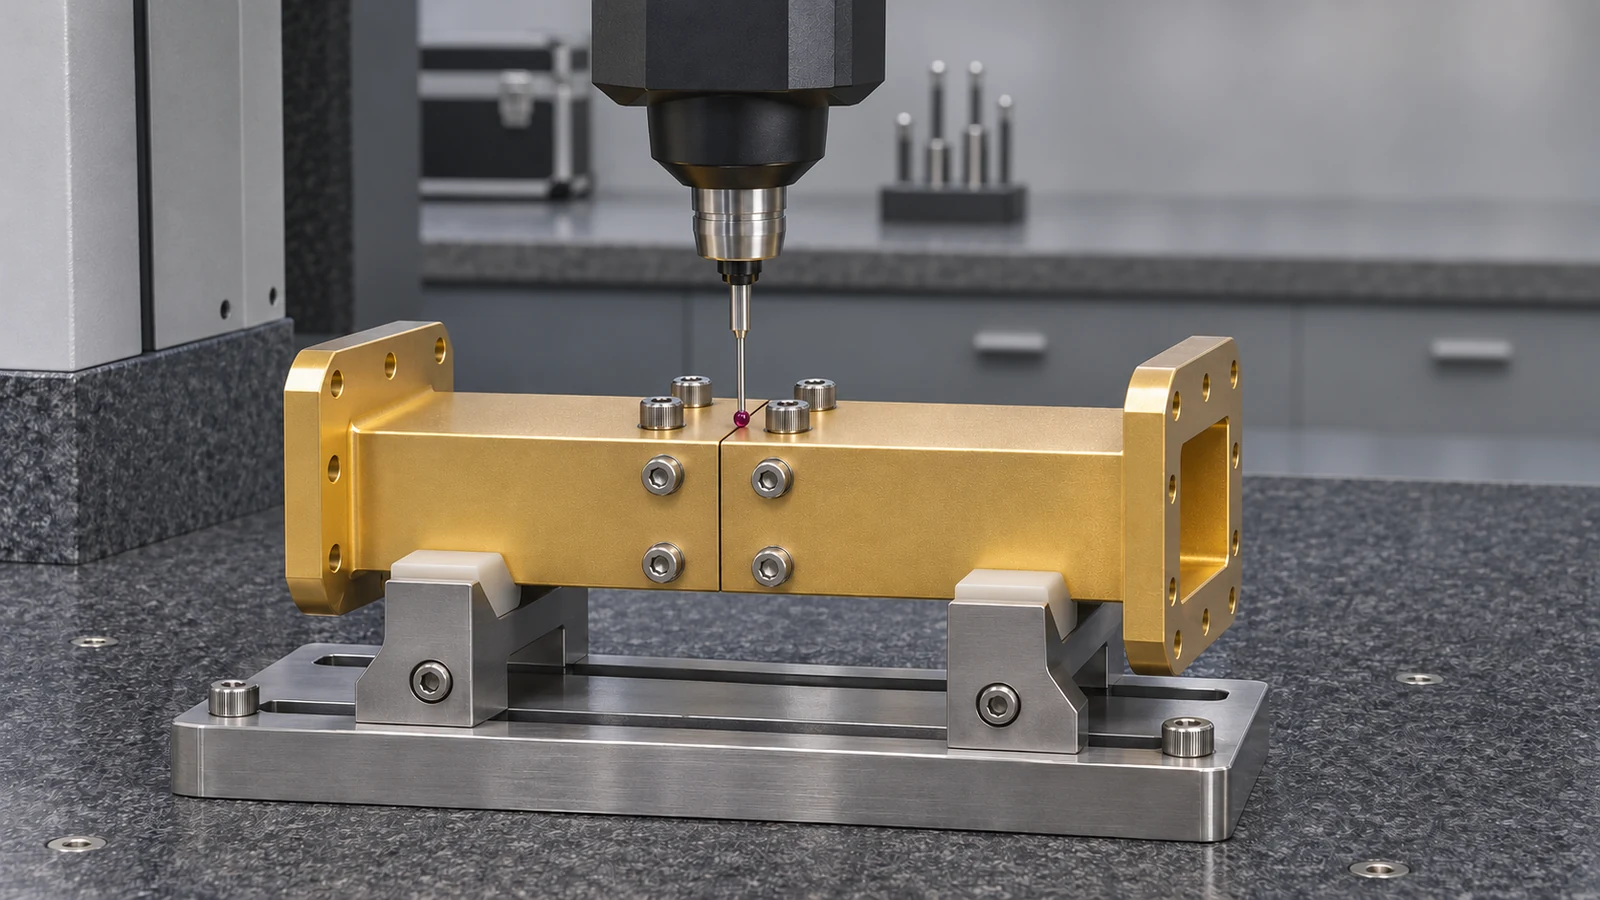
Distinguez l'inspection mécanique des essais RF. Si la performance électrique/RF constitue le critère de réception final, définissez séparément la configuration d'essai, l'étalonnage et les limites d'essai. Un résultat d'alignement mécaniquement acceptable peut appuyer l'évaluation RF mais n'établit pas à lui seul la performance complète du dispositif.
Relier l'alignement mécanique à l'acceptation RF
Des exemples de recherche d'assemblages de guides d'ondes usinés par CNC utilisent des goupilles ou des chevilles pour aligner des blocs fendus, mais leurs géométries, fréquences et conditions d'essai sont propres à ces conceptions. La leçon est de maîtriser un assemblage reproductible et de vérifier le dispositif fonctionnel, et non de copier la taille, le nombre ou la tolérance de position d'une goupille d'un guide d'ondes différent.
Avant la libération, faire convenir aux responsables mécanique et RF les référentiels d'interface, les discontinuités de canal autorisées, la stratégie de goupillage, la condition d'assemblage et les preuves requises. Inclure à la fois les dimensions au niveau des composants et les contrôles assemblés dans le dossier de plans. Le plan résultant peut alors être inspecté sans devoir deviner si l'exigence décisive est un ajustement de goupille, un échelon de canal, un décalage de port ou une réponse RF mesurée.