
Un percorso utensile a cinque assi può raggiungere una faccia che un setup a tre assi non può, ma la sola raggiungibilità non rende il taglio sicuro. La punta dell'utensile può superare il pezzo mentre il gambo, il portautensile, il naso del mandrino o l'attrezzatura si avvicinano a una parete con un angolo non sicuro. Ecco perché l'orientamento dell'utensile dovrebbe essere verificato come un assieme completo nel setup reale—non come una freccia colorata dell'asse utensile isolata.
Per un programmatore di pezzi, la decisione chiave è se un orientamento inclinato fisso possa svolgere il lavoro o se l'utensile debba cambiare direzione continuamente. Per un acquirente o un ingegnere progettista, la domanda correlata è se la feature possa essere aperta, alleggerita o dimensionata in modo da ridurre il rischio di collisione senza compromettere la funzione. Questa guida resta sul problema del franco di collisione; non è un confronto generale di acquisto tra 3 assi e 5 assi.
Modellare l'intero ingombro dell'utensile
Iniziare con la fresa, non solo con il punto di taglio. Il modello dovrebbe rappresentare il diametro dell'utensile, la lunghezza dei taglienti, il gambo, il collo, il portautensile e qualsiasi geometria rilevante del mandrino o dell'adattatore. L'assieme dell'utensile può essere molto più largo della porzione tagliente. Una fresa può superare il lavoro in punta mentre il suo portautensile interseca una parete alta diversi millimetri sopra il punto di contatto.
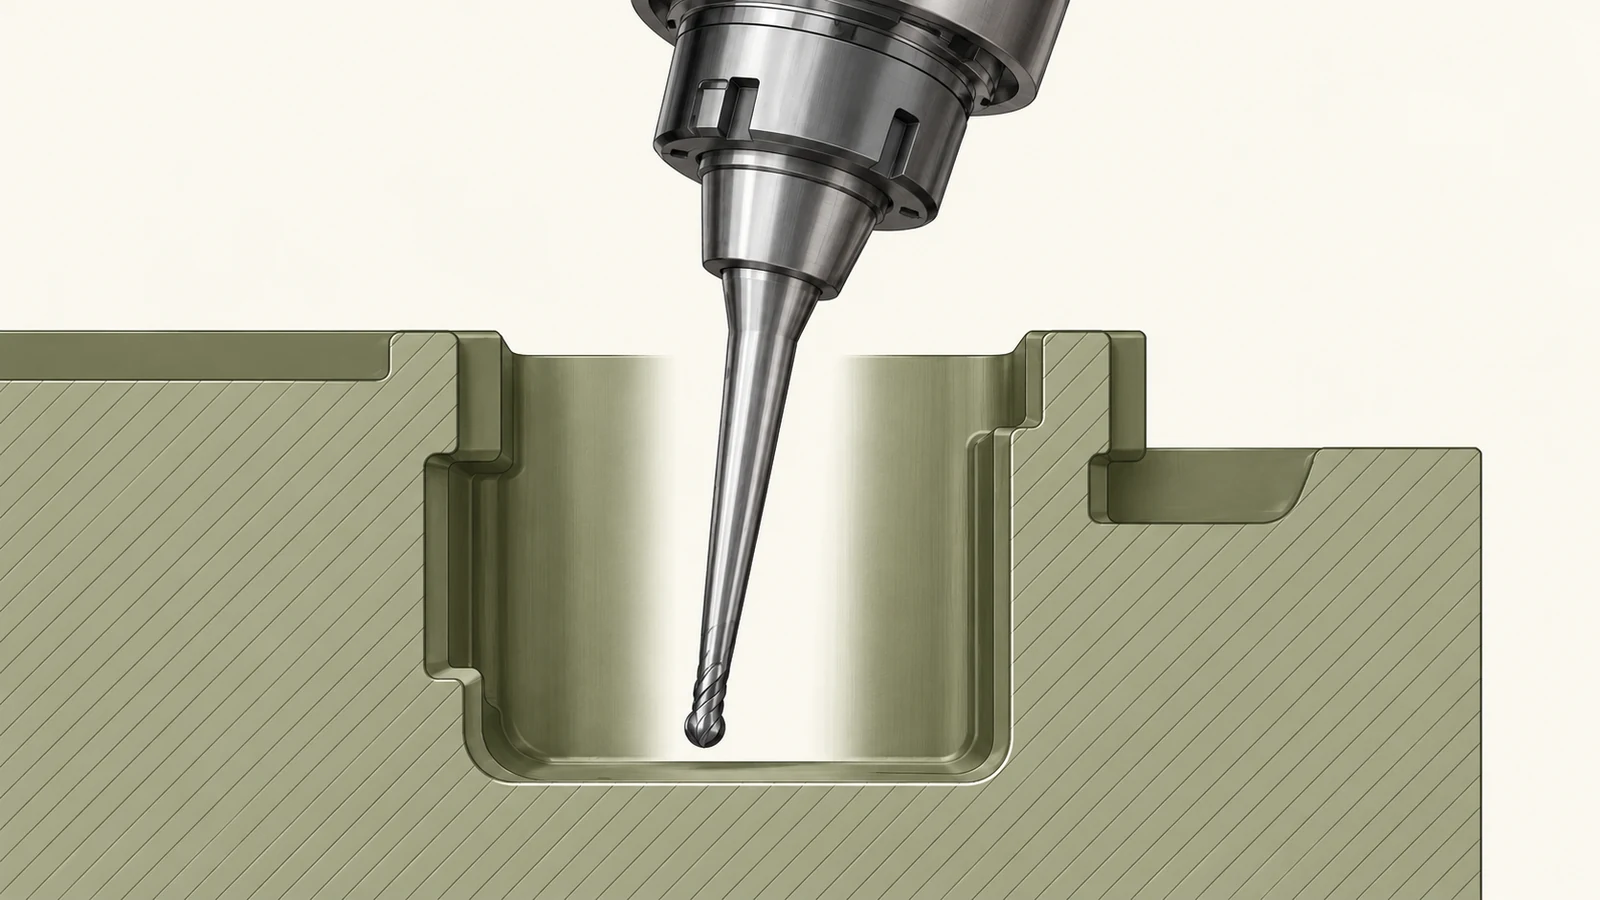
Includere l'attrezzatura di fissaggio e il contesto della macchina nella stessa verifica. Una ganascia della morsa, un morsetto, una torretta, una sonda o un pezzo adiacente possono limitare la direzione di avvicinamento disponibile. Tenere conto anche del sovrametallo prima del taglio; un percorso utensile che è libero dopo la sgrossatura può comunque entrare in collisione durante un'operazione precedente quando rimane più materiale. Il sistema di coordinate del setup e l'orientamento del pezzo devono corrispondere all'attrezzatura reale, altrimenti la verifica delle collisioni lavora con la geometria sbagliata.
La lunghezza dell'utensile è un compromesso. Una portata maggiore può migliorare l'accesso, ma aumenta la leva e può rendere il taglio più sensibile alla deflessione o alle vibrazioni. Un assieme più corto può essere più rigido ma bloccato dal pezzo. La scelta dipende dal diametro dell'utensile, dallo sbalzo, dal materiale, dall'impegno e dalla condizione superficiale richiesta. Non trattare il “lungo raggio” come una soluzione gratuita a una feature inaccessibile.
Scegliere un orientamento per la feature
Per la lavorazione indicizzata 3+2, il lavoro viene inclinato in una posizione fissa e l'utensile taglia poi con un orientamento stabile per quell'operazione. Questo può semplificare l'accesso alle facce inclinate e ridurre i setup ripetuti quando la geometria lo consente. Il movimento continuo a cinque assi cambia l'asse dell'utensile durante il taglio; ciò può aiutare a seguire una superficie complessa o evitare interferenze locali, ma aggiunge esigenze di programmazione, post-elaborazione e verifica.
La distinzione importante è il movimento richiesto, non l'etichetta della macchina. Se la fresa può raggiungere la superficie con un'inclinazione fissa e un franco adeguato, il movimento continuo potrebbe non essere necessario. Se la normale alla superficie cambia sostanzialmente o un ostacolo locale blocca ogni avvicinamento fisso, potrebbe essere necessario un orientamento variabile. Il sito capacità di fresatura a 5 assi descrive il contesto di processo rilevante; la geometria del pezzo e il setup determinano la strategia appropriata.
Valutare l'orientamento nella parte più stretta del percorso. I movimenti di entrata, uscita, avvicinamento, collegamento e ritrazione possono essere più soggetti a collisioni del segmento di taglio stabile. Un orientamento sicuro sulla faccia principale non dimostra che l'utensile possa avvicinarsi o lasciare la feature in sicurezza.
Verificare i punti di collisione in ordine
| Elemento di assemblaggio | Rischio tipico | Cosa verificare |
|---|---|---|
| Tagliente | Non riesce a raggiungere la superficie richiesta o lascia una zona non lavorata | Punto di contatto, asse dell'utensile e angolo locale della superficie |
| Gambo o collo | Entra in contatto con una parete mentre la punta è libera | Lunghezza del collo, diametro e gioco lungo l'intero percorso |
| Portautensile o adattatore | Interferisce con una sporgenza alta o un'attrezzatura | Ingombro del portautensile nell'orientamento più inclinato |
| Naso del mandrino | Si avvicina troppo al pezzo durante un'inclinazione ripida | Geometria della testa specifica della macchina e comportamento del perno |
| Dispositivo di fissaggio o morsetto | Blocca l'avvicinamento o la direzione di retrazione | Disposizione effettiva del serraggio e movimento dell'utensile durante il collegamento |
Verificare questi elementi lungo l'intero movimento, comprese le avanzate rapide e le transizioni tra le superfici. Valutare se gli assi rotativi della macchina muovono l'utensile, il pezzo o entrambi; l'angolo apparente dell'utensile sullo schermo non mostra di per sé il volume effettivamente spazzato. La cinematica della macchina e le posizioni dei perni influenzano il modo in cui il margine di sicurezza cambia con la rotazione degli assi.
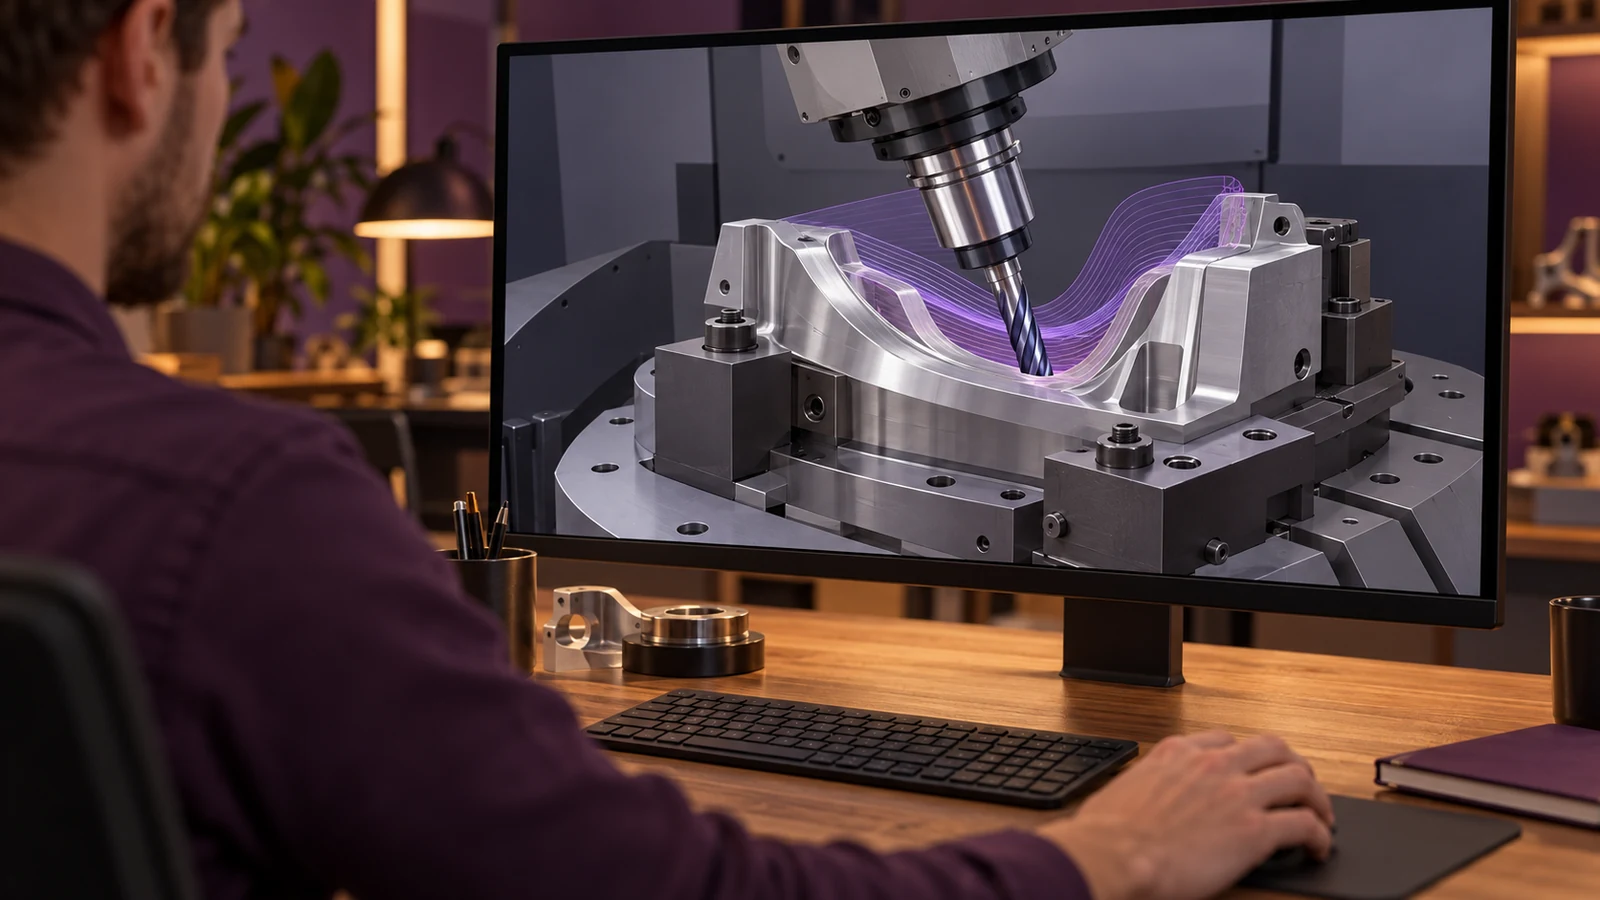
Stabilire inoltre un margine ingegneristico invece di accettare un percorso che evita solo l'intersezione geometrica esatta nel modello. La tolleranza del modello, l'eccentricità dell'utensile, la variabilità del sistema di fissaggio, la variabilità del grezzo e l'errore di setup possono ridurre il margine reale. Il margine deve essere determinato per la macchina e l'operazione; nessuna distanza di sicurezza universale è adatta a tutti i complessivi.
Usare la simulazione come controllo, non come garanzia
La simulazione è utile quando il modello include la macchina reale, il dispositivo di fissaggio, il complesso utensile, il grezzo e i movimenti rilevanti. Un modello generico di macchina o un portautensile semplificato può non rilevare l'ostruzione che conta. Confermare che la geometria dell'utensile e i dati del portautensile corrispondano agli utensili previsti per il lavoro e che l'output del postprocessor rappresenti la stessa cinematica usata nella simulazione.
Separare il controllo delle scanalature indesiderate dal controllo delle collisioni. Una simulazione può mostrare che la fresa non scava il pezzo mentre il portautensile si avvicina comunque a un morsetto. Può anche mostrare nessuna collisione geometrica mentre l'utensile è troppo flessibile per il taglio previsto. Si tratta di modalità di guasto diverse che richiedono controlli diversi.
Dove il rischio lo giustifica, verificare il primo setup tramite la procedura di collaudo controllata dell'officina e tenere le persone fuori dall'area di pericolo. Una simulazione è un ausilio alla pianificazione, non un'autorizzazione a bypassare le protezioni della macchina o a eseguire un percorso non verificato in condizioni di produzione. Qualsiasi procedura di collaudo deve seguire le istruzioni del costruttore della macchina e le norme di sicurezza dell'officina.
Progettare input che migliorino l'accesso
Quando una caratteristica è difficile da raggiungere, rivedere il progetto prima di presumere che l'utensile più lungo possibile sia la soluzione. Si potrebbe aumentare un raggio di raccordo senza influire sul montaggio? Si può abbassare una parete, aprire una tasca da un'altra faccia o rendere accessibile a una fresa standard una superficie non funzionale? Anche una piccola modifica della geometria può ridurre l'interferenza del portautensile e facilitare l'ispezione.
Fornire all'operatore una documentazione completa con modello, datum del disegno, superfici critiche e qualsiasi requisito di non contatto o finitura. Identificare quale faccia deve rimanere intatta e quali aree possono accettare un raccordo o un raggio dell'utensile. Se la funzione del pezzo richiede un canale profondo e stretto o una superficie nascosta, indicarlo esplicitamente in modo che la revisione di produzione possa valutare orientamento e attrezzaggio prima che il progetto venga congelato.
Infine, collegare la pianificazione dell'accesso all'ispezione. Una superficie raggiungibile da una fresa inclinata può comunque essere difficile da misurare. Considerare l'accesso della sonda, la linea di vista visiva e il trasferimento dei datum nella stessa revisione. L'accesso produttivo e l'accesso per la verifica sono correlati, ma non identici.
Domande frequenti
La lavorazione a cinque assi elimina le collisioni del portautensile?
No. Un movimento aggiuntivo può creare più opzioni di avvicinamento, ma il portautensile, il mandrino, il pezzo e il dispositivo di fissaggio occupano comunque spazio fisico. È necessario verificare il complesso completo e il percorso.
Il 3+2 è la stessa cosa della fresatura continua a cinque assi?
No. Nel 3+2 il pezzo viene indicizzato in un orientamento fisso per il taglio. Il movimento continuo a cinque assi cambia l'orientamento degli assi durante il taglio. È la geometria a determinare quale movimento sia utile.
Un utensile più lungo può sempre raggiungere una cavità profonda?
Può aumentare la portata, ma uno sbalzo maggiore può incrementare la flessione e la sensibilità alle vibrazioni. Occorre considerare anche il diametro dell'utensile, l'impegno di taglio, il materiale e i requisiti di finitura.