
El torneado duro y el rectificado no son etiquetas de acabado intercambiables. El torneado duro utiliza un filo de corte definido, comúnmente una herramienta de CBN o cerámica seleccionada según el material y la condición; el rectificado elimina material con granos abrasivos. Para una pieza rotativa endurecida, el torneado duro puede resultar atractivo cuando la geometría es accesible para una herramienta de torneado y los requisitos de tamaño, forma y superficie del plano se pueden cumplir en un montaje estable. El rectificado sigue siendo importante cuando la pieza necesita una redondez, cilindricidad, textura superficial o control de la integridad superficial más estrictos de lo que la ruta de torneado propuesta puede demostrar.
La decisión debe comenzar por la característica crítica y su método de medición. Una superficie de aspecto liso no demuestra redondez, y un diámetro nominal no describe toda la superficie funcional. Revise el datum de la característica, la condición del material, los cortes interrumpidos, la rigidez de la pared, el tamaño del lote y la inspección final antes de elegir la ruta.
Los procesos dejan distintos tipos de evidencia
El torneado duro conforma la superficie con una herramienta de punta única. La geometría de la punta de la herramienta y el avance dejan una textura direccional y periódica, mientras que el desgaste de la herramienta, la fuerza de corte, la rigidez de la máquina y el apoyo de la pieza afectan el tamaño y la forma. El proceso puede combinar varias características rotativas en un solo montaje, reduciendo la manipulación y los cambios de datum. Su resultado aún debe satisfacer la geometría y la condición superficial especificadas de la pieza.
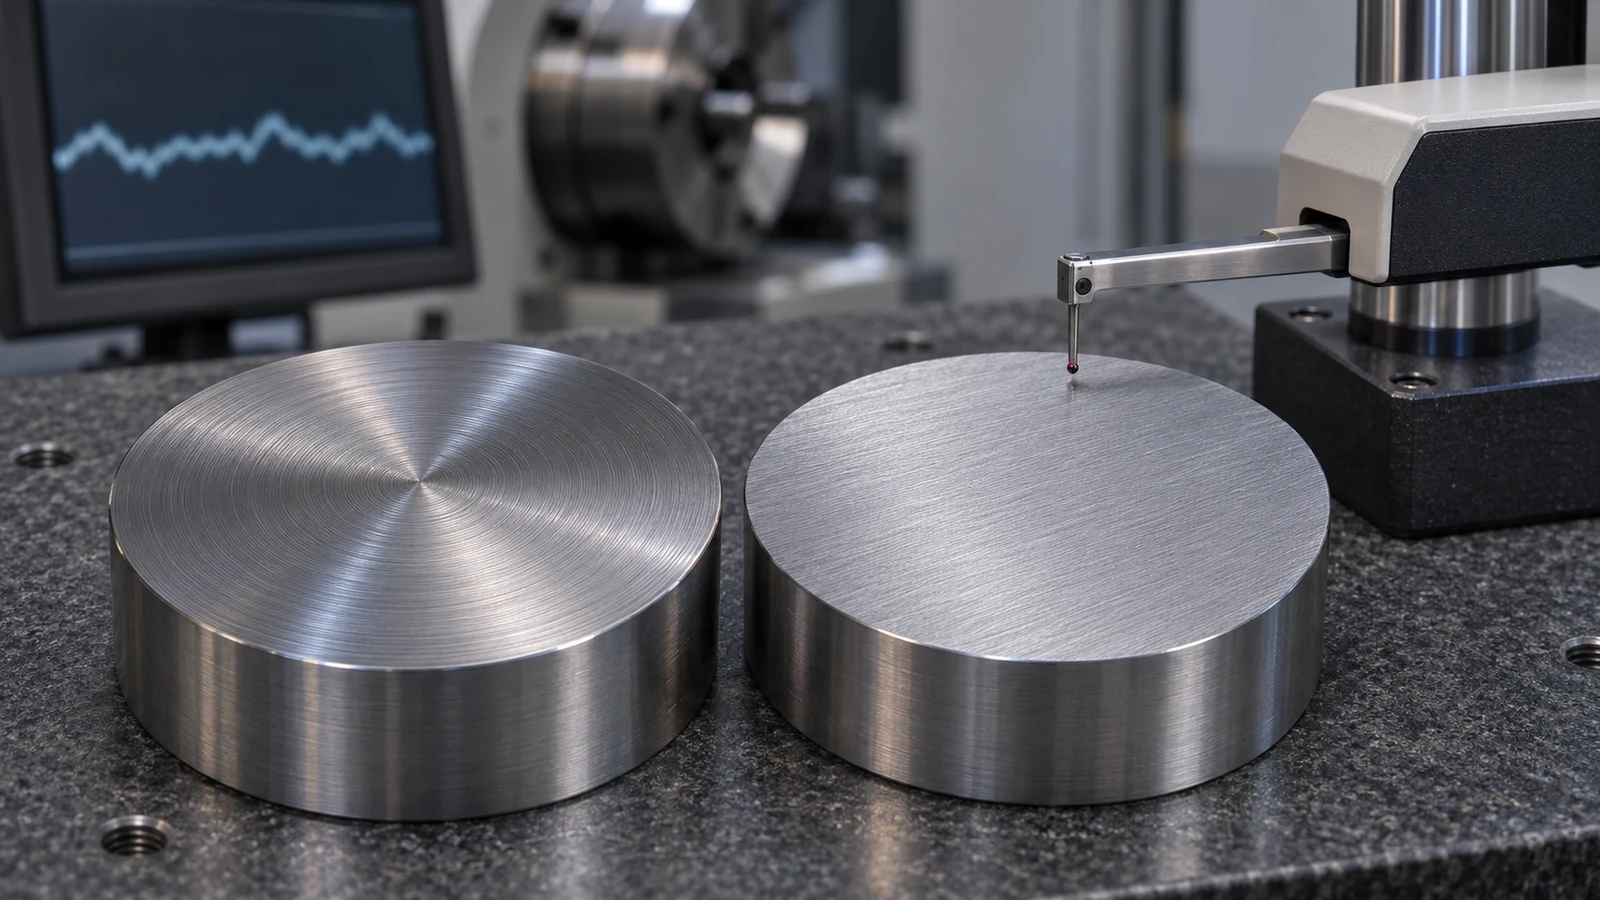
El rectificado utiliza muchos puntos de corte abrasivos distribuidos por una muela. La especificación de la muela, el rectificado de la muela, la sujeción de la pieza, el refrigerante, el estado de la máquina y el método de rectificado elegido determinan el resultado. El rectificado cilíndrico puede ser adecuado para diámetros exteriores de precisión; las características internas o superficiales requieren una ruta que coincida con su geometría. La palabra “rectificado” por sí sola no define la redondez, cilindricidad o rugosidad requeridas.
Ambas rutas pueden alterar una superficie mediante calor y acción mecánica. Sus efectos dependen del material, la dureza, el estado de la herramienta o la muela, el contacto, la estrategia de refrigerante y los parámetros del proceso. Si la fatiga, el desgaste, el contacto o el sellado dependen de la capa superficial, acuerde la inspección y la evidencia requeridas en lugar de suponer que un proceso siempre es más seguro.
Ajuste la ruta al requisito
| Condición de la pieza | El torneado duro puede ser adecuado cuando… | El rectificado puede ser adecuado cuando… |
|---|---|---|
| Geometría | Las superficies críticas son rotativas y accesibles con una herramienta de torneado | La característica requiere una superficie o un perfil que el montaje de torneado propuesto no puede generar |
| Control de forma | La forma requerida se puede mantener y verificar en un montaje de torneado rígido y repetible | La redondez, la cilindricidad o una relación específica requieren una ruta de rectificado demostrada |
| Textura superficial | La textura especificada es compatible con la herramienta de torneado, el avance y la respuesta del material | La superficie funcional necesita una textura que la ruta de torneado no puede producir de forma fiable |
| Plan de producción | Combinar características en un solo montaje reduce la manipulación sin debilitar la aceptación | Una operación de acabado dedicada proporciona un control repetible para la característica crítica |
| Riesgo a revisar | Desgaste de la herramienta, cortes interrumpidos, deflexión y cambios en la capa superficial | Estado de la muela, quemado, tensión residual, control de forma y consistencia del montaje |
Estas son pautas de decisión, no límites numéricos del proceso. Un valor límite universal de dureza, Ra o tolerancia es engañoso sin la aleación, la condición del tratamiento térmico, la geometría, el equipo y el método de medición. Solicite al proveedor que demuestre cómo la ruta seleccionada cumplirá con el plano.
La geometría y el montaje pueden decidir la cuestión
Un eje con varios escalones, ranuras y diámetros accesibles puede beneficiarse del torneado en duro si una disposición de sujeción estable puede establecer el dato de referencia controlante. Pero una pieza larga y esbelta puede deflectarse bajo la fuerza de corte, y una superficie interrumpida puede cargar la plaquita de forma diferente a medida que la herramienta entra y sale del corte. Un anillo delgado puede distorsionarse con cualquiera de los dos métodos de sujeción. En cada caso, la ruta debe tener en cuenta la rigidez y la inspección en estado libre.
El rectificado tiene sus propios límites de acceso y localización. Un hombro, un alivio estrecho, una superficie interrumpida o un elemento interno pueden requerir una muela y una trayectoria de aproximación adecuadas. Múltiples montajes de rectificado pueden introducir trabajo de manipulación y alineación. Por lo tanto, la elección del proceso se refiere a una ruta completa, no a qué máquina es intrínsecamente más precisa.
Para contextualizar las dos operaciones relacionadas, consulte las páginas del sitio sobre torneado CNC y rectificado de precisión . Describen categorías de proceso; el plano de la pieza y el plan de inspección acordado determinan la idoneidad.
Incluya la integridad superficial en la aceptación
La integridad superficial incluye más que la rugosidad. Según la aplicación, puede incluir microestructura, variación de dureza, tensiones residuales, efectos térmicos, rebabas y defectos por debajo de la superficie visible. Un resultado de perfilómetro aborda la textura bajo un método definido; por sí solo no establece la condición subsuperficial ni la forma.
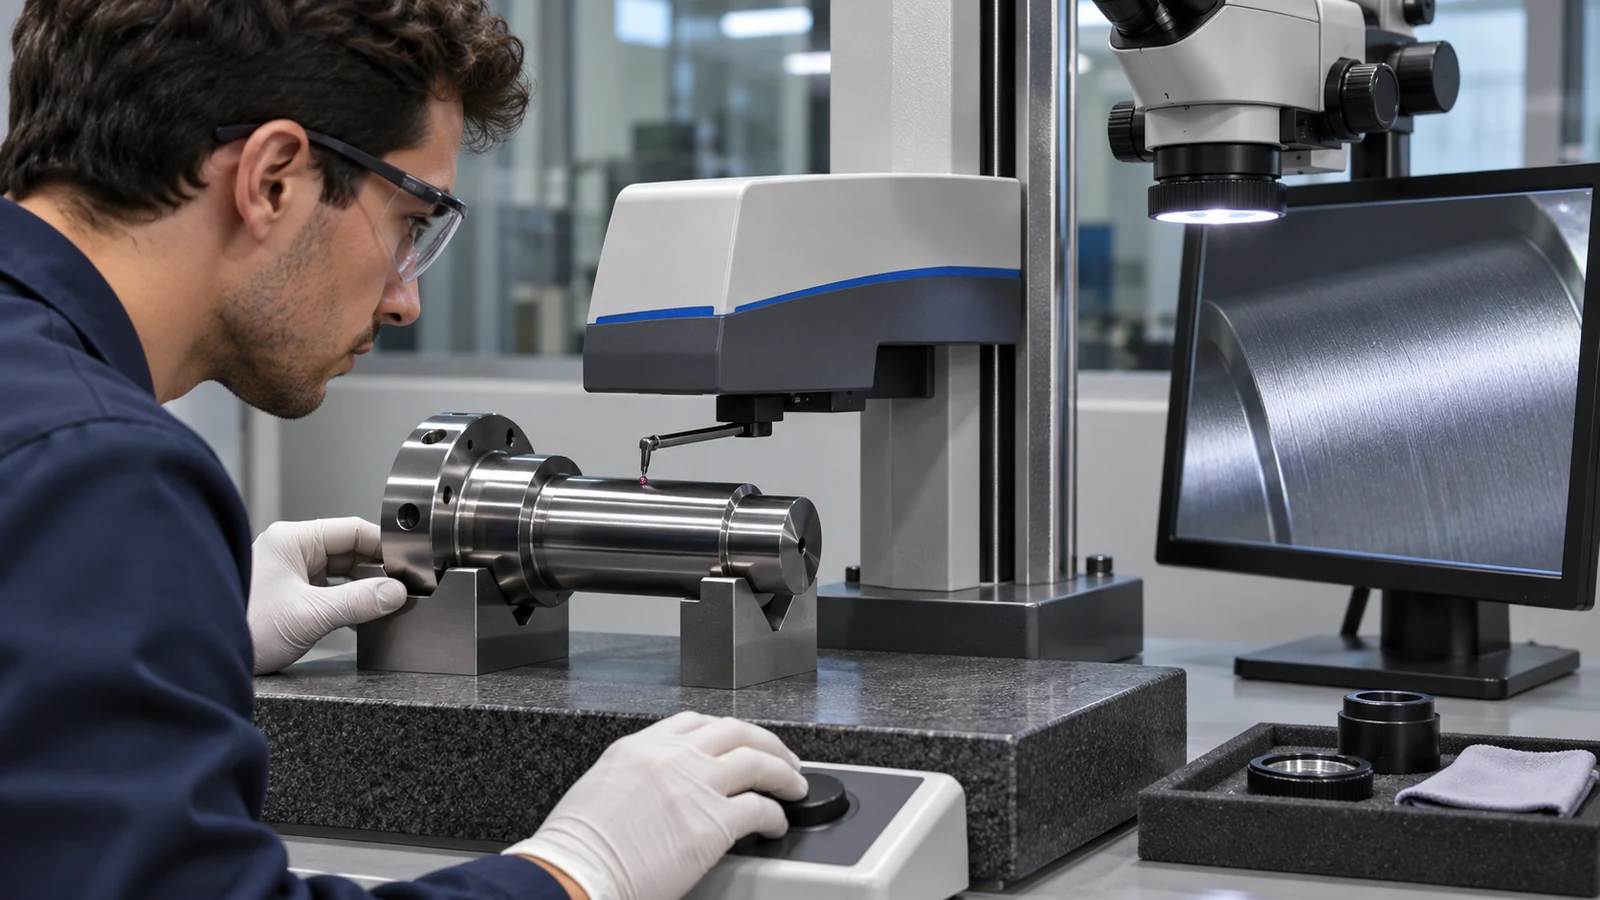
Si un componente está sometido a cargas de fatiga, contacta con otra pieza endurecida, sella contra una cara conjugada o funciona bajo desgaste, la autoridad de diseño debe identificar qué características superficiales son relevantes. El plan de aceptación puede entonces requerir un parámetro de rugosidad y una longitud de corte definidos, una medición de forma, una verificación de dureza, evidencia metalográfica o una cualificación del proceso. Seleccione los ensayos en función de la función y de las especificaciones aplicables, no porque el nombre de un proceso concreto sugiera que son necesarios.
No debe suponerse que el rectificado elimina todo riesgo térmico, ni que el torneado duro daña todas las superficies. Supervise el proceso seleccionado con evidencia relevante para el material y la aplicación.
Un rectificado ligero puede ser la operación final adecuada
Una secuencia híbrida puede emplear el torneado para un arranque de material eficiente y la creación de elementos, y luego reservar un pequeño sobreespesor de rectificado para la superficie o forma que lo necesite. Esto puede preservar la continuidad de las referencias mientras se asigna a la operación final la responsabilidad de un requisito específico. El sobreespesor, la transferencia de referencias y la inspección posterior al rectificado deben acordarse antes de que la pieza entre en producción.
No deje automáticamente una cantidad fija de material para el rectificado. El sobreespesor requerido depende de la distorsión real por tratamiento térmico, el material, la geometría y el proceso de acabado. Si el sobreespesor es demasiado pequeño, la operación final puede no limpiar completamente el elemento; un sobreespesor excesivo puede añadir coste y alterar la geometría. Confirme la ruta utilizando el plano, la condición del material y un plan de proceso cualificado.
Qué indicar en el plano y en la RFQ
Identifique la designación y condición del material, el estado de tratamiento térmico en cada operación, los diámetros y longitudes críticos, el esquema de referencias, los controles de forma, la textura superficial, los elementos interrumpidos, la cantidad y la evidencia de inspección. Indique si una característica se aplica antes o después del recubrimiento, galvanizado u otro paso de acabado. Si el elemento final se rectifica, defina qué se está controlando en lugar de confiar en la etiqueta del proceso.
Solicite al proveedor que explique la secuencia, el método de localización, el sobreespesor, las verificaciones en proceso y la medición final. Una cotización justa compara piezas aceptadas e incluye utillaje, montajes, acabado, inspección y cualquier operación subcontratada. Esto hace visible la disyuntiva sin prometer un resultado de coste o rendimiento antes de revisar la pieza.
Preguntas frecuentes
¿Es el torneado duro siempre más económico que el rectificado?
No. Puede reducir montajes o combinar elementos, pero el desgaste de la herramienta, el material, la geometría, el tamaño del lote, el acabado y la inspección pueden cambiar el coste total. Compare una ruta completa para los mismos requisitos de aceptación.
¿Produce siempre el rectificado una mejor superficie?
No para todos los materiales, muelas, montajes y requisitos. Especifique la textura y la forma que importan y luego verifíquelas con un método acordado.
¿Puede una pieza utilizar tanto torneado duro como rectificado?
Sí. El torneado puede crear la geometría principal y eliminar la mayor parte del material en bruto, mientras que el rectificado acaba las superficies seleccionadas. La secuencia y el sobrematerial deben tener en cuenta el tratamiento térmico, la transferencia de referencias y la inspección final.