
Un agujero puede medir dentro de la cota y aun así fallar en su función. El eje puede estar cónico, lobulado, desalineado o demasiado rugoso para el eje o el retén que se acopla. El rectificado interior y el bruñido abordan partes diferentes de ese problema: el rectificado interior es un proceso de arranque de material que se usa para establecer la medida y la geometría del agujero; el bruñido se usa comúnmente para refinar la geometría y la textura superficial de un agujero después de que existe una condición inicial adecuada. Elija a partir de las características requeridas del agujero, no solo a partir de la etiqueta de acabado.
La comparación es más útil para casquillos endurecidos, bujes de precisión, asientos de rodamientos, componentes hidráulicos y otras piezas en las que un eje, pasador o retén gira dentro de un orificio. El material, la relación entre longitud y diámetro del agujero, el sobreespesor inicial, el acceso y el método de inspección afectan el plan de proceso. Un plano debe identificar el eje funcional y los criterios de aceptación antes de seleccionar un proceso.
Separar medida, forma y textura
Tres requisitos comunes son fáciles de confundir. El diámetro del agujero controla el juego o la interferencia con la pieza de acoplamiento. La forma controla la redondez, la cilindricidad, la conicidad y la rectitud a lo largo del agujero. La textura superficial describe picos, valles y dirección de mecanizado que pueden afectar la fricción, la retención de lubricante, el desgaste y el sellado. Un proceso puede mejorar una característica mientras deja otra fuera del requisito.
Por ejemplo, un calibrador de agujeros de dos puntos puede indicar un diámetro dentro de los límites en varias estaciones pero pasar por alto una forma trilobulada o una curvatura del eje. Una medición de rugosidad puede ser aceptable en una ubicación mientras el agujero tiene una conicidad medible. Por lo tanto, el plan de aceptación debe indicar qué características son críticas y cómo se evaluarán. Evite añadir una tolerancia de diámetro muy ajustada como sustituto de definir la redondez o la alineación.
Para qué es adecuado el rectificado interior
El rectificado interior utiliza una pequeña muela giratoria dentro de un agujero para eliminar material. Puede llevar un agujero a la medida y corregir cierto error geométrico cuando la pieza y la muela pueden soportarse y controlarse. A menudo se considera para materiales duros, agujeros de acabado y características cuya medida o relación con otra superficie debe establecerse después de operaciones previas o del tratamiento térmico.
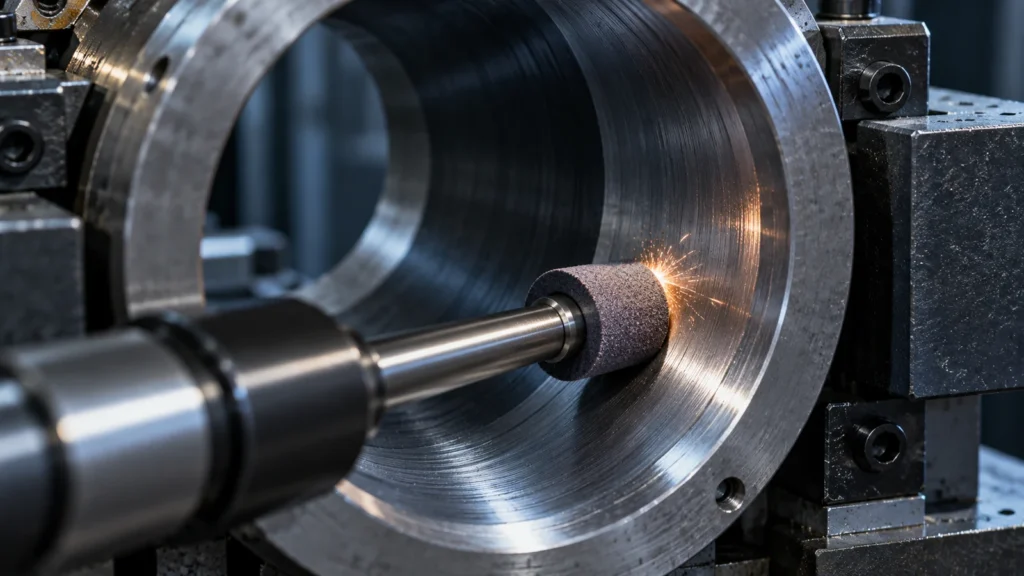
El rectificado interior no garantiza un acabado o una forma particulares solo porque la operación se nombre en la hoja de ruta. El datum de montaje, la sujeción de la pieza, el comportamiento térmico y la estrategia de medición importan. Para contexto del proceso, consulte la capacidad de rectificado interior y su más amplio información sobre rectificado de precisión; el plano sigue controlando las dimensiones aceptadas.
Qué cambia el bruñido dentro de un agujero
El bruñido utiliza piedras abrasivas o herramientas similares con un movimiento controlado dentro del diámetro interior. La combinación de rotación y reciprocación produce un patrón de superficie cruzado y puede refinar el tamaño y la forma del diámetro interior. El proceso se valora cuando la aplicación se beneficia de una textura y un contacto controlados a lo largo de una longitud, pero los resultados dependen de la guía de la herramienta, la presión, la carrera, el estado del abrasivo, el lubricante y la geometría del diámetro interior presentada a la herramienta.
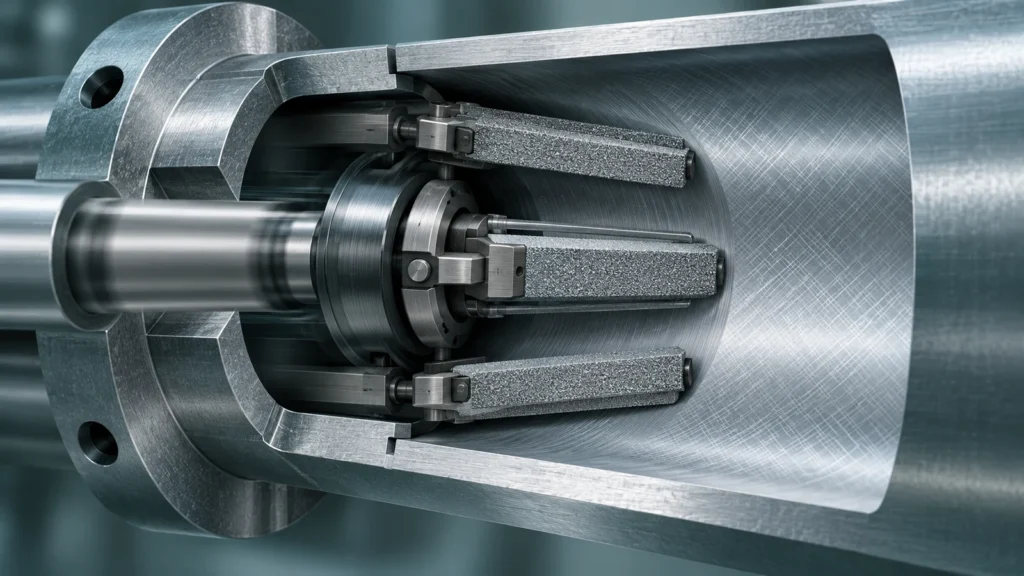
El propio patrón cruzado necesita contexto. Su ángulo, profundidad y consistencia pueden ser importantes para la lubricación o el sellado, pero un patrón visual no es un resultado de inspección. Defina el parámetro de textura requerido, la dirección de medición y las ubicaciones de muestreo. Un diámetro interior que aloja un sello puede tener un requisito de superficie diferente al de un ajuste deslizante en seco o un casquillo de localización.
Elija según la condición inicial del agujero
Utilice la condición inicial como la primera puerta de decisión:
- Establezca el dato. Identifique la cara, el eje o la característica que controla cómo funciona el diámetro interior en el ensamblaje.
- Mida el diámetro interior actual. Verifique el diámetro a múltiples profundidades y orientaciones, además de las características de forma necesarias para la aplicación.
- Compare el error con la tolerancia disponible. Determine si el proceso debe eliminar material significativo para corregir el tamaño o solo refinar un diámetro interior ya adecuado.
- Seleccione la secuencia de operaciones. El rectificado interior puede establecer el tamaño y la geometría; el bruñido puede seguir cuando la superficie funcional necesita un mayor refinamiento de textura o forma.
- Planifique la inspección intermedia y final. No aplace todas las mediciones hasta después de la última operación si un proceso anterior puede consumir el margen restante.
Estas son preguntas de planificación, no una instrucción general de que cada mandrinado necesite ambos procesos. En algunas piezas, el rectificado interno por sí solo puede cumplir con el plano. En otras, el bruñido puede ser apropiado después de una operación diferente de mandrinado o rectificado. Un ingeniero de procesos debe confirmar la secuencia en función de la dureza del material, las dimensiones del mandrinado, las relaciones de tolerancia y los requisitos de pruebas funcionales.
La inspección debe coincidir con la geometría
Utilice un calibrador de mandrinados calibrado o un calibrador de aire para el diámetro cuando sea apropiado, pero combine las lecturas de tamaño con un método de forma cuando el plano controle la redondez, la cilindricidad o el eje. Una CMM puede evaluar la ubicación y la alineación respecto a los datums, mientras que un instrumento de forma dedicado puede proporcionar una geometría del mandrinado más detallada. El método correcto depende del acceso, la tolerancia, la condición de la superficie y la incertidumbre de medición.
Para la textura, especifique si se requiere Ra, Rz u otro parámetro y cómo se orienta el instrumento. Un palpador puede ser difícil de colocar de forma consistente en un mandrinado pequeño o profundo; una lectura cerca de la boca puede no representar la zona de trabajo. Si la pieza es una interfaz de sellado o de rodamiento, una prueba funcional o una verificación definida por el proveedor puede complementar la inspección dimensional, pero no debe reemplazar los requisitos del plano sin acuerdo.
Mida después de la limpieza y la estabilización de la temperatura. Los residuos abrasivos, el aceite de bruñido, las rebabas en los agujeros transversales o las diferencias de temperatura pueden distorsionar el resultado. Registre la ubicación y la orientación de las mediciones para que los resultados del proveedor y del cliente sean comparables.
Haga que el plano sea útil para fabricación
Un plano listo para la toma de decisiones debe mostrar el diámetro y la tolerancia del mandrinado, la referencia de datum, cualquier control de forma o posición requerido, la textura superficial, la condición del material y del tratamiento térmico, y la expectativa de inspección. Cuando un sello o un eje determina la función, identifique el componente acoplado o la clase de ajuste en lugar de depender de una nota genérica. Aclare si las dimensiones se miden antes o después del recubrimiento, el chapado o una operación de ensamblaje posterior.
Cuando el mandrinado sea profundo, interrumpido, de pared delgada o inusualmente pequeño, incluya una vista de sección o un detalle del modelo que deje claros el acceso y el soporte. Si se permite un cambio de proceso, defina el resultado aceptado en lugar de exigir una operación con nombre sin explicar por qué. Esto da margen a la fabricación para seleccionar una ruta adecuada mientras se preserva el requisito de ingeniería.
Preguntas frecuentes
¿El bruñido siempre sigue al rectificado interno?
No. El bruñido se utiliza cuando se necesita su contribución a la superficie o a la geometría. Si el rectificado ya logra todas las características especificadas, una operación adicional puede añadir costo y riesgo sin mejorar la función.
¿Puede el bruñido corregir un mandrinado desalineado?
Puede refinar algunos errores del mandrinado, pero no debe suponerse que reubicará un eje respecto a datums externos. Establezca la relación de eje requerida y el material disponible antes de seleccionar un proceso correctivo.
¿Qué proceso produce un mandrinado con patrón cruzado?
El bruñido comúnmente produce un patrón cruzado debido a su movimiento combinado. El patrón y la textura requeridos aún necesitan una definición funcional y una inspección adecuada; la apariencia por sí sola no es prueba de aceptación.