
Отверстие может соответствовать размеру и при этом не выполнять свою функцию. Ось может быть конусной, огранённой, смещённой или слишком шероховатой для сопрягаемого вала или уплотнения. Внутреннее шлифование и хонингование решают разные аспекты этой проблемы: внутреннее шлифование — это процесс съёма материала, используемый для обеспечения размера и геометрии отверстия; хонингование обычно применяется для доводки геометрии и шероховатости поверхности отверстия после создания подходящего исходного состояния. Выбор следует делать исходя из требуемых характеристик отверстия, а не только из обозначения финишной обработки.
Сравнение наиболее полезно для закалённых втулок, прецизионных втулок скольжения, посадочных мест подшипников, гидравлических компонентов и других деталей, где вал, палец или уплотнение работает внутри отверстия. Материал, отношение длины отверстия к диаметру, начальный припуск, доступ и метод контроля — всё это влияет на технологический план. Чертёж должен определять функциональную ось и критерии приёмки до выбора процесса.
Разделяйте размер, форму и текстуру
Три общих требования легко смешать. Диаметр отверстия определяет зазор или натяг с сопрягаемой деталью. Форма определяет круглость, цилиндричность, конусность и прямолинейность по длине отверстия. Шероховатость поверхности описывает выступы, впадины и направление следов обработки, которые могут влиять на трение, удержание смазки, износ и герметичность. Один процесс может улучшить одну характеристику, оставив другую вне требований.
Например, двухточечный нутромер может показать диаметр в пределах допуска в нескольких сечениях, но не выявить трёхгранную форму или изгиб оси. Измерение шероховатости может быть приемлемым в одном месте, тогда как отверстие имеет измеримую конусность. Поэтому план приёмки должен указывать, какие характеристики являются критическими и как они будут оцениваться. Избегайте добавления очень жёсткого допуска на диаметр в качестве замены определению круглости или соосности.
Для чего подходит внутреннее шлифование
Внутреннее шлифование использует небольшой вращающийся круг внутри отверстия для съёма материала. Оно может довести отверстие до размера и исправить некоторые геометрические погрешности, когда заготовка и круг могут быть поддержаны и управляемы. Оно часто рассматривается для твёрдых материалов, финишных отверстий и элементов, размер или взаимосвязь которых с другой поверхностью должны быть установлены после предыдущих операций или термообработки.
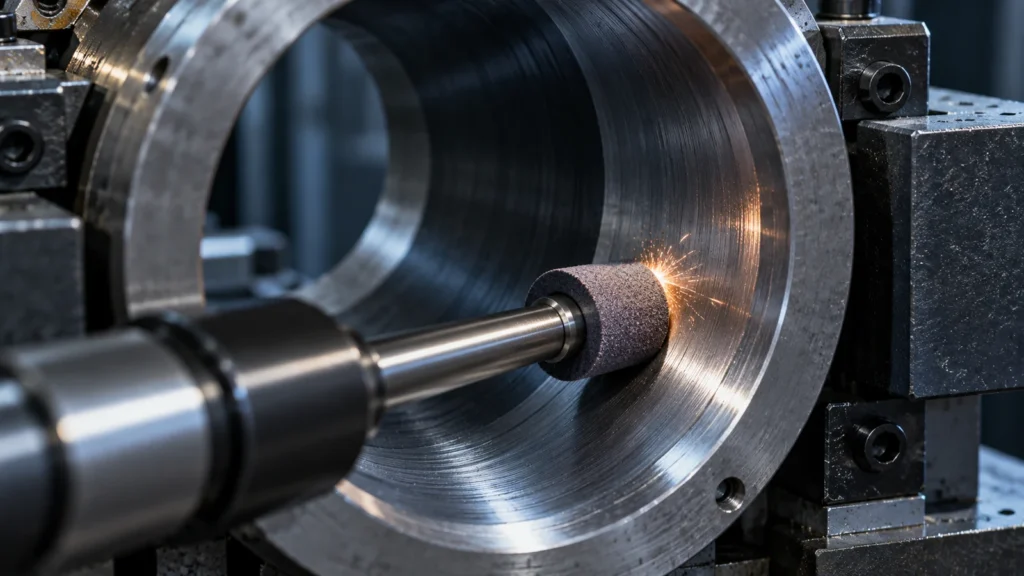
Внутреннее шлифование не гарантирует определённую шероховатость или форму только потому, что операция указана в маршрутной карте. База установки, закрепление заготовки, тепловое поведение и стратегия измерений имеют значение. Для контекста процесса см. раздел сайта возможности внутреннего шлифования и его более широкий информация о прецизионном шлифовании; чертёж по-прежнему определяет принятые размеры.
Что хонингование изменяет внутри отверстия
Хонингование использует абразивные бруски или аналогичный инструмент при контролируемом движении внутри отверстия. Сочетание вращения и возвратно-поступательного движения создаёт перекрестный рисунок поверхности и может улучшить размер и форму отверстия. Процесс ценен, когда применение выигрывает от контролируемой текстуры и контакта по длине, но результаты зависят от направления инструмента, давления, хода, состояния абразива, смазки и геометрии отверстия, подаваемого инструменту.
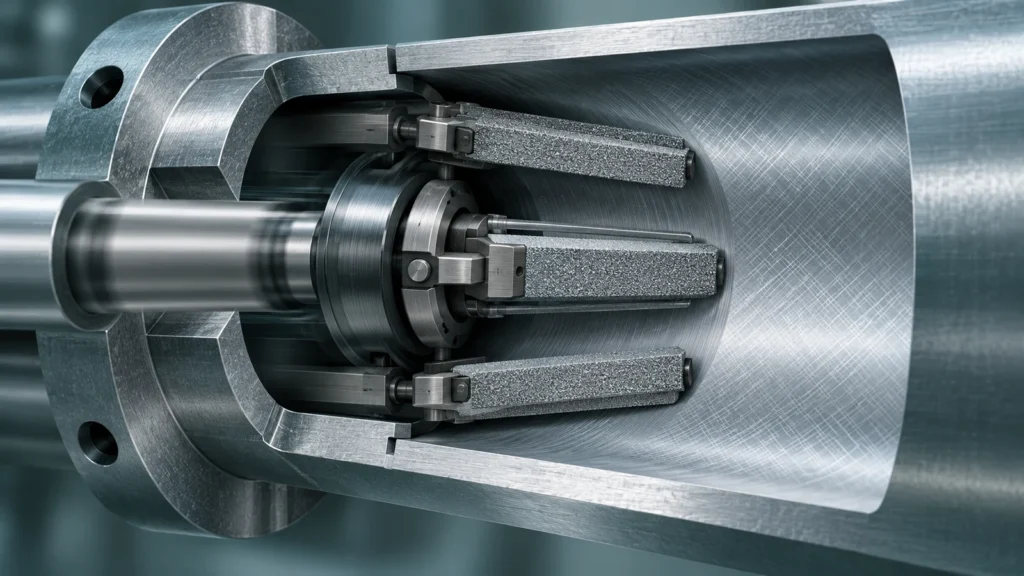
Сам перекрестный рисунок требует контекста. Его угол, глубина и однородность могут быть важны для смазки или уплотнения, но визуальный рисунок не является результатом контроля. Определите требуемый параметр текстуры, направление измерения и точки отбора проб. Отверстие, несущее уплотнение, может иметь иные требования к поверхности, чем сухая скользящая посадка или установочная втулка.
Выбор по исходному состоянию отверстия
Используйте исходное состояние как первый критерий принятия решения:
- Установите базу. Определите поверхность, ось или элемент, которые управляют функционированием отверстия в сборке.
- Измерьте текущее отверстие. Проверьте диаметр на нескольких глубинах и в разных ориентациях, а также характеристики формы, необходимые для применения.
- Сравните погрешность с доступным припуском. Определите, должен ли процесс удалить значительный материал для исправления размера или только улучшить уже подходящее отверстие.
- Выберите последовательность операций. Внутреннее шлифование может задать размер и геометрию; хонингование может следовать, когда функциональной поверхности требуется дополнительная текстура или улучшение формы.
- Планируйте промежуточный и окончательный контроль. Не откладывайте все измерения до последней операции, если более ранний процесс может использовать оставшийся припуск.
Это вопросы планирования, а не общее указание, что каждое отверстие требует обоих процессов. В некоторых деталях только внутреннее шлифование может соответствовать чертежу. В других случаях хонингование может быть уместно после другой операции растачивания или шлифования. Технолог должен подтвердить последовательность с учётом твёрдости материала, размеров отверстия, соотношений допусков и требований к функциональным испытаниям.
Контроль должен соответствовать геометрии
Используйте калиброванный нутромер или пневматический измеритель для диаметра, где это уместно, но сочетайте показания размера с методом контроля формы, когда чертёж контролирует круглость, цилиндричность или ось. КИМ может оценить положение и соосность относительно баз, тогда как специализированный прибор для контроля формы может дать более детальную геометрию отверстия. Правильный метод зависит от доступа, допуска, состояния поверхности и неопределённости измерения.
Для текстуры укажите, требуется ли Ra, Rz или другой параметр и как ориентирован прибор. Щуп может быть трудно разместить стабильно в небольшом или глубоком отверстии; показание вблизи устья может не отражать рабочую зону. Если деталь является уплотнением или сопряжением с подшипником, функциональное испытание или проверка, определённая поставщиком, может дополнять размерный контроль, но не должна заменять требования чертежа без согласования.
Измеряйте после очистки и стабилизации температуры. Абразивные остатки, масло для хонингования, заусенцы у пересекающихся отверстий или перепады температуры могут исказить результат. Записывайте местоположение и ориентацию измерений, чтобы результаты поставщика и заказчика были сопоставимы.
Сделайте чертёж полезным для производства
Чертёж, готовый для принятия решений, должен показывать диаметр и допуск отверстия, базу отсчёта, любые требуемые допуски формы или расположения, шероховатость поверхности, материал и состояние термообработки, а также ожидания по контролю. Там, где функцию определяет уплотнение или вал, укажите сопрягаемую деталь или класс посадки вместо того, чтобы полагаться на общую примечание. Уточните, измеряются ли размеры до или после нанесения покрытия, гальванизации или последующей сборочной операции.
Когда отверстие глубокое, прерывистое, тонкостенное или необычно малое, включите вид в разрезе или деталь модели, которые делают доступ и поддержку понятными. Если изменение процесса разрешено, определите приемлемый результат, а не требуйте названную операцию без объяснения причины. Это даёт производству возможность выбрать подходящий маршрут, сохраняя инженерное требование.
Часто задаваемые вопросы
Всегда ли хонингование следует за внутренним шлифованием?
Нет. Хонингование применяется, когда необходим его вклад в поверхность или геометрию. Если шлифование уже обеспечивает все заданные характеристики, дополнительная операция может добавить стоимость и риск без улучшения функции.
Может ли хонингование исправить несоосное отверстие?
Оно может уменьшить некоторые погрешности отверстия, но не следует предполагать, что оно переместит ось относительно внешних баз. Установите требуемое соотношение осей и доступный припуск перед выбором корректирующего процесса.
Какой процесс даёт перекрестную штриховку в отверстии?
Хонингование обычно создаёт перекрестную штриховку благодаря своему комбинированному движению. Требуемый рисунок и текстура всё равно нуждаются в функциональном определении и надлежащем контроле; один внешний вид не является доказательством приёмки.