
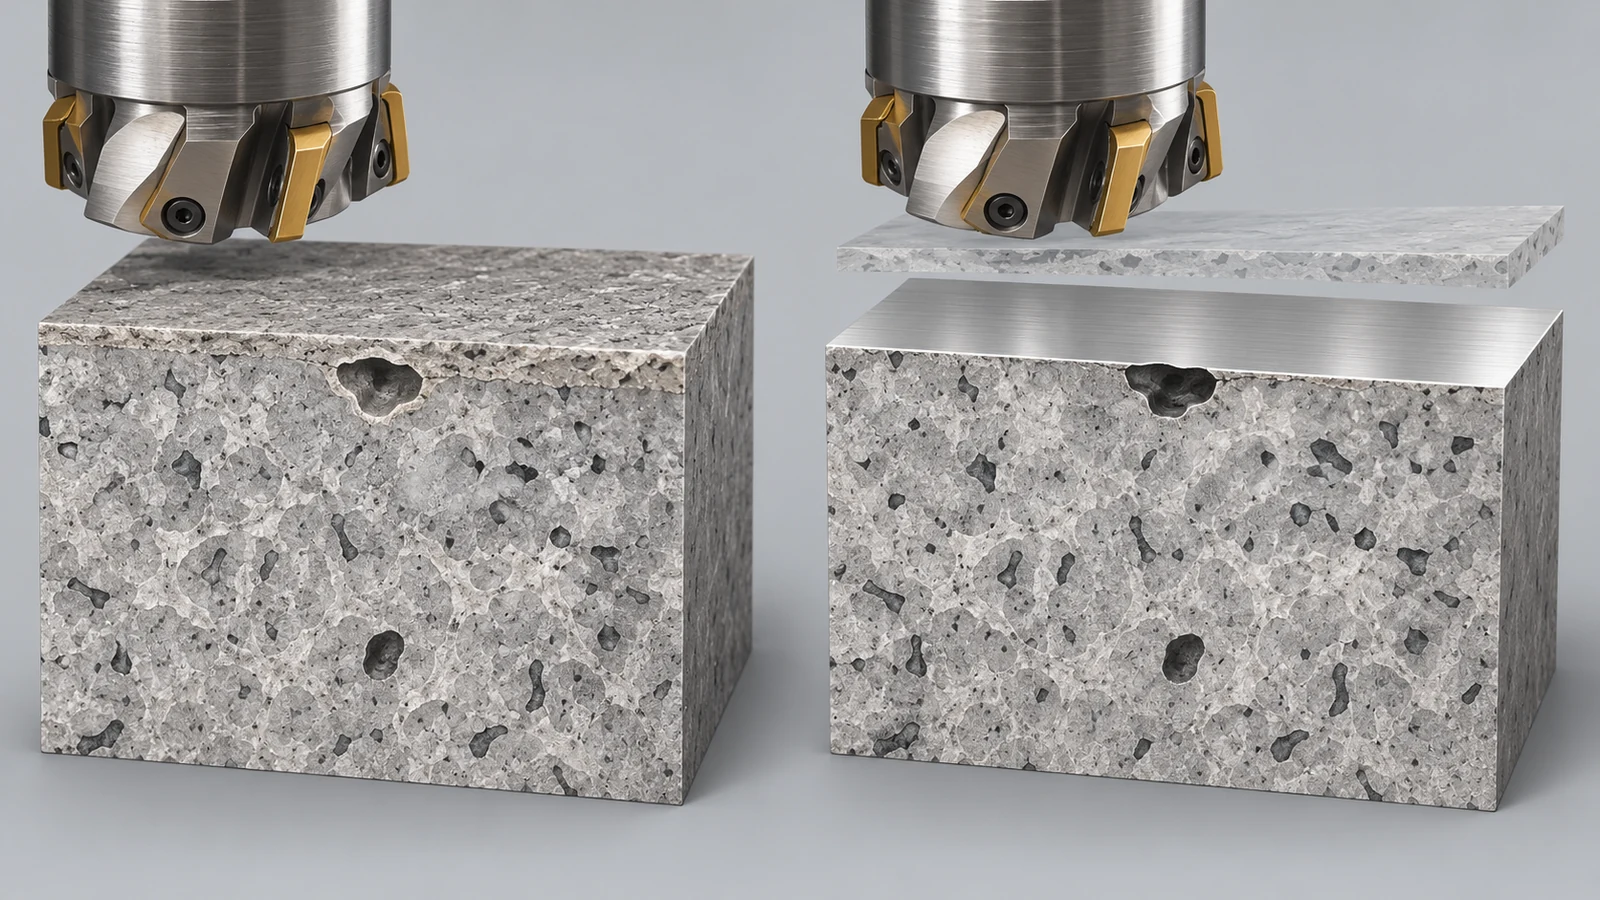
Une pièce moulée en aluminium usinée peut sembler saine avant la coupe et ne révéler de petites cavités qu'après l'ouverture d'une face, d'un alésage ou d'une portée d'étanchéité. Dans de nombreux cas, l'opération d'usinage n'a pas créé le vide d'origine ; elle a retiré la matière qui le masquait. La réponse doit commencer par des preuves — où l'indication est apparue, quelle était la profondeur de coupe et si la caractéristique est critique pour la pression ou l'étanchéité — et non par l'hypothèse que chaque pore a la même cause ou la même règle d'acceptation.
Pourquoi la porosité apparaît après l'usinage
L'aluminium coulé peut contenir des vides liés aux gaz, une porosité de retrait ou d'autres discontinuités créées lors de la solidification. Leur répartition peut varier au sein d'une pièce. Une caractéristique usinée recoupe un nouveau plan sous la surface brute de coulée, de sorte qu'un vide auparavant masqué peut s'ouvrir sur la face finie. Un enlèvement de matière plus important peut exposer des indications supplémentaires, mais l'apparition d'un pore à la surface de coupe ne prouve pas à elle seule son mécanisme exact de formation.
L'usinage peut aussi créer des défauts qui ressemblent à des pores. Un copeau adhérent, une coupe instable, une plaquette endommagée, de la matière arrachée, le recoupage de copeaux ou un dommage de manutention peuvent laisser des marques ou des arrachements. Le nettoyage peut révéler si une cavité est une caractéristique persistante de la matière ou un débris meuble, mais un simple contrôle visuel ne permet pas d'identifier l'étendue interne complète ni de déterminer s'il existe un chemin de fuite.
Lorsque la pièce est fraisée, la trajectoire d'outil, le surépaisseur d'usinage, la référence et les conditions de bridage déterminent quelle région est exposée. Le site capacité de fraisage CNC fournit le contexte du procédé ; l'état de la matière et les critères d'acceptation doivent néanmoins être établis pour la pièce moulée concernée.
Distinguer un pore de fonderie d'une marque d'usinage
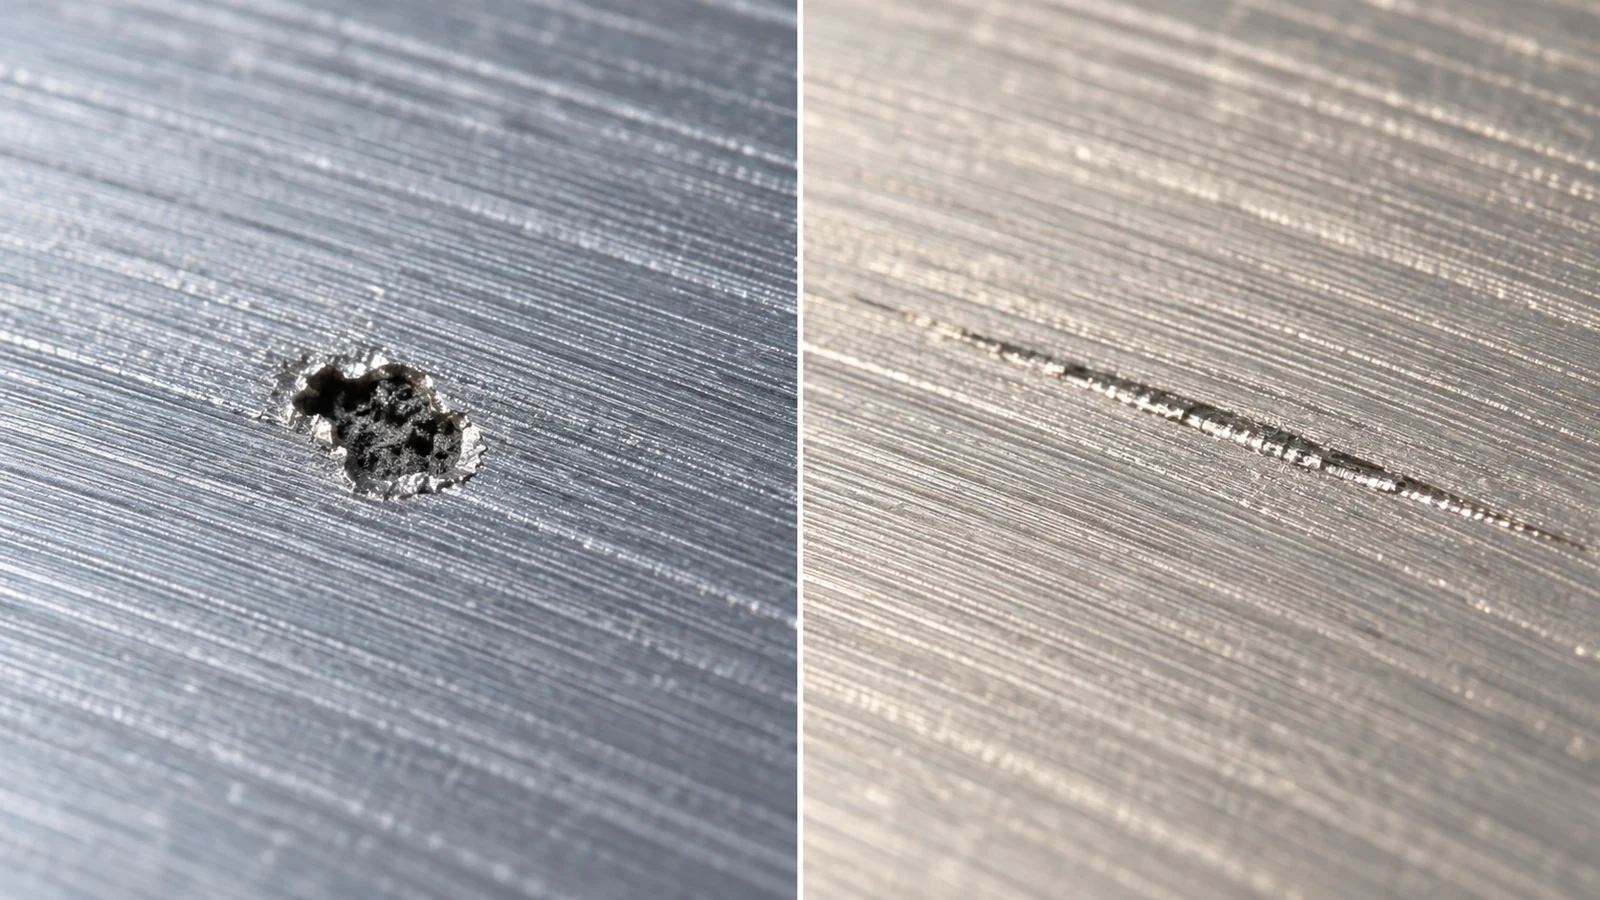
Commencez par une surface propre et sèche et inspectez sous un éclairage approprié. Notez si l'indication est une cavité discrète, un amas, une marque de traînée, une bavure en relief ou une déchirure de surface. Comparez la caractéristique avec la direction d'avance de l'outil et avec les surfaces usinées voisines. Un défaut qui se répète au même endroit sur plusieurs pièces moulées peut indiquer un motif lié à la coulée ; une marque qui suit la trajectoire d'outil ou apparaît après un changement d'outil justifie une vérification distincte du procédé.
Ne classez pas un pore comme porosité gazeuse ou de retrait uniquement à partir d'une photographie prise à la légère. La morphologie, l'emplacement de la section, les enregistrements du procédé de coulée et des essais appropriés peuvent être nécessaires pour une conclusion défendable sur la cause racine. Si la pièce est fournie par le client ou coulée par un autre fournisseur, préservez la traçabilité et signalez l'observation sans attribuer prématurément une cause.
| Observation | Question initiale | Preuves à conserver |
|---|---|---|
| Petite cavité isolée sur une face fraîchement usinée | Y a-t-il eu enlèvement de matière à cet endroit, et de combien ? | ID de pièce, emplacement de la face, profondeur d'usinage, photos avec échelle |
| Déchirure linéaire ou zone d'arrachement suivant la coupe | L'état de l'arête, le recoupage de copeaux ou une coupe instable pourraient-ils y contribuer ? | État de l'outil/plaquette, direction de la trajectoire d'outil, séquence du procédé |
| Indications répétées dans une zone similaire d'une pièce à l'autre | Existe-t-il une tendance liée à une zone de moulage ou à une empreinte ? | Traçabilité du lot et de l'empreinte, orientation de la pièce, cartographie des indications |
| Défaut d'étanchéité ou échec à l'essai de pression | L'indication traverse-t-elle une limite de pression ? | Méthode d'essai, limite de pression, emplacement de la fuite, disposition approuvée |
Consigner les preuves avant de retoucher la pièce
Avant le polissage, le raccordement, l'étanchéification ou toute autre passe de coupe, enregistrez le numéro et l'indice de révision de la pièce, le lot de moulage ou le code de traçabilité, l'emplacement de la caractéristique, la profondeur de matière enlevée et l'étape à laquelle l'indication est apparue. Photographiez la zone avec un éclairage constant et une référence d'échelle. Si la caractéristique est critique pour la fonction, isolez la pièce ou le lot concerné selon le processus qualité convenu.
Cet enregistrement aide le fournisseur de pièces moulées et le fournisseur d'usinage à comparer les preuves. Il empêche également qu'une marque apparemment cosmétique soit éliminée avant que quiconque ait décidé si la limite de pression, l'épaisseur de paroi ou le plan d'inspection sont affectés. La reprise ne doit pas effacer la traçabilité ni masquer l'état d'origine.
Choisir le contrôle selon la fonction
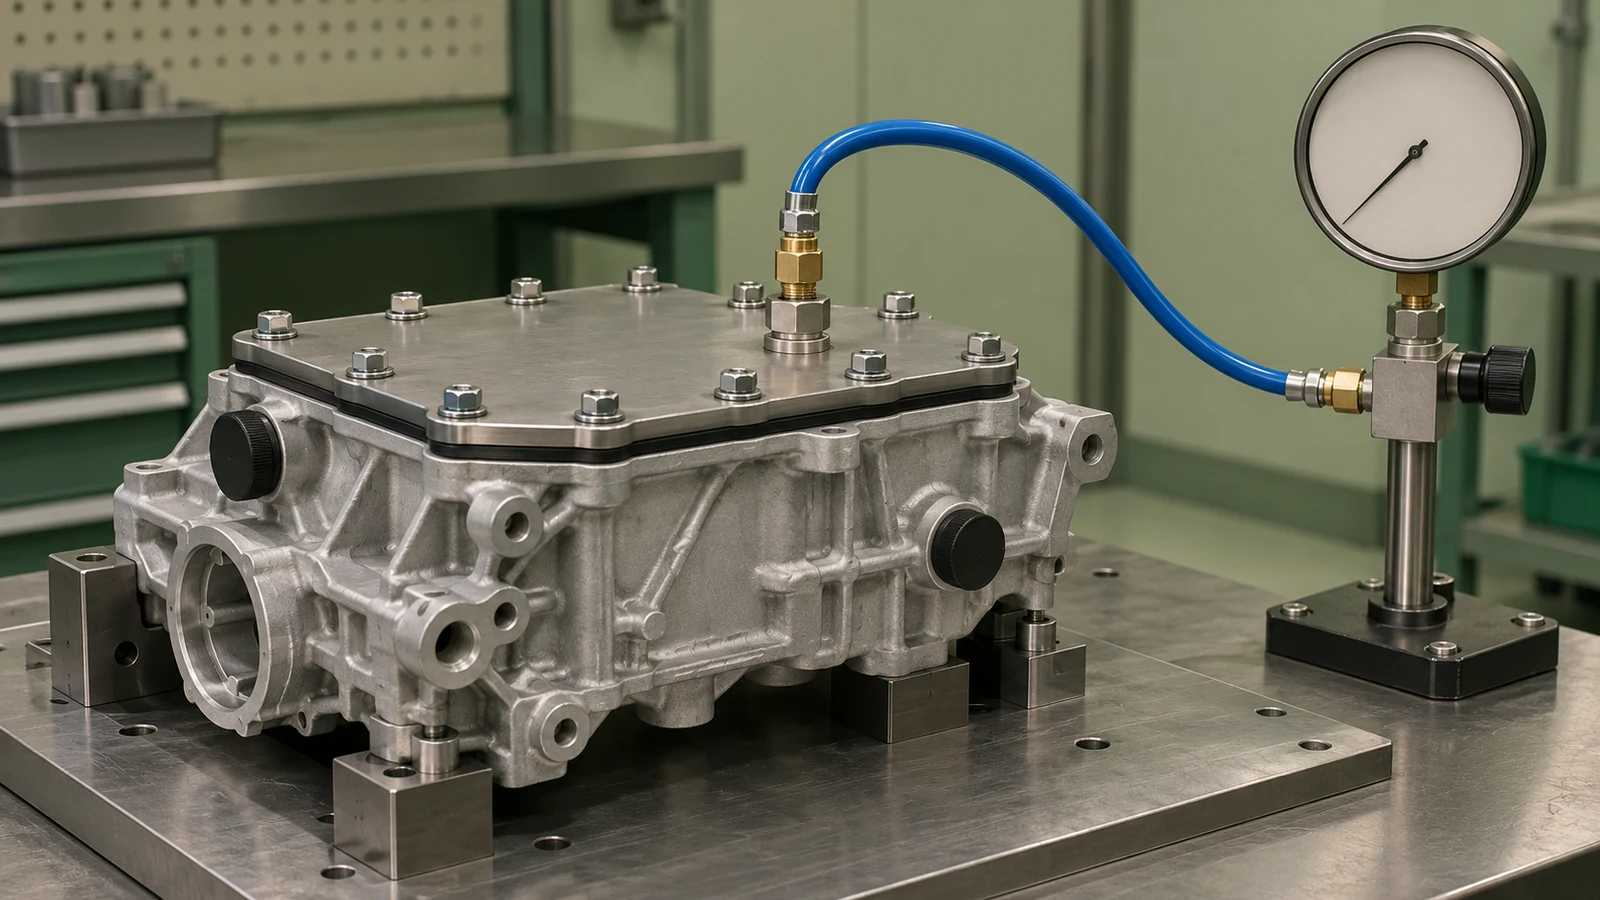
L'inspection dépend de ce que la pièce doit faire. L'examen visuel peut documenter les cavités de surface exposées. Une méthode par ressuage peut révéler des discontinuités reliées à la surface sur une surface appropriée et correctement préparée, mais elle ne cartographie pas toute la porosité interne. La radiographie ou la tomographie assistée par ordinateur peuvent aider à évaluer le volume et la distribution internes lorsque la géométrie, l'épaisseur du matériau et la sensibilité requise le permettent. Un essai d'étanchéité évalue une fuite fonctionnelle dans les conditions spécifiées ; il n'est pas interchangeable avec une mesure générale de porosité.
Pour une face d'étanchéité ou un composant contenant de la pression, l'acceptation doit être liée à la limite de pression réelle et à l'exigence d'essai. Pour une surface cosmétique non soumise à pression, les critères peuvent être différents. Ne pas en déduire qu'une méthode d'inspection garantit une autre propriété, et ne pas inventer de limite universelle de taille de pore. Le plan, la spécification client et la procédure d'inspection qualifiée font foi.
Établir les règles d'acceptation et de disposition
Convenir à l'avance si la porosité exposée est acceptable, rejetable ou soumise à une revue d'ingénierie. Définir les surfaces concernées, les essais fonctionnels éventuels, l'étendue du lot et qui peut autoriser une reprise ou une concession. Si une pièce échoue à un essai d'étanchéité, un pore visible peut être un indice, mais le trajet de fuite réel et le résultat d'essai déterminent la défaillance fonctionnelle.
Les dispositions potentielles — telles que la réparation, l'imprégnation, le réusinage, la concession ou la mise au rebut — sont spécifiques à l'application. Chacune peut affecter les dimensions, la propreté, les revêtements, la compatibilité et les performances en service. Le fournisseur ne doit pas choisir une réparation uniquement parce qu'elle masque une cavité visible. Obtenir l'approbation du client ou de l'autorité de conception lorsque cela est requis et revérifier la fonction concernée après toute reprise approuvée.
Réduire les constats répétés sur le lot suivant
Utiliser les enregistrements de localisation et de profondeur pour déterminer si le problème est isolé ou récurrent. S'il se répète, se coordonner avec la source de coulée pour examiner les enregistrements de processus et le plan d'inspection pertinents. À l'étape d'usinage, vérifier si le plan définit la limite entre brut de coulée et usiné, l'épaisseur minimale de paroi, la surépaisseur d'usinage, les références et les surfaces nécessitant une validation d'étanchéité ou de pression.
Un échantillonnage avant une série de production complète peut révéler si l'usinage expose une condition récurrente. Pour une face d'étanchéité critique, convenir de la séquence d'usinage et d'essai, car un essai réalisé avant l'enlèvement final de matière peut ne pas évaluer la limite de pression finale. L'objectif n'est pas de promettre des pièces coulées sans défaut ; il est de rendre le risque visible tôt et d'aligner l'inspection sur la fonction du composant.
Questions fréquentes
L'usinage CNC provoque-t-il de la porosité dans une pièce coulée en aluminium ?
Souvent, l'usinage expose des vides qui se trouvaient déjà sous la surface brute de coulée en enlevant le matériau de recouvrement. Les conditions de coupe peuvent créer d'autres défauts de surface ; inspecter la marque et les preuves de processus avant d'attribuer une cause.
Puis-je identifier une porosité gazeuse à partir d'une photo de surface ?
Une photo peut documenter la forme et la localisation, mais elle ne suffit pas à établir le mécanisme du défaut ou son étendue interne. L'identification de la cause racine peut nécessiter des enregistrements de coulée ou des essais qualifiés.
Un pore visible signifie-t-il que la pièce coulée fuira ?
Pas nécessairement. La fuite dépend de si un trajet connecté traverse la limite de pression et des conditions d'essai spécifiées. Utiliser l'essai d'étanchéité fonctionnel requis lorsque l'étanchéité est l'exigence d'acceptation.
Le pore doit-il simplement être rempli ou scellé ?
Uniquement dans le cadre d'une disposition approuvée. Une réparation peut affecter les dimensions, la propreté, la finition ou le comportement en service ; vérifier l'exigence fonctionnelle après toute reprise autorisée.