
Uma peça fundida de alumínio usinada pode parecer íntegra antes do corte e revelar pequenas cavidades somente após a abertura de uma face, furo ou assento de vedação. Em muitos casos, a operação de usinagem não criou o vazio original; ela removeu o material que o ocultava. A resposta deve começar com evidências — onde a indicação apareceu, qual foi a profundidade do corte e se o recurso é crítico para pressão ou vazamento — e não com a suposição de que todo poro tem a mesma causa ou regra de aceitação.
Por que a porosidade aparece após a usinagem
O alumínio fundido pode conter vazios relacionados a gás, porosidade relacionada à contração ou outras descontinuidades criadas durante a solidificação. Sua distribuição pode variar dentro de uma peça. Um recurso usinado intercepta um novo plano abaixo da superfície bruta de fundição, de modo que um vazio anteriormente oculto pode se abrir na face acabada. A remoção de mais material pode expor indicações adicionais, mas o aparecimento de um poro na superfície cortada, por si só, não prova seu mecanismo exato de formação.
A usinagem também pode criar defeitos que se assemelham a poros. Aresta postiça, corte instável, pastilha danificada, material esfregado, recorte de cavaco ou dano de manuseio podem deixar marcas ou arrancamentos. A limpeza pode revelar se uma cavidade é uma característica persistente do material ou detrito solto, mas uma verificação visual rápida não consegue identificar a extensão interna completa nem determinar se existe um caminho de vazamento.
Quando a peça é fresada, a trajetória da ferramenta, o sobremetal, o datum e a condição de fixação determinam qual região é exposta. A capacidade de fresamento CNC do site fornece o contexto do processo; a condição do material e os critérios de aceitação ainda devem ser estabelecidos para a fundição específica.
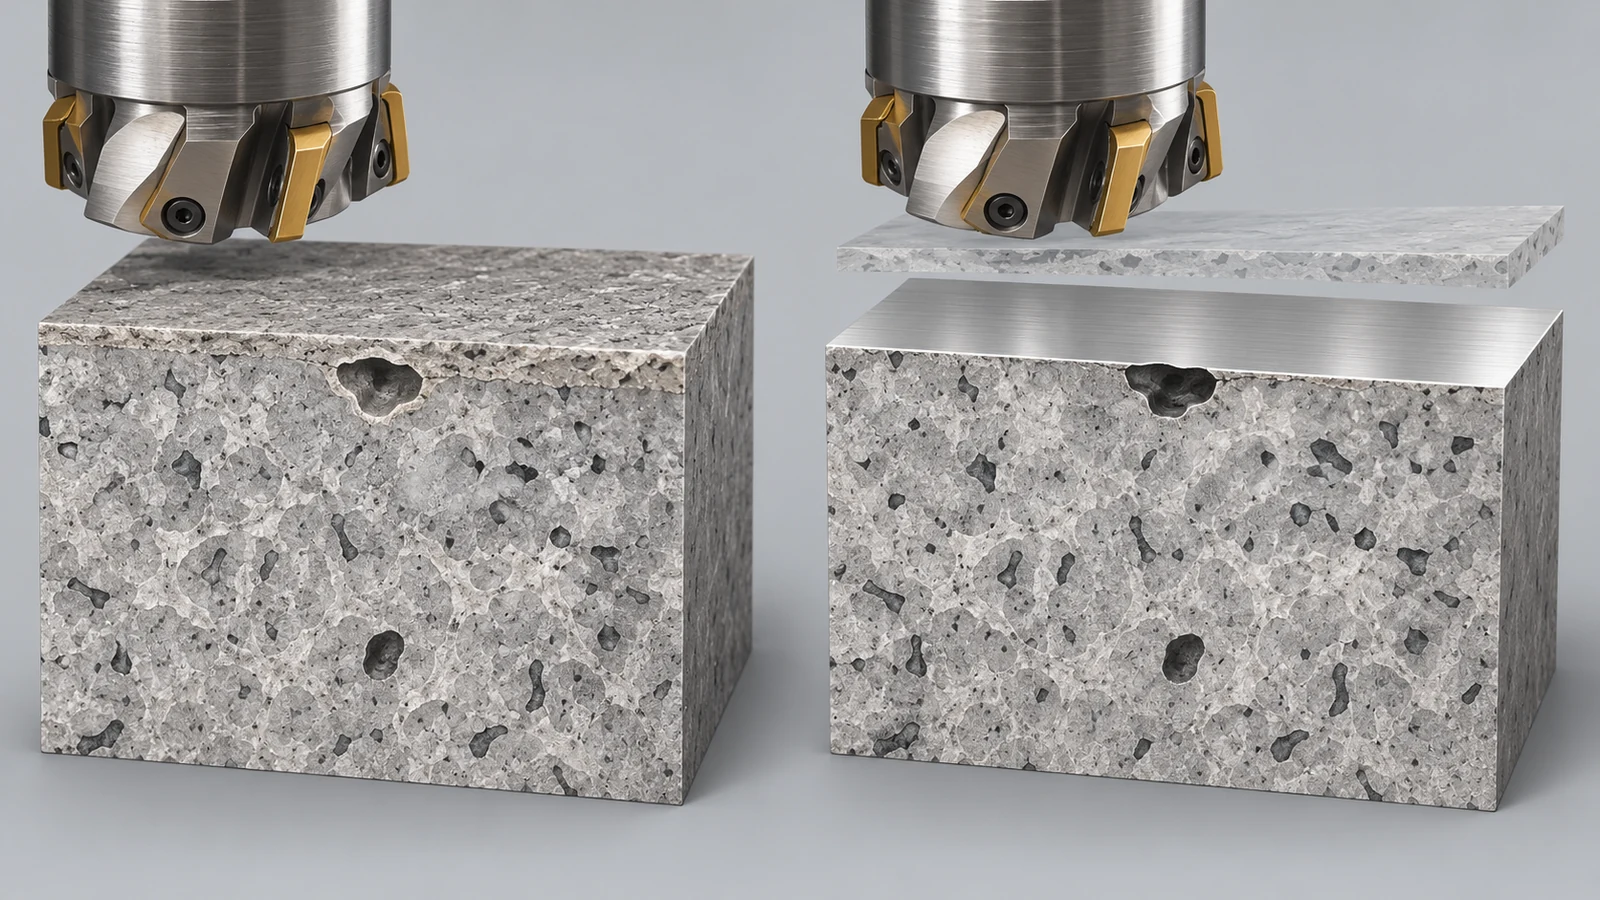
Distinga um poro de fundição de uma marca de usinagem
Comece com uma superfície limpa e seca e inspecione sob iluminação adequada. Anote se a indicação é uma cavidade discreta, um aglomerado, uma marca de arraste, uma rebarba elevada ou um rasgo superficial. Compare o recurso com a direção do deslocamento da ferramenta e com as superfícies usinadas próximas. Um defeito que se repete no mesmo local em várias peças fundidas pode indicar um padrão relacionado à fundição; uma marca que segue a trajetória da ferramenta ou aparece após a troca de ferramenta justifica uma verificação separada do processo.
Não classifique um poro como porosidade por gás ou por contração apenas com base em uma fotografia casual. Morfologia, localização da seção, registros do processo de fundição e testes apropriados podem ser necessários para uma conclusão defensável de causa raiz. Se a peça for fornecida pelo cliente ou fundida por outro fornecedor, preserve a rastreabilidade e relate a observação sem atribuir causa prematuramente.
| Observação | Pergunta inicial | Evidência a preservar |
|---|---|---|
| Pequena cavidade isolada numa face recém-usinada | Foi removido material deste local, e em que quantidade? | ID da peça, localização da face, profundidade de maquinagem, fotografias com escala |
| Rasgo linear ou área de arrastamento ao longo do corte | A condição da aresta, o recorte de aparas ou o corte instável podem contribuir? | Condição da ferramenta/pastilha, direção da trajetória da ferramenta, sequência do processo |
| Indicações repetidas numa região semelhante entre peças | Existe um padrão associado a uma região de fundição ou cavidade? | Rastreabilidade de lote e cavidade, orientação da peça, mapa de indicações |
| Falha em ensaio de estanquidade ou de pressão | A indicação atravessa uma fronteira de pressão? | Método de ensaio, fronteira de pressão, localização da fuga, disposição aprovada |
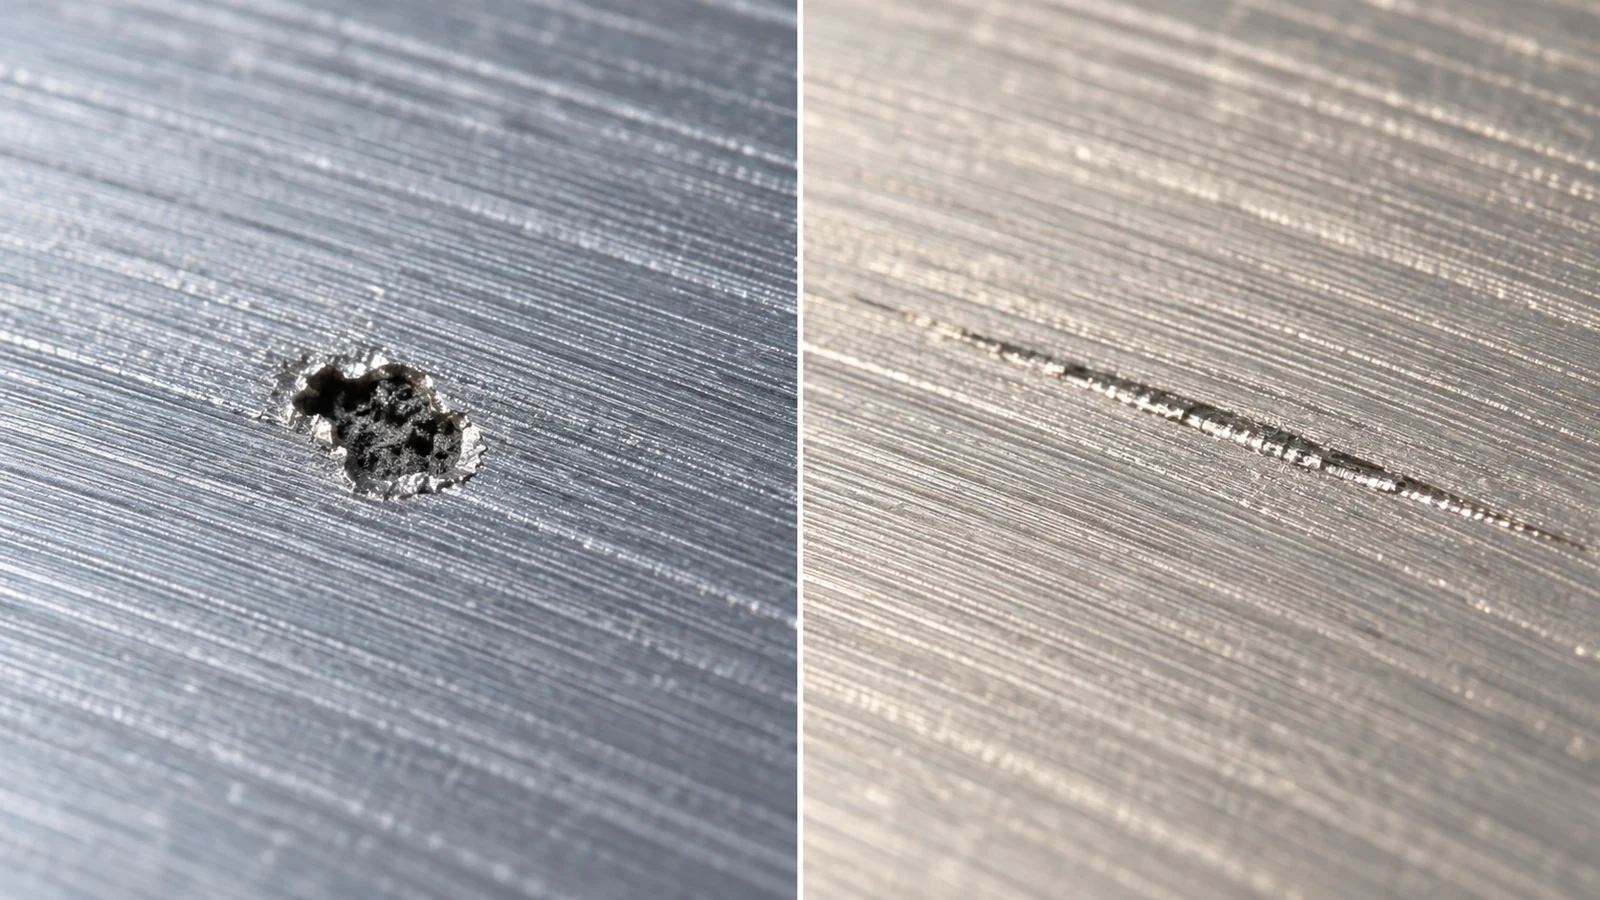
Registre as evidências antes de retrabalhar a peça
Antes de polir, misturar, selar ou dar outro corte, registe o número e a revisão da peça, o lote de fundição ou código de rastreio, a localização da característica, a profundidade de material removido e a fase em que a indicação apareceu. Fotografe a área com iluminação consistente e uma referência de escala. Se a característica for crítica para a função, isole a peça ou o lote afetado de acordo com o processo de qualidade acordado.
Este registro ajuda o fornecedor de fundição e o fornecedor de usinagem a comparar evidências. Também evita que uma marca aparentemente cosmética seja removida antes que alguém tenha decidido se a fronteira de pressão, a espessura de parede ou o plano de inspeção são afetados. O retrabalho não deve apagar a rastreabilidade nem ocultar a condição original.
Escolha a inspeção com base na função
A inspeção depende do que a peça deve fazer. O exame visual pode documentar cavidades superficiais expostas. Um método de penetrante pode revelar descontinuidades conectadas à superfície em uma superfície adequada e devidamente preparada, mas não mapeia toda a porosidade interna. A radiografia ou a tomografia computadorizada podem ajudar a avaliar o volume e a distribuição internos quando a geometria, a espessura do material e a sensibilidade exigida são adequadas. Um teste de vazamento avalia o vazamento funcional sob suas condições especificadas; ele não é intercambiável com uma medição geral de porosidade.
Para uma face de vedação ou um componente que contém pressão, a aceitação deve estar vinculada à fronteira de pressão real e ao requisito de teste. Para uma superfície cosmética sem pressão, os critérios podem ser diferentes. Não inferir que um método de inspeção garante outra propriedade, e não inventar um limite universal de tamanho de poro. O desenho, a especificação do cliente e o procedimento de inspeção qualificado são os que governam.
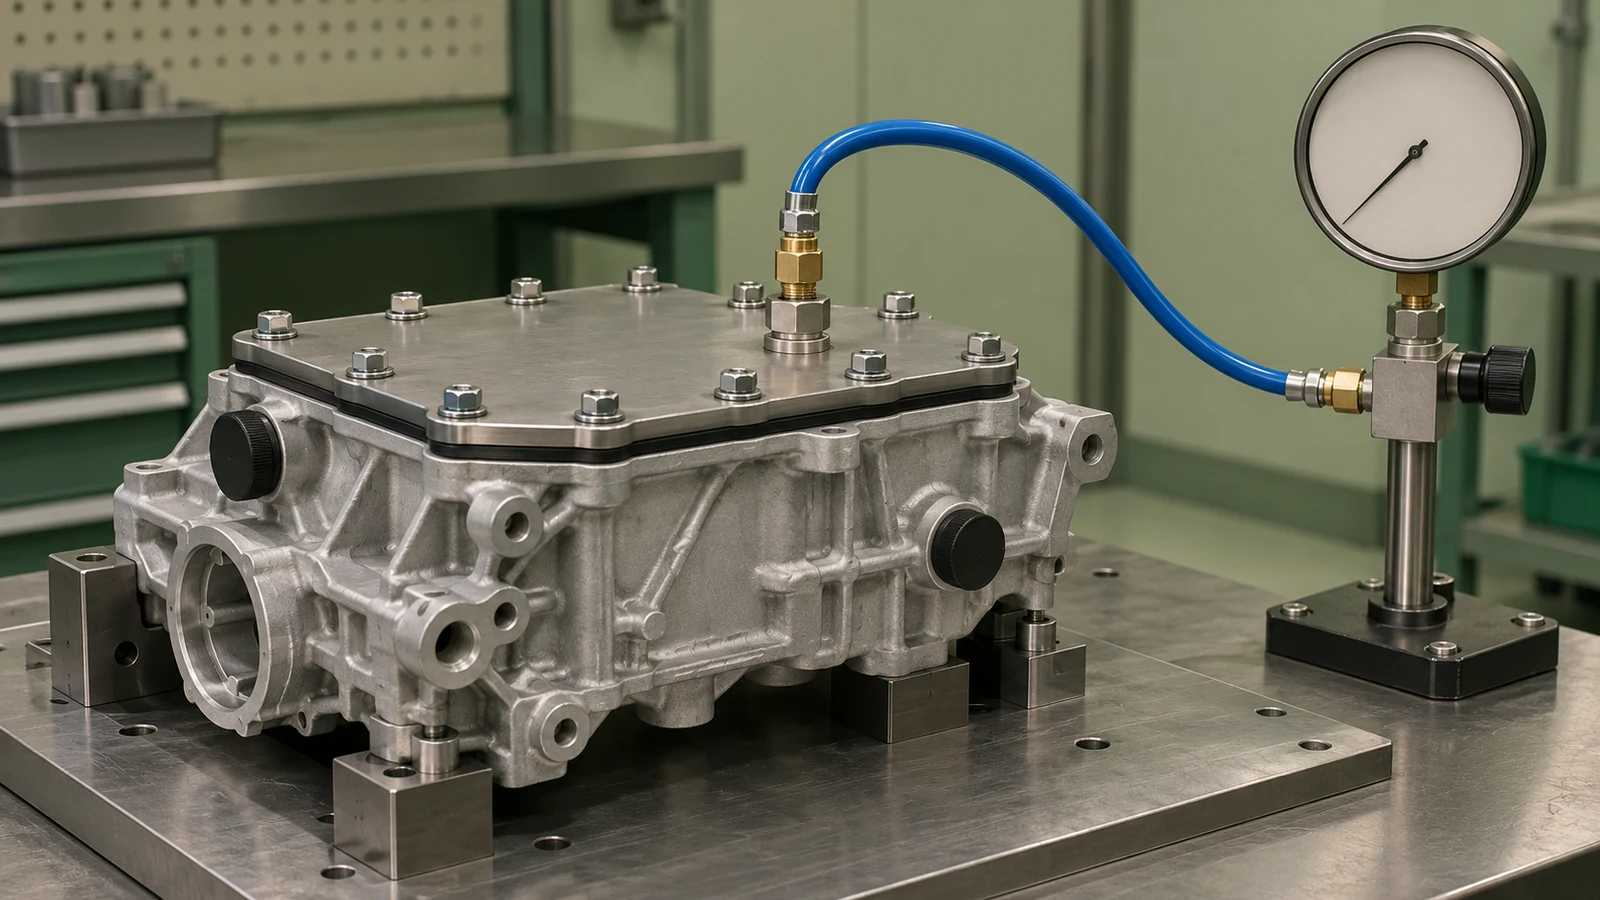
Defina regras de aceitação e disposição
Concordar previamente se a porosidade exposta é aceitável, rejeitável ou sujeita a revisão de engenharia. Definir as superfícies afetadas, quaisquer testes funcionais, o escopo do lote e quem pode autorizar retrabalho ou concessão. Se uma peça falhar em um teste de vazamento, um poro visível pode ser uma pista, mas o caminho real de vazamento e o resultado do teste determinam a falha funcional.
As disposições potenciais — como reparo, impregnação, usinagem adicional, concessão ou sucata — são específicas da aplicação. Cada uma pode afetar dimensões, limpeza, revestimentos, compatibilidade e desempenho em serviço. O fornecedor não deve selecionar um reparo apenas porque ele oculta uma cavidade visível. Obter aprovação do cliente ou da autoridade de projeto quando exigido e reverificar a função afetada após qualquer retrabalho aprovado.
Reduza achados repetidos no próximo lote
Usar os registros de localização e profundidade para determinar se o problema é isolado ou recorrente. Se ele se repetir, coordenar com a fonte de fundição para revisar os registros de processo e o plano de inspeção relevantes. Na etapa de usinagem, revisar se o desenho define a fronteira entre fundido e usinado, a parede mínima, a sobremetal, os datums e as superfícies que exigem validação de vazamento ou pressão.
A amostragem antes de uma corrida de produção completa pode revelar se a usinagem expõe uma condição recorrente. Para uma face de vedação crítica, concordar sobre a sequência de usinagem e teste, porque um teste realizado antes da remoção final de material pode não avaliar a fronteira de pressão final. O objetivo não é prometer fundições sem defeitos; é tornar o risco visível precocemente e alinhar a inspeção com a função do componente.
Perguntas frequentes
A usinagem CNC causa porosidade em uma fundição de alumínio?
Frequentemente, a usinagem expõe vazios que já estavam abaixo da superfície bruta de fundição ao remover o material de cobertura. As condições de corte podem criar outros defeitos superficiais, portanto inspecionar a marca e as evidências de processo antes de atribuir uma causa.
Posso identificar porosidade gasosa a partir de uma foto da superfície?
Uma foto pode documentar a forma e a localização, mas não é suficiente para estabelecer o mecanismo do defeito ou sua extensão interna. A identificação da causa raiz pode exigir registros de fundição ou testes qualificados.
Um poro visível significa que a fundição vazará?
Não necessariamente. O vazamento depende de um caminho conectado atravessar a fronteira de pressão e das condições de teste especificadas. Usar o teste de vazamento funcional exigido quando a estanqueidade é a necessidade de aceitação.
O poro deve simplesmente ser preenchido ou vedado?
Somente sob uma disposição aprovada. Um reparo pode afetar dimensões, limpeza, acabamento ou comportamento em serviço, portanto verificar o requisito funcional após qualquer retrabalho autorizado.