
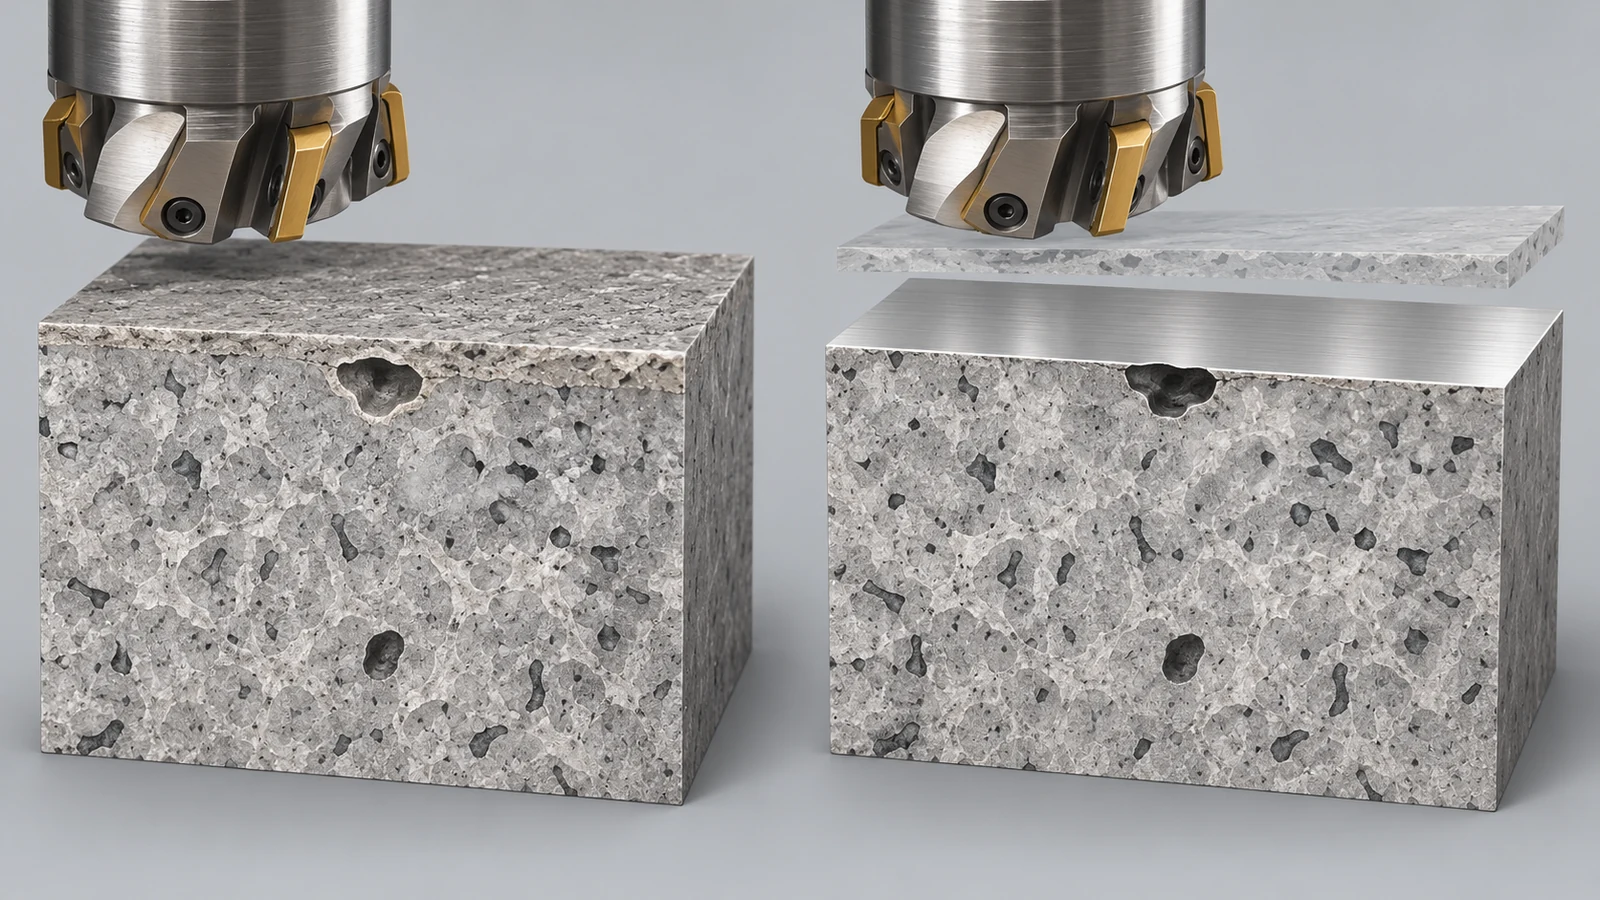
Ein bearbeitetes Aluminiumgussteil kann vor dem Schnitt fehlerfrei aussehen und erst nach dem Öffnen einer Planfläche, einer Bohrung oder einer Dichtfläche kleine Hohlräume zeigen. In vielen Fällen hat die Bearbeitung den ursprünglichen Hohlraum nicht erzeugt; sie hat das Material entfernt, das ihn verdeckt hatte. Die Reaktion sollte mit Belegen beginnen – wo die Anzeige auftrat, wie tief der Schnitt war und ob das Merkmal druck- oder leckagekritisch ist – und nicht mit der Annahme, dass jeder Pore dieselbe Ursache oder Annahmeregel zugrunde liegt.
Warum Porosität nach der Bearbeitung auftritt
Aluminiumguss kann gasbedingte Hohlräume, schwindungsbedingte Porosität oder andere während der Erstarrung entstandene Unstetigkeiten enthalten. Deren Verteilung kann innerhalb eines Teils variieren. Ein bearbeitetes Merkmal schneidet eine neue Ebene unterhalb der Gusshaut, sodass ein zuvor verborgener Hohlraum an der fertigen Fläche geöffnet werden kann. Mehr Materialabtrag kann zusätzliche Anzeigen freilegen, doch das bloße Auftreten einer Pore an der Schnittfläche beweist nicht ihren genauen Entstehungsmechanismus.
Die Bearbeitung kann auch Defekte erzeugen, die Poren ähneln. Aufbauschneiden, instabiler Schnitt, eine beschädigte Wendeschneidplatte, verschmiertes Material, Spanwiederzerspanung oder Handhabungsschäden können Spuren oder Ausbrüche hinterlassen. Eine Reinigung kann zeigen, ob ein Hohlraum ein dauerhaftes Merkmal des Materials oder loser Schmutz ist, doch eine schnelle Sichtprüfung kann weder die vollständige innere Ausdehnung ermitteln noch feststellen, ob ein Leckagepfad vorliegt.
Beim Fräsen des Teils bestimmen Werkzeugweg, Aufmaß, Bezug und Einspannbedingung, welcher Bereich freigelegt wird. Die Seite CNC-Fräsbearbeitungskapazität liefert den Prozesskontext; die Materialbedingung und die Annahmekriterien müssen dennoch für das jeweilige Gussteil festgelegt werden.
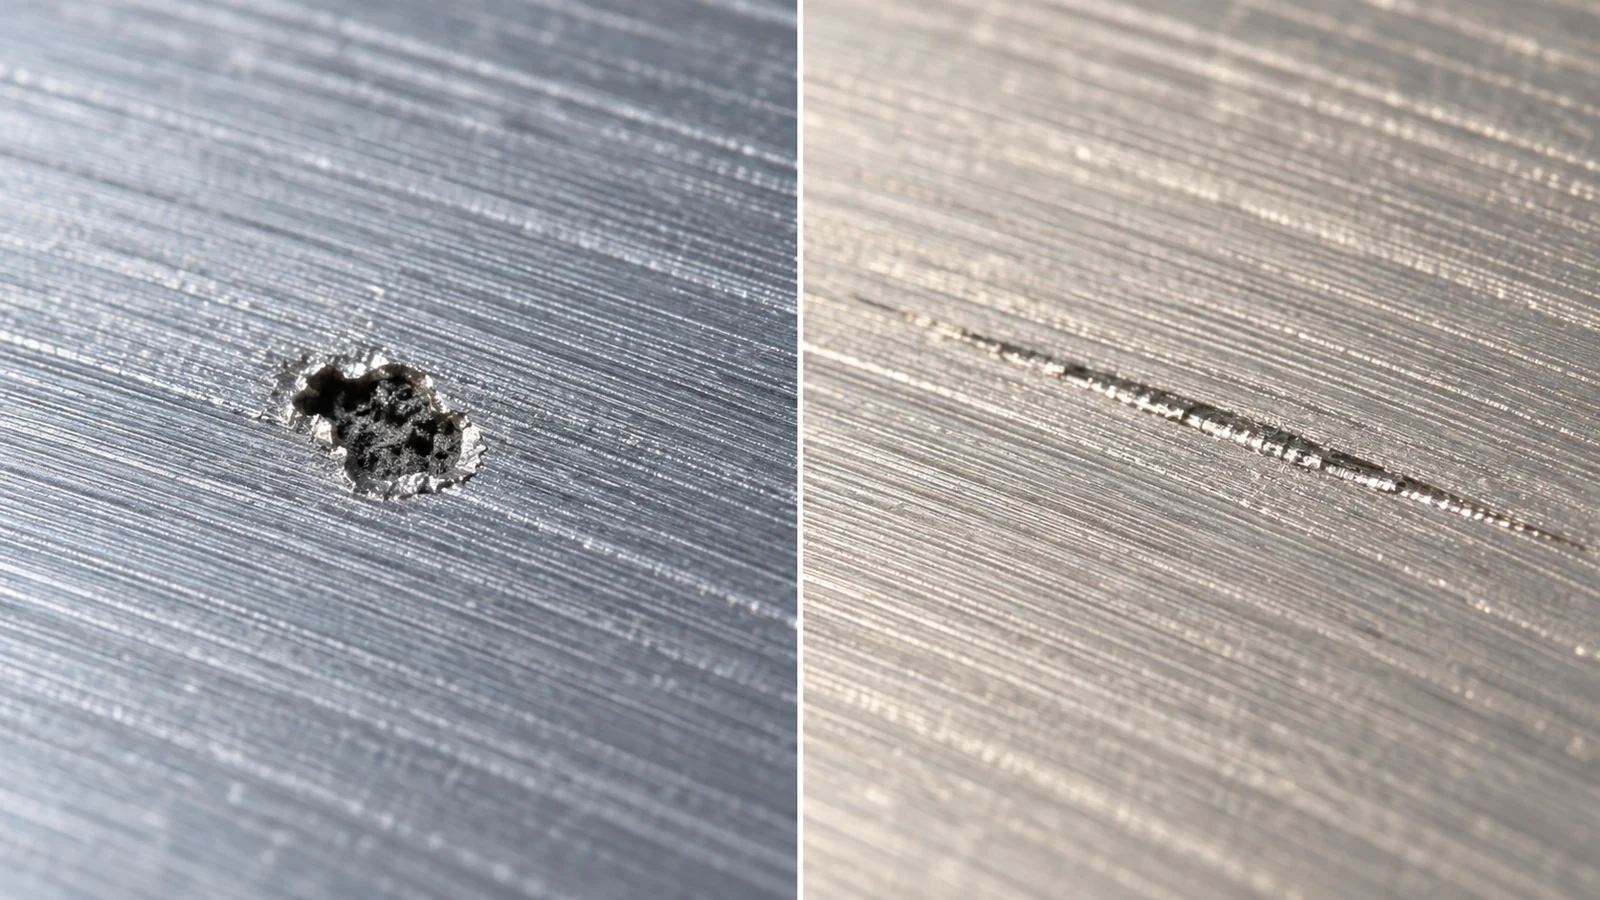
Eine Guss-Pore von einer Bearbeitungsspur unterscheiden
Beginnen Sie mit einer sauberen, trockenen Oberfläche und prüfen Sie unter geeigneter Beleuchtung. Notieren Sie, ob die Anzeige ein diskreter Hohlraum, eine Häufung, eine Schleifspur, ein erhabener Grat oder ein Oberflächenausriss ist. Vergleichen Sie das Merkmal mit der Richtung des Werkzeugvorschubs und mit benachbarten bearbeiteten Flächen. Ein Defekt, der an derselben Stelle bei mehreren Gussteilen wiederkehrt, kann auf ein gussbedingtes Muster hindeuten; eine Spur, die dem Werkzeugweg folgt oder nach einem Werkzeugwechsel auftritt, rechtfertigt eine separate Prozessprüfung.
Einen Porenfehler nicht allein anhand eines beiläufigen Fotos als Gasporosität oder Schwindung einstufen. Für eine belastbare Ursachenfeststellung können Morphologie, Schnittlage, Gießprozessaufzeichnungen und geeignete Prüfungen erforderlich sein. Wenn das Teil vom Kunden beigestellt oder von einem anderen Lieferanten gegossen wurde, die Rückverfolgbarkeit wahren und die Beobachtung melden, ohne vorschnell eine Ursache zuzuweisen.
| Beobachtung | Ausgangsfrage | Zu sichernde Nachweise |
|---|---|---|
| Kleiner isolierter Hohlraum auf einer frisch bearbeiteten Fläche | Wurde an dieser Stelle Material abgetragen, und wie viel? | Teile-ID, Flächenposition, Bearbeitungstiefe, Fotos mit Maßstab |
| Lineare Aufreißung oder verschmierte Zone entlang des Schnitts | Können Kantenzustand, Spanwiederanschnitt oder instabile Zerspanung dazu beitragen? | Werkzeug-/Schneidplattenzustand, Werkzeugbahnrichtung, Prozessfolge |
| Wiederkehrende Anzeigen in einem ähnlichen Bereich über mehrere Teile hinweg | Gibt es ein Muster, das mit einem Gussbereich oder einer Formnestkavität zusammenhängt? | Chargen- und Formnest-Rückverfolgbarkeit, Teileorientierung, Anzeigenkarte |
| Leckage- oder Druckprüfungsversagen | Durchdringt die Anzeige eine Druckgrenze? | Prüfverfahren, Druckgrenze, Leckagestelle, freigegebene Disposition |
Die Belege vor der Nacharbeit des Teils erfassen
Vor dem Polieren, Beiblenden, Abdichten oder einem weiteren Schnitt sind die Teilenummer und Revision, die Gusscharge oder der Rückverfolgungscode, die Merkmalsposition, die Tiefe des abgetragenen Materials und die Stufe, in der die Anzeige auftrat, zu erfassen. Fotografieren Sie den Bereich bei gleichbleibender Beleuchtung mit einem Maßstabsreferenzobjekt. Ist das Merkmal funktionskritisch, isolieren Sie das betroffene Teil oder die betroffene Charge gemäß dem vereinbarten Qualitätsprozess.
Diese Aufzeichnung hilft dem Gusslieferanten und dem Zerspanungslieferanten, Belege zu vergleichen. Sie verhindert außerdem, dass eine scheinbar kosmetische Markierung entfernt wird, bevor entschieden wurde, ob die Druckbegrenzung, die Wanddicke oder der Prüfplan betroffen ist. Eine Nacharbeit darf die Rückverfolgbarkeit nicht auslöschen oder den ursprünglichen Zustand nicht verschleiern.
Die Prüfung nach der Funktion wählen
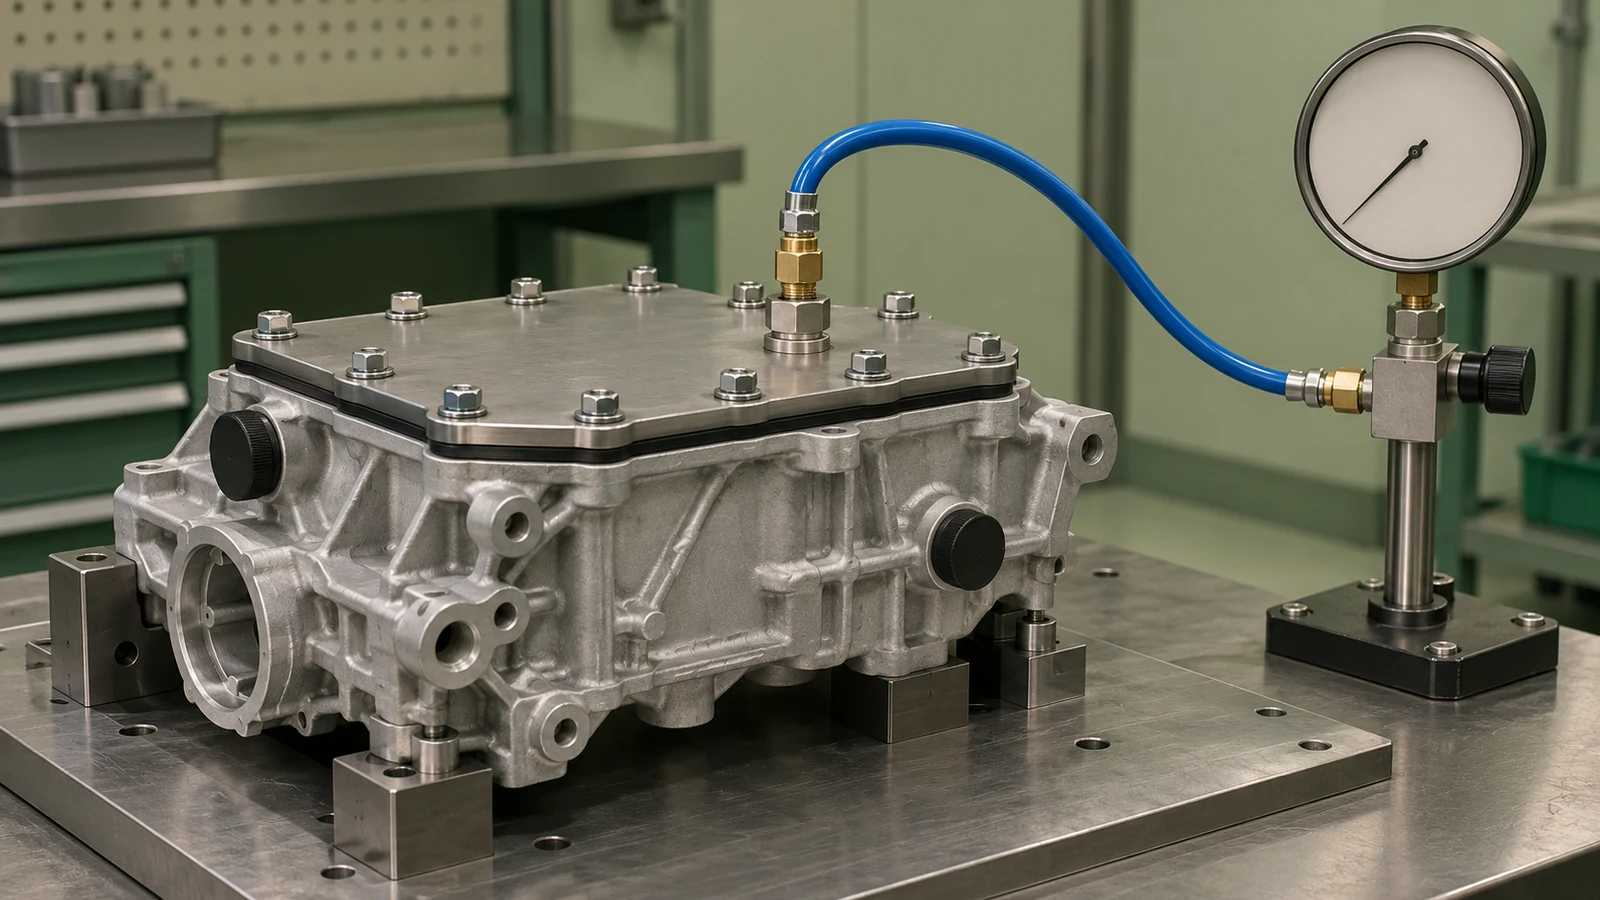
Die Prüfung richtet sich danach, welche Funktion das Teil erfüllen muss. Eine Sichtprüfung kann offenliegende Oberflächenhohlräume dokumentieren. Ein Eindringverfahren kann oberflächenverbundene Unstetigkeiten auf einer geeigneten, ordnungsgemäß vorbereiteten Oberfläche aufdecken, bildet jedoch nicht die gesamte innere Porosität ab. Radiographie oder Computertomographie können helfen, das Innenvolumen und die Verteilung zu bewerten, wenn die Geometrie, die Materialdicke und die erforderliche Empfindlichkeit geeignet sind. Ein Dichtheitstest bewertet die funktionale Leckage unter seinen festgelegten Bedingungen; er ist nicht mit einer allgemeinen Porositätsmessung austauschbar.
Bei einer Dichtfläche oder einem druckhaltenden Bauteil sollte die Abnahme an die tatsächliche Druckbegrenzung und die Prüfanforderung gebunden sein. Bei einer nicht druckbeaufschlagten kosmetischen Oberfläche können die Kriterien anders sein. Ziehen Sie nicht den Schluss, dass eine Prüfmethode eine andere Eigenschaft garantiert, und erfinden Sie keine universelle Porengrößengrenze. Es gelten die Zeichnung, die Kundenspezifikation und das qualifizierte Prüfverfahren.
Annahme- und Dispositionsregeln festlegen
Vereinbaren Sie im Voraus, ob offenliegende Porosität zulässig, zurückzuweisen oder einer technischen Prüfung zu unterziehen ist. Definieren Sie die betroffenen Oberflächen, etwaige Funktionsprüfungen, den Chargenumfang und wer Nacharbeit oder eine Sonderfreigabe genehmigen darf. Wenn ein Teil einen Dichtheitstest nicht besteht, kann eine sichtbare Pore ein Hinweis sein, doch der tatsächliche Leckpfad und das Prüfergebnis bestimmen den funktionalen Fehler.
Mögliche Dispositionen – wie Reparatur, Imprägnierung, erneute Zerspanung, Sonderfreigabe oder Ausschuss – sind anwendungsspezifisch. Jede kann Abmessungen, Sauberkeit, Beschichtungen, Kompatibilität und Betriebsverhalten beeinflussen. Der Lieferant sollte eine Reparatur nicht allein deshalb wählen, weil sie einen sichtbaren Hohlraum verdeckt. Holen Sie, wo erforderlich, die Genehmigung des Kunden oder der Konstruktionsinstanz ein und überprüfen Sie die betroffene Funktion nach jeder genehmigten Nacharbeit erneut.
Wiederholte Befunde in der nächsten Charge reduzieren
Nutzen Sie die Aufzeichnungen zu Position und Tiefe, um festzustellen, ob das Problem isoliert oder wiederkehrend ist. Tritt es wiederholt auf, koordinieren Sie sich mit der Gussquelle, um die relevanten Prozessaufzeichnungen und den Prüfplan zu überprüfen. Prüfen Sie in der Zerspanungsphase, ob die Zeichnung die Grenze zwischen Guss- und Zerspanungszustand, die Mindestwand, die Bearbeitungszugabe, die Bezüge und die Oberflächen definiert, die eine Leckage- oder Druckvalidierung erfordern.
Eine Stichprobenprüfung vor einem vollständigen Produktionslauf kann zeigen, ob die Zerspanung einen wiederkehrenden Zustand freilegt. Für eine kritische Dichtfläche vereinbaren Sie die Reihenfolge von Zerspanung und Prüfung, denn ein Test, der vor dem abschließenden Materialabtrag durchgeführt wird, bewertet möglicherweise nicht die endgültige Druckbegrenzung. Das Ziel ist nicht, fehlerfreie Gussteile zu versprechen; es besteht darin, das Risiko früh sichtbar zu machen und die Prüfung auf die Funktion des Bauteils abzustimmen.
Häufig gestellte Fragen
Verursacht die CNC-Zerspanung Porosität in einem Aluminiumgussteil?
Häufig legt die Zerspanung Hohlräume frei, die bereits unter der Gusshaut lagen, indem das abdeckende Material entfernt wird. Schnittbedingungen können andere Oberflächenfehler erzeugen; prüfen Sie daher die Markierung und die Prozessbelege, bevor Sie eine Ursache zuweisen.
Kann ich Gasporosität anhand eines Oberflächenfotos identifizieren?
Ein Foto kann Form und Position dokumentieren, reicht jedoch nicht aus, um den Fehlermechanismus oder das innere Ausmaß zu bestimmen. Die Ursachenidentifikation kann Gussaufzeichnungen oder qualifizierte Prüfungen erfordern.
Bedeutet eine sichtbare Pore, dass das Gussteil undicht sein wird?
Nicht unbedingt. Eine Leckage hängt davon ab, ob ein verbundener Pfad die Druckbegrenzung durchquert, und von den festgelegten Prüfbedingungen. Verwenden Sie den erforderlichen funktionalen Dichtheitstest, wenn Dichtheit die Abnahmeanforderung ist.
Sollte die Pore einfach gefüllt oder abgedichtet werden?
Nur im Rahmen einer genehmigten Disposition. Eine Reparatur kann Abmessungen, Sauberkeit, Oberflächenbeschaffenheit oder das Betriebsverhalten beeinträchtigen; prüfen Sie daher nach jeder autorisierten Nacharbeit die funktionale Anforderung.