
L'objectif d'ingénierie n'est pas de moderniser les symboles pour l'apparence. Il s'agit de garantir que la conception, l'usinage et le contrôle utilisent la même spécification. Un simple “ Ra 0,8 ” peut être familier, mais il laisse encore suffisamment d'incertitude pour que deux instruments ou fournisseurs rapportent des résultats différents.
Décoder l'appel dans un ordre fixe
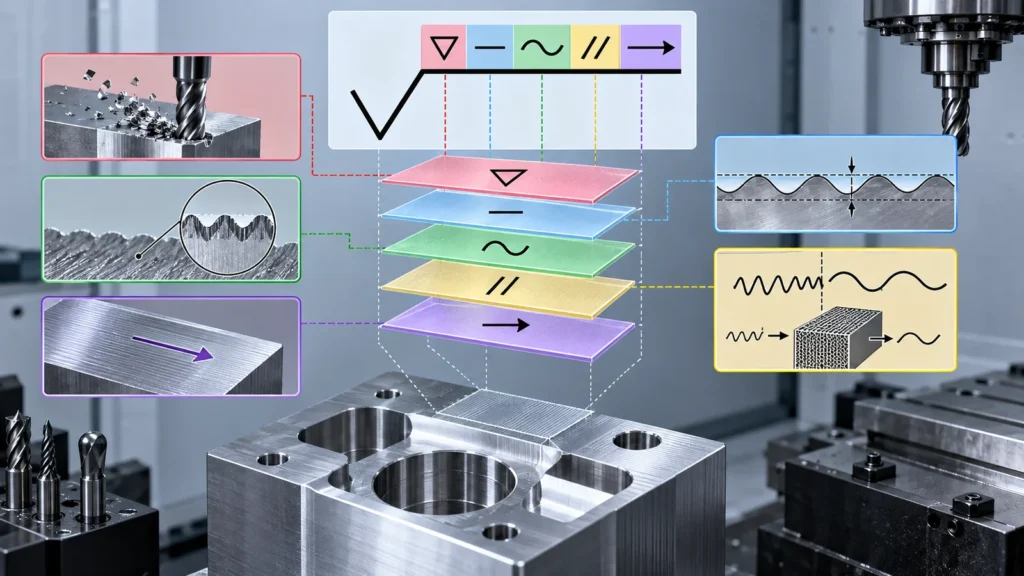 Lorsqu'une exigence de surface arrive, ne passez pas directement à une opération d'usinage. Lisez l'appel depuis sa norme directrice vers l'extérieur :
Il s'agit d'une branche spécifique du plus large normes d'usinage CNC sujet du site. Il ne remplace pas les tolérances générales, les contrôles géométriques ou la spécification de finition/revêtement du dessin.
Qu'est-ce qui a changé entre l'ISO 1302 et l'ISO 21920 ?
 L'ISO 1302 reste courante sur les dessins existants et dans les modèles d'entreprise, mais l'ISO 21920 a réorganisé la spécification, la mesure et les définitions des paramètres de texture de surface de profil dans une série plus récente. L'ISO 21920-1 couvre l'indication sur la documentation technique de produit ; les parties 2 et 3 traitent des termes, définitions, paramètres et opérateurs de spécification.
La migration n'est pas simplement une nouvelle forme de symbole. Elle demande aux auteurs de dessins de définir la spécification avec suffisamment de contexte de mesure pour obtenir des décisions reproductibles. L'entrée officielle de l'ISO pour ISO 21920-1:2021 déclare qu'elle spécifie les règles d'indication de l'état de surface par méthodes de profil au moyen de symboles graphiques.
| Risque lié aux dessins hérités | Action de migration |
|---|---|
| Le cartouche ne nomme aucune norme d'état de surface | Indiquer la norme et l'édition applicables |
| Seul un chiffre Ra est indiqué | Vérifier le paramètre, la limite, le filtre, l'évaluation et la fonction |
| L'ancien symbole de l'entreprise est copié sans explication | Traduire l'exigence visée, non son apparence |
| Le fournisseur mesure avec les réglages par défaut de l'instrument | Convenir des réglages et de la direction de mesure avant production |
Le Ra seul ne peut décrire le fonctionnement d'une surface
Le Ra est une moyenne arithmétique des écarts de profil sur la longueur évaluée. Il comprime une topographie complexe en un seul nombre. Deux surfaces peuvent avoir le même Ra tout en différant par la forme des pics, la profondeur des vallées, l'espacement, l'ondulation, la texture, les rayures et la capacité à retenir un lubrifiant ou à assurer l'étanchéité contre un joint.
Le choix des paramètres doit suivre le mode de défaillance. Une face d'étanchéité peut être sensible aux chemins de fuite directionnels et aux vallées isolées. Une surface de glissement peut dépendre du comportement des pics et de la rétention du lubrifiant. Une face esthétique peut réussir une lecture de rugosité mais échouer en raison de marques d'outil ou d'un brossage irrégulier.
L'article Rugosité de surface CNC explore la relation entre Ra, la fonction, l'usinage et le coût. Cette page se concentre sur la transformation de cette intention d'ingénierie en une indication moderne sur le dessin.
Les paramètres de filtrage et d'évaluation peuvent modifier le résultat
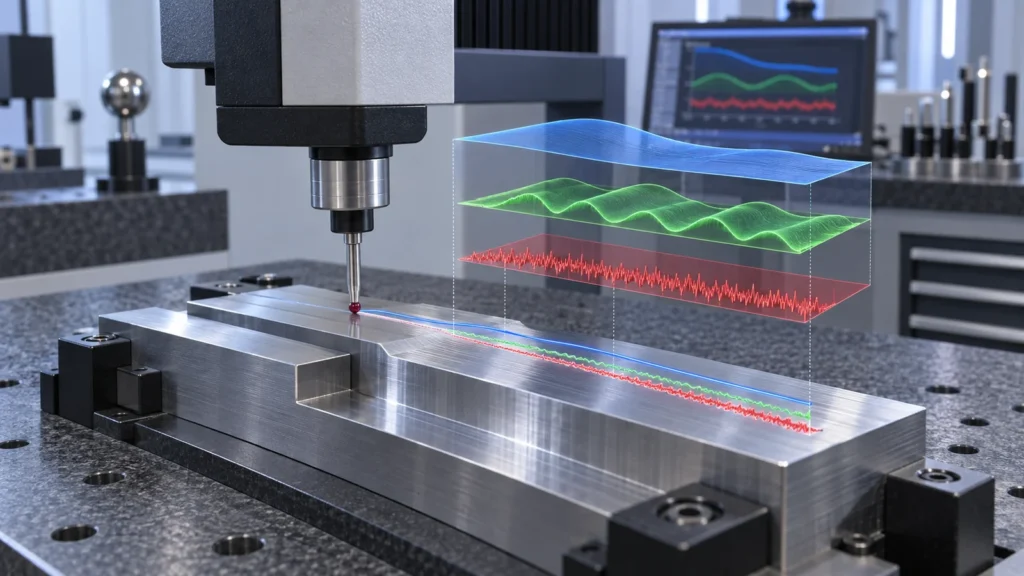 Un tracé au stylet contient des caractéristiques à différentes échelles spatiales. La forme, l'ondulation et la rugosité sont séparées par un traitement défini. Si le concepteur et l'inspecteur utilisent des filtres, des indices d'imbrication, des longueurs d'évaluation ou des règles de traitement des extrémités différents, leurs valeurs rapportées peuvent différer même sur une même surface physique.
Avant d'approuver le dessin, répondez à ces questions :
Les petits alésages et les gorges étroites peuvent nécessiter des méthodes par réplique, des sondes spécialisées, une mesure optique ou une exigence fonctionnelle au lieu d'un tracé au stylet conventionnel. Spécifiez quelque chose que le fournisseur peut vérifier sur la géométrie réelle.
La direction de la texture relève de la décision d'ingénierie
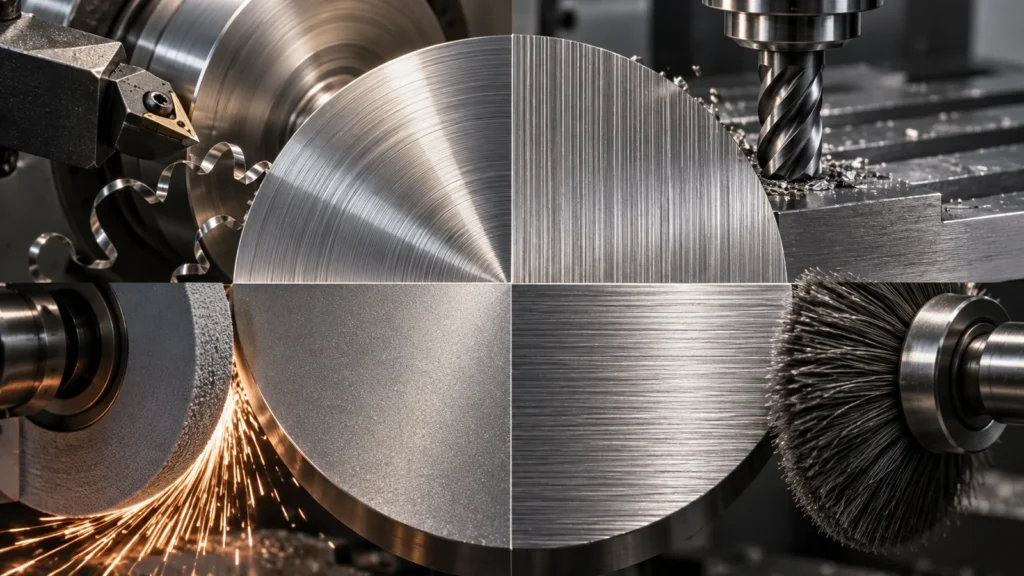 Les trajectoires d'outil créent la direction. Le tournage produit couramment des marques circonférentielles ou hélicoïdales ; le surfaçage crée des arcs ou des motifs croisés ; la direction de rectification suit le mouvement de la meule ; le brossage crée délibérément un grain visuel. Cette direction peut affecter l'étanchéité, le frottement, l'usure, l'apparence optique et le mouvement des fluides.
Si la texture a de l'importance, indiquez-la avec le symbole approprié et identifiez la zone contrôlée. Ne supposez pas que “ Ra 0,8 ” indique à l'opérateur si une face d'étanchéité peut présenter un trajet spiralé. Si la texture n'a pas d'importance, évitez d'ajouter une exigence qui impose une opération spéciale sans bénéfice fonctionnel.
Secondary finishing can change both texture and dimensions. Use the options de finition de surface overview to identify routes, then state whether the symbol applies before or after the chosen finish.
A drawing audit for surface-texture callouts
 Before release, isolate every texture symbol and ask:
This audit often removes blanket roughness requirements from nonfunctional faces while strengthening the few surfaces that actually seal, slide, locate, or remain visible. That improves both manufacturability and inspection clarity.
ISO 21920 questions from CNC teams
Legacy drawings can remain contractually valid when they clearly state the edition and both parties understand the requirement. New or revised drawings should evaluate migration to ISO 21920 rather than silently mixing conventions.
Does a lower Ra always mean a better surface?
No. It can add cost without improving function, and it does not fully describe lay, waviness, defects, or functional peak-and-valley behavior.
Should roughness be measured before anodizing or plating?
The drawing or process specification should state the acceptance stage. A coating can alter the measured texture, fill valleys, reproduce substrate marks, or introduce its own variation.
Can a visual sample replace a texture measurement?
It can support cosmetic acceptance, but it does not automatically replace a specified profile measurement. Use both when appearance and functional texture are separate requirements.
A good surface symbol lets three people reach one decision: the designer knows what function is protected, the machinist knows which process condition to create, and the inspector knows how to evaluate it. ISO 21920 is most valuable when it closes that loop.