
Un train de marchandises n'est pas une application d'usinage unique. Son équipement de support peut comprendre des supports de capteurs, des boîtiers d'instruments, des entretoises, des bagues et d'autres pièces définies par plan, chacune remplissant une fonction différente à l'interface. Pour un composant d'équipement non critique pour la sécurité, le point de départ utile n'est pas l'étiquette du véhicule ferroviaire : ce sont la référence de montage, la géométrie d'accouplement, l'environnement et l'état d'inspection qui déterminent si la pièce s'adapte à son assemblage.
Ce guide se concentre sur ces interfaces usinées. Il n'établit pas la pertinence pour les freins, les attelages, les essieux, la suspension ou d'autres systèmes liés à la sécurité ; ceux-ci nécessitent l'autorité de conception responsable, la qualification applicable et les preuves du fournisseur. Si le besoin concerne le périmètre général du processus, voir capacités de fraisage CNC et Capacités de tournage CNC.
Commencer par l'interface de l'équipement, pas par l'étiquette du véhicule
“ Pièce de train de marchandises ” peut décrire une large gamme d'équipements, d'un petit support portant un capteur à un boîtier usiné qui protège un module de commande. La phrase seule n'indique pas à un machiniste ce qui doit positionner, dégager, étancher ou rester accessible. Un plan ou un modèle utile identifie les pièces d'accouplement, les surfaces qui établissent la position, les fixations, l'accès aux câbles ou connecteurs, et les caractéristiques qui importent lors de l'inspection.
Séparer les dimensions fonctionnelles des dimensions générales. Une face de montage peut nécessiter une relation définie avec un motif de trous, tandis qu'un bord extérieur non accouplé peut seulement nécessiter un dégagement par rapport au matériel voisin. Si chaque dimension reçoit la même tolérance serrée, le plan peut ajouter un effort d'inspection sans améliorer l'assemblage. Si une relation fonctionnelle reste implicite, deux pièces individuellement acceptables peuvent encore ne pas s'aligner une fois installées.
Pour chaque interface critique, indiquer comment la pièce est positionnée dans l'assemblage réel. Un schéma de références basé sur une surface de montage, un axe d'alésage ou une paire de trous de positionnement est plus utile qu'une spécification de tolérance sans configuration d'inspection claire. Inclure la révision actuelle du plan et identifier si le modèle CAO est une géométrie nominale ou la définition de référence.
Les plaques de montage nécessitent un motif de trous lié à une référence réelle
Sur un support d'équipement ou une plaque de montage, la position des trous importe souvent car elle contrôle la position du capteur, du boîtier de jonction ou de l'instrument fixé. Définir la face de montage principale et l'origine des coordonnées des trous, puis distinguer les trous de passage, les trous taraudés, les lumières et les caractéristiques de positionnement. Le motif doit être inspecté à partir des mêmes références que celles utilisées par l'assemblage.
Une lumière peut permettre un réglage ou une variation d'installation, mais elle ne doit pas remplacer silencieusement une caractéristique de positionnement. Si un capteur doit pointer vers une cible, spécifier la relation angulaire ou positionnelle qui établit son orientation. Si une plaque s'appuie contre une autre face, préciser si la planéité, le parallélisme ou seulement le contact local est important. Ces choix guident le montage d'usinage et évitent que des contrôles inutiles masquent la seule relation qui régit réellement l'ajustement.
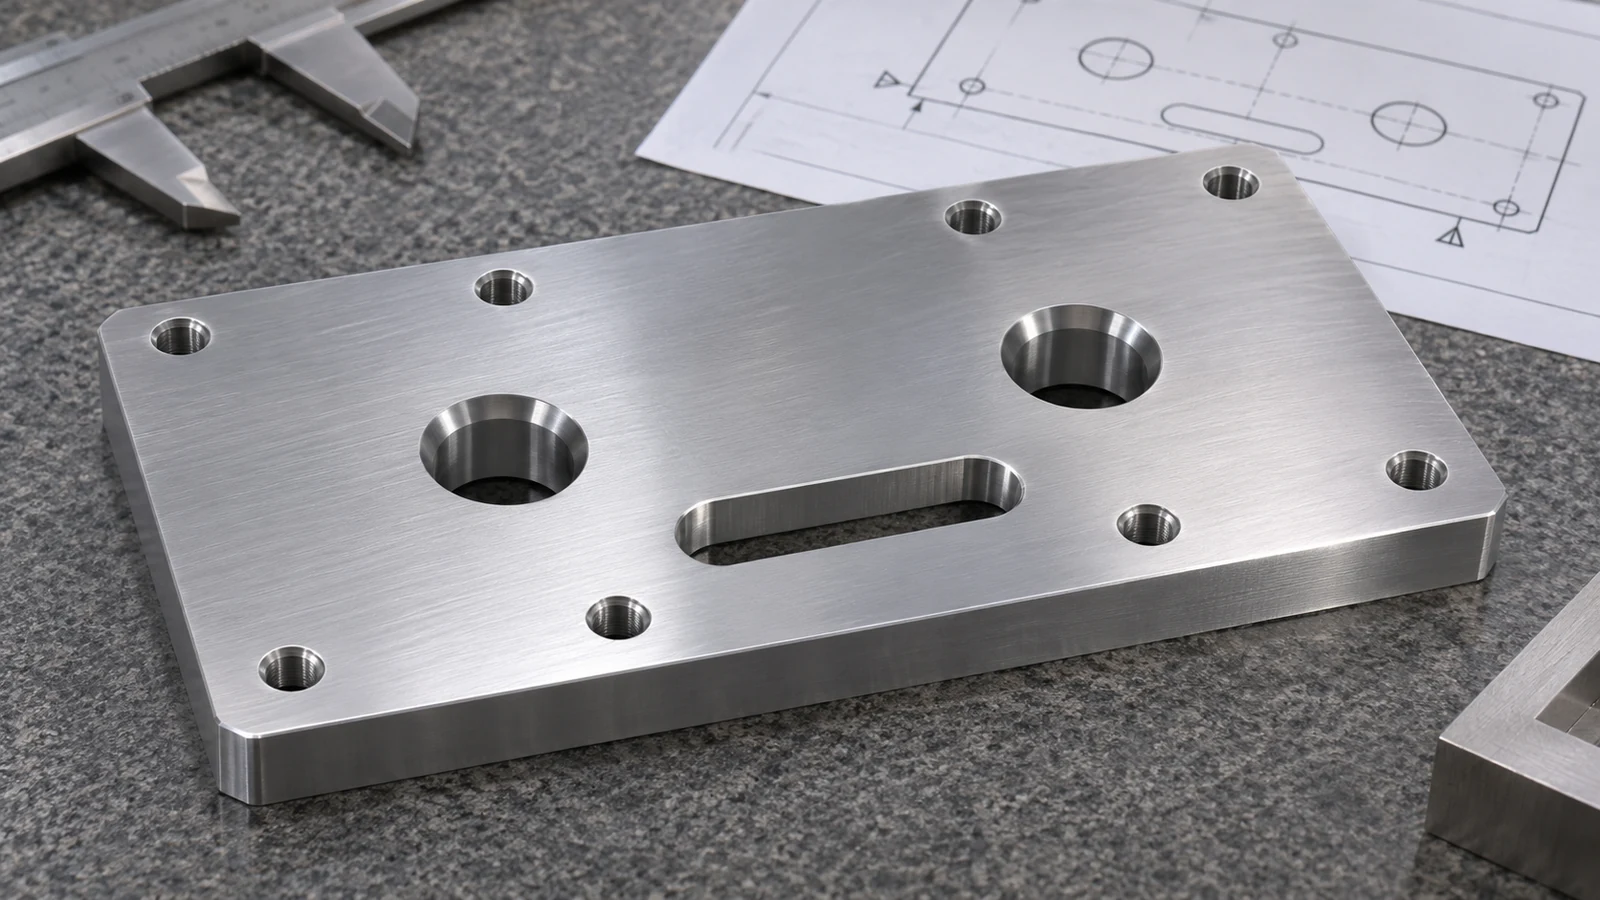
Pour les conceptions comportant plusieurs faces ou un mélange de caractéristiques percées et fraisées, examiner l'accès aux outils et le maintien en position avant la validation. Un montage secondaire peut introduire une erreur de relation entre des caractéristiques usinées selon des orientations différentes. La question pertinente est de savoir si la pièce peut être référencée de manière cohérente—et non si chaque caractéristique peut être usinée en une seule opération. Voir le guide de conception des supports fraisés CNC pour les considérations spécifiques aux supports.
Spécifier un boîtier par ses ouvertures et ses surfaces de montage
Un boîtier d'équipement est plus qu'une forme extérieure. Ses interfaces pratiques comprennent un plan de montage, un joint de couvercle ou de panneau, des ouvertures de connecteurs, des trous taraudés, un dégagement de câbles et toute surface en contact avec un joint d'étanchéité. Pour un boîtier usiné CNC, indiquer quelles faces sont fonctionnelles et comment le boîtier est supporté pendant l'usinage et l'inspection. Un modèle peut montrer la géométrie, mais le plan doit rendre explicites les exigences d'acceptation.
Les poches profondes et les parois minces peuvent modifier le comportement d'un boîtier à mesure que la matière est enlevée. Si une paroi est flexible, la force de maintien en position et la séquence d'usinage peuvent affecter sa forme mesurée. Lorsqu'un joint ou un couvercle dépend d'une face continue, identifiez la portée d'étanchéité et la condition dans laquelle elle doit être inspectée. Ne partez pas du principe qu'une rainure usinée ou une face plane suffit à prouver qu'une enceinte complète est étanche ; la performance d'étanchéité dépend des pièces d'accouplement, du joint, des fixations et des conditions d'assemblage.
Choisissez la forme de départ et la gamme d'usinage en fonction de la géométrie réelle, de la quantité et du matériau. Une enceinte nécessitant quelques orifices contrôlés et des faces de montage peut constituer un travail différent d'un grand corps à poches profondes. Pour des exemples de l'étendue des services, consultez la page des enceintes fraisées CNC; confirmez l'enveloppe, le matériau et les exigences de finition spécifiques à chaque projet.
Tournez les bagues, entretoises et goupilles en fonction de leurs ajustements d'accouplement
De nombreux ensembles d'équipements auxiliaires de trains de marchandises utilisent des interfaces cylindriques simples : une bague positionne un arbre, une entretoise fixe l'espacement, ou une goupille aligne deux composants. Pour ces pièces, le diamètre nominal ne représente qu'une partie de l'exigence. Définissez l'alésage ou le diamètre extérieur, la position de l'épaulement, la longueur totale, le chanfrein et la condition d'accouplement qui détermine si l'ajustement est glissant, de positionnement ou fixe.
Lorsqu'une pièce tournée comporte également un méplat, un trou transversal ou une empreinte pour clé, indiquez son orientation par rapport à l'axe ou à une référence angulaire. Cette relation peut nécessiter un fraisage ou un perçage après le tournage ; le plan doit donc préciser comment la caractéristique est référencée. Pour les diamètres multiples, identifiez l'épaulement qui contrôle la longueur d'assemblage et si la cote est mesurée avant ou après revêtement ou une autre opération secondaire.
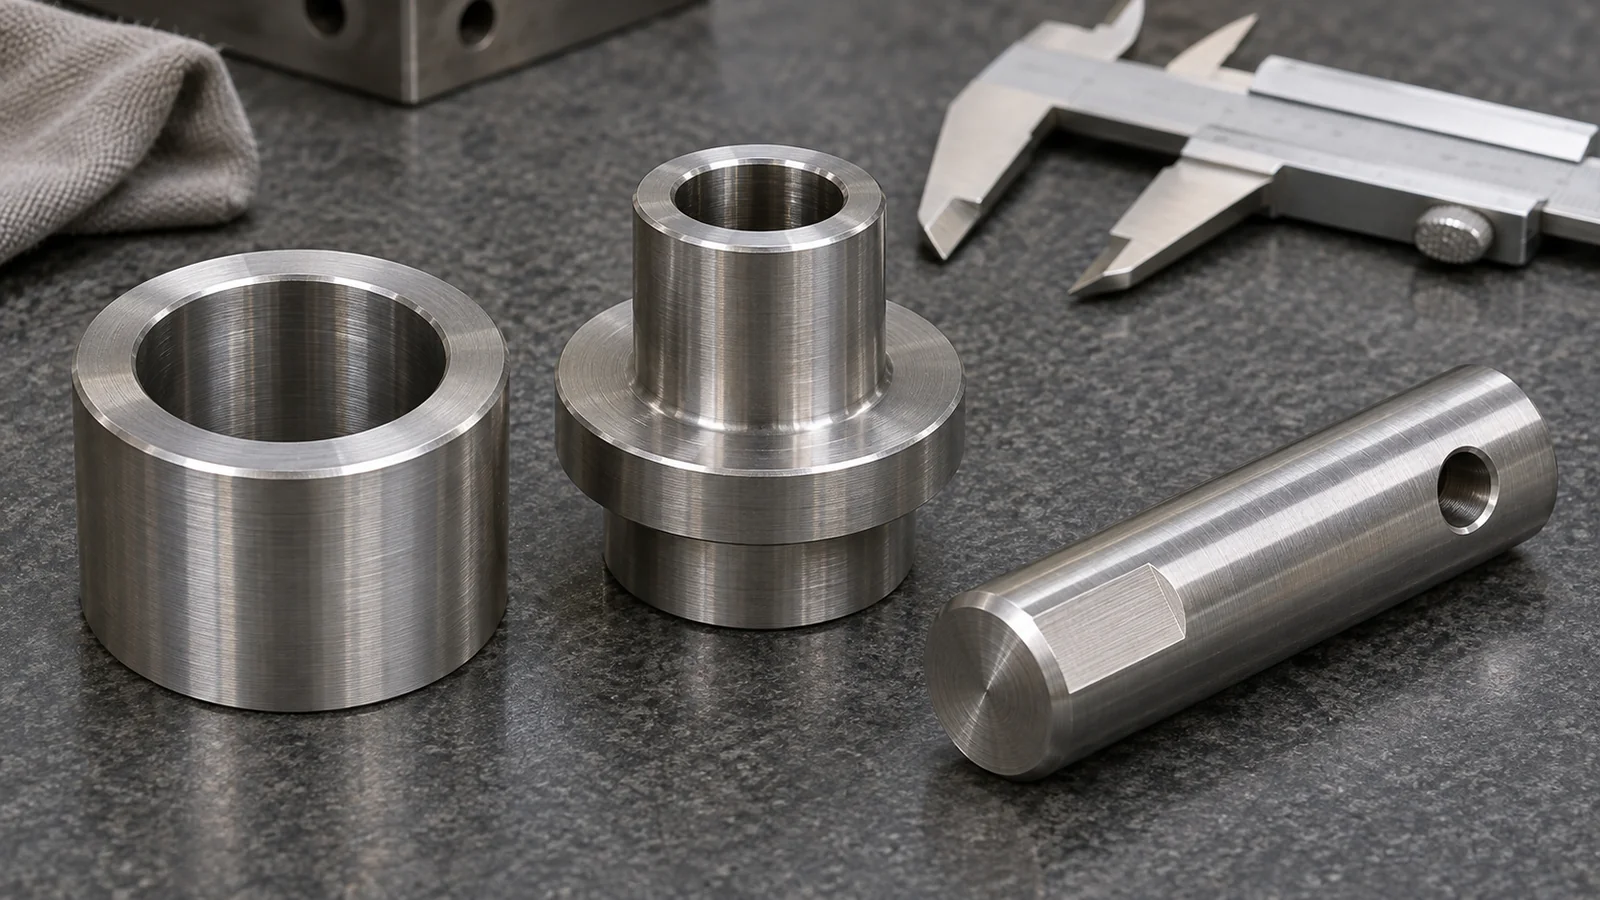
N'utilisez pas “ ajustement serré ” comme exigence d'acceptation. Indiquez l'ajustement ou les limites dimensionnelles réels définis par l'autorité de conception, et précisez le matériau et l'état. Un fournisseur peut alors évaluer le plan d'usinage et d'inspection sans inventer un jeu. Pour en savoir plus sur les limites du procédé, voir bagues tournées CNC.
Choisissez le matériau et la finition en fonction de l'environnement et du plan
La sélection du matériau doit suivre les exigences de charge, de température, d'exposition, de masse et d'accouplement du composant — et non l'hypothèse que chaque pièce ferroviaire nécessite le même alliage. Le concepteur responsable doit identifier la nuance, l'état de traitement thermique ou autre état du matériau, ainsi que toute documentation requise. Si une substitution est envisagée, comparez les propriétés et le service réel de la pièce avant de modifier la spécification.
Les finitions affectent également les interfaces. Le revêtement, le placage, l'anodisation ou la peinture peuvent modifier les dimensions, le contact électrique, le comportement à la corrosion et l'ajustement d'un alésage ou d'une fixation. Indiquez quelles surfaces peuvent être finies, lesquelles doivent rester masquées, et si les cotes critiques sont acceptées avant ou après traitement. Si le procédé de finition n'est pas encore sélectionné, laissez l'interface ouverte à l'examen technique plutôt que d'attribuer une tolérance non justifiée.
Pour les équipements extérieurs ou exposés aux vibrations, précisez l'environnement et la préoccupation fonctionnelle — telle que l'exposition à la corrosion, le risque de desserrage ou le mouvement au niveau d'un joint — afin que les équipes de conception et d'approvisionnement puissent sélectionner les exigences appropriées. Il s'agit d'une discussion de spécification, et non de la preuve qu'une pièce usinée particulière est approuvée pour le service ferroviaire.
Inspectez la pièce dans l'état qui détermine l'ajustement
L'inspection doit suivre les références fonctionnelles et l'état de la pièce finie. Un motif de trous de support peut devoir être vérifié à partir de sa face de montage ; un alésage de boîtier peut être rattaché à l'interface de base ou de couvercle ; une longueur d'entretoise peut être vérifiée entre les épaulements qui sont réellement en contact avec les pièces adjacentes. Lorsqu'un traitement secondaire peut modifier une cote critique, définissez si la vérification a lieu avant ou après ce traitement.
Pour un composant à plusieurs caractéristiques, convenez des dimensions dont les résultats doivent être enregistrés et de celles qui peuvent être vérifiées par les méthodes habituelles en cours de fabrication. Si un rapport de premier article, un certificat matière ou un enregistrement de traçabilité est requis, listez-le dans le dossier d'achat et convenez du périmètre avant production. Une demande générique d“” inspection complète » ne précise pas les caractéristiques ni les enregistrements nécessaires à l'acceptation.
Réglez également les révisions de plan et la maîtrise des modifications. Un motif de perçage, une ouverture de connecteur ou une interface peuvent changer alors que la pièce globale reste d'aspect similaire. Liez la commande à une révision précise et soumettez tout écart à une approbation écrite. Cela évite qu'une pièce de rechange soit jugée selon une définition d'assemblage différente.
Ce qu'il faut envoyer avec une demande de devis pour une pièce d'équipement ferroviaire
Pour qu'une revue d'usinage soit utile, fournissez le plan et le modèle 3D à jour, la matière et son état, la quantité, la finition, les interfaces critiques, les exigences d'inspection et le périmètre de livraison. Indiquez quelles dimensions conditionnent l'ajustement et lesquelles sont informatives. Si la pièce s'adapte à un assemblage existant, joignez le plan d'interface ou les dimensions contrôlées pertinentes plutôt que de vous fier à une simple photographie.
- Fonction de la pièce et son caractère explicitement hors des systèmes critiques pour la sécurité.
- Révision du plan, format du modèle, nuance de matière et état de livraison.
- Schéma de référence, motif de perçage, alésages, filetages et exigences de la pièce conjuguée.
- Finition, zones de masquage et état dimensionnel pour l'acceptation finale.
- Enregistrements d'inspection, traçabilité et exigences éventuelles de premier article.
- Quantité, besoins d'emballage et destination de livraison.
Des données d'entrée claires permettent au fournisseur d'évaluer si le support, le boîtier ou le composant tourné correspond au procédé CNC disponible et au périmètre d'inspection. Pour un projet d'équipement ferroviaire, cette revue guidée par le plan constitue un point de départ plus fiable qu'une demande de devis générique pour une “ pièce de train ”.