
La tolerancia de recubrimiento de los pines de contacto mecanizados debe definirse a partir de las interfaces eléctricas y mecánicas acabadas, no añadirse como un desplazamiento de mecanizado arbitrario. Un pin puede necesitar un diámetro de acoplamiento controlado, una ubicación de resalto, una longitud de inserción y una zona de contacto después del recubrimiento. El plano debe identificar qué dimensiones se aplican antes del acabado, cuáles se aplican después del acabado y cómo se establece el límite del recubrimiento.
La acumulación requerida depende del sistema de recubrimiento seleccionado, la especificación, la función del contacto y la capacidad del proceso. No existe una tolerancia única que pueda aplicarse de forma segura a todos los pines. El proveedor de CNC puede mecanizar el componente según la geometría preacabado acordada; la responsabilidad del recubrimiento y la aceptación final deben asignarse explícitamente.
Delimitar las zonas funcionales del pin
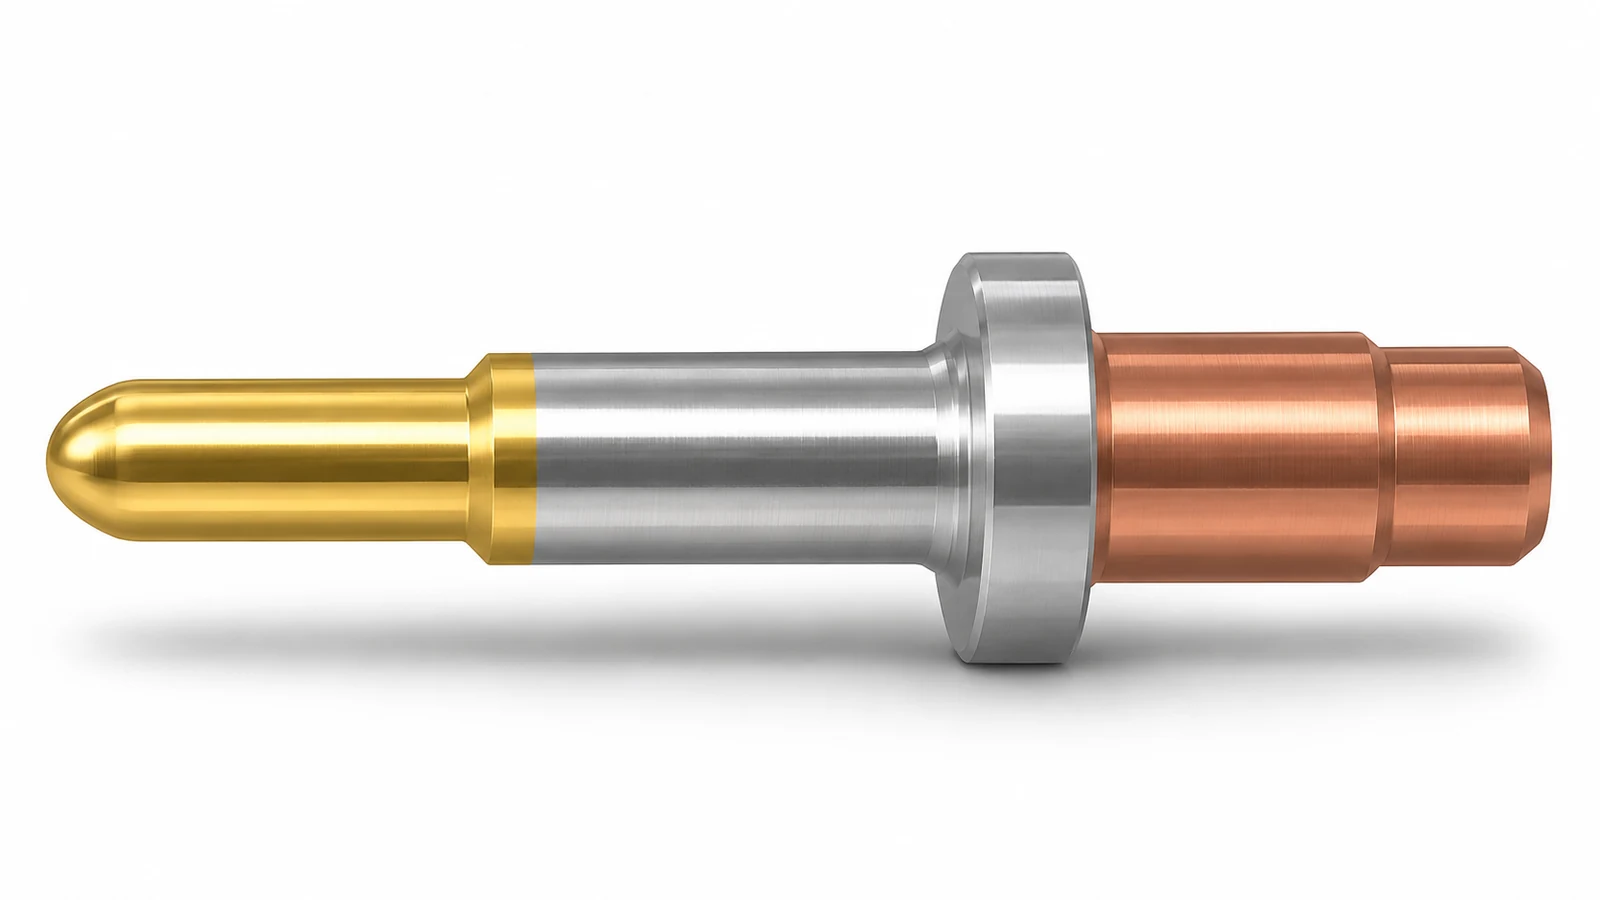
Divida la pieza en zonas: el área de contacto eléctrico, la interfaz de ajuste a presión o deslizante, el resalto y tope, los elementos de retención y cualquier región de manipulación no funcional. Puede requerirse un recubrimiento solo en superficies seleccionadas. El plano debe mostrar la extensión del recubrimiento y las zonas excluidas para que el proveedor y el acabador no infieran el límite a partir de la apariencia.
A continuación, identifique las dimensiones que controlan el ensamblaje de acoplamiento. Para un diámetro recubierto, indique si la tolerancia se aplica al sustrato antes del recubrimiento o al diámetro exterior acabado. Para un resalto, ranura o longitud de inserción, aclare si la acumulación del recubrimiento está incluida en la dimensión final. Esto evita que una pieza en bruto mecanizada nominalmente correcta se convierta en un contacto acabado fuera de tolerancia.
Calcular la acumulación a partir del proceso especificado
La tolerancia de recubrimiento de los pines de contacto mecanizados es una entrada de diseño dependiente del proceso. Si se deposita un recubrimiento sobre una superficie cilíndrica, el diámetro final cambia con la acumulación en ambos lados; los bordes, recesos y geometrías complejas pueden recibir una distribución diferente. El espesor mínimo y máximo especificado, el método de medición y la norma aplicable deben provenir de la autoridad de diseño o de la especificación de acabado aprobada.
No convierta un espesor típico de un folleto de proveedor en un desplazamiento de mecanizado universal. El método de deposición, la posición en el bastidor, la geometría, el enmascaramiento y los controles del proceso pueden alterar los resultados locales. Cuando el ajuste final sea estrecho, coordine la capacidad del proveedor de recubrimiento y el método de medición antes de fijar las dimensiones del sustrato.
Controlar límites, roscas y caras de contacto
El enmascaramiento y el recubrimiento selectivo pueden afectar dónde comienza el recubrimiento, cómo se ve un borde y si una transición interfiere con el ensamblaje. Indique el límite mediante un dato de referencia, una dimensión o una vista del plano claros. Identifique también si las roscas, los taladros internos, las esquinas vivas o las zonas de ajuste a presión están recubiertos, protegidos o acabados después del recubrimiento.
El rendimiento del contacto no se determina solo por el espesor. También importan el material especificado, el acabado, la limpieza, la fuerza de acoplamiento y el entorno de operación. Evite hacer afirmaciones sobre resistencia eléctrica o durabilidad a menos que el diseño tenga un requisito definido de prueba y aceptación. La página del sitio sobre componentes mecanizados para conectores de vehículos eléctricos proporciona contexto relacionado con la pieza, mientras que opciones de acabado superficial debe revisarse solo con respecto al alcance real de acabado del proyecto.
Planifique la inspección en torno al estado final
La inspección debe indicar si el pasador se mide tal como se mecaniza o después del recubrimiento. Si el diámetro final es la característica de aceptación, mida la superficie acabada utilizando un método acordado y un instrumento adecuado para la geometría y el recubrimiento. Si también se controla el sustrato, mantenga registros separados para las dimensiones antes y después del acabado en lugar de tratar un resultado como prueba de ambos.
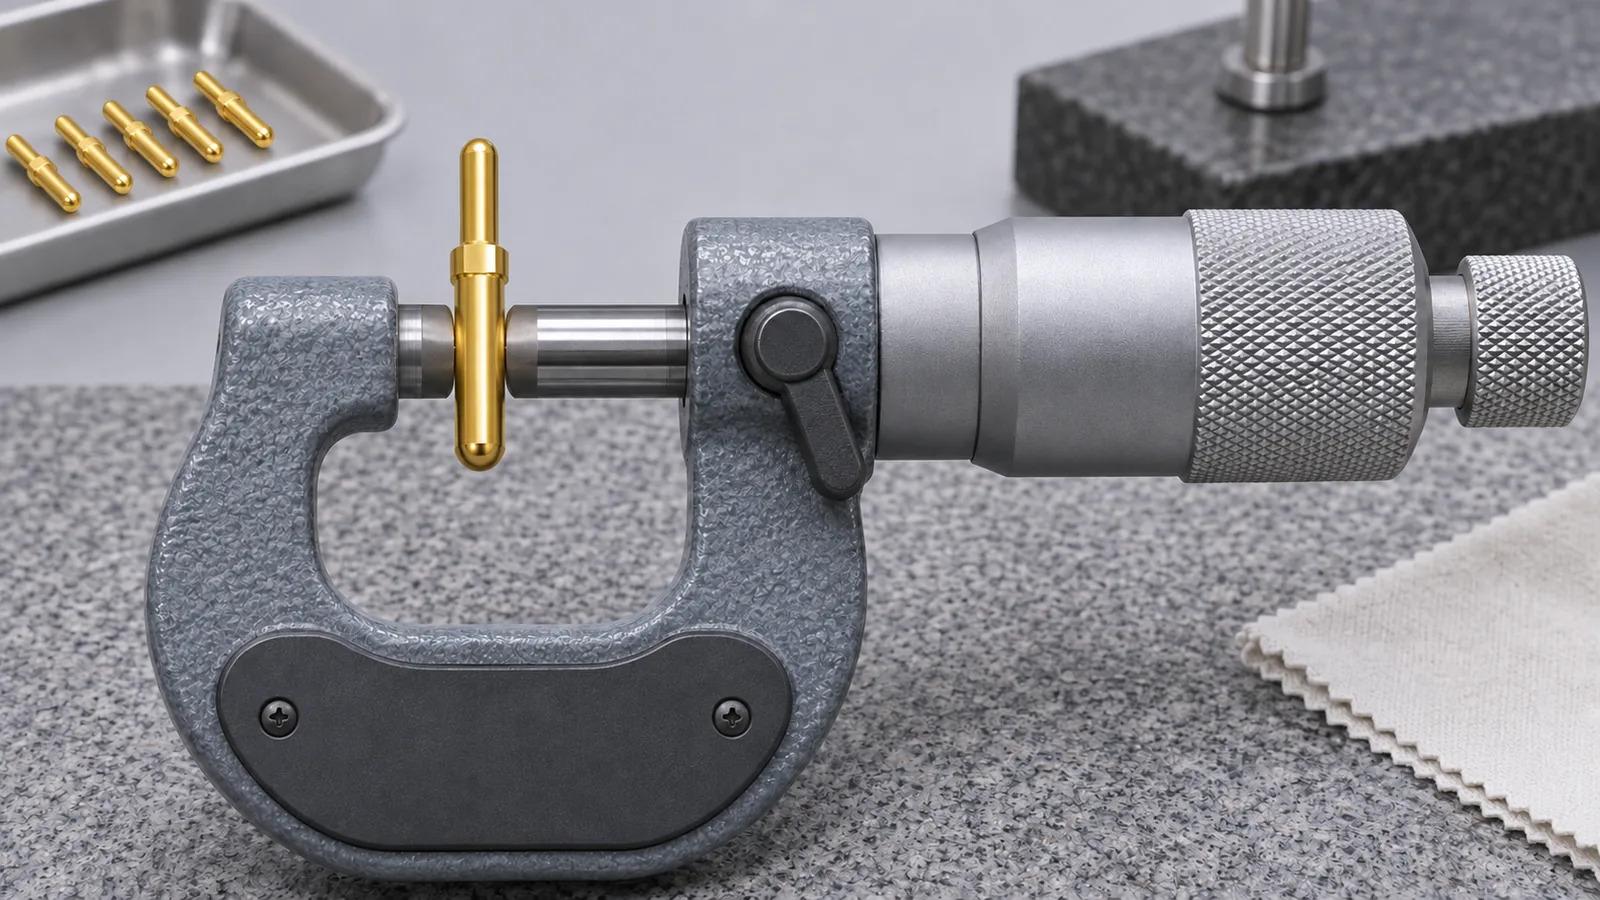
Los proveedores de mecanizado y acabado deben acordar cómo se identifican las piezas durante el traspaso, cómo se verifican las regiones enmascaradas y cómo se maneja la acumulación no conforme. En el caso de pasadores pequeños, las marcas de manipulación y de contacto también pueden afectar la superficie de evaluación, por lo que el plan de inspección debe definir las condiciones de limpieza y medición cuando sea necesario.
Lista de verificación de liberación para un pasador de contacto recubierto
- Marque las zonas recubiertas, sin recubrir y enmascaradas en el plano.
- Identifique las dimensiones que aplican al sustrato y las que aplican después del recubrimiento.
- Haga referencia a la especificación de recubrimiento aprobada, el rango de espesor y el método de medición.
- Revise las roscas, los hombros, las ranuras y los diámetros de acoplamiento en busca de efectos de acumulación.
- Asigne la responsabilidad del recubrimiento, el control de límites, la inspección final y los registros.
Por lo tanto, un margen de recubrimiento útil para un pasador de contacto mecanizado es el resultado de un proceso de acabado definido y un requisito claro de la pieza final. Establezca las dimensiones del sustrato solo después de que se hayan acordado el sistema de recubrimiento, el estado de tolerancia y la responsabilidad de inspección; de lo contrario, la palabra “margen” oculta varias suposiciones diferentes.