
Los objetivos de referencia de fundición para mecanizado son más útiles cuando la fundición, el taller CNC y el inspector pueden identificar las mismas referencias físicas en la pieza en bruto entregada. Un plan de referencias debe conectar la geometría funcional de la pieza fundida con las características mecanizadas posteriores sin asumir que toda superficie en estado de fundición es estable, accesible o dimensionalmente uniforme. La entrega debe mostrar qué se controla en cada etapa y qué parte es responsable de cada requisito.
Esta es una guía de coordinación de planos, no un método para seleccionar utillaje de fundición ni para establecer tolerancias de fundición universales. La aleación, el proceso, el tamaño de la pieza, el ángulo de desmoldeo, el sobreespesor y la secuencia de mecanizado afectan a qué referencias son prácticas.
Separar la referencia de fundición de la referencia de la pieza terminada
Un componente terminado puede posicionarse a partir de taladros mecanizados, apoyos o caras de montaje que aún no existen en la pieza fundida en bruto. La pieza en bruto sigue necesitando una forma repetible de orientarse y apoyarse para las primeras operaciones de mecanizado. Indique si ese primer montaje hace referencia a apoyos fundidos, objetivos temporales, un perfil de utillaje u otra característica acordada.
No permita que una referencia en bruto temporal se convierta silenciosamente en el esquema de referencias de la pieza terminada. El plano debe distinguir las referencias de montaje utilizadas para establecer los cortes iniciales de las características de referencia que controlan el montaje final y la inspección. Esto evita que una superficie de fundición conveniente dicte involuntariamente la ubicación de un taladro o interfaz funcional.
Hacer los objetivos físicos e inspeccionables
Los objetivos de referencia de fundición para mecanizado deben ubicarse donde la pieza en bruto proporcione material suficiente y el utillaje pueda alcanzarlos sin balanceo ni fuerza de sujeción excesiva. Los objetivos pueden utilizar áreas de contacto discretas en lugar de una cara en bruto completa, pero su tamaño, posición y uso deben ser claros para las personas que construyen el utillaje y verifican la pieza en bruto.
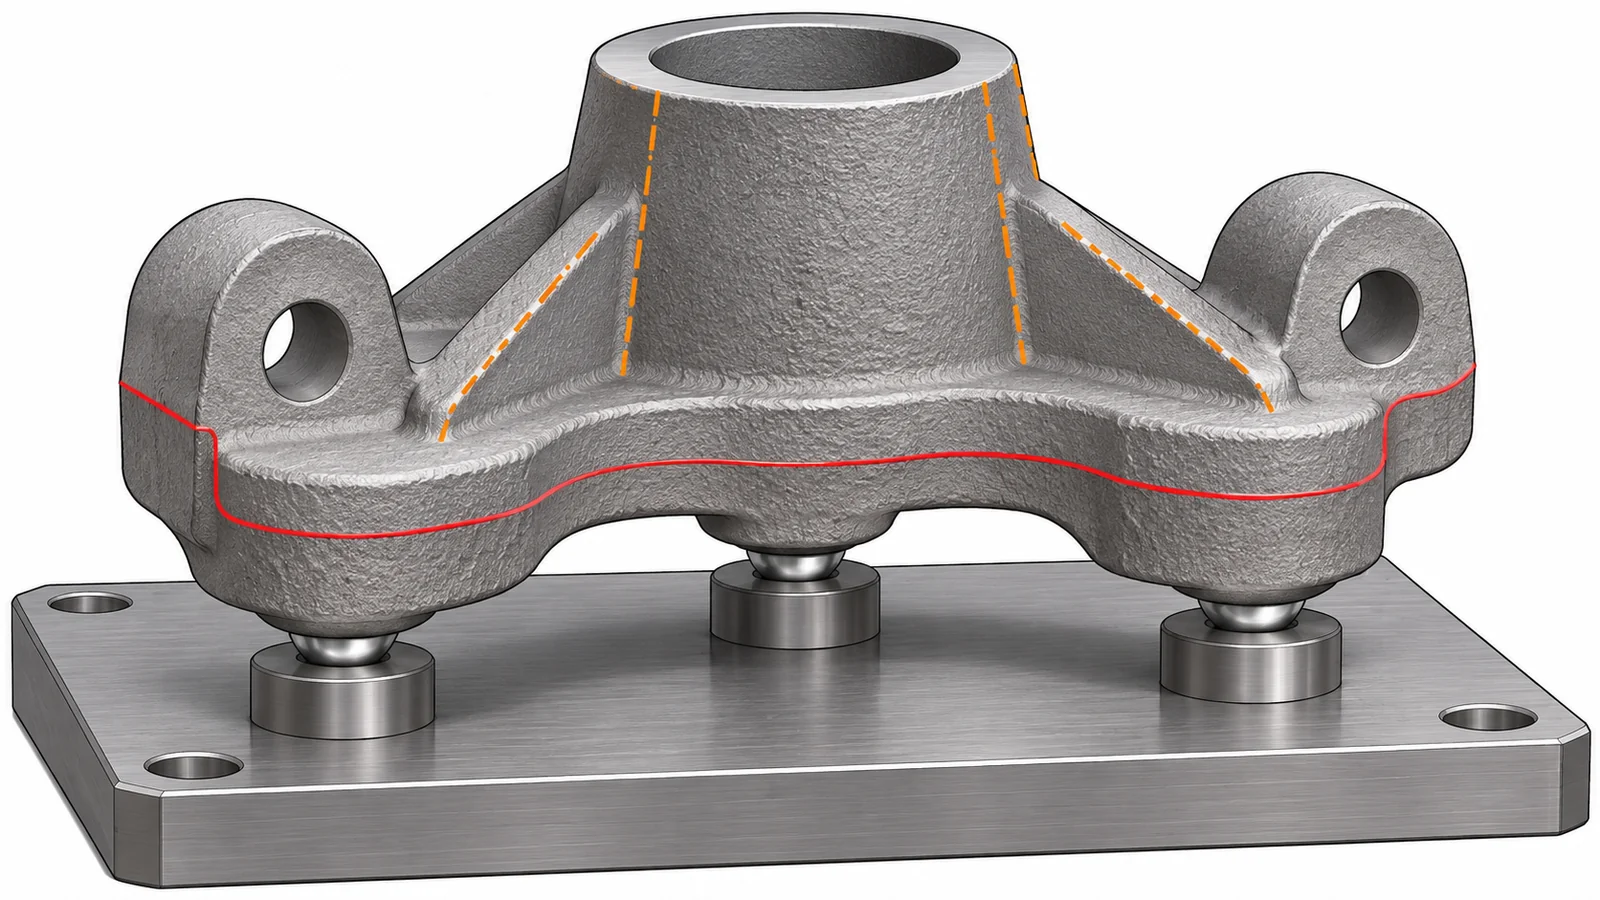
Considere el ángulo de desmoldeo, las líneas de partición, los bebederos, las mazarotas, las rebabas y la variación local de la superficie. Un objetivo colocado en una zona con desmoldeo o interrumpida puede no asentarse de forma consistente. Si la superficie de fundición no es adecuada, el plano y el plan de proceso pueden identificar apoyos sacrificables o una interfaz de utillaje controlada, siempre que el diseño y la fundición acuerden la característica y su eliminación o conservación.
Coordinar el sobreespesor y los cortes de la primera operación
Antes de la liberación, compare el modelo de fundición y el modelo de mecanizado en torno a cada superficie que se vaya a cortar. La envolvente de sobreespesor debe dejar material suficiente para la limpieza mientras se preserva el espesor de pared y la posición final de la característica. El margen depende del proceso y de la geometría; un único valor general puede no cubrir el desmoldeo, la distorsión o los desplazamientos locales en una pieza fundida grande o asimétrica.
Marque las regiones críticas de mecanizado e indique qué superficies en bruto pueden permanecer sin tocar. Los cortes de la primera operación deben crear referencias estables y utilizables para los montajes posteriores. Si es probable que una característica se desplace a medida que se elimina el sobreespesor, secuencie el desbaste y el acabado de modo que la pieza pueda relajarse o volver a apoyarse antes de establecer las dimensiones finales.
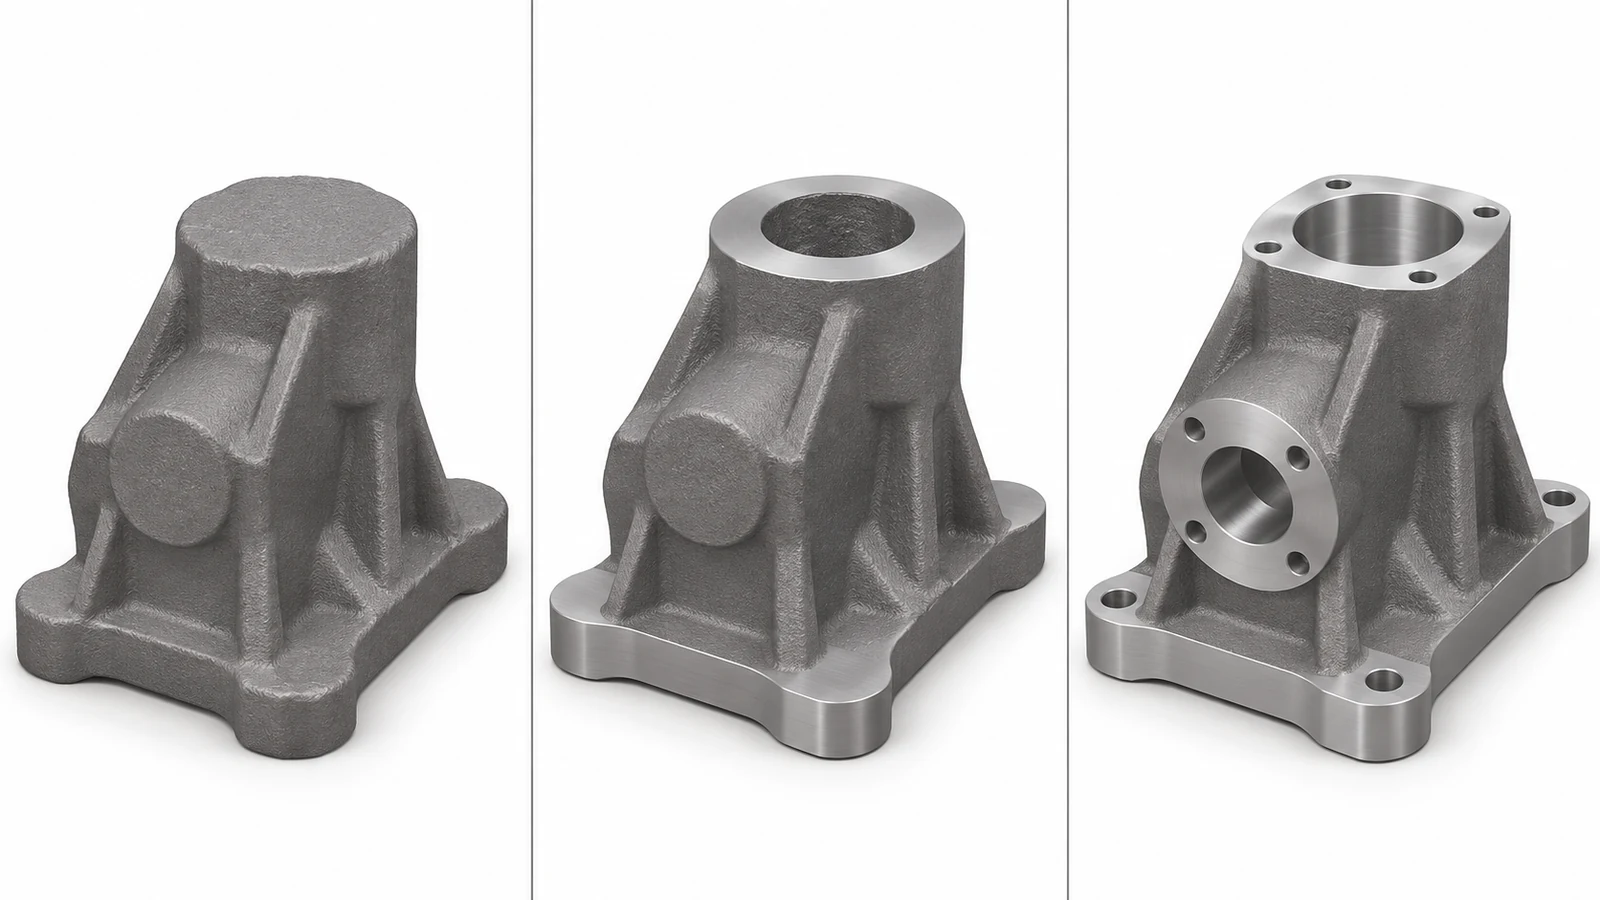
Para la etapa de mecanizado, relacione la entrega con el alcance real de mecanizado CNC frente a fundición a la cera perdida. El proceso de fundición crea la pieza en bruto de forma casi neta; el plan de CNC controla las interfaces terminadas especificadas y no sustituye los requisitos de aceptación de la fundición.
Mantenga explícita la responsabilidad de la inspección
Los documentos de inspección deben indicar si un requisito se aplica a la pieza fundida en bruto, después del mecanizado inicial o en la pieza terminada. Esos son estados diferentes. Una verificación de la envolvente de fundición puede utilizar referencias que desaparecen en operaciones posteriores, mientras que la inspección final debe utilizar el sistema de referencia de datos liberado y los requisitos indicados en el plano.
Cuando la pieza es grande, flexible o asimétrica, defina las condiciones de apoyo y sujeción para la medición. Registre los puntos objetivo o simuladores de referencia y especifique cómo se evalúan las superficies no mecanizadas. Si los proveedores de fundición y mecanizado inspeccionan cada uno una parte del proceso, los documentos de compra deben identificar los registros de transferencia y la ruta de no conformidad.
Lista de verificación de transferencia para un blanco de fundición
- Identifique las referencias de montaje en bruto por separado de las referencias de la pieza terminada.
- Muestre ubicaciones objetivo que sean accesibles, estables y no estén interrumpidas por características de desmoldeo o de partición.
- Coordine la envolvente del material y las expectativas de limpieza en torno a paredes e interfaces críticas.
- Indique qué requisitos se aplican a las condiciones de pieza en bruto, semiterminada y terminada.
- Acuerde quién verifica la condición de la fundición, el material de mecanizado, la transferencia de referencias y las dimensiones finales.
Unos objetivos de referencia de fundición claros para el mecanizado convierten una instrucción vaga de “mecanizar a partir de la fundición” en una transferencia repetible al proveedor. El plano, el plan de utillaje y el registro de inspección deben describir las mismas referencias y la misma etapa de la ruta de fabricación de la pieza.