
Einleitung: Die entscheidende Rolle der Präzision bei der Bearbeitung von Lidar-Gehäusen
Im Herzen jedes zuverlässigen Lidar-Systems liegt eine Komponente, die oft übersehen wird und doch von grundlegender Bedeutung ist: sein Gehäuse. Dies ist nicht nur eine schützende Hülle; es ist ein präzisionsgefertigtes Fundament, das die Genauigkeit, Langlebigkeit und Gesamtleistung des Systems bestimmt. Der Prozess der Lidar-Gehäusebearbeitung ist der Punkt, an dem fortschrittliche Fertigung auf die exaktierenden Anforderungen der Photonik und Datenerfassung trifft. In autonomen Fahrzeugen kann eine Abweichung im Mikrometerbereich bei einer Sensorhalterung die Wahrnehmung der Straße verzerren. Bei der Luftbildvermessung kann thermische Instabilität im Gehäuse wichtige topografische Daten verfälschen. Diese Einleitung unterstreicht, dass Bearbeitungspräzision kein optionaler Luxus, sondern eine nicht verhandelbare Voraussetzung ist, die Rohmaterialien in eine stabile, zuverlässige Plattform verwandelt, auf der das gesamte Lidar-Ökosystem beruht.
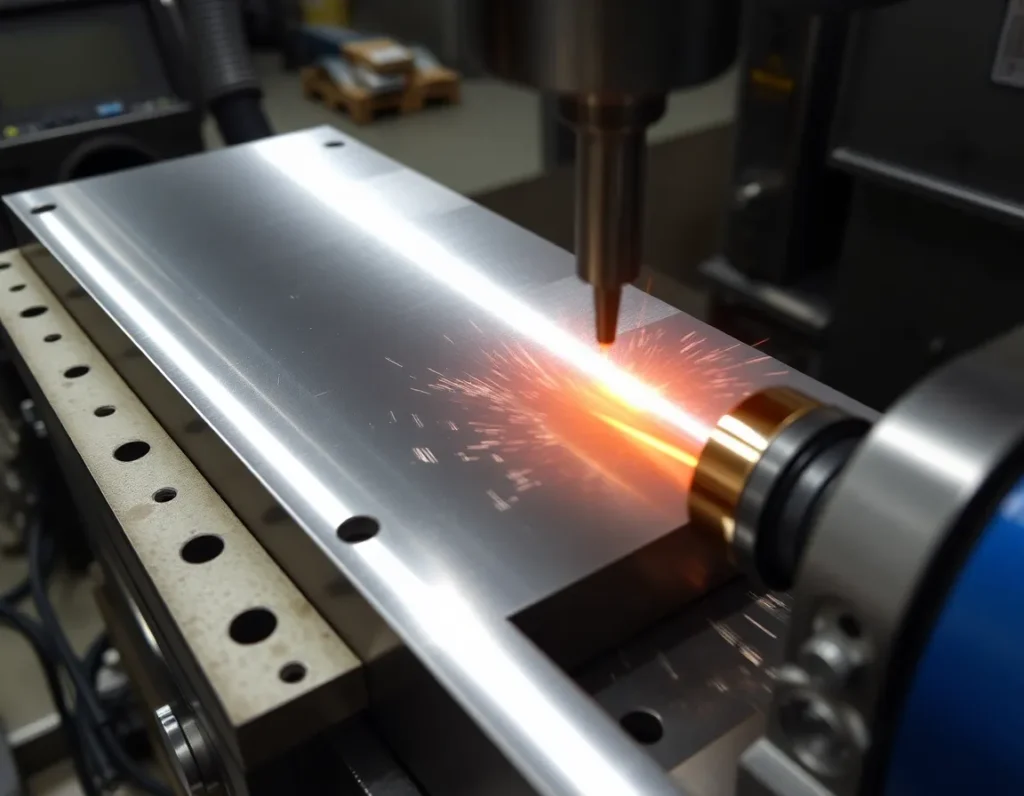
Was ist die Bearbeitung von Lidar-Gehäusen? Definition der Kernkomponenten und des Prozesses
Die Bearbeitung von Lidar-Gehäusen ist das spezialisierte subtraktive Fertigungsverfahren, das verwendet wird, um die strukturellen Umhüllungen und internen Komponenten herzustellen, die die empfindliche Optik und Elektronik eines Lidar-Systems beherbergen und ausrichten. Es geht über die Herstellung einer einfachen Box hinaus. Das Gehäuse ist eine integrierte Baugruppe aus mehreren bearbeiteten Teilen, von denen jedes einem bestimmten Zweck dient. Das Hauptgehäuse oder der Körper bietet Umgebungsabdichtung und strukturelle Steifigkeit und schützt vor Staub, Feuchtigkeit und physischen Einwirkungen. Intern werden optische Bänke und Montagehalterungen mit extremer Genauigkeit bearbeitet, um Laser, Empfänger und rotierende Spiegel (in mechanischen Systemen) in perfekter, unveränderlicher Ausrichtung zu positionieren. Aperturfenster, oft aus speziellen Polymeren oder Glas, werden in präzise bearbeitete Öffnungen eingepasst, damit Laserstrahlen ungehindert passieren können. Wärmemanagementmerkmale wie Kühlkörperrippen und Kanäle für Kühlmittel werden häufig direkt in das Gehäusematerial eingearbeitet, um Abwärme von internen Komponenten abzuführen. Der Bearbeitungsprozess selbst ist die Methode, diese komplexen Geometrien aus massiven Materialblöcken mit computergesteuerten Schneidwerkzeugen herauszuarbeiten, wobei sichergestellt wird, dass jede Abmessung und jeder Winkel die strengen Spezifikationen erfüllt, die für den Betrieb des Lidars erforderlich sind.
Kernkomponenten eines bearbeiteten Lidar-Gehäuses
- Hauptgehäuse/Körper: Die primäre Hülle, die den äußeren Formfaktor definiert und IP-zertifizierten Umgebungsschutz bietet.
- Optische Bank & Montagemerkmale: Interne Plattformen, Bezugsflächen und Gewindebohrungen, die mit Submikrometer-Toleranzen bearbeitet werden, um optische Elemente zu sichern und auszurichten.
- Aperturfensterrahmen: Die präzise bearbeitete Schnittstelle für das transparente Fenster, die eine sichere, abgedichtete Passung gewährleistet, ohne Spannung oder Verzerrung einzubringen.
- Wärmemanagementstrukturen: Integrierte Kühlkörper, Kühlkanäle und Befestigungspunkte für aktive Kühlsysteme zur Regelung der Betriebstemperatur.
- Schnittstellen- und Anschlussports: Bearbeitete Öffnungen für elektrische Steckverbinder, Datenports und Befestigungselemente zur Integration des Lidars in ein Fahrzeug oder eine Plattform.
Warum Präzision zählt: Wie Bearbeitungstoleranzen die Leistung von Lidar-Systemen beeinflussen
Die Leistung eines Lidar-Systems ist äußerst empfindlich gegenüber der physischen Präzision seines Gehäuses. Bearbeitungstoleranzen – die zulässige Abweichungsgrenze eines physischen Maßes – schlagen sich direkt in Fehlern auf Systemebene nieder. Betrachten Sie den Laserstrahlengang: Er muss von der Laserdiode emittiert werden, an einer Reihe von Spiegeln reflektieren, ein Fenster passieren und zu einem Ziel gelangen. Jede Fehlausrichtung der bearbeiteten Halterungen, die diese Komponenten halten, selbst um wenige Bogensekunden oder Mikrometer, kann zu Strahlversatz oder Zielfehler führen. Dieser Fehler verstärkt sich über die Entfernung und führt dazu, dass das System die Position eines Objekts falsch erfasst. Im automobilen Kontext könnte dies bedeuten, dass die Entfernung zu einem Fußgänger um mehrere kritische Zentimeter falsch eingeschätzt wird.
Darüber hinaus gewährleistet die Präzisionsbearbeitung strukturelle Stabilität. Ein Gehäuse, das sich unter Vibration oder Wärmeausdehnung verformt, verschiebt die internen Ausrichtungen, was zu “Drift” in den Daten führt – ein fataler Fehler für ein autonomes System, das eine konsistente Wahrnehmung erfordert. Die Ebenheit der Montageflächen und die Rechtwinkligkeit der Bohrungsachsen sind nicht nur geometrische Kennzahlen; sie tragen direkt zum Signal-Rausch-Verhältnis und zur Winkelauflösung bei. Im Wesentlichen legt die Bearbeitungspräzision des Gehäuses die grundlegende “Wahrheit” für die Messungen des Lidars fest. Jeder in dieser mechanischen Phase eingeführte Fehler ist ein systemischer Fehler, den Software nicht vollständig korrigieren kann und der letztlich die Zuverlässigkeit der Punktwolkendaten beeinträchtigt, auf deren Grundlage kritische Entscheidungen getroffen werden.
Wichtige Materialien für Lidar-Gehäuse: Aluminium, Verbundwerkstoffe und fortschrittliche Legierungen
Die Materialwahl für die Bearbeitung von Lidar-Gehäusen ist eine kritische technische Entscheidung, die Gewicht, Festigkeit, thermische Eigenschaften, Fertigbarkeit und Kosten abwägt. Das Material bildet das Substrat für alle Präzisionsbearbeitungen und muss seine Maßstabilität über die gesamte Betriebsumgebung hinweg aufrechterhalten.
Aluminiumlegierungen (z. B. 6061-T6, 7075): Aluminium ist die am weitesten verbreitete Wahl und bietet ein hervorragendes Festigkeits-Gewichts-Verhältnis, gute Korrosionsbeständigkeit und eine ausgezeichnete Zerspanbarkeit. Seine hohe Wärmeleitfähigkeit ist ein zweischneidiges Schwert; es leitet Wärme von internen Elektronikkomponenten effizient ab, was vorteilhaft ist, bedeutet aber auch, dass sich das Gehäuse bei Temperaturänderungen erheblich ausdehnen und zusammenziehen kann. Dies erfordert eine sorgfältige thermische Auslegung und manchmal die Verwendung von auf die internen Komponenten abgestimmten Wärmeausdehnungskoeffizienten (CTE). Legierungen wie 7075 bieten höhere Festigkeit für anspruchsvolle Luft- und Raumfahrt- oder Militäranwendungen.
Verbundwerkstoffe und technische Polymere: Materialien wie kohlenstofffaserverstärkte Polymere (CFRP) und PEEK (Polyetheretherketon) werden immer beliebter, insbesondere dort, wo extreme Gewichtsreduzierung oberste Priorität hat, etwa bei Drohnen und Robotern. CFRP bietet außergewöhnliche Steifigkeit und geringes Gewicht bei nahezu null CTE und sorgt für hervorragende Maßstabilität. Die Bearbeitung von Verbundwerkstoffen erfordert jedoch spezielle Werkzeuge und Techniken, um Delaminierung und Faserauszug zu verhindern. PEEK bietet hohe Chemikalienbeständigkeit und gute Leistung in Hochtemperaturumgebungen, was es für raue industrielle Umgebungen geeignet macht.
Fortschrittliche Legierungen und Metalle: Für die extremsten Anwendungen werden Materialien wie Titan und Invar verwendet. Titan bietet ein außergewöhnliches Festigkeits-Gewichts-Verhältnis und überlegene Korrosionsbeständigkeit, ist jedoch teurer und schwieriger zu bearbeiten. Invar, eine Eisen-Nickel-Legierung, wird für seinen außergewöhnlich niedrigen Wärmeausdehnungskoeffizienten geschätzt, was es ideal für ultrastabile optische Bänke in wissenschaftlichen oder hochpräzisen topografischen Lidar-Anwendungen macht, bei denen thermische Drift eliminiert werden muss. Magnesiumlegierungen werden ebenfalls wegen ihrer sehr geringen Dichte untersucht, wobei Entflammbarkeitsbedenken eine sorgfältige Handhabung erfordern.
Der Bearbeitungsprozess: Vom CNC-Fräsen zur 5-Achsen-Fertigung
Die Herstellung eines Präzisions-Lidar-Gehäuses folgt einem sorgfältig geplanten Bearbeitungsworkflow unter Nutzung fortschrittlicher CNC-Technologie (Computer Numerical Control). Der Prozess beginnt mit einem massiven Rohling aus dem gewählten Material, der sicher auf einem Maschinenbett gespannt wird. Das 3-Achsen-CNC-Fräsen ist das Arbeitspferd und verwendet rotierende Schneidwerkzeuge, um Material von der Oberseite und den Seiten des Teils abzutragen, um die grundlegende Hüllform, innere Kavitäten und die meisten Montagemerkmale zu erzeugen. Für komplexere Geometrien mit Hinterschneidungen oder zusammengesetzten Kurven wird die 5-Achsen-CNC-Bearbeitung unerlässlich. Eine 5-Achsen-Maschine kann das Schneidwerkzeug oder das Werkstück selbst dynamisch entlang von fünf verschiedenen Achsen gleichzeitig ausrichten. Dies ermöglicht die Herstellung komplexer, monolithischer Strukturen in einer einzigen Aufspannung – wie etwa ein Gehäuse mit integrierten Kühlkanälen und komplexen optischen Halterungen – und reduziert drastisch Fehler, die sich durch wiederholtes Aufspannen des Teils auf mehreren Maschinen ansammeln können.
Hochgeschwindigkeitsbearbeitung (HSM) wird häufig eingesetzt, wobei kleinere Schneidwerkzeuge mit sehr hohen Spindeldrehzahlen verwendet werden, um überlegene Oberflächengüten und engere Toleranzen zu erzielen und gleichzeitig Eigenspannungen im Material zu minimieren. Für die kleinsten, empfindlichsten Merkmale, wie winzige Gewindebohrungen für Optikschrauben oder feine Belüftungsmuster, werden Präzisionsbohr- und Gewindeschneidoperationen mit Mikrowerkzeugen durchgeführt. Während des gesamten Prozesses werden strategische Sequenzen von Schrupp-, Schlicht- und Feinschlichtdurchgängen eingesetzt, um Material effizient abzutragen und dabei schrittweise die endgültigen, kritischen Abmessungen und die im Design spezifizierte Oberflächenqualität zu erreichen. Dieser orchestrierte Ansatz gewährleistet die strukturelle Integrität und geometrische Perfektion des endgültigen Gehäuses.
Oberflächenveredelung und Beschichtungen: Gewährleistung von Haltbarkeit und Signalqualität
Sobald die Bearbeitung abgeschlossen ist, durchläuft das rohe Metallteil Oberflächenveredelungs- und Beschichtungsprozesse, die sowohl für die Haltbarkeit als auch für die optische Leistung entscheidend sind. Diese Behandlungen beseitigen die mikroskopischen Unvollkommenheiten, die von den Schneidwerkzeugen hinterlassen wurden, und bereiten das Gehäuse auf den langfristigen Einsatz in anspruchsvollen Umgebungen vor.
Bei Aluminiumgehäusen ist Eloxieren die gebräuchlichste Oberflächenbehandlung. Dieser elektrochemische Prozess verdickt die natürliche Oxidschicht auf dem Aluminium und erzeugt eine harte, verschleißfeste und korrosionsbeständige Oberfläche. Eloxieren bietet auch elektrische Isolierung und kann in verschiedenen Farben eingefärbt werden (am häufigsten Schwarz), um die Lichtabsorption zu unterstützen und interne Reflexionen oder “Streulicht” zu reduzieren, die den Empfänger des Lidars stören könnten. Für Anwendungen, die maximale Korrosionsbeständigkeit erfordern, wie etwa maritimes Lidar, kann vor dem Lackieren oder Pulverbeschichten eine Chromatierung (Alodine) aufgebracht werden.
Pulverbeschichtung bietet eine dicke, haltbare und ästhetisch ansprechende Polymerschicht, die hervorragenden Schutz gegen Chemikalien, UV-Strahlung und Abrieb bietet. Das Innere des Gehäuses wird oft mit einer matten schwarzen Textur versehen, die speziell dafür entwickelt wurde, optisch absorbierend zu wirken und als Lichtfalle zu dienen, um jegliche Streureflexionen innerhalb der Kammer zu eliminieren. Für das kritische Aperturfenster werden Antireflexbeschichtungen (AR) auf das optische Glas oder Polymer aufgebracht. Diese mehrschichtigen Dünnfilmbeschichtungen sind darauf ausgelegt, Reflexionsverluste bei den spezifischen Wellenlängen des Lidar-Lasers zu minimieren und sicherzustellen, dass maximale Signalstärke zum Ziel und zurück zum Empfänger übertragen wird. Zusammen versiegeln diese Veredelungsschritte das präzisionsbearbeitete Teil, schützen es vor Umwelteinflüssen und optimieren den optischen Pfad für eine klare, zuverlässige Datenerfassung.
Qualitätskontrolle und Messtechnik: Verifizierung der Präzision für zuverlässige Lidar-Daten
Die Integrität eines Lidar-Systems ist nur so gut wie die Verifizierung seines Gehäuses. Nach den sorgfältigen Bearbeitungs- und Veredelungsprozessen stellt ein rigoroses Regime der Qualitätskontrolle und Messtechnik sicher, dass jede dimensionale Spezifikation und Leistungsanforderung erfüllt wird. Diese Phase verwandelt ein präzisionsbearbeitetes Teil in eine zertifizierte Komponente, die für die Integration in einen missionskritischen Sensor bereit ist. Der Prozess beginnt mit der Erstmusterprüfung (FAI), einer umfassenden Validierung der ersten Teile aus einer Produktionsserie gegen alle Konstruktionszeichnungen und Spezifikationen. Dies legt eine Basis für den Fertigungsprozess fest.
Fortschrittliche Koordinatenmessmaschinen (KMM) sind die Arbeitspferde dieser Verifizierung. Diese Systeme verwenden Tastköpfe oder zunehmend berührungslose Laserscanner, um Millionen von Datenpunkten von der Oberfläche des Gehäuses zu erfassen. Die Punktwolke wird dann mit dem ursprünglichen CAD-Modell verglichen, wodurch eine farbcodierte Abweichungskarte erzeugt wird, die alle Bereiche außerhalb der spezifizierten Toleranzen visuell hervorhebt. Für kritische Merkmale wie den Sitz des optischen Fensters, Montageschnittstellen und Dichtflächen bestätigt die KMM-Analyse Ebenheit, Rechtwinkligkeit und wahre Position im Mikrometerbereich. Optische Komparatoren und Vision-Messsysteme werden ebenfalls für schnelle 2D-Maßprüfungen von Bohrungen, Schlitzen und Profilen eingesetzt.
Über die Geometrie hinaus ist Funktionstests von größter Bedeutung. Dichtheitsprüfungen, oft mit Helium-Leckdetektoren oder Druckabfallmethoden, verifizieren die Integrität der Dichtungen und die Fähigkeit des Gehäuses, seine IP- (Ingress Protection) oder NEMA-Klassifizierung zu erfüllen. Dies ist nicht verhandelbar für Gehäuse, die für Automobil- oder Außenumgebungen bestimmt sind. Thermische Wechseltests setzen das Gehäuse extremen Temperaturschwankungen aus und prüfen auf Verformungen, Dichtungsversagen oder Verschlechterung der Beschichtungen, die im realen Einsatz von Wüstenhitze bis zu arktischer Kälte auftreten könnten. Schließlich wird die Wirksamkeit der inneren Antireflexbeschichtung und der äußeren optischen Beschichtungen mit Spektrophotometern verifiziert, um die Reflexionsfähigkeit bei den spezifischen Laserwellenlängen des Lidars zu messen. Diese End-to-End-Validierungskette schließt den Kreis auf Lidar-Gehäusebearbeitung, wodurch garantiert wird, dass das physische Gehäuse die Erzeugung zuverlässiger, hochpräziser Punktwolkendaten unterstützt und nicht beeinträchtigt.
Anwendungen in verschiedenen Branchen: Automobil, Robotik, Vermessung und mehr
Die Nachfrage nach präzisionsbearbeiteten Lidar-Gehäusen wird durch deren explosionsartige Einführung in verschiedenen Sektoren angetrieben, die jeweils einzigartige Umwelt- und Leistungsanforderungen haben. Das Gehäuse ist der gemeinsame Nenner und passt sich an, um die Kerntechnologie zu schützen, egal ob auf einer Autobahn, einem Fabrikboden oder einer fliegenden Drohne.
Automobil und autonome Fahrzeuge
Dies ist die anspruchsvollste Anwendung mit hohen Stückzahlen. Automobil-Lidar-Gehäuse müssen brutalen Bedingungen standhalten: ständige Vibrationen, Thermoschock von -40 °C bis 85 °C, Exposition gegenüber Straßenchemikalien, Salznebel und Hochdruck-Autowäschen. Sie sind typischerweise kompakte, aerodynamisch integrierte Einheiten, die aus druckgegossenem oder geschmiedetem Aluminium für ein optimales Festigkeits-Gewichts-Verhältnis bearbeitet werden. Die Bearbeitungstoleranzen für die Fensterschnittstelle sind außergewöhnlich eng, um Strahlverzerrungen zu verhindern, und die Beschichtungen müssen über die gesamte Lebensdauer des Fahrzeugs klar bleiben. Zuverlässigkeit bedeutet hier nicht nur Datenqualität, sondern funktionale Sicherheit.
Robotik und industrielle Automatisierung
Von Lagerlogistikrobotern bis hin zu Roboterarmen, die komplexe Aufgaben ausführen, liefert Lidar die wesentliche räumliche Wahrnehmung. Gehäuse in diesem Sektor priorisieren Langlebigkeit gegenüber versehentlichen Stößen, Staub in industriellen Umgebungen und elektromagnetische Verträglichkeit (EMV) bzw. EMI-Abschirmung, um mit schweren Maschinen zu koexistieren. Sie sind oft für Modularität ausgelegt, was eine einfache Integration in verschiedene Roboterchassis ermöglicht. Die Bearbeitung konzentriert sich auf robuste Befestigungspunkte und präzise Ausrichtungsmerkmale, um sicherzustellen, dass das Sichtfeld des Lidars perfekt auf die Navigationssoftware des Roboters kalibriert ist.
Topografische Vermessung und Kartierung
Luftgestützte (an Flugzeugen oder Drohnen montierte) und terrestrische (auf Stativen montierte) Vermessungs-Lidar-Systeme erfassen ausgedehnte Landschaften für Kartografie, Forstwirtschaft und Bauingenieurwesen. Ihre Gehäuse sind leicht und dennoch steif und verwenden häufig fortschrittliche Legierungen oder Verbundwerkstoffe, um das Gewicht an Flugzeugen zu minimieren. Sie verfügen über große, hochwertige optische Fenster und sind auf thermische Stabilität ausgelegt, um Verzerrungen während langer Vermessungsflüge zu verhindern. Die Umweltabdichtung ist entscheidend, um vor Kondensation bei schnellen Höhenänderungen zu schützen.
Weitere wichtige Anwendungen
- Intelligente Infrastruktur: Lidar-Einheiten für Verkehrsüberwachung und Smart-City-Anwendungen erfordern Gehäuse mit integriertem Wärmemanagement für den Dauerbetrieb und Vandalismusschutz.
- Verteidigung und Sicherheit: Gehäuse für diese Anwendungen betonen extreme Robustheit, Tarnmerkmale (reduzierte Radar-Signatur) und den Betrieb über breite Temperaturbereiche.
- Archäologie und kulturelles Erbe: Tragbare Hochauflösungsscanner benötigen kompakte, leichte Gehäuse, die empfindliche Optiken während des Transports und Einsatzes an abgelegenen Orten schützen.
In jedem Fall ist der Bearbeitungsprozess nicht nur auf das Material, sondern auf die Endanwendungsumgebung zugeschnitten, um sicherzustellen, dass der Lidar-Sensor im Inneren überall dort, wo er eingesetzt wird, einwandfrei funktioniert.
Zukünftige Trends und Innovationen im Design und in der Fertigung von Lidar-Gehäusen
Die Entwicklung der Lidar-Technologie ist untrennbar mit Fortschritten bei der Gestaltung und Konstruktion ihrer Gehäuse verbunden. Die Zukunft weist auf eine stärkere Integration, intelligentere Materialien und eine nachhaltigere, effizientere Produktion hin.
Ein dominierender Trend ist die Bewegung hin zu Gehäuse für Multi-Sensor-Fusion. Anstatt separate Gehäuse für Lidar, Kameras und Radar zu verwenden, integrieren Next-Generation-Designs präzise bearbeitete Aufnahmen und Ausrichtungsmarkierungen für alle Sensoren in einem einzigen, vereinheitlichten Gehäuse. Dieser “Sensor-Suite”-Ansatz gewährleistet feste relative Positionen (Kalibrierung) zwischen den Sensoren, vereinfacht die Fahrzeugintegration und verbessert die Ästhetik. Die Bearbeitung solch komplexer, multifunktionaler Teile wird zunehmend auf 5-Achs- und sogar 7-Achs-CNC-Systemen basieren, um interne Geometrien und zusammengesetzte Winkel in einer einzigen Aufspannung zu erzeugen.
Die Materialwissenschaft treibt einen weiteren großen Wandel voran. Während Aluminium ein Standardwerkstoff bleibt, wächst der Einsatz von fortschrittlichen Verbundwerkstoffen wie kohlenstofffaserverstärkten Polymeren (CFRP). Diese Materialien bieten außergewöhnliche Steifigkeit und geringe Wärmeausdehnung, entscheidend für die Aufrechterhaltung der Ausrichtung, bei einem Bruchteil des Gewichts von Metall. Die Bearbeitung von Verbundwerkstoffen erfordert spezielle Werkzeuge und Prozesse, um Delaminierung zu verhindern, was eine neue Nische im Fertigungs-Know-how schafft. Darüber hinaus ermöglicht die Integration von additiver Fertigung (3D-Druck) für Serienteile, insbesondere unter Verwendung von Metallen wie Aluminium- oder Titanlegierungen, zuvor unmögliche organische Formen, die Luftströmung, Wärmeableitung und Gewichtsverteilung in einem konsolidierten Bauteil optimieren und Montageschritte reduzieren.
Schließlich wird der Fertigungsprozess selbst intelligenter. Die Integration von In-Prozess-Messtechnik direkt auf CNC-Werkzeugmaschinen ermöglicht Echtzeitmessung und -kompensation während der Bearbeitung, wodurch Nacharbeit praktisch eliminiert wird. Digital Thread und IoT-Konnektivität stellen sicher, dass jedes Gehäuse einen vollständigen digitalen Zwilling hat, der seine Materialhistorie, Bearbeitungsparameter und Qualitätsdaten über seinen gesamten Lebenszyklus nachverfolgt. Während Lidar auf Verbraucheranwendungen skaliert, werden diese Innovationen im Gehäusedesign und Lidar-Gehäusebearbeitung entscheidend sein, um die erforderliche Kombination aus hoher Leistung, Langlebigkeit und Kosteneffizienz zu erreichen.
Zusammenfassung der wichtigsten Punkte
Die Bearbeitung von Lidar-Gehäusen ist eine kritische, präzisionsgetriebene Disziplin, die fortschrittliches Design und reale Funktionalität verbindet. Das Gehäuse ist weit mehr als eine einfache Box; es ist ein opto-mechanisches System, das integral für die Leistung des Sensors ist. Wichtige Erkenntnisse sind:
- Präzision ist nicht verhandelbar: Bearbeitungstoleranzen wirken sich direkt auf Strahlausrichtung, Wärmemanagement und Dichtheit aus, was wiederum die Genauigkeit, Reichweite und Zuverlässigkeit der Lidar-Daten beeinflusst.
- Materialauswahl ist strategisch: Die Wahl zwischen Aluminiumlegierungen, fortschrittlichen Verbundwerkstoffen oder spezialisierten Polymeren wird von anwendungsspezifischen Anforderungen an Gewicht, Festigkeit, Wärmeleitfähigkeit und EMI-Abschirmung bestimmt.
- Prozessfähigkeit ist entscheidend: Die moderne Fertigung stützt sich auf mehrachsige CNC-Bearbeitung, Hochgeschwindigkeitsfräsen und anspruchsvolle Vorrichtungen, um die geforderten komplexen Geometrien und extrem engen Toleranzen zu erreichen.
- Die Oberflächenbehandlung ist funktional: Eloxieren, Pulverbeschichten und spezialisierte optische Beschichtungen werden nicht nur aus ästhetischen Gründen aufgebracht, sondern um langfristigen Umweltschutz, Wärmeabfuhr und optimale Lichtdurchlässigkeit bei minimaler interner Reflexion zu gewährleisten.
- Die Verifikation bestätigt die Leistung: Eine umfassende Qualitätskontrolle mit Koordinatenmessgeräten, Lecktestern und optischer Messtechnik zertifiziert, dass jedes Gehäuse seine Konstruktionsvorgaben erfüllt, bevor es das Werk verlässt.
- Die Anwendung bestimmt das Design: Von vibrationsbeständigen Automobileinheiten bis hin zu leichten Luftbildvermessungskapseln werden das Design und der Bearbeitungsprozess des Gehäuses sorgfältig auf seine Betriebsumgebung abgestimmt.
- Innovation ist kontinuierlich: Das Feld entwickelt sich rasant in Richtung Multisensor-Fusionsdesigns, fortschrittlicher Leichtbaumaterialien, additiver Fertigung und intelligenterer, vernetzter Produktionsprozesse.
Letztendlich ist Spitzenqualität bei der Bearbeitung von Lidar-Gehäusen ein grundlegendes Element, das es der Lidar-Technologie ermöglicht, ihr Versprechen in den Bereichen Automobil, Robotik, Kartierung und darüber hinaus einzulösen, und sicherstellt, dass diese hochentwickelten Sensoren die Welt über Jahre hinweg klar und zuverlässig sehen können.
Häufig gestellte Fragen (FAQ)
Was sind die kritischsten Toleranzen bei der Bearbeitung von Lidar-Gehäusen?
Die kritischsten Toleranzen betreffen typischerweise die Merkmale, die direkt mit der Optik und der Montage am Fahrzeug oder an der Plattform in Wechselwirkung stehen. Dazu gehören die Ebenheit und Rechtwinkligkeit des optischen Fenstersitzes (oft innerhalb von ±0,025 mm oder weniger), die wahre Position von Montagelöchern und Bezugspunkten sowie die Abmessungen der Dichtungsnuten für O-Ringe oder Dichtungen. Jede Abweichung in diesen Bereichen kann den Laserstrahl fehlausrichten, die Wasserdichtigkeit beeinträchtigen oder mechanische Spannungen verursachen.
Warum wird Aluminium so häufig für Lidar-Gehäuse verwendet?
Aluminium, insbesondere Legierungen wie 6061-T6 und 7075-T6, bietet eine außergewöhnliche Kombination von Eigenschaften: Es ist leicht, hat eine gute Festigkeit, ist hochgradig zerspanbar und besitzt eine ausgezeichnete Wärmeleitfähigkeit, um Wärme von internen elektronischen Komponenten abzuleiten. Es lässt sich zudem mit einer Vielzahl von dauerhaften Oberflächenveredelungen wie Eloxieren versehen. Diese Kombination macht es zu einer kosteneffizienten und leistungsoptimierten Wahl für eine Vielzahl von Anwendungen.
Kann Kunststoff für Hochleistungs-Lidar-Gehäuse verwendet werden?
Ja, aber mit sorgfältiger Auswahl. Technische Thermoplaste wie PEEK (Polyetheretherketon) oder fortschrittliche Verbundwerkstoffe werden in bestimmten Szenarien eingesetzt, insbesondere wenn Gewichtsreduzierung, Korrosionsbeständigkeit oder komplexe, konsolidierte Geometrien von größter Bedeutung sind. Sie haben jedoch im Allgemeinen höhere Wärmeausdehnungskoeffizienten und eine geringere Wärmeleitfähigkeit als Metalle, was im Design berücksichtigt werden muss. Für die meisten Automobil- und robusten Anwendungen bleibt Metall der Standard.
Wie beeinflusst das Gehäuse das Sichtfeld (FOV) des Lidars?
Das Aperturfenster des Gehäuses und der interne Freiraum um den rotierenden oder Festkörper-Scanmechanismus definieren die physikalischen Grenzen des FOV. Das Fenster muss groß genug und präzise positioniert sein, um den Laserstrahlen den Austritt und die Rückkehr über ihren gesamten konstruierten Winkelbereich ohne Vignettierung (Blockierung) zu ermöglichen. Die Innenflächen sind zudem so geformt und beschichtet, dass Reflexionen von den Gehäuserändern den Empfänger nicht beeinträchtigen.
Was ist die größte Fertigungsherausforderung bei der Herstellung dieser Gehäuse?
Das Erreichen und Einhalten von “Stack-up”-Toleranzen über mehrere, voneinander abhängige Merkmale hinweg ist eine erhebliche Herausforderung. Ein Gehäuse kann eine perfekte Fensterplanheit aufweisen, aber wenn seine Montagefläche nicht parallel ist, wird die gesamte Einheit bei der Installation fehlausgerichtet sein. Die Beherrschung innerer Spannungen im Material während der Bearbeitung, um nachfolgende Verformungen zu verhindern, sowie die Sicherstellung gleichbleibender Qualität in der Serienproduktion sind ebenfalls Hauptaugenmerke für Hersteller.
Gibt es Branchenstandards für die Prüfung von Lidar-Gehäusen?
Obwohl es keinen einzigen universellen Standard gibt, halten sich Hersteller an eine Vielzahl relevanter Standards, je nach Branche. Automobil-Lidar-Gehäuse werden nach strengen Standards wie ISO 16750 (Straßenfahrzeuge) auf Vibration, Stoß, Temperatur und Feuchtigkeit geprüft. Der Schutz gegen Eindringen wird gemäß IEC 60529 (IP-Code) bewertet. Spezifische Kundenanforderungen definieren oft zusätzliche funktionale und Dauerhaftigkeitstests, die auf die erwartete Betriebslebensdauer und Umgebung zugeschnitten sind.