
Introducción: El papel crítico de la precisión en el mecanizado de carcasas de lidar
En el corazón de todo sistema lidar fiable se encuentra un componente a menudo pasado por alto pero fundamentalmente crítico: su carcasa. No se trata de una simple envolvente protectora; es una base de ingeniería de precisión que determina la exactitud, la longevidad y el rendimiento general del sistema. El proceso de mecanizado de carcasas para lidar es donde la fabricación avanzada se encuentra con las exigencias rigurosas de la fotónica y la adquisición de datos. En los vehículos autónomos, una desviación a nivel de micras en el soporte de un sensor puede distorsionar la percepción de la carretera. En la topografía aérea, la inestabilidad térmica de la carcasa puede alterar datos topográficos cruciales. Esta introducción subraya que la precisión del mecanizado no es un lujo opcional, sino un requisito previo no negociable, que transforma las materias primas en la plataforma estable y fiable de la que depende todo el ecosistema lidar.
¿Qué es el mecanizado de carcasas de lidar? Definición de los componentes y el proceso fundamentales
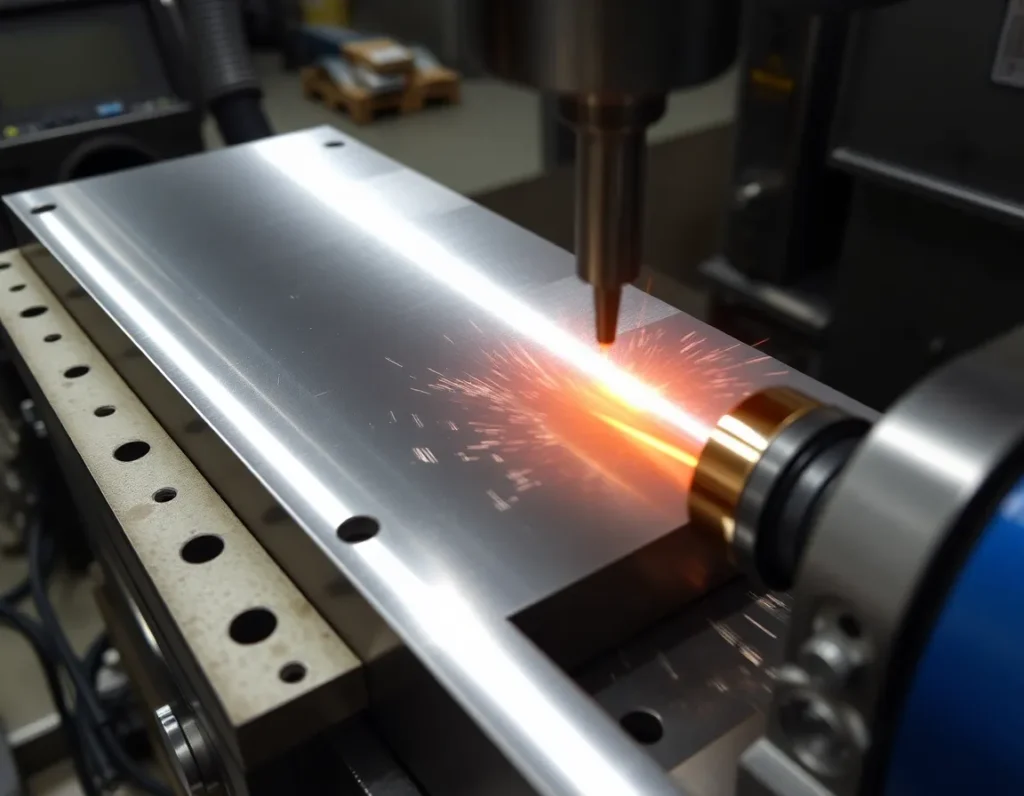
El mecanizado de carcasas de lidar es el proceso especializado de fabricación sustractiva utilizado para crear los recintos estructurales y los componentes internos que alojan y alinean la óptica y la electrónica sensibles de un sistema lidar. Va más allá de fabricar una simple caja. La carcasa es un conjunto integrado de varias piezas mecanizadas, cada una con una función distinta. El recinto o cuerpo principal proporciona sellado ambiental y rigidez estructural, protegiendo contra el polvo, la humedad y los impactos físicos. En el interior, los bancos ópticos y los soportes de montaje se mecanizan con extrema exactitud para posicionar los láseres, los receptores y los espejos giratorios (en los sistemas mecánicos) en una alineación perfecta e invariable. Las ventanas de apertura, a menudo fabricadas con polímeros o vidrio especializados, se encajan en aberturas mecanizadas con precisión para permitir que los haces láser pasen sin obstrucciones. Las características de gestión térmica, como las aletas de disipación de calor y los canales para refrigerante, con frecuencia se mecanizan directamente en el material de la carcasa para disipar el calor residual de los componentes internos. El proceso de mecanizado en sí es el método de esculpir estas complejas geometrías a partir de bloques macizos de material utilizando herramientas de corte controladas por computadora, garantizando que cada dimensión y ángulo cumpla con las estrictas especificaciones requeridas para el funcionamiento del lidar.
Componentes fundamentales de una carcasa de lidar mecanizada
- Recinto/cuerpo principal: La envolvente primaria que define el factor de forma externo y proporciona protección ambiental con clasificación IP.
- Banco óptico y elementos de montaje: Plataformas internas, superficies de referencia y orificios roscados mecanizados con tolerancias submicrónicas para fijar y alinear los elementos ópticos.
- Marco de la ventana de apertura: La interfaz mecanizada con precisión para la ventana transparente, que garantiza un ajuste seguro y sellado sin introducir tensión ni distorsión.
- Estructuras de gestión térmica: Disipadores de calor integrados, canales de refrigeración y puntos de montaje para sistemas de refrigeración activa para gestionar la temperatura operativa.
- Puertos de interfaz y conectores: Aberturas mecanizadas para conectores eléctricos, puertos de datos y herrajes de montaje para integrar el lidar con un vehículo o plataforma.
Por qué importa la precisión: cómo las tolerancias de mecanizado afectan el rendimiento del sistema lidar
El rendimiento de un sistema lidar es extremadamente sensible a la precisión física de su carcasa. Las tolerancias de mecanizado —el límite admisible de variación en una dimensión física— se traducen directamente en errores a nivel de sistema. Considérese la trayectoria del haz láser: debe emitirse desde el diodo láser, reflejarse en una serie de espejos, atravesar una ventana y viajar hasta un objetivo. Cualquier desalineación en los soportes mecanizados que sujetan estos componentes, aunque sea de unos pocos segundos de arco o micrómetros, puede provocar un desplazamiento del haz o un error de apuntamiento. Este error se amplifica con la distancia, haciendo que el sistema registre incorrectamente la ubicación de un objeto. En un contexto automotriz, esto podría significar juzgar erróneamente la distancia a un peatón en varios centímetros críticos.
Además, el mecanizado de precisión garantiza la estabilidad estructural. Una carcasa que se flexiona bajo vibración o expansión térmica desplazará las alineaciones internas, lo que provoca una “deriva” en los datos: un defecto fatal para un sistema autónomo que requiere una percepción consistente. La planitud de las superficies de montaje y la perpendicularidad de los ejes de los barrenos no son solo métricas geométricas; contribuyen directamente a la relación señal-ruido y a la resolución angular. En esencia, la precisión de mecanizado de la carcasa establece la “verdad” fundamental para las mediciones del lidar. Cualquier error introducido en esta etapa mecánica es un error sistémico que el software no puede corregir por completo, lo que en última instancia degrada la fiabilidad de los datos de nube de puntos sobre los que se toman decisiones críticas.
Materiales clave para carcasas de lidar: aluminio, compuestos y aleaciones avanzadas
La elección del material para el mecanizado de la carcasa de un lidar es una decisión de ingeniería crítica que equilibra peso, resistencia, propiedades térmicas, fabricabilidad y costo. El material constituye el sustrato para todo el mecanizado de precisión y debe mantener su estabilidad dimensional en todo el entorno operativo.
Aleaciones de aluminio (p. ej., 6061-T6, 7075): La opción más predominante, el aluminio ofrece una excelente relación resistencia-peso, buena resistencia a la corrosión y una maquinabilidad excelente. Su alta conductividad térmica es un arma de doble filo; disipa eficientemente el calor de la electrónica interna, lo cual es beneficioso, pero también significa que la carcasa puede expandirse y contraerse significativamente con los cambios de temperatura. Esto exige un diseño térmico cuidadoso y, en ocasiones, el uso de coeficientes de expansión térmica (CTE) compatibles con los componentes internos. Aleaciones como la 7075 proporcionan mayor resistencia para aplicaciones aeroespaciales o militares exigentes.
Compuestos y polímeros de ingeniería: Materiales como los polímeros reforzados con fibra de carbono (CFRP) y el PEEK (poliéter éter cetona) están ganando popularidad, especialmente donde la reducción extrema de peso es primordial, como en drones y robótica. El CFRP ofrece una rigidez excepcional y bajo peso con un CTE casi nulo, proporcionando una estabilidad dimensional excelente. Sin embargo, el mecanizado de compuestos requiere herramientas y técnicas especializadas para evitar la delaminación y el arranque de fibras. El PEEK ofrece alta resistencia química y buen rendimiento en entornos de alta temperatura, lo que lo hace adecuado para entornos industriales severos.
Aleaciones y metales avanzados: Para las aplicaciones más extremas, se utilizan materiales como el titanio y el Invar. El titanio proporciona una relación resistencia-peso excepcional y una resistencia superior a la corrosión, pero es más costoso y difícil de mecanizar. El Invar, una aleación de hierro y níquel, es apreciado por su coeficiente de expansión térmica excepcionalmente bajo, lo que lo hace ideal para bancos ópticos ultraestables en lidar científico o topográfico de alta precisión donde debe eliminarse la deriva térmica. También se exploran las aleaciones de magnesio por su densidad muy baja, aunque las preocupaciones por inflamabilidad requieren una gestión cuidadosa.
El proceso de mecanizado: del fresado CNC a la fabricación en 5 ejes
La creación de una carcasa de lidar de precisión sigue un flujo de trabajo de mecanizado meticulosamente planificado, aprovechando la tecnología avanzada de control numérico por computadora (CNC). El proceso comienza con un bloque macizo del material elegido, fijado de forma segura a la mesa de una máquina. El fresado CNC de 3 ejes es el caballo de batalla, utilizando herramientas de corte giratorias para eliminar material de la parte superior y los lados de la pieza para crear la envolvente básica, las cavidades internas y la mayoría de las características de montaje. Para geometrías más complejas que implican socavados o curvas compuestas, el mecanizado CNC de 5 ejes se vuelve esencial. Una máquina de 5 ejes puede orientar dinámicamente la herramienta de corte o la propia pieza a lo largo de cinco ejes diferentes simultáneamente. Esto permite la creación de estructuras monolíticas intrincadas en un solo montaje —como una carcasa con canales de refrigeración integrados y soportes ópticos complejos—, reduciendo drásticamente los errores que pueden acumularse al volver a fijar la pieza en múltiples máquinas.
A menudo se emplean técnicas de mecanizado de alta velocidad (HSM, por sus siglas en inglés), utilizando herramientas de corte más pequeñas a velocidades de husillo muy altas para lograr acabados superficiales superiores y tolerancias más ajustadas, al tiempo que se minimiza el estrés residual en el material. Para las características más pequeñas y delicadas, como orificios roscados diminutos para tornillos ópticos o patrones de ventilación finos, las operaciones de taladrado y roscado de precisión se realizan con microherramientas. A lo largo del proceso, se utilizan secuencias estratégicas de pasadas de desbaste, semidesbaste y acabado para eliminar material de manera eficiente mientras se alcanzan progresivamente las dimensiones críticas finales y la calidad superficial especificadas en el diseño. Este enfoque orquestado garantiza la integridad estructural y la perfección geométrica de la carcasa final.
Acabado superficial y recubrimientos: garantizar la durabilidad y la claridad de la señal
Una vez completado el mecanizado, la pieza metálica en bruto se somete a procesos de acabado superficial y recubrimiento que son vitales tanto para la durabilidad como para el rendimiento óptico. Estos tratamientos abordan las imperfecciones microscópicas dejadas por las herramientas de corte y preparan la carcasa para el servicio a largo plazo en entornos exigentes.
Para las carcasas de aluminio, el anodizado es el tratamiento superficial más común. Este proceso electroquímico engrosa la capa natural de óxido sobre el aluminio, creando una superficie dura, resistente al desgaste y a la corrosión. El anodizado también proporciona aislamiento eléctrico y puede teñirse en varios colores (más comúnmente negro) para ayudar en la absorción de la luz y reducir las reflexiones internas o la “luz parásita” que podría interferir con el receptor del lidar. Para aplicaciones que requieren la máxima resistencia a la corrosión, como el lidar marino, se puede aplicar un recubrimiento de conversión de cromato (Alodine) antes del pintado o del recubrimiento en polvo.
El recubrimiento en polvo proporciona una capa polimérica gruesa, duradera y estéticamente agradable que ofrece una excelente protección contra productos químicos, radiación UV y abrasión. El interior de la carcasa a menudo se acaba con una textura negra mate diseñada específicamente para ser ópticamente absorbente, actuando como una trampa de luz para eliminar cualquier reflexión parásita dentro de la cámara. Para la ventana de apertura crítica, se aplican recubrimientos antirreflejantes (AR) al vidrio o polímero de grado óptico. Estos recubrimientos de película fina multicapa están diseñados para minimizar las pérdidas por reflexión en las longitudes de onda específicas del láser del lidar, garantizando que se transmita la máxima intensidad de señal hacia el objetivo y de vuelta al receptor. En conjunto, estos pasos de acabado sellan la pieza mecanizada con precisión, protegiéndola contra los elementos y optimizando la trayectoria óptica para una adquisición de datos clara y fiable.
Control de calidad y metrología: verificar la precisión para datos de lidar fiables
La integridad de un sistema lidar es tan buena como la verificación de su carcasa. Tras los meticulosos procesos de mecanizado y acabado, un riguroso régimen de control de calidad y metrología garantiza que se cumplan todas las especificaciones dimensionales y los requisitos de rendimiento. Esta fase transforma una pieza mecanizada con precisión en un componente certificado listo para su integración en un sensor de misión crítica. El proceso comienza con la Inspección de Primera Pieza (FAI, por sus siglas en inglés), una validación exhaustiva de las piezas iniciales de una tirada de producción frente a todos los planos de diseño y especificaciones. Esto establece una línea base para el proceso de fabricación.
Las máquinas de medición por coordenadas (CMM, por sus siglas en inglés) avanzadas son el caballo de batalla de esta verificación. Estos sistemas utilizan palpadores de contacto o, cada vez más, escáneres láser sin contacto para capturar millones de puntos de datos de la superficie de la carcasa. La nube de puntos se compara entonces con el modelo CAD original, generando un mapa de desviaciones codificado por colores que resalta visualmente cualquier área fuera de las tolerancias especificadas. Para características críticas como el asiento de la ventana óptica, las interfaces de montaje y las superficies de sellado, el análisis por CMM confirma la planitud, la perpendicularidad y la posición real dentro de micras. También se emplean comparadores ópticos y sistemas de medición por visión para comprobaciones dimensionales 2D rápidas de orificios, ranuras y perfiles.
Más allá de la geometría, las pruebas funcionales son primordiales. Las pruebas de hermeticidad, a menudo utilizando detectores de fugas de helio o métodos de caída de presión, verifican la integridad de los sellos y la capacidad de la carcasa para cumplir con su clasificación IP (Protección contra Ingreso) o NEMA. Esto no es negociable para carcasas destinadas a entornos automotrices o exteriores. Las pruebas de ciclos térmicos someten la carcasa a fluctuaciones extremas de temperatura, comprobando cualquier deformación, fallo de sellado o degradación de los recubrimientos que pueda ocurrir en el uso real, desde el calor del desierto hasta el frío ártico. Finalmente, la eficacia del recubrimiento antirreflejante interior y de los recubrimientos ópticos exteriores se verifica utilizando espectrofotómetros para medir la reflectividad en las longitudes de onda específicas del láser del lidar. Esta cadena de validación de extremo a extremo cierra el ciclo en mecanizado de carcasas para lidar, garantizando que la carcasa física respalde, en lugar de comprometer, la generación de datos de nube de puntos fiables y de alta fidelidad.
Aplicaciones en diversos sectores: automoción, robótica, topografía y más
La demanda de carcasas de lidar mecanizadas con precisión está impulsada por su adopción explosiva en diversos sectores, cada uno con demandas ambientales y de rendimiento únicas. La carcasa es el denominador común, adaptándose para proteger la tecnología central ya sea en una carretera, en el suelo de una fábrica o en un dron aerotransportado.
Automoción y vehículos autónomos
Esta es la aplicación más exigente y de mayor volumen. Las carcasas de lidar para automoción deben soportar condiciones brutales: vibración constante, choque térmico de -40 °C a 85 °C, exposición a productos químicos de la carretera, niebla salina y lavados de coche a alta presión. Por lo general, son unidades compactas e integradas aerodinámicamente, mecanizadas a partir de aluminio fundido a presión o forjado por su relación resistencia-peso. Las tolerancias de mecanizado para la interfaz de la ventana son excepcionalmente ajustadas para evitar la distorsión del haz, y los recubrimientos deben mantener la claridad durante toda la vida útil del vehículo. La fiabilidad aquí no se trata solo de la calidad de los datos, sino de la seguridad funcional.
Robótica y automatización industrial
Desde robots logísticos de almacén hasta brazos robóticos que realizan tareas complejas, el lidar proporciona una conciencia espacial esencial. Las carcasas en este sector priorizan la durabilidad frente a impactos incidentales, el polvo en entornos industriales y el blindaje contra interferencias electromagnéticas (EMI) para coexistir con maquinaria pesada. A menudo se diseñan para la modularidad, lo que permite una fácil integración en diferentes chasis de robots. El mecanizado se centra en puntos de montaje robustos y características de alineación precisa para garantizar que el campo de visión del lidar esté perfectamente calibrado con el software de navegación del robot.
Topografía y cartografía
Los sistemas lidar de topografía aerotransportados (montados en aeronaves o drones) y terrestres (montados en trípode) capturan vastos paisajes para cartografía, silvicultura e ingeniería civil. Sus carcasas son ligeras pero rígidas, y a menudo utilizan aleaciones o compuestos avanzados para minimizar el peso en las aeronaves. Incorporan ventanas ópticas grandes y de alta calidad y están diseñadas para la estabilidad térmica a fin de evitar distorsiones durante vuelos de reconocimiento prolongados. El sellado ambiental es fundamental para proteger contra la condensación durante cambios rápidos de altitud.
Otras aplicaciones clave
- Infraestructura inteligente: Las unidades lidar para el monitoreo de tráfico y aplicaciones de ciudades inteligentes requieren carcasas con gestión térmica integrada para un funcionamiento continuo y resistencia al vandalismo.
- Defensa y seguridad: Las carcasas para estas aplicaciones hacen hincapié en la máxima robustez, características de sigilo (firma radar reducida) y funcionamiento en amplios extremos de temperatura.
- Arqueología y patrimonio cultural: Los escáneres portátiles de alta resolución necesitan carcasas compactas y ligeras que protejan la óptica delicada durante el transporte y el uso en ubicaciones remotas.
En cada caso, el proceso de mecanizado se adapta no solo al material, sino también al entorno de uso final, garantizando que el sensor lidar interno funcione impecablemente dondequiera que se despliegue.
Tendencias futuras e innovaciones en el diseño y la fabricación de carcasas para lidar
La evolución de la tecnología lidar está inextricablemente ligada a los avances en el diseño y la construcción de su carcasa. El futuro apunta hacia una mayor integración, materiales más inteligentes y una producción más sostenible y eficiente.
Una tendencia dominante es el avance hacia carcasas de fusión multisensor. En lugar de carcasas separadas para lidar, cámaras y radar, los diseños de nueva generación incorporan bahías mecanizadas con precisión y fiduciales de alineación para todos los sensores en una única carcasa unificada. Este enfoque de “conjunto de sensores” garantiza posiciones relativas fijas (calibración) entre los sensores, simplifica la integración en el vehículo y mejora la estética. El mecanizado de piezas tan complejas y multifuncionales dependerá cada vez más de sistemas CNC de 5 ejes e incluso de 7 ejes para crear geometrías internas y ángulos compuestos en un solo montaje.
La ciencia de materiales está impulsando otro cambio importante. Aunque el aluminio sigue siendo un elemento básico, el uso de compuestos avanzados como los polímeros reforzados con fibra de carbono (CFRP) está creciendo. Estos materiales ofrecen una rigidez excepcional y una baja expansión térmica, cruciales para mantener la alineación, a una fracción del peso del metal. El mecanizado de compuestos requiere herramientas y procesos especializados para evitar la delaminación, creando un nuevo nicho en la experiencia de fabricación. Además, la integración de la fabricación aditiva (impresión 3D) para piezas de producción, particularmente usando metales como aleaciones de aluminio o titanio, permite formas orgánicas antes imposibles que optimizan el flujo de aire, la disipación de calor y la distribución de peso en una pieza consolidada, reduciendo los pasos de ensamblaje.
Por último, el propio proceso de fabricación se está volviendo más inteligente. La integración de la metrología en proceso directamente en las máquinas herramienta CNC permite la medición y compensación en tiempo real durante el mecanizado, eliminando prácticamente el retrabajo posterior al proceso. El hilo digital y la conectividad IoT garantizarán que cada carcasa tenga un gemelo digital completo, rastreando su historial de materiales, parámetros de mecanizado y datos de calidad a lo largo de su ciclo de vida. A medida que el lidar se escala a aplicaciones de nivel de consumo, estas innovaciones en el diseño de carcasas y mecanizado de carcasas para lidar serán fundamentales para lograr la combinación requerida de alto rendimiento, durabilidad y rentabilidad.
Resumen de puntos clave
El mecanizado de carcasas para lidar es una disciplina crítica e impulsada por la precisión que conecta el diseño avanzado con la funcionalidad del mundo real. La carcasa es mucho más que una simple caja; es un sistema optomecánico integral para el rendimiento del sensor. Las conclusiones clave incluyen:
- La precisión no es negociable: Las tolerancias de mecanizado impactan directamente en la alineación del haz, la gestión térmica y el sellado, lo que a su vez afecta la precisión, el alcance y la fiabilidad de los datos del lidar.
- La selección de materiales es estratégica: La elección entre aleaciones de aluminio, compuestos avanzados o polímeros especializados está impulsada por las necesidades específicas de la aplicación en cuanto a peso, resistencia, conductividad térmica y blindaje EMI.
- La capacidad del proceso es esencial: La fabricación moderna se basa en el mecanizado CNC multieje, el fresado de alta velocidad y los utillajes sofisticados para lograr las geometrías complejas y las tolerancias ultrajestrictas requeridas.
- El acabado es funcional: El anodizado, el recubrimiento en polvo y los recubrimientos ópticos especializados no se aplican solo por estética, sino para garantizar una protección ambiental a largo plazo, la disipación térmica y una transmisión de luz óptima con una reflexión interna mínima.
- La verificación valida el rendimiento: Un control de calidad integral mediante máquinas de medición por coordenadas (CMM), detectores de fugas y metrología óptica certifica que cada carcasa cumple con su diseño previsto antes de salir de la fábrica.
- La aplicación impulsa el diseño: Desde unidades automotrices resistentes a las vibraciones hasta cápsulas ligeras para levantamientos aéreos, el diseño y el proceso de mecanizado de la carcasa se adaptan meticulosamente a su entorno operativo.
- La innovación es continua: El campo está evolucionando rápidamente hacia diseños de fusión multisensor, materiales ligeros avanzados, fabricación aditiva y procesos de producción más inteligentes y conectados.
En última instancia, la excelencia en el mecanizado de carcasas para lidar es un elemento fundamental que permite que la tecnología lidar cumpla su promesa en los ámbitos automotriz, robótico, de cartografía y más allá, asegurando que estos sofisticados sensores puedan ver el mundo con claridad y fiabilidad durante los próximos años.
Preguntas frecuentes (FAQ)
¿Cuáles son las tolerancias más críticas en el mecanizado de carcasas para lidar?
Las tolerancias más críticas suelen involucrar las características que interactúan directamente con la óptica y el montaje al vehículo o plataforma. Esto incluye la planitud y perpendicularidad del asiento de la ventana óptica (a menudo dentro de ±0,025 mm o menos), la posición real de los orificios de montaje y los datums, y las dimensiones de las ranuras de sellado para juntas tóricas o empaques. Cualquier desviación en estas áreas puede desalinear el haz láser, comprometer la impermeabilidad o inducir tensión mecánica.
¿Por qué se usa tanto el aluminio para las carcasas de lidar?
El aluminio, en particular aleaciones como 6061-T6 y 7075-T6, ofrece un equilibrio excepcional de propiedades: es ligero, tiene buena resistencia, es altamente mecanizable y posee una excelente conductividad térmica que ayuda a disipar el calor de la electrónica interna. También admite una variedad de acabados superficiales duraderos como el anodizado. Esta combinación lo convierte en una opción rentable y optimizada en rendimiento para una amplia gama de aplicaciones.
¿Se puede usar plástico para carcasas de lidar de alto rendimiento?
Sí, pero con una selección cuidadosa. Los termoplásticos de ingeniería como el PEEK (poliéter éter cetona) o los compuestos avanzados se utilizan en escenarios específicos, especialmente donde la reducción de peso, la resistencia a la corrosión o las geometrías complejas y consolidadas son primordiales. Sin embargo, generalmente tienen coeficientes de expansión térmica más altos y una conductividad térmica menor que los metales, lo cual debe tenerse en cuenta en el diseño. Para la mayoría de las aplicaciones automotrices y de uso rudo, el metal sigue siendo el estándar.
¿Cómo afecta la carcasa al campo de visión (FOV) del lidar?
La ventana de apertura de la carcasa y el espacio libre interno alrededor del mecanismo de escaneo rotativo o de estado sólido definen los límites físicos del FOV. La ventana debe ser lo suficientemente grande y estar posicionada con precisión para permitir que los haces láser salgan y regresen a lo largo de todo su rango angular diseñado sin viñeteado (bloqueo). Las superficies interiores también tienen forma y recubrimiento para evitar que las reflexiones de los bordes de la carcasa interfieran con el receptor.
¿Cuál es el mayor desafío de fabricación al producir estas carcasas?
Lograr y mantener las tolerancias de “apilamiento” (stack-up) en múltiples características interdependientes es un desafío significativo. Una carcasa puede tener una planitud de ventana perfecta, pero si su superficie de montaje no es paralela, la unidad completa quedará desalineada al instalarse. Gestionar las tensiones internas del material durante el mecanizado para evitar deformaciones posteriores, y garantizar una calidad constante en la producción de alto volumen, también son focos principales para los fabricantes.
¿Existen normas industriales para los ensayos de carcasas de lidar?
Aunque no existe una única norma universal, los fabricantes cumplen con una serie de normas relevantes según el sector. Las carcasas de lidar para automoción se ensayan conforme a normas rigurosas como ISO 16750 (vehículos de carretera) para vibración, choque, temperatura y humedad. La protección contra el ingreso se clasifica según IEC 60529 (código IP). Los requisitos específicos del cliente a menudo definen ensayos funcionales y de durabilidad adicionales adaptados a la vida útil y el entorno de funcionamiento previstos.