
Introduction : Le rôle critique de la précision dans l'usinage des boîtiers Lidar
Au cœur de tout système lidar fiable se trouve un composant souvent négligé mais pourtant fondamentalement critique : son boîtier. Il ne s'agit pas d'une simple enveloppe protectrice ; c'est une fondation d'ingénierie de précision qui dicte la précision, la longévité et la performance globale du système. Le processus d' usinage de boîtier lidar est le point de rencontre entre la fabrication avancée et les exigences rigoureuses de la photonique et de l'acquisition de données. Dans les véhicules autonomes, une déviation de l'ordre du micron dans un support de capteur peut déformer la perception de la route. En topographie aérienne, une instabilité thermique du boîtier peut altérer des données topographiques cruciales. Cette introduction souligne que la précision d'usinage n'est pas un luxe optionnel mais un prérequis non négociable, transformant les matières premières en une plateforme stable et fiable dont dépend tout l'écosystème lidar.
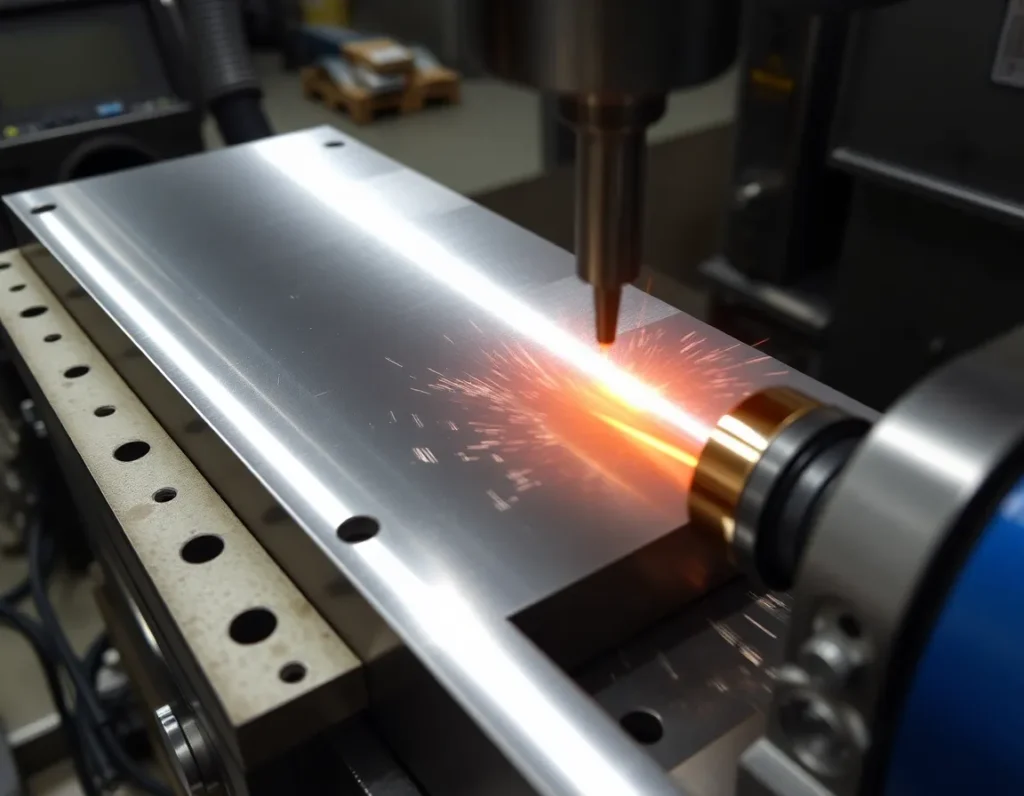
Qu'est-ce que l'usinage de boîtier Lidar ? Définition des composants essentiels et du processus
L'usinage de boîtier lidar est le processus de fabrication soustractive spécialisé utilisé pour créer les enveloppes structurelles et les composants internes qui logent et alignent les optiques et l'électronique sensibles d'un système lidar. Il ne se limite pas à fabriquer une simple boîte. Le boîtier est un ensemble intégré de plusieurs pièces usinées, chacune remplissant une fonction distincte. L'enceinte principale ou corps assure l'étanchéité environnementale et la rigidité structurelle, protégeant contre la poussière, l'humidité et les impacts physiques. À l'intérieur, les bancs optiques et les supports de montage sont usinés avec une précision extrême pour positionner les lasers, les récepteurs et les miroirs rotatifs (dans les systèmes mécaniques) dans un alignement parfait et invariable. Les fenêtres d'ouverture, souvent fabriquées à partir de polymères spécialisés ou de verre, sont ajustées dans des ouvertures usinées avec précision pour laisser passer les faisceaux laser sans obstruction. Les dispositifs de gestion thermique, tels que les ailettes de dissipation et les canaux pour liquide de refroidissement, sont fréquemment usinés directement dans le matériau du boîtier pour dissiper la chaleur résiduelle des composants internes. Le processus d'usinage lui-même est la méthode de sculpture de ces géométries complexes à partir de blocs massifs de matériau à l'aide d'outils de coupe à commande numérique, garantissant que chaque dimension et chaque angle respectent les spécifications rigoureuses requises pour le fonctionnement du lidar.
Composants essentiels d'un boîtier Lidar usiné
- Enceinte principale/Corps : L'enveloppe primaire qui définit le facteur de forme externe et assure une protection environnementale de classe IP.
- Banc optique et éléments de montage : Plateformes internes, surfaces de référence et trous taraudés usinés à des tolérances submicroniques pour fixer et aligner les éléments optiques.
- Cadre de fenêtre d'ouverture : L'interface usinée avec précision pour la fenêtre transparente, garantissant un ajustement sûr et étanche sans introduire de contrainte ni de distorsion.
- Structures de gestion thermique : Dissipateurs thermiques intégrés, canaux de refroidissement et points de fixation pour les systèmes de refroidissement actifs afin de gérer la température de fonctionnement.
- Interfaces et ports de connexion : Ouvertures usinées pour les connecteurs électriques, les ports de données et la quincaillerie de fixation afin d'intégrer le lidar à un véhicule ou à une plateforme.
Pourquoi la précision compte : comment les tolérances d'usinage impactent les performances du système lidar
La performance d'un système lidar est extrêmement sensible à la précision physique de son boîtier. Les tolérances d'usinage — la limite permissible de variation d'une dimension physique — se traduisent directement en erreurs au niveau du système. Considérez le trajet du faisceau laser : il doit être émis par la diode laser, se réfléchir sur une série de miroirs, traverser une fenêtre et atteindre une cible. Tout désalignement dans les supports usinés maintenant ces composants, même de quelques secondes d'arc ou micromètres, peut provoquer une dérive du faisceau ou une erreur de pointage. Cette erreur s'amplifie avec la distance, amenant le système à mal enregistrer la position d'un objet. Dans un contexte automobile, cela pourrait signifier une erreur d'appréciation de la distance à un piéton de plusieurs centimètres critiques.
De plus, l'usinage de précision assure la stabilité structurelle. Un boîtier qui fléchit sous l'effet des vibrations ou de la dilatation thermique décalera les alignements internes, entraînant une “ dérive ” des données — un défaut fatal pour un système autonome exigeant une perception constante. La planéité des surfaces de montage et la perpendicularité des axes d'alésage ne sont pas de simples métriques géométriques ; elles contribuent directement au rapport signal-bruit et à la résolution angulaire. En substance, la précision d'usinage du boîtier établit la “ vérité ” fondamentale des mesures du lidar. Toute erreur introduite à ce stade mécanique est une erreur systémique que le logiciel ne peut pas entièrement corriger, dégradant en fin de compte la fiabilité des données de nuage de points sur lesquelles reposent des décisions critiques.
Matériaux clés pour les boîtiers de lidar : aluminium, composites et alliages avancés
Le choix du matériau pour l'usinage des boîtiers de lidar est une décision d'ingénierie critique qui équilibre le poids, la résistance, les propriétés thermiques, la fabricabilité et le coût. Le matériau constitue le substrat de tout usinage de précision et doit maintenir sa stabilité dimensionnelle dans l'ensemble de l'environnement de fonctionnement.
Alliages d'aluminium (par ex. 6061-T6, 7075) : Choix le plus répandu, l'aluminium offre un excellent rapport résistance-poids, une bonne résistance à la corrosion et une excellente usinabilité. Sa conductivité thermique élevée est une arme à double tranchant ; il dissipe efficacement la chaleur des composants électroniques internes, ce qui est bénéfique, mais cela signifie aussi que le boîtier peut se dilater et se contracter de manière significative avec les variations de température. Cela nécessite une conception thermique soignée et parfois l'utilisation de coefficients de dilatation thermique (CTE) appariés avec les composants internes. Des alliages comme le 7075 offrent une résistance supérieure pour les applications aérospatiales ou militaires exigeantes.
Composites et polymères techniques : Des matériaux comme les polymères renforcés de fibres de carbone (CFRP) et le PEEK (polyétheréthercétone) gagnent en popularité, en particulier là où une réduction extrême du poids est primordiale, comme dans les drones et la robotique. Le CFRP offre une rigidité exceptionnelle et un faible poids avec un CTE quasi nul, procurant une excellente stabilité dimensionnelle. Cependant, l'usinage des composites nécessite des outils et des techniques spécialisés pour éviter le délaminage et l'arrachement des fibres. Le PEEK offre une résistance chimique élevée et de bonnes performances dans les environnements à haute température, ce qui le rend adapté aux environnements industriels difficiles.
Alliages et métaux avancés : Pour les applications les plus extrêmes, des matériaux comme le titane et l'Invar sont utilisés. Le titane offre un rapport résistance-poids exceptionnel et une résistance à la corrosion supérieure, mais il est plus coûteux et difficile à usiner. L'Invar, un alliage fer-nickel, est prisé pour son coefficient de dilatation thermique exceptionnellement faible, ce qui le rend idéal pour les bancs optiques ultra-stables dans les lidars scientifiques ou topographiques de haute précision où la dérive thermique doit être éliminée. Les alliages de magnésium sont également explorés pour leur très faible densité, bien que les préoccupations liées à l'inflammabilité exigent une gestion prudente.
Le processus d'usinage : du fraisage CNC à la fabrication 5 axes
La création d'un boîtier lidar de précision suit un flux de fabrication soigneusement planifié, s'appuyant sur une technologie avancée de commande numérique par ordinateur (CNC). Le processus commence par une billette pleine du matériau choisi, fixée de manière sécurisée sur la table d'une machine. Le fraisage CNC 3 axes est le pilier du procédé, utilisant des outils de coupe rotatifs pour enlever de la matière sur le dessus et les côtés de la pièce afin de créer l'enveloppe de base, les cavités internes et la plupart des éléments de fixation. Pour des géométries plus complexes impliquant des contre-dépouilles ou des courbes composées, l'usinage CNC 5 axes devient essentiel. Une machine 5 axes peut orienter dynamiquement l'outil de coupe ou la pièce elle-même selon cinq axes différents simultanément. Cela permet la création de structures monolithiques complexes en une seule configuration — comme un boîtier avec canaux de refroidissement intégrés et supports optiques complexes — réduisant considérablement les erreurs qui peuvent s'accumuler lors de la re-fixation de la pièce sur plusieurs machines.
Les techniques d'usinage à grande vitesse (UGV) sont souvent employées, utilisant des outils de coupe plus petits à des vitesses de broche très élevées pour obtenir des états de surface supérieurs et des tolérances plus serrées tout en minimisant les contraintes résiduelles dans le matériau. Pour les caractéristiques les plus petites et les plus délicates, comme les minuscules trous taraudés pour les vis optiques ou les fins motifs d'aération, des opérations de perçage et de taraudage de précision sont réalisées avec des micro-outils. Tout au long du processus, des séquences stratégiques de passes d'ébauche, de semi-finition et de finition sont utilisées pour enlever efficacement la matière tout en atteignant progressivement les dimensions critiques finales et la qualité de surface spécifiées dans la conception. Cette approche orchestrée garantit l'intégrité structurelle et la perfection géométrique du boîtier final.
Finition de surface et revêtements : garantir la durabilité et la clarté du signal
Une fois l'usinage terminé, la pièce métallique brute subit des processus de finition de surface et de revêtement essentiels à la fois pour la durabilité et les performances optiques. Ces traitements corrigent les imperfections microscopiques laissées par les outils de coupe et préparent le boîtier pour un service à long terme dans des environnements difficiles.
Pour les boîtiers en aluminium, l'anodisation est le traitement de surface le plus courant. Ce processus électrochimique épaissit la couche d'oxyde naturelle sur l'aluminium, créant une surface dure, résistante à l'usure et à la corrosion. L'anodisation assure également une isolation électrique et peut être teintée dans diverses couleurs (le plus souvent noir) pour favoriser l'absorption de la lumière et réduire les réflexions internes ou la “ lumière parasite ” qui pourrait interférer avec le récepteur du lidar. Pour les applications nécessitant une résistance maximale à la corrosion, comme le lidar marin, un revêtement de conversion au chromate (Alodine) peut être appliqué avant la peinture ou le revêtement en poudre.
Le revêtement en poudre offre une couche polymère épaisse, durable et esthétique qui procure une excellente protection contre les produits chimiques, le rayonnement UV et l'abrasion. L'intérieur du boîtier est souvent fini avec une texture noire mate spécialement conçue pour être optiquement absorbante, agissant comme un piège à lumière pour éliminer toute réflexion parasite dans la chambre. Pour la fenêtre d'ouverture critique, des revêtements antireflet (AR) sont appliqués sur le verre ou le polymère de qualité optique. Ces revêtements en couches minces multicouches sont conçus pour minimiser les pertes par réflexion aux longueurs d'onde spécifiques du laser lidar, garantissant que la puissance maximale du signal est transmise vers la cible et renvoyée vers le récepteur. Ensemble, ces étapes de finition scellent la pièce usinée de précision, la protégeant contre les éléments et optimisant le trajet optique pour une acquisition de données claire et fiable.
Contrôle qualité et métrologie : vérifier la précision pour des données lidar fiables
L'intégrité d'un système lidar n'est aussi bonne que la vérification de son boîtier. Après les processus minutieux d'usinage et de finition, un régime rigoureux de contrôle qualité et de métrologie garantit que chaque spécification dimensionnelle et exigence de performance est respectée. Cette phase transforme une pièce usinée de précision en un composant certifié prêt à être intégré dans un capteur critique pour la mission. Le processus commence par l'inspection de premier article (FAI), une validation complète des premières pièces d'une série de production par rapport à tous les dessins de conception et spécifications. Cela établit une référence pour le processus de fabrication.
Les machines à mesurer tridimensionnelles (MMT) avancées sont les piliers de cette vérification. Ces systèmes utilisent des palpeurs à contact ou, de plus en plus, des scanners laser sans contact pour capturer des millions de points de données à la surface du boîtier. Le nuage de points est ensuite comparé au modèle CAO d'origine, générant une carte des écarts en couleurs qui met visuellement en évidence toute zone hors des tolérances spécifiées. Pour les caractéristiques critiques comme le siège de la fenêtre optique, les interfaces de montage et les surfaces d'étanchéité, l'analyse MMT confirme la planéité, la perpendicularité et la position réelle au micron près. Des comparateurs optiques et des systèmes de mesure par vision sont également employés pour des contrôles dimensionnels 2D rapides des trous, fentes et profils.
Au-delà de la géométrie, les tests fonctionnels sont primordiaux. Les tests d'étanchéité, souvent réalisés à l'aide de détecteurs de fuites à l'hélium ou de méthodes de décroissance de pression, vérifient l'intégrité des joints et la capacité du boîtier à respecter son indice IP (Ingress Protection) ou sa classification NEMA. Cela est non négociable pour les boîtiers destinés aux environnements automobiles ou extérieurs. Les tests de cycles thermiques soumettent le boîtier à des fluctuations de température extrêmes, vérifiant toute déformation, défaillance des joints ou dégradation des revêtements pouvant survenir lors d'une utilisation réelle, de la chaleur du désert au froid arctique. Enfin, l'efficacité du revêtement antireflet intérieur et des revêtements optiques extérieurs est vérifiée à l'aide de spectrophotomètres pour mesurer la réflectivité aux longueurs d'onde laser spécifiques du lidar. Cette chaîne de validation de bout en bout boucle la boucle sur usinage de boîtier lidar, garantissant que l'enceinte physique soutient, plutôt que compromet, la génération de données de nuages de points fiables et de haute fidélité.
Applications dans tous les secteurs : automobile, robotique, topographie et plus encore
La demande de boîtiers lidar usinés de précision est portée par son adoption explosive dans divers secteurs, chacun avec des exigences environnementales et de performance uniques. Le boîtier est le dénominateur commun, s'adaptant pour protéger la technologie de base, qu'elle soit sur une autoroute, un plancher d'usine ou un drone aérien.
Automobile et véhicules autonomes
Il s'agit de l'application la plus exigeante et à plus fort volume. Les boîtiers lidar automobiles doivent résister à des conditions brutales : vibrations constantes, chocs thermiques de -40 °C à 85 °C, exposition aux produits chimiques routiers, brouillard salin et lavages automobiles à haute pression. Ce sont généralement des unités compactes, intégrées de manière aérodynamique, usinées à partir d'aluminium coulé sous pression ou forgé pour un rapport résistance/poids optimal. Les tolérances d'usinage de l'interface de la fenêtre sont exceptionnellement serrées pour éviter toute distorsion du faisceau, et les revêtements doivent conserver leur clarté pendant toute la durée de vie du véhicule. La fiabilité ici ne concerne pas seulement la qualité des données mais aussi la sécurité fonctionnelle.
Robotique et automatisation industrielle
Des robots logistiques d'entrepôt aux bras robotisés effectuant des tâches complexes, le lidar fournit une conscience spatiale essentielle. Les boîtiers de ce secteur privilégient la durabilité face aux impacts accidentels, à la poussière dans les environnements industriels et le blindage contre les interférences électromagnétiques (EMI) pour coexister avec des machines lourdes. Ils sont souvent conçus pour la modularité, permettant une intégration facile dans différents châssis de robots. L'usinage se concentre sur des points de fixation robustes et des caractéristiques d'alignement précises pour garantir que le champ de vision du lidar est parfaitement calibré avec le logiciel de navigation du robot.
Topographie et cartographie
Les systèmes lidar de topographie aéroportés (montés sur avion ou drone) et terrestres (sur trépied) capturent de vastes paysages pour la cartographie, la foresterie et le génie civil. Leurs boîtiers sont légers mais rigides, utilisant souvent des alliages ou composites avancés pour minimiser le poids sur les aéronefs. Ils comportent de grandes fenêtres optiques de haute qualité et sont conçus pour la stabilité thermique afin de prévenir toute distorsion lors de longs vols de relevé. L'étanchéité environnementale est essentielle pour protéger contre la condensation lors de changements d'altitude rapides.
Autres applications clés
- Infrastructure intelligente : Les unités lidar pour la surveillance du trafic et les applications de ville intelligente nécessitent des boîtiers dotés d'une gestion thermique intégrée pour un fonctionnement continu et une résistance au vandalisme.
- Défense et sécurité : Les boîtiers pour ces applications mettent l'accent sur une robustesse extrême, des caractéristiques de furtivité (signature radar réduite) et un fonctionnement dans de larges extrêmes de température.
- Archéologie et patrimoine culturel : Les scanners portables à haute résolution nécessitent des boîtiers compacts et légers qui protègent les optiques délicates pendant le transport et l'utilisation dans des lieux reculés.
Dans chaque cas, le processus d'usinage est adapté non seulement au matériau, mais aussi à l'environnement d'utilisation finale, garantissant que le capteur lidar à l'intérieur fonctionne parfaitement partout où il est déployé.
Tendances futures et innovations dans la conception et la fabrication des boîtiers lidar
L'évolution de la technologie lidar est inextricablement liée aux avancées dans la conception et la fabrication de son boîtier. L'avenir s'oriente vers une plus grande intégration, des matériaux plus intelligents et une production plus durable et efficiente.
Une tendance dominante est l'évolution vers boîtiers à fusion multi-capteurs. Au lieu de boîtiers séparés pour le lidar, les caméras et le radar, les conceptions de nouvelle génération intègrent des logements usinés avec précision et des repères d'alignement pour tous les capteurs dans un boîtier unique et unifié. Cette approche “ suite de capteurs ” garantit des positions relatives fixes (calibration) entre les capteurs, simplifie l'intégration au véhicule et améliore l'esthétique. L'usinage de pièces aussi complexes et multifonctionnelles reposera de plus en plus sur des systèmes CNC 5 axes, voire 7 axes, pour créer des géométries internes et des angles composés en une seule prise de pièce.
La science des matériaux est à l'origine d'un autre changement majeur. Si l'aluminium reste un incontournable, l'utilisation de composites avancés tels que les polymères renforcés de fibres de carbone (PRFC) se développe. Ces matériaux offrent une rigidité exceptionnelle et une faible dilatation thermique, essentielles au maintien de l'alignement, pour une fraction du poids du métal. L'usinage des composites nécessite des outils et des procédés spécialisés pour prévenir le délaminage, créant ainsi une nouvelle niche d'expertise en fabrication. En outre, l'intégration de la fabrication additive (impression 3D) pour les pièces de production, notamment en utilisant des métaux comme l'aluminium ou les alliages de titane, permet des formes organiques auparavant impossibles qui optimisent la circulation d'air, la dissipation thermique et la répartition du poids dans une seule pièce consolidée, réduisant ainsi les étapes d'assemblage.
Enfin, le processus de fabrication lui-même devient plus intelligent. L'intégration de métrologie en cours de processus directement sur les machines-outils CNC permet la mesure et la compensation en temps réel pendant l'usinage, éliminant pratiquement les reprises après traitement. Le fil numérique et la connectivité IoT garantiront que chaque boîtier dispose d'un jumeau numérique complet, retraçant l'historique de ses matériaux, ses paramètres d'usinage et ses données de qualité tout au long de son cycle de vie. À mesure que le lidar se déploie vers des applications grand public, ces innovations dans la conception des boîtiers et usinage de boîtier lidar seront déterminantes pour atteindre la combinaison requise de hautes performances, de durabilité et de rentabilité.
Résumé des points clés
L'usinage des boîtiers lidar est une discipline critique et axée sur la précision qui fait le lien entre conception avancée et fonctionnalité réelle. Le boîtier est bien plus qu'une simple boîte ; c'est un système opto-mécanique faisant partie intégrante des performances du capteur. Principaux points à retenir :
- La précision n'est pas négociable : Les tolérances d'usinage influent directement sur l'alignement du faisceau, la gestion thermique et l'étanchéité, ce qui affecte à son tour la précision, la portée et la fiabilité des données lidar.
- Le choix des matériaux est stratégique : Le choix entre alliages d'aluminium, composites avancés ou polymères spécialisés est dicté par des besoins spécifiques à l'application en matière de poids, de résistance, de conductivité thermique et de blindage EMI.
- La capacité des procédés est essentielle : La fabrication moderne repose sur l'usinage CNC multi-axes, le fraisage à grande vitesse et des systèmes de fixation sophistiqués pour atteindre les géométries complexes et les tolérances ultra-serrées requises.
- La finition est fonctionnelle : L'anodisation, le revêtement en poudre et les revêtements optiques spécialisés ne sont pas appliqués pour leur seul aspect esthétique, mais pour garantir une protection environnementale à long terme, une dissipation thermique et une transmission lumineuse optimale avec une réflexion interne minimale.
- La vérification valide les performances : Un contrôle qualité complet utilisant des MMT, des testeurs d'étanchéité et la métrologie optique certifie que chaque boîtier répond à son intention de conception avant de quitter l'usine.
- L'application guide la conception : Des unités automobiles résistantes aux vibrations aux nacelles de levé aérien légères, la conception et le processus d'usinage du boîtier sont méticuleusement adaptés à son environnement opérationnel.
- L'innovation est continue : Le domaine évolue rapidement vers des conceptions à fusion multi-capteurs, des matériaux légers avancés, la fabrication additive et des processus de production plus intelligents et connectés.
En fin de compte, l'excellence dans l'usinage des boîtiers lidar est un élément fondamental qui permet à la technologie lidar de tenir ses promesses dans les domaines automobile, robotique, cartographie et au-delà, en garantissant que ces capteurs sophistiqués peuvent voir le monde clairement et de manière fiable pour les années à venir.
Foire aux questions (FAQ)
Quelles sont les tolérances les plus critiques dans l'usinage des boîtiers lidar ?
Les tolérances les plus critiques concernent généralement les caractéristiques qui interagissent directement avec l'optique et le montage sur le véhicule ou la plateforme. Cela inclut la planéité et la perpendicularité du siège de la fenêtre optique (souvent à ±0,025 mm ou moins), la position réelle des trous de montage et des références, ainsi que les dimensions des gorges d'étanchéité pour les joints toriques ou les joints. Toute déviation dans ces zones peut désaligner le faisceau laser, compromettre l'étanchéité ou induire des contraintes mécaniques.
Pourquoi l'aluminium est-il si couramment utilisé pour les boîtiers lidar ?
L'aluminium, en particulier les alliages comme le 6061-T6 et le 7075-T6, offre un équilibre exceptionnel de propriétés : il est léger, possède une bonne résistance, est hautement usinable et présente une excellente conductivité thermique pour aider à dissiper la chaleur des composants électroniques internes. Il accepte également une variété de finitions de surface durables comme l'anodisation. Cette combinaison en fait un choix rentable et optimisé en termes de performances pour un large éventail d'applications.
Le plastique peut-il être utilisé pour des boîtiers lidar hautes performances ?
Oui, mais avec une sélection minutieuse. Les thermoplastiques techniques comme le PEEK (polyétheréthercétone) ou les composites avancés sont utilisés dans des scénarios spécifiques, notamment lorsque la réduction de poids, la résistance à la corrosion ou des géométries complexes et consolidées sont primordiales. Cependant, ils présentent généralement des coefficients de dilatation thermique plus élevés et une conductivité thermique plus faible que les métaux, ce qui doit être pris en compte dans la conception. Pour la plupart des applications automobiles et de renforcement, le métal reste la référence.
Comment le boîtier influence-t-il le champ de vision (FOV) du lidar ?
La fenêtre d'ouverture du boîtier et le dégagement interne autour du mécanisme de balayage rotatif ou à semi-conducteurs définissent les limites physiques du FOV. La fenêtre doit être suffisamment grande et positionnée avec précision pour permettre aux faisceaux laser de sortir et de revenir sur toute leur plage angulaire conçue sans vignetage (blocage). Les surfaces intérieures sont également façonnées et revêtues pour empêcher les réflexions des bords du boîtier d'interférer avec le récepteur.
Quel est le plus grand défi de fabrication dans la production de ces boîtiers ?
Atteindre et maintenir les tolérances de “ cumul ” sur plusieurs caractéristiques interdépendantes constitue un défi majeur. Un boîtier peut présenter une planéité de fenêtre parfaite, mais si sa surface de montage n'est pas parallèle, l'ensemble de l'unité sera désaligné lors de l'installation. La gestion des contraintes internes dans le matériau pendant l'usinage pour prévenir toute déformation ultérieure, ainsi que la garantie d'une qualité constante en production à grande échelle, sont également des axes majeurs pour les fabricants.
Existe-t-il des normes industrielles pour les tests des boîtiers de lidar ?
Bien qu'il n'existe pas de norme universelle unique, les fabricants respectent un ensemble de normes pertinentes selon le secteur. Les boîtiers de lidar automobiles sont testés selon des normes rigoureuses comme l'ISO 16750 (véhicules routiers) pour les vibrations, les chocs, la température et l'humidité. L'indice de protection contre la pénétration est évalué selon l'IEC 60529 (code IP). Les exigences spécifiques des clients définissent souvent des tests fonctionnels et de durabilité supplémentaires adaptés à la durée de vie et à l'environnement d'exploitation prévus.