
Beim Durchscrollen von Oberflächenveredelung bearbeiteter Teile Diskussionen auf Reddits r/CNC und Facebook-Bearbeitungsgruppen, taucht immer wieder dieselbe Beschwerde auf: “Meine Teile kamen mit der falschen Oberfläche zurück, und jetzt passt nichts mehr.” In einem aktuellen Thread auf Practical Machinist beschrieb ein Nutzer, dass er Teile erhalten habe, die für Typ-II-Eloxierung spezifiziert waren, stattdessen aber eine billige Sprühbeschichtung erhalten hätten – die Montagetoleranz wich um fast 0,1 mm ab, und die gesamte Charge von 500 Einheiten wurde zu Schrott. Dieses Leid geschieht täglich, ist aber weitgehend vermeidbar. Die Wahl des richtigen Oberflächenveredelung bearbeiteter Teile Ansatzes ist keine geringfügige ästhetische Entscheidung – sie bestimmt direkt, ob Ihre Komponente korrekt abdichtet, Korrosion widersteht, wiederholter Bewegung standhält oder medizinische Reinheitsstandards erfüllt. Dieser Käuferleitfaden führt Sie durch einen strukturierten Entscheidungsrahmen, vergleicht wichtige Oberflächentechnologien und erklärt, wie ein Partner wie jucheng Ihnen hilft, kostspielige Fehlbesetzungen zu vermeiden. Am Ende verfügen Sie über einen klaren, wiederholbaren Prozess zur Spezifikation von Oberflächenbehandlungen, die mit Funktion, Budget und Liefererwartungen übereinstimmen.
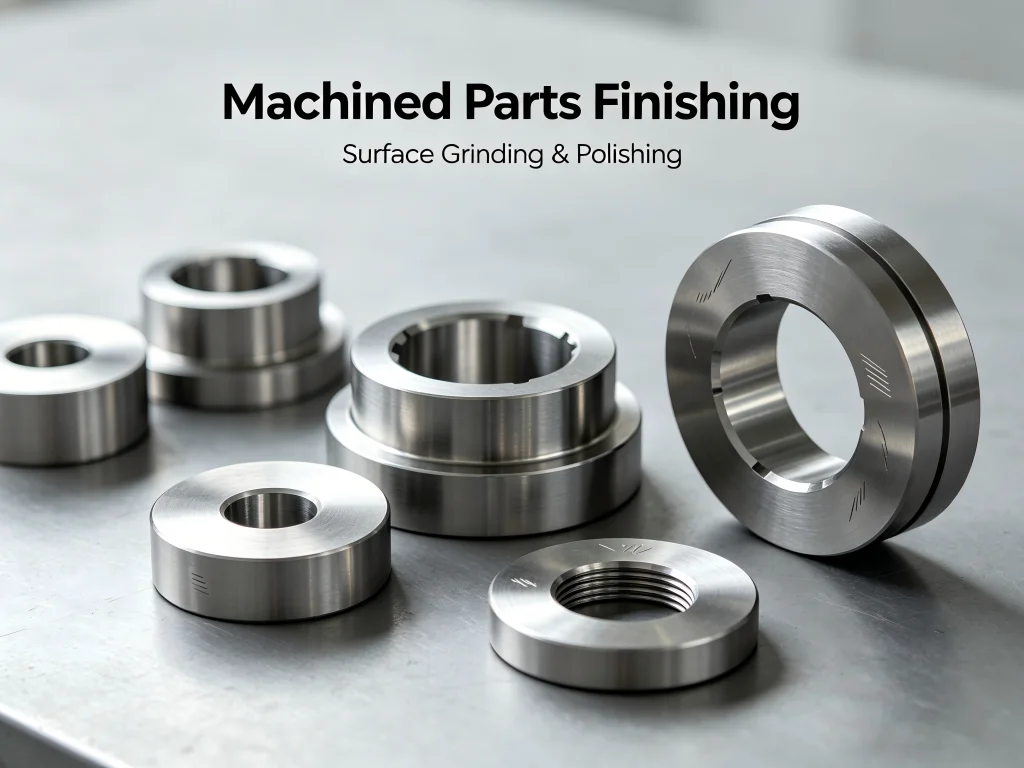
Das eigentliche Problem verstehen: Warum Oberflächenentscheidungen schiefgehen
In Reddits r/Machinists -Community warnen erfahrene Praktiker Neueinsteiger häufig davor, dass “die Oberfläche, die Sie verlangen, selten die Oberfläche ist, die Sie brauchen”. Ein Thread aus dem Jahr 2024 mit über 300 Upvotes listete die häufigsten Oberflächenfehler auf: Käufer, die Ra 0,4 µm spezifizierten, obwohl ihre Anwendung tatsächlich eine gröbere Textur zur Schmierstoffrückhaltung erforderte; Ingenieure, die Pulverbeschichtung angaben, ohne zu verstehen, dass die zusätzliche Dicke eine kritische Presspassungstoleranz um 0,1 mm schließen würde; und Beschaffungsteams, die das billigste Kugelstrahlen wählten, nur um festzustellen, dass das Strahlmittel in die Oberfläche eingebettet war und in einer Reinraumumgebung Kontamination verursachte. Ein Mitglied einer Facebook-Gruppe teilte eine warnende Geschichte über Gehäuse von Medizingeräten, die mit Standardfarbe statt mit medizinischer Pulverbeschichtung behandelt wurden – die Ausgasung verursachte Ausfälle optischer Sensoren, und der gesamte Entwicklungszeitplan verzögerte sich um vier Monate. Diese Geschichten aus der Praxis haben eine gemeinsame Ursache: eine Lücke zwischen dem, was der Oberflächenprozess tatsächlich bewirkt, und dem, was der Käufer annimmt, dass er bewirkt.
Um eine fundierte Kaufentscheidung zu treffen, müssen Sie drei Konzepte trennen, die viele Lieferanten und Käufer vermischen. Oberflächenbeschaffenheit bezieht sich auf die messbaren Eigenschaften einer Oberfläche – Rauheit, Welligkeit und Rillenrichtung –, die durch den Fertigungsprozess erzeugt werden. Oberflächenveredelung umfasst die tatsächlichen Verfahren (mechanisch, chemisch oder thermisch), die angewendet werden, um das Aussehen zu schützen oder zu verbessern. Beschichtungen wie Eloxieren, Galvanisieren oder Pulverbeschichtungen fügen eine zusätzliche Schicht hinzu. Das Verständnis dieses Unterschieds hilft Ihnen, bessere Fragen zu stellen: “Welchen Ra-Wert liefert dieses Verfahren?” statt einfach nur “Können Sie es schön aussehen lassen?”
Direkter Vergleich: Oberflächenveredelungstechnologien für wichtige bearbeitete Teile
Jede Veredelungsmethode erfüllt eine eigene Funktion. Die folgende Tabelle vergleicht die am weitesten verbreiteten Optionen anhand realer Werkstattdaten aus Branchenquellen, einschließlich der Spezifikationen der Veredelungsprozesse von Jucheng Precision.
| Veredelungsmethode | Erreichbarer Ra (µm) | Maßänderung | Am besten geeignet für | Typischer Kostenindex |
|---|---|---|---|---|
| Wie bearbeitet | 3.2–6.3 | Keiner | Innenbauteile, Funktionsflächen, bei denen das Aussehen keine Rolle spielt | 1 (Referenzwert) |
| Kugelstrahlen (Sandstrahlen) |
1.6–3.2 | Minimal (<0,01 mm) | Gleichmäßige matte Oberfläche, Vorbereitung für Beschichtung, Entfernen von Werkzeugspuren | 1.2–1.5 |
| Vibrationsgleitschleifen / Trommeln | 1.6–3.2 | Kantenradius (0,05–0,2 mm) | Entgraten in Masse, Chargenbearbeitung kleiner bis mittlerer Teile mit komplexen Geometrien | 1.3–1.8 |
| Eloxieren (Typ II) (Aluminium) |
Wie bearbeitet + 0,8–1,6 | Fügt 0,02–0,05 mm hinzu | Korrosionsbeständigkeit, Farboptionen, Verschleißschutz für Aluminiumteile | 2.0–3.0 |
| Pulverbeschichtung | Wie bearbeitet + 0,5–1,0 | Fügt 0,05–0,15 mm hinzu (typisch 50–150 µm) | Hochbelastbarer Schutz, hohe Haltbarkeit, dicke Abdeckung, VOC-freie Oberfläche | 2.5–4.0 |
| Mechanisches Polieren | 0.2–0.8 | Entfernt 0,01–0,05 mm | Dekorative Oberflächen, medizinische Instrumente, Reflektoren, hochglänzendes Aussehen | 3.0–5.0 |
| Elektropolieren (Edelstahl) |
0.1–0.4 | Entfernt 0,01–0,03 mm | Medizinische Implantate, Sanitärkomponenten, Oberflächen, die eine Passivierung erfordern | 4.0–6.0 |
| Präzisionsschleifen | 0.2–0.8 | Entfernt 0,05–0,25 mm | Enge Toleranzen jenseits der CNC-Fähigkeiten, Anwendungen mit kritischer Ebenheit | 3.5–7.0 |
Daten zusammengestellt aus Spezifikationen von CNC Cookbook, Bel Air Finishing, NeWay Machining und Jucheng Precision. Der Kostenindex gibt die relativen Kosten im Vergleich zur unbearbeiteten Basis (1) an. Die tatsächlichen Preise variieren je nach Losgröße, Teilekomplexität und Material.
Ein Reddit-Nutzer aus der r/Machinists-Community teilte kürzlich eine praktische Erkenntnis, die mit der obigen Tabelle übereinstimmt: “Bei 80 % meiner Teile liefert mir das Kugelstrahlen nach der Bearbeitung eine Oberfläche, die sowohl meine Kunden als auch mein Budget zufriedenstellt. Die restlichen 20 % benötigen Eloxierung oder Pulverbeschichtung, aber ich fordere immer ein Musterstück an, bevor ich mich zur Serienproduktion verpflichte.” Dieser Workflow spiegelt das Prinzip des Käuferleitfadens wider: Passen Sie die Methode an die Anforderung an, nicht an eine Standardspezifikation.
Ein praktisches Entscheidungsframework: Sechs Fragen, die Sie vor dem Kauf stellen sollten
Bei der Bewertung von Ausstattung zur Oberflächenbearbeitung von bearbeiteten Teilen oder der Beauftragung eines Dienstleisters sollten Sie diese sechs Fragen systematisch stellen. Das Framework stützt sich auf Qualitätsmanagementprinzipien, die in nach ISO 13485 und IATF 16949 zertifizierten Betrieben angewendet werden.
Frage 1: Was ist die funktionale Anforderung an die Oberfläche?
Muss das Teil gegen eine andere Komponente abdichten? Wenn ja, wirkt sich die Oberflächenrauheit (Ra) direkt auf die Leckagerate aus – eine Oberfläche mit 0,8 µm verhält sich unter Druck ganz anders als eine mit 3,2 µm. Gleitet das Teil gegen eine andere Oberfläche? In Lageranwendungen kann eine zu glatte Oberfläche die Ölrückhaltung verhindern, während eine zu raue Oberfläche den Verschleiß beschleunigt. Bei Medizinprodukten muss der Oberflächenbearbeitungsprozess eine Oberfläche hinterlassen, die reinigbar, nicht reaktiv und frei von Verunreinigungen ist. Ein OEM-Einkäufer auf LinkedIn beschrieb die Spezifikation von Elektropolieren für chirurgische Edelstahlinstrumente: “Wir haben auf die harte Tour gelernt, dass die Passivierung allein keine Oberflächeneinschlüsse entfernt. Das Elektropolieren verlängerte die Lieferzeit um drei Tage, beseitigte aber einen wiederkehrenden Befund bei der Biokompatibilitätsprüfung.”
Frage 2: Verändert der Oberflächenbearbeitungsprozess die kritischen Abmessungen?
Eloxieren erhöht die Dicke. Schleifen entfernt Material. Pulverbeschichtung kann zwischen 50 und 150 Mikrometer auftragen. Wenn Ihr Teil Presssitzmerkmale, Gewinde oder Passflächen aufweist, müssen Sie Maßänderungen berücksichtigen. Ein häufiger Fehler, der in CNC-Facebook-Gruppen geteilt wird, ist die Spezifikation von Pulverbeschichtung auf einem Teil mit einer 0,05 mm Presspassung – die Beschichtung trägt genug Dicke auf, um die Montage unmöglich zu machen. Erfahrene Zerspaner empfehlen, entweder kritische Oberflächen abzudecken oder die Bearbeitungstoleranzen anzupassen, um den Oberflächenbearbeitungsprozess vor Produktionsbeginn zu kompensieren.
Frage 3: Ist der Lieferant mit der richtigen Maschine und den richtigen Werkzeugen zur Oberflächenbearbeitung von bearbeiteten Teilen ausgestattet?
Nicht alle Oberflächenbearbeitungswerkstätten sind gleich. Fragen Sie, ob sie industrielle Ausstattung zur Oberflächenbearbeitung von bearbeiteten Teilen wie automatisierte Vibrationsgleitschleifanlagen für die Chargenbearbeitung, robotergestützte Tauchschleifanlagen für die kontrollierte Kantenbearbeitung oder betriebseigene Eloxieranlagen. Viele Zulieferer vergeben die Oberflächenbearbeitung an Dritte, was eine zusätzliche Ebene des Qualitätsrisikos einführt. Ein Forenmitglied berichtete: “Unser erster Zulieferer behauptete, eloxieren zu können, aber tatsächlich verschickte er die Teile an eine Fremdfirma. Wir verloren zwei Wochen durch Versandverzögerungen und eine weitere Woche durch Qualitätsausschüsse, weil die Fremdfirma unsere Abklebeanforderungen nicht verstand.” Die direkte Kontrolle über die Vorrichtung zur Oberflächenbearbeitung von bearbeiteten Teilen führt zu besserer Konsistenz und schnellerer Problemlösung.
Frage 4: Über welche Zertifizierungen verfügt die Fertigungsstätte?
Zertifizierungen haben in den verschiedenen Branchen unterschiedliche Bedeutung. ISO 9001:2015 ist die Grundlage für das Qualitätsmanagement. ISO 13485:2016 ist für Komponenten von Medizinprodukten verbindlich. IATF 16949 signalisiert Prozesskontrolle auf Automobilniveau. Eine Fertigungsstätte, die unter einem dreifachen Mandat von ISO 13485, ISO 14001 und IATF 16949 arbeitet – wie jucheng es tut –, weist eine auditierbare Kontrolle über jeden Schritt vom Materialeingang bis zur Endprüfung nach. Ohne diese Zertifizierungen können Sie nicht verifizieren, dass der Zulieferer Charge für Charge gleichbleibende Oberflächenbearbeitungsparameter einhält.
Frage 5: Wie handhabt der Zulieferer die Musterfreigabe und die Erstmusterprüfung?
Ein zuverlässiger Zulieferer liefert keine Oberflächenbearbeitung ohne Ihre ausdrückliche Freigabe. Zur Standardpraxis gehört die Erstmusterprüfung (FAI) mit Maßmessung kritischer Merkmale vor und nach der Oberflächenbearbeitung. Einige Anbieter, wie Jucheng, senden Fotos des fertigen Aussehens zur Kundenbestätigung vor dem Versand – ein Ansatz, der in Kundendiskussionen auf Zerspanungsforen als “ein einfacher Schritt, der massive Missverständnisse verhindert” hervorgehoben wird. Fordern Sie stets fertige Muster an, insbesondere wenn Sie von der Norm abweichende Farben, Texturen oder Glanzgrade spezifizieren.
Frage 6: Wie hoch ist die tatsächliche Lieferzeit einschließlich aller Oberflächenbearbeitungsschritte?
Die Oberflächenbearbeitung wird häufig zum kritischen Pfad in der Produktion. Das Vibrationsgleitschleifen von 10.000 kleinen Teilen kann nur acht Stunden dauern, aber das Eloxieren eines komplexen Aluminiumgehäuses kann fünf bis sieben Werktage erfordern, einschließlich Reinigung, Abkleben, Eloxieren, Versiegeln und Prüfung. Pulverbeschichtung erfordert Aushärtezeit – typischerweise 10 bis 20 Minuten bei hoher Temperatur – plus Abkühlung und Handhabung. Fordern Sie ein Prozessflussdiagramm an, das jeden Schritt und seine Dauer zeigt. Ein transparenter Zulieferer stellt diese Informationen bereitwillig zur Verfügung; ein zögerlicher Zulieferer verbirgt möglicherweise überstürzte Prozesse oder Verzögerungen durch Fremdvergabe.
Branchenspezifische Anwendungsszenarien: Wann welche Oberflächenbearbeitungsmethode besonders geeignet ist
Die Oberflächenveredelung bearbeiteter Teile Der von Ihnen gewählte Ansatz sollte mit den vorherrschenden Anforderungen Ihrer Branche übereinstimmen. So setzen verschiedene Sektoren diese Technologien in der Praxis ein.
Komponenten für Medizinprodukte
Medizinische Anwendungen erfordern Sauberkeit, Biokompatibilität und Rückverfolgbarkeit. Das Elektropolieren von Edelstahl erzeugt eine glatte, passive Oberfläche, die der Bakterienanhaftung widersteht und Oberflächenverunreinigungen beseitigt. Titanteile für die Implantation werden häufig eloxiert, wodurch eine kontrollierte Oxidschichtdicke entsteht, ohne die Biokompatibilität des Materials zu verändern. Ein Gehäuse für Diagnosegeräte kann eine hochglänzende Lackierung erfordern, die geringfügige Formfehler kaschiert und gleichzeitig die Reinigungsfähigkeit erhält. Beim Polyurethan-Reaktionsspritzgießen erfordert das Erreichen von Oberflächenbearbeitung von bearbeiteten Teilen mit LED-Lampen eine Prüfung, bei der die Oberfläche unter heller Beleuchtung makellos sein muss – ein Standard, der staubfreie Lackierkabinen und strenge Qualitätskontrollen erfordert.
Automobilkomponenten
Unter-der-Haube-Teile benötigen Oberflächen, die Hitze, Vibration und Chemikalien standhalten. Pulverbeschichtung dominiert in diesem Bereich, weil sie dicken, dauerhaften Schutz bietet und splitterresistent ist. Innenraum-Dekorbauteile – wie Zierleisten oder Instrumententafel-Akzente – können gebürstete oder polierte Oberflächen erhalten, gefolgt von Klarlack, um das Aussehen zu bewahren und gleichzeitig Kratzfestigkeit zu erhöhen. Ein Automobilzulieferer aus dem Kundenstamm von Jucheng hat kürzlich für Motorabdeckungen von Flüssiglack auf strukturierte Pulverbeschichtung umgestellt, wodurch VOC-Emissionen reduziert und eine wiederkehrende Beschwerde über Oberflächenhaltbarkeit beseitigt wurden.
Luft- und Raumfahrt- sowie Verteidigungsteile
Die Oberflächenbehandlung in der Luft- und Raumfahrt dreht sich um Korrosionsbeständigkeit und präzise Maßkontrolle. Das Eloxieren von Aluminiumkomponenten gemäß MIL-A-8625-Spezifikationen ist Standardpraxis. Chemische Filmbildung (Alodine) bietet elektrische Leitfähigkeit bei minimalem Schichtdickenzuwachs und eignet sich daher für Passflächen und Elektronikgehäuse. Das Präzisionsschleifen von Fahrwerkskomponenten erreicht die für hochbelastete Anwendungen erforderliche Oberflächenrauheit und Ebenheit. Jeder Oberflächenbehandlungsprozess in der Luft- und Raumfahrt erfordert vollständige Rückverfolgbarkeit, einschließlich Chargenaufzeichnungen und Prüfberichten – eine Anforderung, die nur zertifizierte Betriebe erfüllen können.
Gehäuse für Unterhaltungselektronik
Das Aussehen bestimmt die Entscheidungen in der Unterhaltungselektronik. Gebürstete Aluminiumoberflächen auf Laptop-Gehäusen verbergen Kratzer aus der täglichen Handhabung; Eloxieren verleiht Farbe und bewahrt das metallische Gefühl. Hochglanz-lackierte Teile für Smart Speaker oder VR-Headsets erfordern staubfreie Lackierumgebungen und Mehrschicht-Lacksysteme, um spiegelähnliche Reflexionen zu erzielen. Wie ein Reddit-Nutzer in einer Diskussion über Oberflächenbehandlung anmerkte: “Bei den Gehäusen, die wir ausliefern, beurteilt der Kunde die Qualität, bevor er das Gerät überhaupt einschaltet. Ein einziger sichtbarer Defekt in der Oberfläche kostet uns den Auftrag.”
Ausrüstung, Werkzeuge und Geräte: Was Oberflächenbehandlungs-Workflows tatsächlich verwenden
Werkzeuge zur Oberflächenbehandlung bearbeiteter Teile variieren stark je nach Prozessumfang. Für die Einzelteil-Prototypenfertigung könnte ein Techniker handgeführte Druckluftschleifer, Feilen und Schleifsteine verwenden, um Grate zu entfernen und scharfe Kanten zu brechen – Fähigkeiten, die traditionell Auszubildenden in der Zerspanung vermittelt werden. Für die Serienfertigung von Hunderten oder Tausenden von Teilen übernehmen automatisierte Ausstattung zur Oberflächenbearbeitung von bearbeiteten Teilen Systeme die Arbeit.
Vibrations-Finishing-Anlagen drehen oder vibrieren eine Kammer mit Teilen und Schleifmedien und glätten Oberflächen allmählich über mehrere Stunden. Zentrifugal-Teller- und Trommel-Finisher bieten hochenergetische Bewegung, die die Zykluszeiten im Vergleich zu Vibrationsverfahren um bis zu 90 Prozent reduziert – was sie für das Entgraten kleiner Komponenten in hohen Stückzahlen geeignet macht. Drag-Finisher und Robotersysteme bieten kontrollierte Kantenvorbereitung und Oberflächenverfeinerung, wo präzise Kantenradien und Wiederholbarkeit wichtig sind. Trockenmedien-Finishing dient als abschließender, rückstandsarmer Schritt für medizinische und Luft- und Raumfahrtkomponenten, bei denen Sauberkeit und Kontaminationskontrolle entscheidend sind.
Ein vollständiges Vorrichtung zur Oberflächenbearbeitung von bearbeiteten Teilen Ökosystem umfasst außerdem Strahlkabinen für Kugelstrahlen und Sandstrahlen, Polierdrehbänke und Bandschleifer für die mechanische Oberflächenbearbeitung sowie Härteöfen für Pulverbeschichtung und Lack. Die anspruchsvollsten Betriebe integrieren die Oberflächenbehandlung direkt in Bearbeitungszellen und nutzen Robotik, um Teile ohne manuelle Handhabung von der CNC-Maschine zur Oberflächenbehandlungsstation zu transportieren – was die Arbeitskosten senkt und gleichzeitig die Oberflächenkonsistenz verbessert.
Wartung und Qualitätskontrolle in Oberflächenbehandlungsbetrieben
Für Käufer, die Oberflächenbehandlungsanlagen im eigenen Haus betreiben, bestimmt die Wartung die langfristige Konsistenz. Vibrations-Finisher erfordern regelmäßigen Medienwechsel – Schleifmedien nutzen sich mit der Zeit ab und verringern die Schneidleistung. Kugelstrahlanlagen benötigen Düseninspektion und Mediennachfüllung; kontaminierte Medien können Partikel in die Teileoberfläche einbetten und Korrosionsrisiken einführen. Eloxierlinien erfordern präzise Kontrolle der Badchemie, Temperatur und elektrischen Parameter; Drift bei einer beliebigen Variable erzeugt inkonsistente Schichtdicken und Farben.
Qualitätskontrollprotokolle sollten Oberflächenrauheitsmessungen mit Profilometern, Sichtprüfungen unter standardisierter Beleuchtung und Maßprüfungen kritischer Merkmale vor und nach der Oberflächenbehandlung umfassen. Bei Teilen, die mit LED-Lampen geprüft werden – d. h. Sichtprüfung unter hellem gerichtetem Licht – müssen Beleuchtungswinkel und -intensität bei allen Prüfungen konsistent bleiben, um falsche Freigaben oder falsche Fehler zu vermeiden. Jucheng integriert diese Qualitätsprüfungen in seine ISO-zertifizierten Workflows und stellt sicher, dass bearbeitete Teile sowohl funktionale als auch optische Anforderungen vor dem Versand erfüllen.
Häufig gestellte Fragen zur Oberflächenbearbeitung von bearbeiteten Teilen
1. Was ist der Unterschied zwischen der Bearbeitungsoberfläche und dem mechanischen Polieren?
Die Bearbeitungsoberfläche – typischerweise Ra 3,2 bis 6,3 µm – weist sichtbare Werkzeugspuren aus dem Zerspanungsprozess auf. Sie ist ausreichend für interne Komponenten oder Funktionsflächen, bei denen das Aussehen keine Rolle spielt. Mechanisches Polieren reduziert die Rauheit auf unter Ra 0,8 µm, entfernt Werkzeugspuren vollständig und erzeugt eine glatte, oft reflektierende Oberfläche. Polieren erfordert zusätzlichen Arbeitsaufwand und Kosten, daher sollte es nur dann spezifiziert werden, wenn Aussehen, Reinigungsfähigkeit oder reduzierte Reibung wesentlich sind.
2. Welche Oberflächenbehandlungsmethode eignet sich am besten für Aluminiumteile, die Korrosionsbeständigkeit erfordern?
Eloxieren ist die Standardlösung für Aluminium. Das Eloxalverfahren Typ II erzeugt eine dekorative und schützende Schicht mit 5 bis 25 µm Dicke. Das Harteloxalverfahren Typ III erzeugt eine dickere, härtere Schicht (25 bis 150 µm) für Verschleißanwendungen. Eloxierte Oberflächen nehmen Farbstoffe für Farboptionen auf und splittern oder blättern nicht ab wie Lack – aber Eloxieren erhöht die Dicke und verändert die Oberflächentextur geringfügig. Für extreme Umgebungen bietet Pulverbeschichtung auf eloxiertem Aluminium zusätzlichen Schutz.
3. Wie spezifiziere ich die korrekte Oberflächenrauheit auf meiner technischen Zeichnung?
Verwenden Sie den Parameter Ra (arithmetischer Mittenrauwert) gefolgt vom Zielwert in Mikrometern oder Mikrozoll. Zum Beispiel: Ra 1,6 µm. Geben Sie die Oberflächenbehandlungsmethode separat an, wenn Sie ein bevorzugtes Verfahren haben, und fügen Sie stets einen Hinweis wie “OBERFLÄCHE: KUGELSTRAHLEN AUF Ra 1,6–3,2 µm, GLEICHMÄSSIG MATT” hinzu, um die Erwartungen zu klären. Wenn Toleranzen kritisch sind, fügen Sie Maskierungsanforderungen hinzu: “GEWINDEBOHRUNGEN UND PRESSPASSUNGSDURCHMESSER VOR DER OBERFLÄCHENBEHANDLUNG MASKIEREN.”
4. Kann Farbe zur Oberflächenbearbeitung von bearbeiteten Teilen auf eloxierten Oberflächen aufgetragen werden?
Ja, aber die Vorbereitung ist entscheidend. Eloxierte Oberflächen bieten eine hervorragende Haftung für Farbe, da die poröse Oxidschicht mechanisch mit der Beschichtung verzahnt. Die eloxierte Oberfläche muss jedoch sauber und frei von Versiegelungen oder Verunreinigungen sein. Einige Anwendungen verwenden ein zweistufiges Verfahren: Eloxieren zum Korrosionsschutz, dann Lackieren für Farbabstimmung oder zusätzliche Haltbarkeit. Besprechen Sie Ihre spezifischen Anforderungen mit Ihrem Oberflächenbehandlungsdienstleister, um die Kompatibilität zu bestätigen.
5. Wie ist die typische Bearbeitungszeit für professionelle Oberflächenbehandlungsdienste?
Die Bearbeitungszeit variiert je nach Verfahren und Losgröße. Kugelstrahlen oder Vibrationsfinishing bei kleinen Losen – ein bis drei Werktage. Eloxieren oder Passivieren – drei bis sieben Werktage, einschließlich Reinigung, Eloxieren, Versiegeln und Prüfung. Pulverbeschichtung – drei bis fünf Werktage, wobei Farbabstimmung und kundenspezifische Texturen zwei bis drei Tage zusätzlich erfordern. Komplexe Baugruppen, die Maskierung oder mehrere Oberflächenbehandlungsstufen erfordern, können zehn Werktage oder länger dauern. Fordern Sie stets einen bestätigten Zeitplan an, bevor Sie Ihre Bestellung aufgeben.
6. Wie kann ich überprüfen, ob ein Oberflächenbehandlungslieferant die Qualitätsstandards erfüllt?
Fragen Sie nach drei Dingen: (1) aktuelle Zertifizierung nach ISO 9001, ISO 13485 oder IATF 16949 je nach Ihrer Branche. (2) Ein Muster-Flussdiagramm des Oberflächenbehandlungsprozesses, das jeden Schritt von der Reinigung bis zur Endprüfung zeigt. (3) Referenzen von Kunden mit ähnlichen Oberflächenbehandlungsanforderungen. Viele Lieferanten senden fertige Musterproben zur Bewertung, wenn die Werkzeugkosten moderat sind – nutzen Sie dieses Angebot, bevor Sie sich zur Serienproduktion verpflichten.
7. Worauf sollte ich bei einem Vertrag über Oberflächenbehandlungsdienste achten?
Ihr Vertrag sollte Folgendes festlegen: das genaue Oberflächenbehandlungsverfahren (einschließlich Strahlmitteltyp, Temperatur, Dauer falls zutreffend), Zieloberflächenrauheit und Akzeptanzbereich, Maßtoleranz nach der Oberflächenbehandlung, Anforderungen an die Losrückverfolgbarkeit, Prüf- und Stichprobenplan, Verpackungs- und Handhabungsanweisungen, Lieferzeit und Versandbedingungen sowie das Verfahren des Lieferanten zur Behandlung von Nichtkonformitäten. Vermeiden Sie vage Begriffe wie “Standardoberfläche” oder “Handelsqualität” – diese führen zu Streitigkeiten, wenn die Erwartungen auseinandergehen.
Warum Jucheng heraussticht: Zertifizierungen, Ausstattung und Kundenfokus
Bei der Auswahl eines Partners für Oberflächenveredelung bearbeiteter Teile Dienstleistungen benötigen Sie mehr als ein Preisangebot – Sie benötigen Prozessglaubwürdigkeit. Jucheng betreibt eine Anlage in Shenzhen mit einer Flotte von über 150 CNC-Maschinen, gestützt auf die Zertifizierungen ISO 9001:2015, ISO 13485:2016, ISO 14001 und IATF 16949. Diese Standards verlangen dokumentierte Qualitätsmanagementsysteme, vollständige Rückverfolgbarkeit und auditierbare Prozesskontrollen – Anforderungen, die weniger leistungsfähige Lieferanten nicht erfüllen können.
Über die Zertifizierungen hinaus bietet Jucheng integrierte Oberflächenveredelungsfähigkeiten unter einem Dach: Eloxieren, Pulverbeschichten, Kugelstrahlen und Sandstrahlen, Gleitschleifen, mechanisches Polieren, Lackieren, Galvanisieren und Passivieren. Die Veredelung im Haus zu behalten eliminiert Verzögerungen durch Outsourcing und Risiken bei der Qualitätsübergabe. Kunden aus den Bereichen Medizin, Automobil, Luft- und Raumfahrt, Robotik und Unterhaltungselektronik haben sich auf Jucheng für Komponenten verlassen, von Gehäusen für chirurgische Instrumente über Automobil-Innenraumverkleidungen bis hin zu Gehäusen für Diagnosegeräte.
Eine aktuelle Kundenreferenz brachte den Unterschied von Jucheng auf den Punkt: “Unser vorheriger Veredelungslieferant versprach eine Lieferung in fünf Tagen, lieferte aber durchweg in zehn, und die Farbe passte nie zum freigegebenen Muster. Jucheng lieferte das Erstmuster in sieben Tagen, sandte Fotos zur unserer Freigabe und traf die RAL-Farbe bei der gesamten Produktionsserie von 2.000 Teilen exakt. Die Dicke der eloxierten Schicht lag bei jeder Charge innerhalb von ±2 µm. Diese Konsistenz war es, die wir benötigten, um unser Automobil-Audit zu bestehen.”
Für Käufer, die integrierte Lösungen suchen, bietet Jucheng zudem direkte Zerspanungsdienstleistungen, Rapid Prototyping und additive Fertigung – und ermöglicht so einen Single-Supplier-Workflow vom Rohmaterial bis zum fertigen, beschichteten Bauteil. Dieser Ansatz reduziert den Verwaltungsaufwand, verkürzt Kommunikationswege und stellt sicher, dass die Zerspanungstoleranzen die dimensionalen Veränderungen durch die Veredelung von Anfang an berücksichtigen und nicht erst nachträglich.
Abschließende Empfehlungen: Erstellen Ihrer Checkliste für Veredelungsspezifikationen
Bevor Sie Ihre nächste Bestellung für Veredelungsdienstleistungen aufgeben, gehen Sie diese Checkliste durch, um die häufigen Fehler zu vermeiden, die in CNC-Foren und Facebook-Gruppen kursieren.
- Definieren Sie zuerst die funktionale Anforderung. Muss die Veredelung Korrosionsbeständigkeit, Verschleißschutz, ästhetisches Erscheinungsbild, Reinigungsfähigkeit oder Dimensionsstabilität bieten? Notieren Sie die primären und sekundären Funktionen, bevor Sie Methoden besprechen.
- Geben Sie messbare Parameter an. Ersetzen Sie “schöne Oberfläche” durch “Ra 1,6–3,2 µm, gleichmäßig matt, keine sichtbaren Werkzeugspuren”. Mehrdeutige Spezifikationen garantieren variable Ergebnisse.
- Fordern Sie eine Musterfreigabe an. Für jede kundenspezifische Veredelung – insbesondere Farben, Glanzgrade oder Texturen – geben Sie ein physisches Muster vor der Serienproduktion frei. Fotos können die Oberflächenhaptik oder subtile Farbverschiebungen nicht erfassen.
- Bestätigen Sie die Maßkontrolle. Wenn Ihr Bauteil Presspassungen, Gewinde oder Dichtflächen aufweist, besprechen Sie mit Ihrem Lieferanten die Anforderungen an die Maskierung und die Messung nach der Oberflächenbehandlung. Fügen Sie Ihren Bearbeitungstoleranzen gegebenenfalls Aufmaße für die Oberflächenbehandlung hinzu.
- Lassen Sie Zertifizierungen überprüfen. Verlangen Sie dokumentierte Nachweise über die ISO-Zertifizierung und alle branchenspezifischen Standards (ISO 13485 für Medizin, IATF 16949 für Automotive). Akzeptieren Sie keine mündlichen Zusicherungen.
- Legen Sie Abnahmekriterien schriftlich fest. Ihr Vertrag sollte Grenzwerte für die Oberflächenrauheit, visuelle Abnahmestandards (einschließlich Beleuchtungsbedingungen und Prüfabstand), zulässige Maßabweichungen und den Stichprobenumfang für die Prüfung enthalten.
- Planen Sie die Lieferzeit ein. Fügen Sie die Schritte der Oberflächenbehandlung mit realistischen Puffern in Ihren Produktionsplan ein. Überstürzte Oberflächenbehandlung führt zu Qualitätseinbußen und höheren Kosten.
Die Entscheidungen zur Oberflächenbehandlung, die Sie heute treffen, werden sich in Monaten in der Produktleistung zeigen. Wenn Sie sich die Zeit nehmen, das richtige Verfahren für Ihre Anwendung auszuwählen, einen zertifizierten Partner mit eigener Ausrüstung zu wählen und messbare Anforderungen festzulegen, verwandeln Sie ein potenzielles Qualitätsproblem in einen Wettbewerbsvorteil.
Sind Sie bereit, mit einem Partner für Oberflächenbehandlung voranzukommen, der messbare Beständigkeit liefert? Kontaktieren Sie jucheng um Ihre Bauteilzeichnungen zu prüfen, Optionen für die Oberflächenbehandlung zu besprechen und ein detailliertes Angebot mit Lieferzeit und Qualitätsplan zu erhalten.