
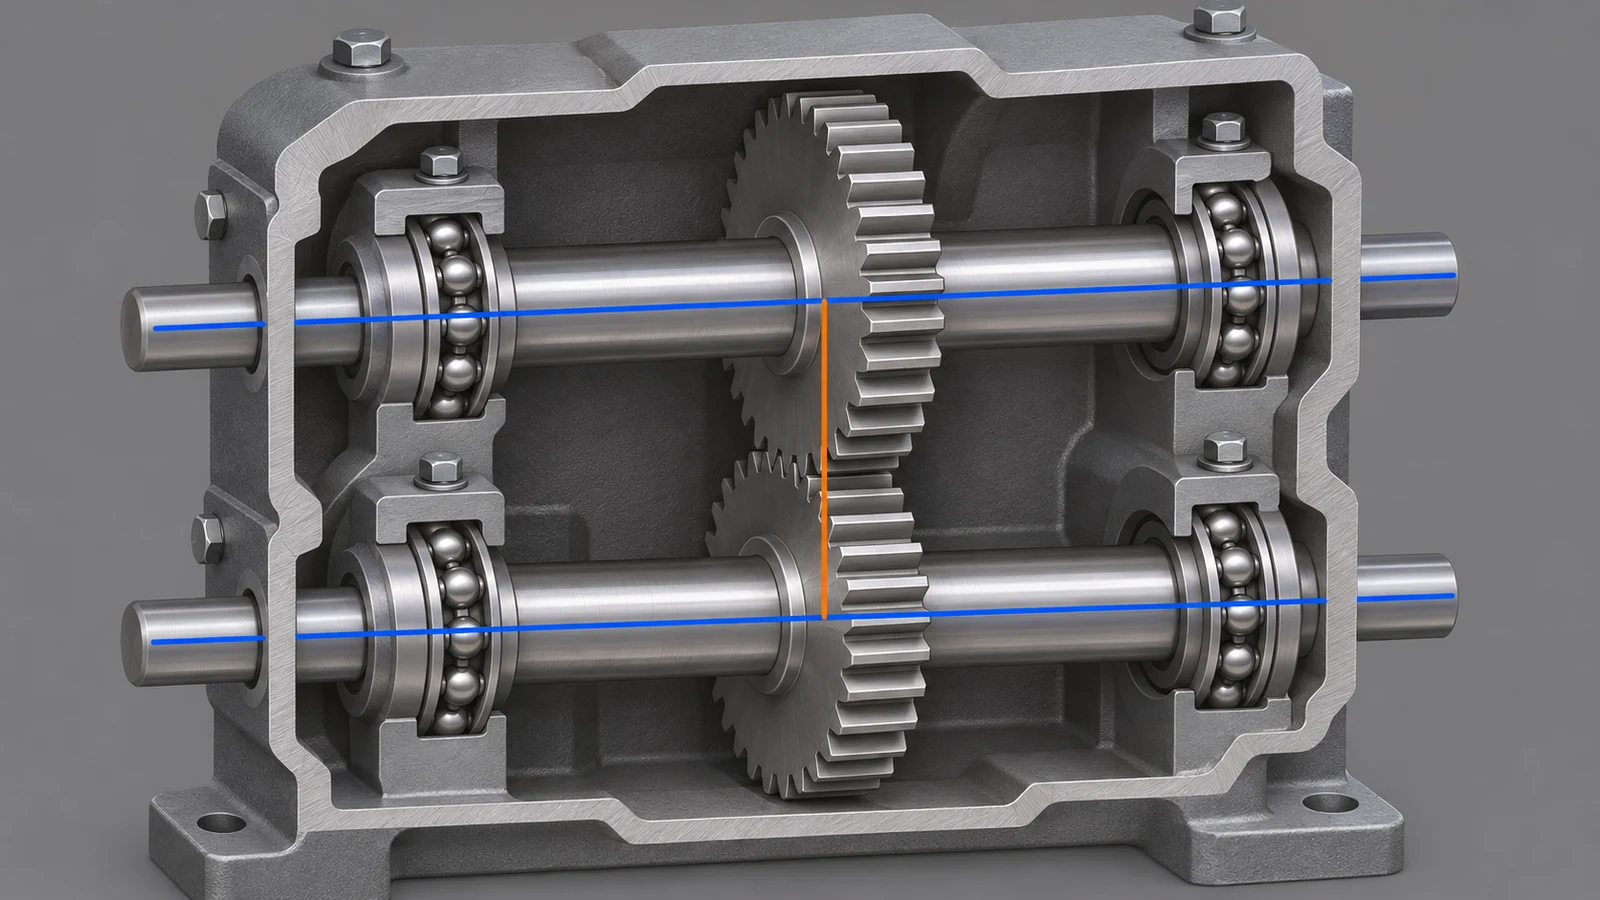
Der Achsabstand des Getriebegehäuses wird durch die Beziehung zwischen den Drehachsen der kämmenden Zahnräder festgelegt, und die Lagerbohrungen des Gehäuses helfen, diese Achsen zu positionieren. Eine korrekte Zahngeometrie kann ein Gehäuse nicht kompensieren, das die Wellen zu nah, zu weit auseinander oder nicht parallel zueinander positioniert. Um den Eingriff reproduzierbar zu machen, definieren Sie die funktionalen Bohrungsachsen aus einem stabilen Bezugssystem, erhalten Sie deren Beziehung durch Bearbeitung und Montage hindurch und prüfen Sie das Gehäuse in dem Zustand, der seiner Verwendung entspricht. Der zulässige Abstand und die Ausrichtung ergeben sich aus der Getriebeauslegung und den Montageanforderungen; sie sollten nicht aus einer allgemeinen Bearbeitungstoleranz geraten werden.
Beginnen Sie mit dem Zahnradpaar, nicht allein mit dem Gehäuse
Der Getriebekonstrukteur legt die erforderliche Betriebsgeometrie aus der gewählten Zahnform, dem Modul oder der diametralen Teilung, den Zähnezahlen, den Profilmodifikationen, der Last, dem Flankenspielziel und den Betriebsbedingungen fest. Die Gehäusezeichnung übersetzt diese Konstruktionsabsicht dann in Positionen für Wellen, Lager, Schultern und Montageschnittstellen. Ein Maß von Bohrung zu Bohrung ist nur dann nützlich, wenn es angibt, welche Bohrungsachsen relevant sind und wie die Messung mit dem montierten Zahnradpaar zusammenhängt.
Verwenden Sie den Nennachsabstand nicht als Ersatz für eine vollständige Getriebespezifikation. Wellendurchbiegung, Lagerinnenluft, Passungen, Wärmedehnung und Gehäusestützung können den laufenden Eingriff beeinflussen. Dies sind Systemeingaben für den Konstrukteur. Die Bearbeitungszeichnung sollte die Gehäusemerkmale steuern, die zur Umsetzung der Konstruktion erforderlich sind, ohne zu implizieren, dass die Bearbeitung allein die Getriebeleistung validiert.
Machen Sie die Lagerachsen zum positionierenden Rückgrat
Wählen Sie Bezüge, die widerspiegeln, wie das Gehäuse in der Getriebebaugruppe positioniert wird. Eine Montagefläche kann die axiale Ebene festlegen; eine Lagerbohrung oder ein Satz koaxialer Bohrungen kann eine Achse festlegen; ein Stift, eine Seitenfläche oder ein anderes Merkmal kann die Verdrehsicherung steuern. Das genaue Schema hängt vom Gehäuse und der Baugruppe ab. Günstige Außenflächen sollten nicht zu primären Bezügen werden, wenn sie die Lager im Betrieb nicht positionieren oder das Gehäuse nicht schließen.
Definieren Sie für getrennte Lagersitze die Beziehung der Achsen direkt. Das kann den Achsabstand, die Parallelität, die Ausrichtung zum Montagebezug und die Position jeder Bohrung umfassen. Vermeiden Sie eine Kette unabhängiger Maße, deren kumulierte Abweichung die zulässige Beziehung verschleiert. Stimmen Sie geometrische Steuerungen mit den Zahnrad- und Lageranforderungen ab. Prüfen Sie bei einer Achsabstandsprüfung des Getriebegehäuses die definierten Lagerbohrungsachsen gegen die funktionalen Bezüge und steuern Sie die Parallelität separat.
Die Seite der Website Bearbeitung von Getriebeteilen Die Seite beschreibt den zugehörigen Komponentenumfang. Dieser Artikel behandelt die Geometrieübergabe, nicht die Getriebeauslegungsberechnung oder ein garantiertes Eingriffsergebnis.
Verhindern Sie, dass geteilte Gehäuse die Beziehung verändern
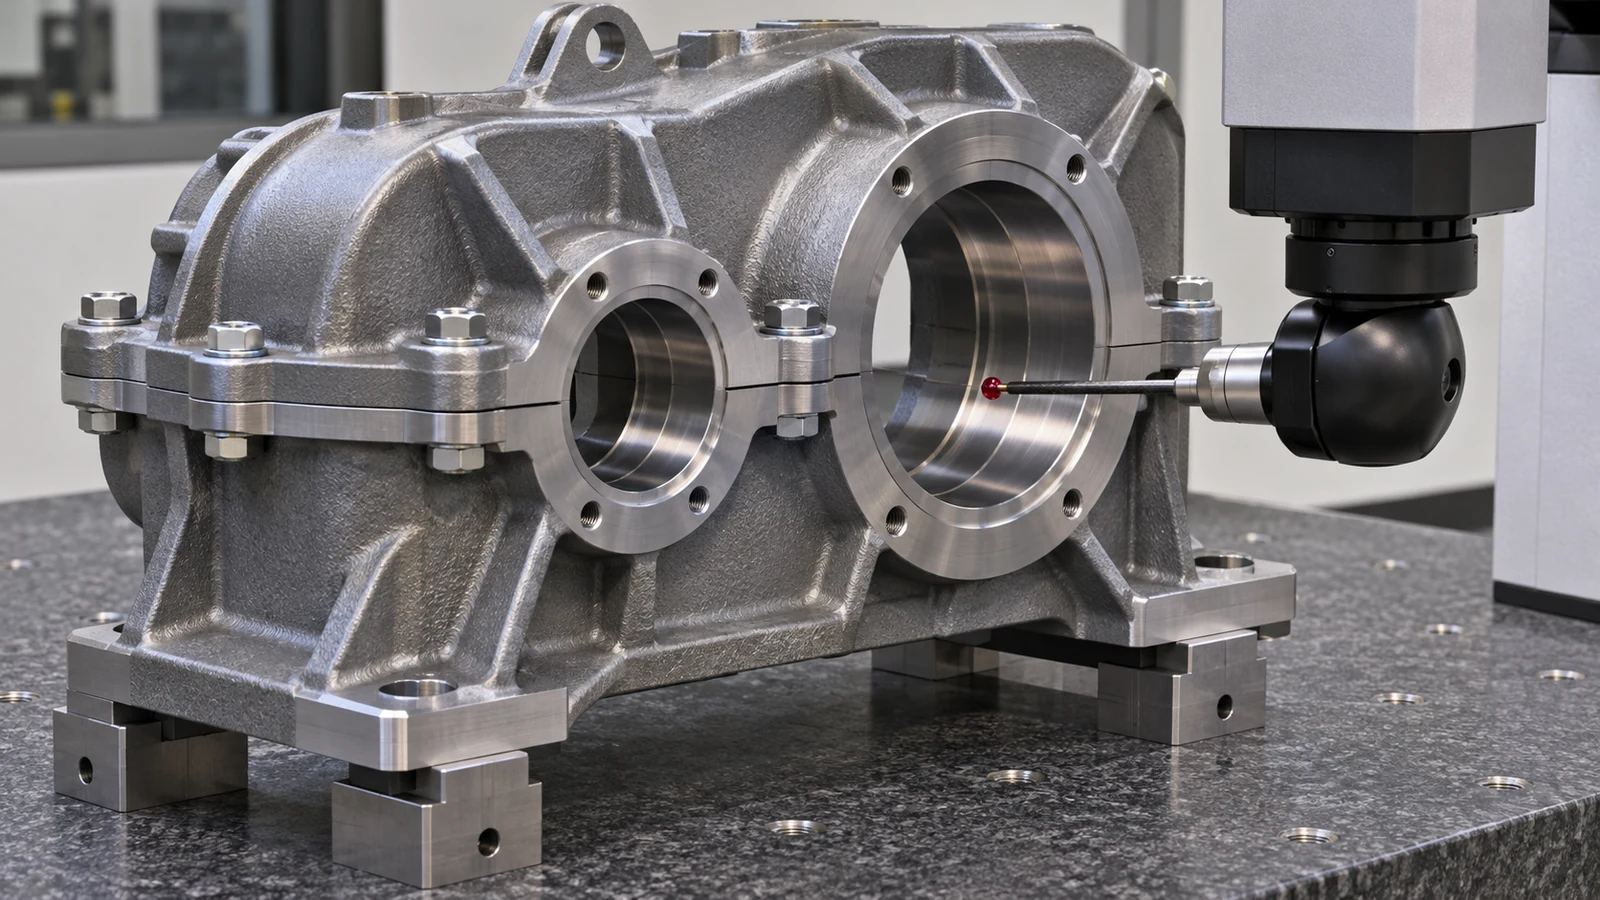
Ein geteiltes Gehäuse fügt eine Schnittstelle hinzu, die die Bohrungsposition und die Achsausrichtung beeinflussen kann. Wenn Lagerbohrungen über verbundene Hälften hinweg fertigbearbeitet werden, werden die spezifizierten Befestigungselemente, Stifte, Trennfugen, Anziehreihenfolge und Klemmbedingung Teil der Messdefinition. Eine freie Halbschale im entspannten Zustand repräsentiert möglicherweise nicht die Geometrie nach der Montage. Geben Sie an, ob die Prüfung an einer Komponente oder an einer verschraubten Baugruppe durchgeführt wird, und definieren Sie die Hardware und den Zustand, wenn diese die Abnahme beeinflussen.
Grate an der Trennfuge, Verunreinigungen, ungleichmäßiges Anziehen oder inkonsistente Auflage können einen Bohrungssatz als fehlausgerichtet erscheinen lassen – oder eine tatsächliche Fehlpassung verbergen. Bearbeitung und Prüfung sollten dieselbe Positionierungslogik beibehalten. Wenn die Schnittstelle zwischen Aufspannungen neu hergestellt wird, stellen Sie den funktionalen Bezug wieder her, anstatt sich auf eine grobe Gussfläche oder eine nicht verifizierte Kante zu verlassen.
Trennen Sie Achsabstand von Parallelität
Zwei Wellenachsen können in einem Querschnitt den korrekten Abstand aufweisen und dennoch entlang ihrer Länge divergieren oder schräg verlaufen. Umgekehrt können sie parallel, aber gegenüber dem vorgesehenen Mittenabstand versetzt sein. Klären Sie, welches Merkmal den Abstand steuert, welches die Ausrichtung steuert und wo die Beziehung bewertet wird. Eine Messung nahe einem Ende belegt nicht die vollständige Beziehung für ein langes Gehäuse.
| Kontrollfrage | Was es schützt | Was definiert werden muss |
|---|---|---|
| Liegen die Achsen im vorgesehenen Abstand? | Nominelle Verzahnungseingriffsgeometrie | Achsenreferenzen, Messquerschnitt und Toleranzgrundlage |
| Sind die Achsen parallel und korrekt ausgerichtet? | Gleichmäßiger Eingriff über die Zahnbreite | Bezugsschema, Bewertungslänge und Aufstellbedingung |
| Verschieben die Lagerpassungen die Welle? | Geometrie im eingebauten Zustand statt im nackten Gehäuse | Lagertyp, Passungsabsicht, Spiel und Montageannahmen |
| Schließt die Verbindung reproduzierbar? | Gehäuseausrichtung nach Service oder Montage | Verbindungselemente, Stifte, Kontaktflächen und Anzugszustand |
Diese Tabelle ist eine Hilfe bei der Zeichnungsprüfung; sie legt keine allgemeingültigen Werte fest. Der Getriebekonstrukteur vergibt die Grenzwerte anhand des tatsächlichen Getriebes, der Lagerung und des Lastsystems.
Prüfen Sie die montierte Beziehung
Prüfmittel und Prüfaufbau sollten die Bohrungsachsen von den Bezügen aus erfassen, mit denen sie definiert wurden. Je nach Größe und Geometrie kann ein Koordinatenmessverfahren, eine qualifizierte Vorrichtung oder eine geeignete Funktionslehre in Betracht gezogen werden. Der Bericht sollte die Ausrichtungsreferenz, die gemessenen Merkmale, den Montagezustand und die relevanten Umgebungsbedingungen angeben, damit Ergebnisse zwischen Lieferanten und Serviceereignissen vergleichbar sind.
Eine Tragbildprüfung oder eine Flankenspielmessung kann einen Montagenachweis liefern, ersetzt jedoch nicht die Verifikation der spezifizierten Gehäusegeometrie. Sie spiegelt zudem Getriebe, Lager, Wellen, Schmierung und Montagezustand gemeinsam wider. Wenn ein Verzahnungssymptom auftritt, sind diese Einflussfaktoren zu trennen, bevor Bohrungslagen geändert werden; das Verschieben des Gehäusemaßes ohne Identifikation der Ursache kann den Fehler an eine andere Stelle verlagern.
Für prismatische Gehäuse bietet die Seite CNC-Fräsbearbeitungskapazität des Standorts allgemeinen Prozesskontext. Der endgültige Fertigungsweg und Prüfplan hängen von der Bauteilzeichnung ab.
Geben Sie eine prüfbare Gehäusezeichnung frei
Eine aussagekräftige Freigabe benennt Getriebepaar und Revision, Lageritzachsen, funktionale Bezüge, Achsabstands- und Ausrichtungssteuerungen, Bohrungspassungen, Zustand der Trennfuge, Annahmen zu Befestigungsmitteln und Stiften, Prüfzustand und erforderliche Aufzeichnungen. Sie gibt außerdem an, welche Merkmale in einer gemeinsamen Aufspannung fertigbearbeitet und welche Beziehungen nach der Montage verifiziert werden. Wird ein Gussrohling geliefert, ist festzulegen, wie dieser ausgerichtet wird und welche Aufmaß- oder Bezugsmerkmale verfügbar sind, statt anzunehmen, dass Rohteiloberflächen kontrolliert sind.
Vor der Produktion ist zu klären, ob die Abnahme auf einem nackten Gehäuse, einem verspannten Gehäuse, eingebauten Lagern oder einem kompletten Getriebe basiert. Dies verhindert, dass nominell identische Messungen unterschiedliche Zustände beschreiben. Die Zeichnung bleibt maßgeblich für die Grenzwerte; das Prüfverfahren weist nach, ob diese Grenzwerte eingehalten wurden. Eine abschließende Prüfung des Achsabstands des Getriebegehäuses sollte bestätigen, dass Maßangabe, Montagezustand und Prüfverfahren alle auf dieselbe funktionale Achsbeziehung verweisen.