
Ein Fräser kann zentriert aussehen und dennoch Material ungleichmäßig abtragen. Die Ursache kann ein Rundlauffehler an der Schneide sein, aber ein sichtbares Oberflächenproblem kann auch von einer beschädigten Schneide, ungleichmäßigem Rohteil, Werkzeugdurchbiegung oder der Werkstückaufnahme kommen. Die entscheidende Frage ist nicht nur, ob das Werkzeug rund läuft; sie lautet, an welcher Stelle der Fehler in die Baugruppe aus Werkzeug, Halter und Spindel eintritt und wie sich dieser Fehler unter Last verändert.
Was Rundlauf an der Schneide bedeutet
Rundlauf beschreibt das Maß, um das ein rotierendes Werkzeug oder eine Bezugsfläche von seiner vorgesehenen Achse abweicht. Radialer Rundlauf verschiebt das Werkzeug beim Rotieren seitlich; axialer Rundlauf beschreibt die Abweichung entlang der Achse, die oft als ungleicher Eingriff der Schneiden eines Schaftfräsers auffällt. Eine Messung an der Spindelnase allein sagt nicht alles aus, da jede Schnittstelle und das Werkzeug selbst Fehler hinzufügen können.
Beim Fräsen kann radialer Rundlauf dazu führen, dass eine Schneide mehr von der Spanlast trägt als ihre Nachbarn. Diese Schneide kann schneller verschleißen, eine andere Oberflächenspur hinterlassen oder ein Maß erzeugen, das sich mit dem Werkzeugzustand ändert. Axiale Abweichung kann bewirken, dass eine Stirnschneide tiefer schneidet als eine andere. Keines der Symptome ist ausschließlich auf Rundlauf zurückzuführen, daher sollte man ihn als prüfbare Ursache behandeln und nicht als Diagnose allein aufgrund des Aussehens.
Wo der Fehler in den Aufbau eintreten kann
Betrachten Sie die rotierende Baugruppe als Kette: Spindel, Kegel oder Schnittstelle, Werkzeughalter, Spannzange oder Spannsystem und Fräser. Schmutz, Grate, Verschleiß, schlechter Sitz, ein ungeeigneter Halter oder ein beschädigtes Werkzeug können die Ausrichtung an verschiedenen Stellen stören. Großer Werkzeugüberstand und Schnittkraft erhöhen die Durchbiegung, die nicht dasselbe ist wie statischer Rundlauf, aber beim Schneiden ähnlich aussehen kann.
Bevor Sie Offsets ändern oder eine Maschinenkomponente austauschen, grenzen Sie den Aufbau ein. Reinigen Sie die Passflächen nach der zugelassenen Werkstattmethode, prüfen Sie Fräser und Halter, setzen Sie das Werkzeug neu ein und vergleichen Sie Messwerte an mehr als einer Position. Für einen umfassenderen Blick auf den Vorgang siehe die CNC-Fräsbearbeitungskapazität und den übergeordneten Leitfaden zu den CNC-Bearbeitungsprozess.
Ordnen Sie das Symptom einer wahrscheinlichen Ursache zu
| Beobachtetes Symptom | Möglicher rundlaufbedingter Mechanismus | Andere auszuschließende Ursachen |
|---|---|---|
| Eine Schneide zeigt deutlich mehr Verschleiß | Ungleiche radiale Spanbelastung | Ungleichmäßige Schneidengeometrie, Materialunterbrechung, Spanstau |
| Oberflächenänderung an einer Bohrung oder Tasche | Werkzeugmitte verschiebt sich durch die Rotation | Durchbiegung, Rohteilabweichung, Rattern, wechselnder Eingriff |
| Endgefräster Boden weist eine Stufe oder ungleichmäßige Markierung auf | Axialer Höhenunterschied der Schneiden | Werkzeuglängeneinstellung, Maschinenausrichtung, Interpolation oder Einrichtfehler |
| Messwert ändert sich nach einem Werkzeugwechsel | Abweichung bei Auflage, Spannzange oder Halteraufnahme | Abweichende Fräsergeometrie oder Messaufbau |
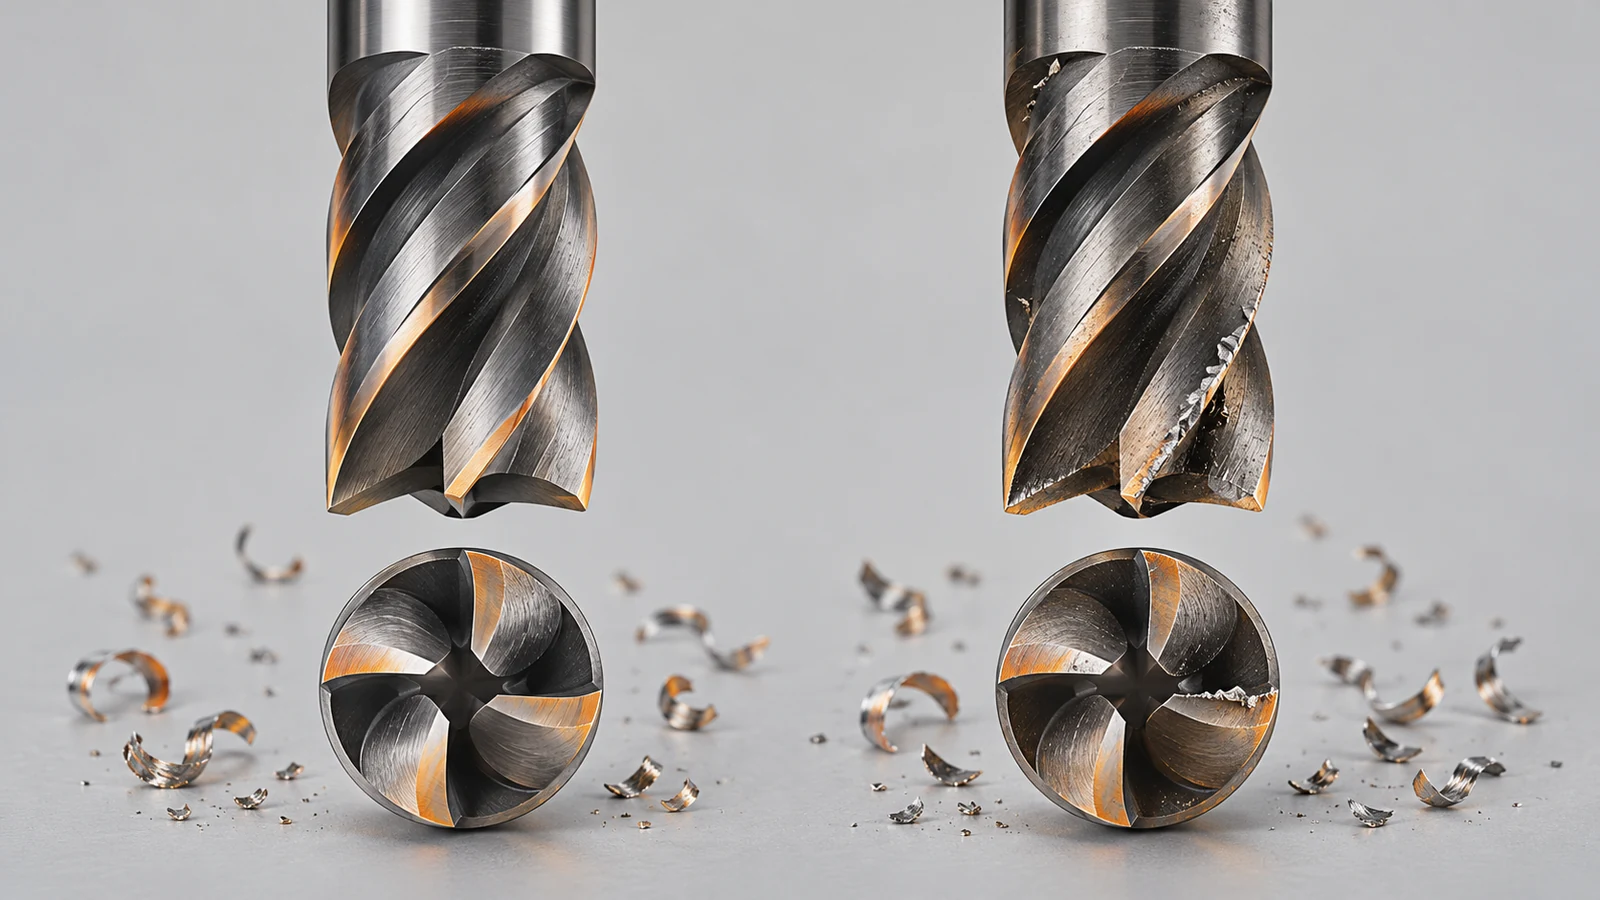
Dies ist eine Hilfe zur Fehlereingrenzung, kein eins-zu-eins-Diagnoseschema. Erfassen Sie Werkzeug, Halter, Messposition und Schnittbedingungen, damit Vergleiche aussagekräftig bleiben.
Nahe am Arbeitsende messen
Verwenden Sie einen sauberen, geeigneten Messfühler und einen wiederholbaren Aufbau. Messen Sie an einem geraden, zugänglichen Schaft oder einer Prüffläche nahe dem Schneidende und drehen Sie die Baugruppe anschließend von Hand entsprechend dem Sicherheitsverfahren der Maschine. Eine weiter vom Fräser entfernte Messung kann Winkelabweichungen übersehen, die mit dem Abstand zunehmen. Vermeiden Sie es, den Messfühler so stark zu drücken, dass ein kleines Werkzeug durchgebogen wird.
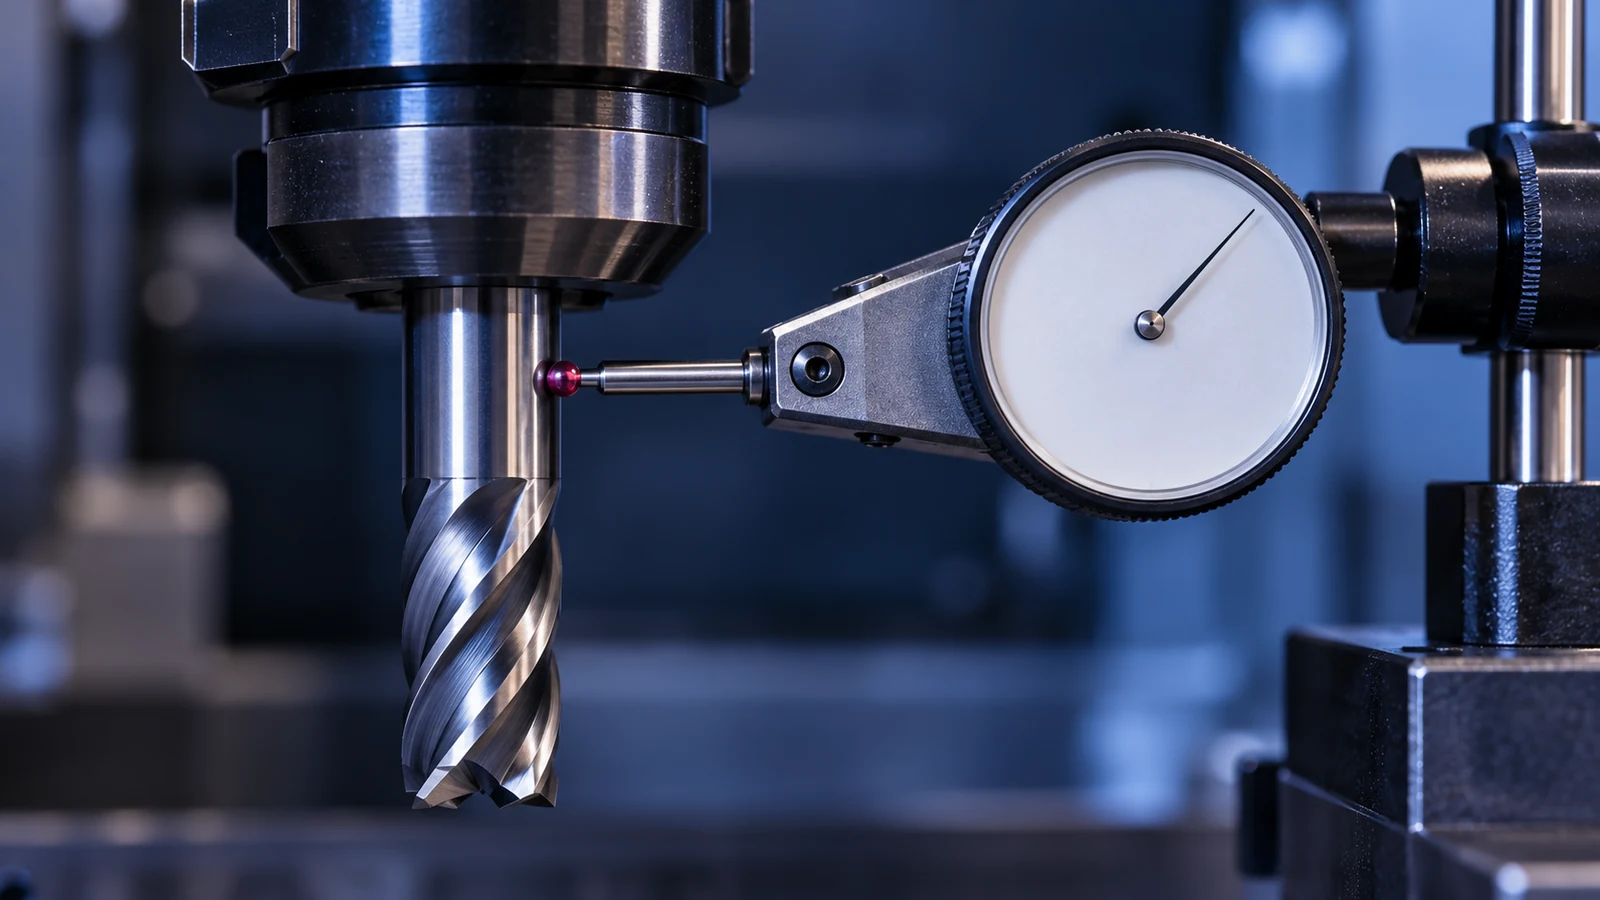
Prüfen Sie das Ergebnis nach dem erneuten Setzen des Werkzeugs an derselben Position. Wandert der Messwert mit dem Fräser, wenn dieser in einen anderen Halter gesetzt wird, prüfen oder ersetzen Sie den Fräser. Wandert er mit dem Halter, untersuchen Sie Spannzange und Schnittstelle. Bleibt er über verschiedene Baugruppen hinweg bestehen, beziehen Sie die für die Spindelprüfung verantwortliche Person ein. Abnahmegrenzen sollten sich aus den Anforderungen von Maschine, Halter, Werkzeug, Prozess und Zeichnung ergeben – nicht aus einem allgemeinen Wert, der vom Anwendungsfall losgelöst ist.
Reduzieren Sie rundlaufbedingte Abweichungen, bevor sie das Werkstück erreichen
- Halten Sie Werkzeugaufnahmenkegel, Spannzangen und Werkzeugschäfte sauber und geschützt.
- Verwenden Sie eine Werkzeugaufnahme- und Werkzeugkombination, die zum Fräserdurchmesser, zur Auskragung und zur Bearbeitung passt.
- Ersetzen Sie beschädigte oder verschlissene Verbrauchsmaterialien, anstatt sie blind durch Korrekturoffsets zu kompensieren.
- Überprüfen Sie den Werkzeugzustand, wenn sich ein Oberflächen-, Maß- oder Standzeitmuster unerwartet ändert.
- Definieren Sie für kritische Merkmale die Messmethode und die Abnahmekriterien im Prozessplan.
Wenn die Abnahme eines Werkstücks von dimensionalen Nachweisen abhängt, verknüpfen Sie Werkzeugprüfungen mit dem Prüfplan, anstatt sie als isolierte Wartungsaufgabe zu behandeln. Die Qualitätsübersicht beschreibt den Qualitätskontext; tatsächliche Prüfanforderungen müssen noch für das Werkstück und die Zeichnung vereinbart werden.
Fragen von Zerspanern und Einkäufern
Kann ein niedriger Rundlaufwert eine gute Oberfläche garantieren?
Nein. Er beseitigt eine mögliche Ursache für ungleichmäßigen Schnitt, aber Werkzeuggeometrie, Steifigkeit, Drehzahl und Vorschub, Materialverhalten, Kühlmittel und Werkstückaufnahme beeinflussen das Ergebnis ebenfalls.
Sollte der Rundlauf an der Spindel oder am Fräser gemessen werden?
Beide Stellen können helfen, eine Ursache zu isolieren. Für die Wirkung auf die Werkstückfertigung ist eine wiederholbare Messung nahe dem Arbeitsende aussagekräftiger, als sich nur auf eine Spindelreferenz zu verlassen.
Ist Werkzeugdurchbiegung dasselbe wie Rundlauf?
Nein. Rundlauf ist eine geometrische Abweichung während der Rotation; Durchbiegung ist eine Verlagerung unter Krafteinwirkung. Beim Schneiden können beide zusammenwirken, daher sollte eine statische Messung mit dem Verhalten unter der tatsächlichen Bearbeitung verglichen werden.