
Zwei Rohlinge aus derselben Aluminiumlegierung und demselben Härtezustand können unterschiedlich reagieren, wenn ein Teil aus unterschiedlichen Orientierungen oder aus unterschiedlichen Halbzeugformen geschnitten wird. Walzen und Strangpressen erzeugen eine gerichtete Struktur und können Eigenspannungsmuster hinterlassen, die von Bedeutung sind, wenn ein großer Anteil des Querschnitts entfernt wird. Die praktische Frage ist nicht, ob jedes Aluminiumteil eine Angabe zur Faserrichtung benötigt; sie lautet vielmehr, ob die Orientierung die Festigkeit, das Verzugsrisiko oder das Aussehen des Merkmals so weit beeinflusst, dass sie in der Zeichnung festgelegt werden muss.
Was “Faserrichtung” bei bearbeitetem Halbzeug bedeutet
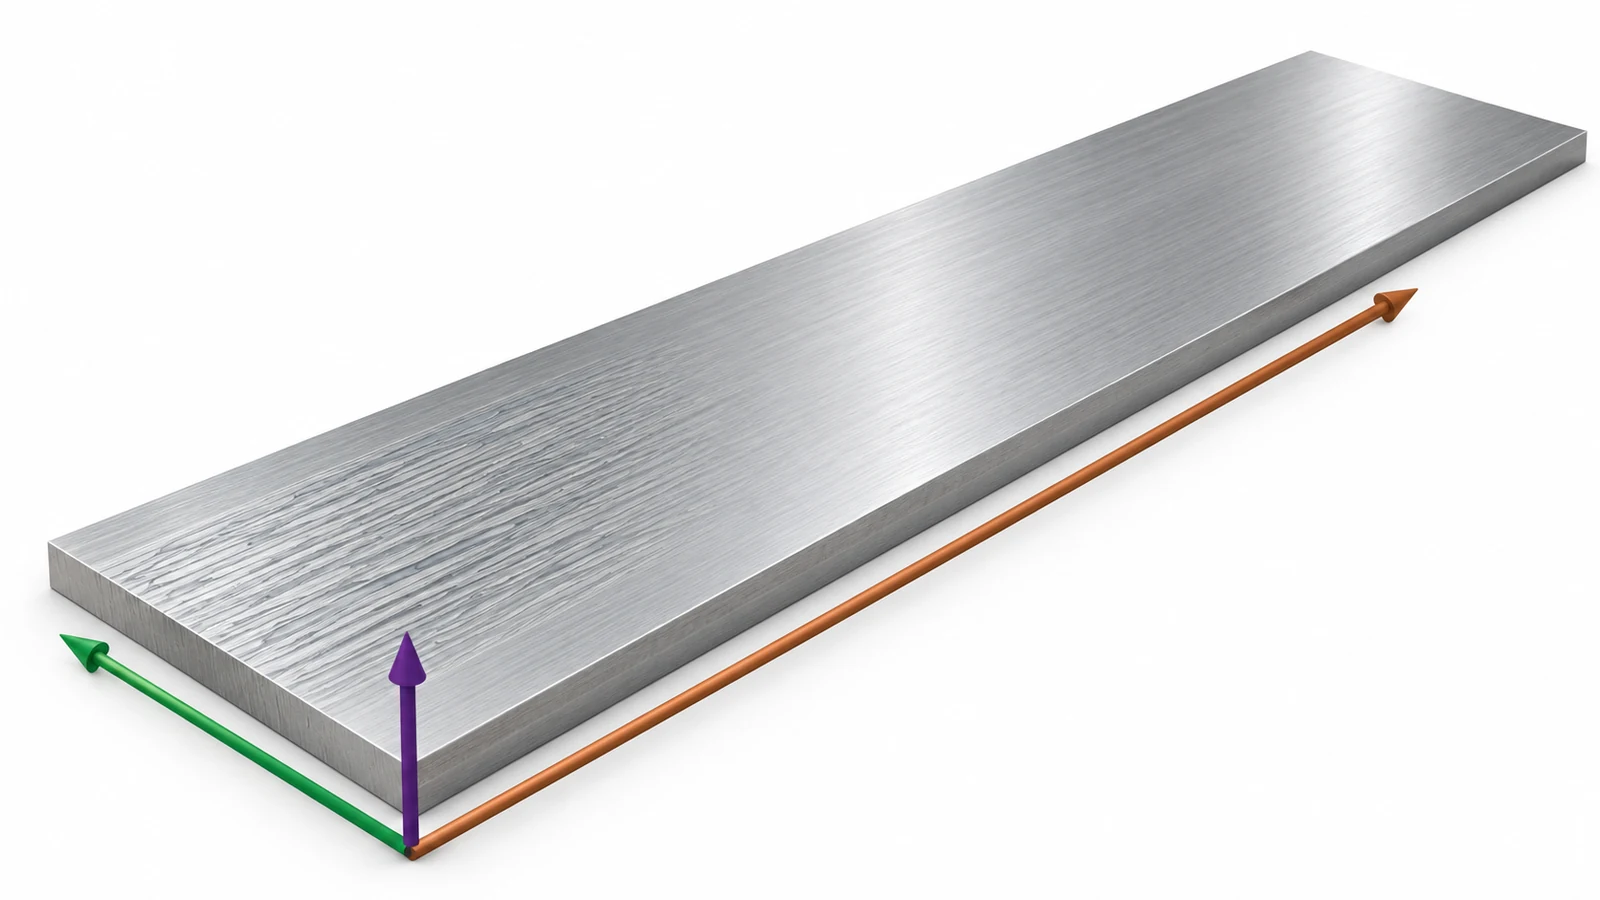
Bei Aluminium-Knetlegierungen wird der Begriff “Faserrichtung” häufig informell verwendet, um die Verarbeitungs- oder Produktrichtung des Materials zu beschreiben. Gewalzte Platten können durch Längs-, Quer- und Kurzquerorientierungen beschrieben werden; stranggepresstes Halbzeug hat eine Strangpressrichtung. Diese Richtungen sind an die Art der Materialherstellung gebunden, nicht an die X-, Y- oder Z-Achse der CNC-Maschine. Die Materialdokumentation des Lieferanten und die Produktform bestimmen, welche Orientierungsbegriffe gelten.
Die Orientierung kann die mechanischen Eigenschaften und das Bruchverhalten beeinflussen, doch die Größe dieses Effekts hängt von Legierung, Härtezustand, Produktform, Dicke und Prüfrichtung ab. Sie sollte nicht auf eine allgemeine Regel reduziert werden, dass “Schneiden mit der Faser stärker ist” oder dass jedes bearbeitete Merkmal mit der Strangpressrichtung ausgerichtet sein muss. Verwenden Sie die zertifizierte Materialspezifikation und den Lastpfad der Konstruktion, wenn die Orientierung funktional wichtig ist.
Für den Kontext zur Auswahl von Legierung und Härtezustand siehe die Aluminium-Werkstoffinformationen. Dieser Artikel behandelt, wie die Halbzeugorientierung für ein bestimmtes bearbeitetes Teil kommuniziert wird.
Wo die Orientierung für das Teil von Bedeutung sein kann
Die Orientierung verdient Aufmerksamkeit, wenn das Bauteil gerichtete Zug- oder Ermüdungslasten trägt, ein Kerb- oder Befestigungsmerkmal in der Nähe eines hochbeanspruchten Bereichs aufweist oder aus dicker Platte mit erheblichem Materialabtrag bearbeitet wird. Das Entfernen von Material kann Eigenspannungen umverteilen und ein Teil verziehen, insbesondere wenn Halbzeugzustand, Geometrie und Schnittfolge ungünstig zusammenwirken. Die Orientierung ist ein zu bewertender Faktor; sie allein sagt nicht voraus, ob sich ein Teil verziehen wird.
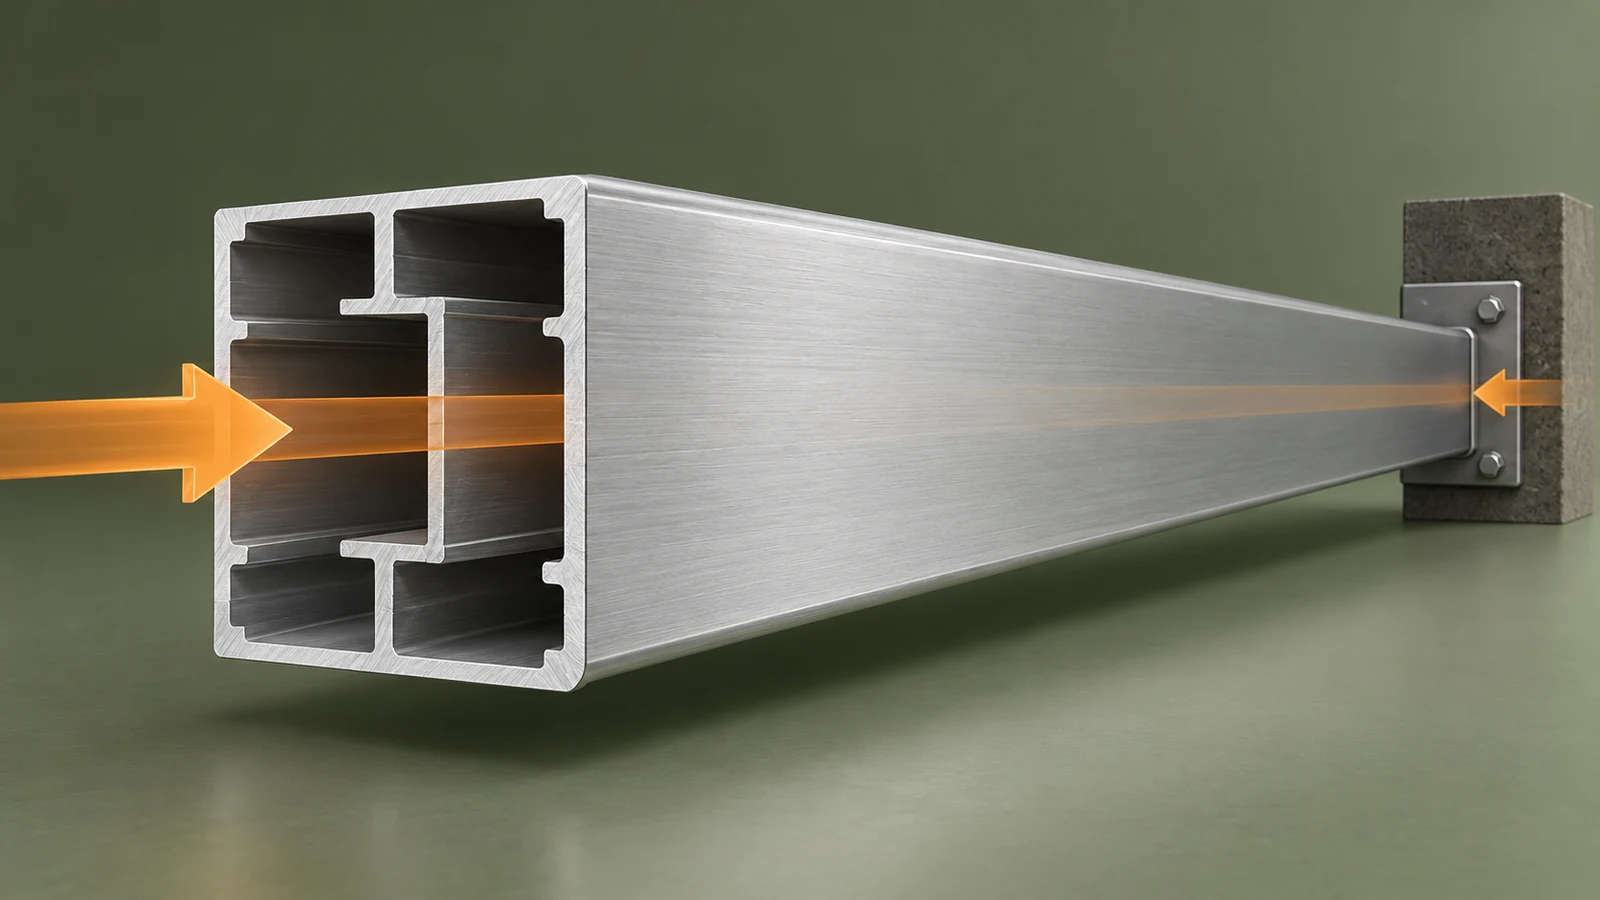
Strangpressprofile schaffen eine weitere Konstruktionssituation. Das Profil wird entlang einer bekannten Produktrichtung geformt, sodass ein Merkmal oder Lastpfad mit dieser Richtung ausgerichtet oder quer dazu verlaufen kann. Bei langen Strukturteilen können die Bezugsplatzierung, die Abstützung während der Bearbeitung und die Menge des abgetragenen Materials ebenso wichtig sein wie die nominelle Orientierung. Bei Sichtflächen kann nach der Bearbeitung oder Oberflächenbehandlung zudem eine gerichtete Textur oder ein faserähnliches Aussehen sichtbar sein, doch Aussehensanforderungen sollten separat spezifiziert werden und nicht aus einer strukturellen Faserrichtungsangabe abgeleitet werden.
| Betreffendes Bauteil | Orientierungsfrage | Zeichnungs- oder Beschaffungsmaßnahme |
|---|---|---|
| Gerichtete Zug- oder Ermüdungslast | Hängt das Design von Eigenschaften entlang einer bestimmten Materialrichtung ab? | Die Konstruktion legt die erforderliche Orientierung und die unterstützenden Materialnachweise fest |
| Große Platte mit tiefen Taschen | Können Spannungsabbau und asymmetrischer Materialabtrag die Stabilität beeinflussen? | Halbzeugform und Zustand identifizieren; Bearbeitungsfolge und Prüfbezüge überprüfen |
| Extrudiertes Strukturprofil | Wie verhält sich die Strangpressachse zum Lastpfad und zu den bearbeiteten Merkmalen? | Das relevante Orientierungsbezugsmaß kennzeichnen, wenn es die Funktion erfordert |
| Sichtbares gerichtetes Erscheinungsbild | Ist die Anforderung strukturell, kosmetisch oder beides? | Oberflächenerscheinung und Finish-Richtung unabhängig definieren |
Wann die Richtung in der Zeichnung anzugeben ist
Eine explizite Orientierungsanforderung hinzufügen, wenn die Konstruktionsverantwortung festgestellt hat, dass die Materialrichtung eine funktionale Bedingung ist – etwa eine festgelegte Prüforientierung, eine kritische Lastbeziehung oder eine kontrollierte Beziehung zwischen einer Strangpressachse und einem Merkmal. Die Richtung an ein Bezugsmaß oder eine klar gekennzeichnete Halbzeugorientierung binden, damit der Lieferant sie beim Schneiden und Bearbeiten erhalten kann.
Fügen Sie keine vage Anmerkung wie “mit Faserrichtung bearbeiten” hinzu, wenn die Halbzeugform oder -richtung nicht definiert ist. Eine allgemeine Anmerkung kann an einem fertigen Teil unmöglich überprüft werden, insbesondere nachdem die ursprünglichen Halbzeugkanten entfernt wurden. Wenn der Zweck darin besteht, Verzug zu beherrschen, geben Sie den relevanten Werkstoffzustand und die funktionale Geometrie an und einigen Sie sich dann auf den Prozess und die Prüfnachweise, statt die Orientierung allein als Garantie zu behandeln.
Für unkritische Teile kann eine Standardangabe zu Legierung und Wärmebehandlungszustand mit rückverfolgbarer Werkstoffdokumentation ausreichend sein. Unnötige Orientierungsbeschränkungen können die Halbzeugverfügbarkeit einschränken und die Beschaffung verkomplizieren, ohne einen nachgewiesenen Konstruktionsvorteil.
Was mit dem Materiallieferanten zu bestätigen ist
Klären Sie vor der Freigabe einer Zeichnung die Halbzeugproduktform, die Legierung, den Wärmebehandlungszustand, die Dicke oder den Querschnitt und die vom Lieferanten verwendete Richtungsterminologie. Für eine kritische Anwendung benötigt die Konstruktion möglicherweise Werkstoffdaten oder Prüfnachweise für die relevante Orientierung; allgemeine Handbuchwerte beschreiben nicht unbedingt jede Produktform und Dicke. Bestätigen Sie die Rückverfolgbarkeitsanforderungen und wie die Halbzeugorientierung vor dem Zuschnitt identifiziert wird.
Fragen Sie bei einem Strangpressprofil, welche Achse die Strangpressrichtung ist und ob das gelieferte Profil eine rückverfolgbare Orientierungsmarkierung oder Dokumentation aufweist. Bei Platten stellen Sie fest, welche Kante die Längsrichtung darstellt und wie die Zuschnitte verschachtelt werden. Wenn Zuschnitte aus einem größeren Ausgangsstück geschnitten werden, bewahren Sie genügend Kennzeichnung auf, um die Teileorientierung mit den ursprünglichen Halbzeugaufzeichnungen zu verknüpfen.
Orientierung mit Bearbeitung und Prüfung verknüpfen
Sobald die Orientierung definiert ist, kann der Bearbeitungsplan sie über Einrichtung, Schruppen, Schlichten und Prüfung hinweg sichtbar halten. Ein großer Materialabtrag von einer Fläche kann für die Stabilität wichtiger sein als die Richtung eines einzelnen Fräserdurchgangs. Ausgewogener Materialabtrag, geeignete Abstützung und eine Zwischenprüfung können helfen, Bewegungen aufzudecken, aber die Methode muss für das jeweilige Teil ausgewählt und nicht als universelle Abfolge angewendet werden.
Prüfaufzeichnungen sollten das Teilebezugssystem und die Orientierungsreferenz angeben, wenn eines von beiden die Abnahme beeinflusst. Wenn eine Zeichnung nur Maßgrenzen festlegt, sollte vom Lieferanten nicht erwartet werden, eine unmarkierte Faserrichtung aus einem fertigen Bauteil abzuleiten. Halten Sie das Werkstoffzeugnis, die Zuschnittkennzeichnung und die Prüfaufzeichnung verbunden, wenn Rückverfolgbarkeit gefordert ist.
Die Orientierung ist daher eine Steuerung von Konstruktion und Beschaffung, kein Ersatz für einen Bearbeitungsplan oder eine Messstrategie. Definieren Sie sie nur, wenn sie die Entscheidung oder die Abnahme des Teils verändert.
Häufig gestellte Fragen
Lässt sich Aluminium immer in einer Faserrichtung besser bearbeiten?
Keine universelle Richtung garantiert eine bessere Bearbeitbarkeit. Das Zerspanungsverhalten hängt von Legierung, Wärmebehandlungszustand, Halbzeugform, Werkzeuggeometrie, Einrichtung und dem jeweiligen Merkmal ab. Die Orientierung sollte an ein verifiziertes funktionales oder prozessbezogenes Anliegen gebunden sein.
Ist die Strangpressrichtung dasselbe wie die CNC-X-Achse?
Nein. Die Strangpressrichtung gehört zum Werkstoffprofil. Sie kann bei der Einrichtung an eine Maschinenachse ausgerichtet werden, aber diese Beziehung muss definiert werden, wenn sie für das Teil von Bedeutung ist.
Kann die Faserrichtung verhindern, dass sich Aluminiumteile verziehen?
Nein. Die Orientierung kann relevant sein, aber der Verzug hängt auch von Eigenspannungen, Halbzeugzustand, Geometrie, Materialabtrag, Einspannung und thermischen Effekten ab.
Sollte jede Aluminiumzeichnung eine Anmerkung zur Faserrichtung enthalten?
Nein. Fügen Sie eine hinzu, wenn die Konstruktion eine funktionale Anforderung festgestellt hat und eine verifizierbare Orientierungsreferenz definieren kann. Andernfalls geben Sie Legierung, Wärmebehandlungszustand, Produktform und Rückverfolgbarkeit nach Bedarf an.