
Deux ébauches du même alliage d'aluminium et du même état métallurgique peuvent réagir différemment lorsqu'une pièce est usinée selon des orientations différentes ou à partir de formes de matière différentes. Le laminage et l'extrusion créent une structure directionnelle et peuvent laisser des motifs de contraintes résiduelles qui comptent lorsqu'une grande fraction de la section est enlevée. La question pratique n'est pas de savoir si chaque pièce en aluminium nécessite une indication de direction du grain ; il s'agit de savoir si l'orientation affecte suffisamment la résistance de la caractéristique, le risque de déformation ou l'aspect pour qu'on la contrôle sur le plan.
Ce que signifie la “ direction du grain ” dans la matière usinée
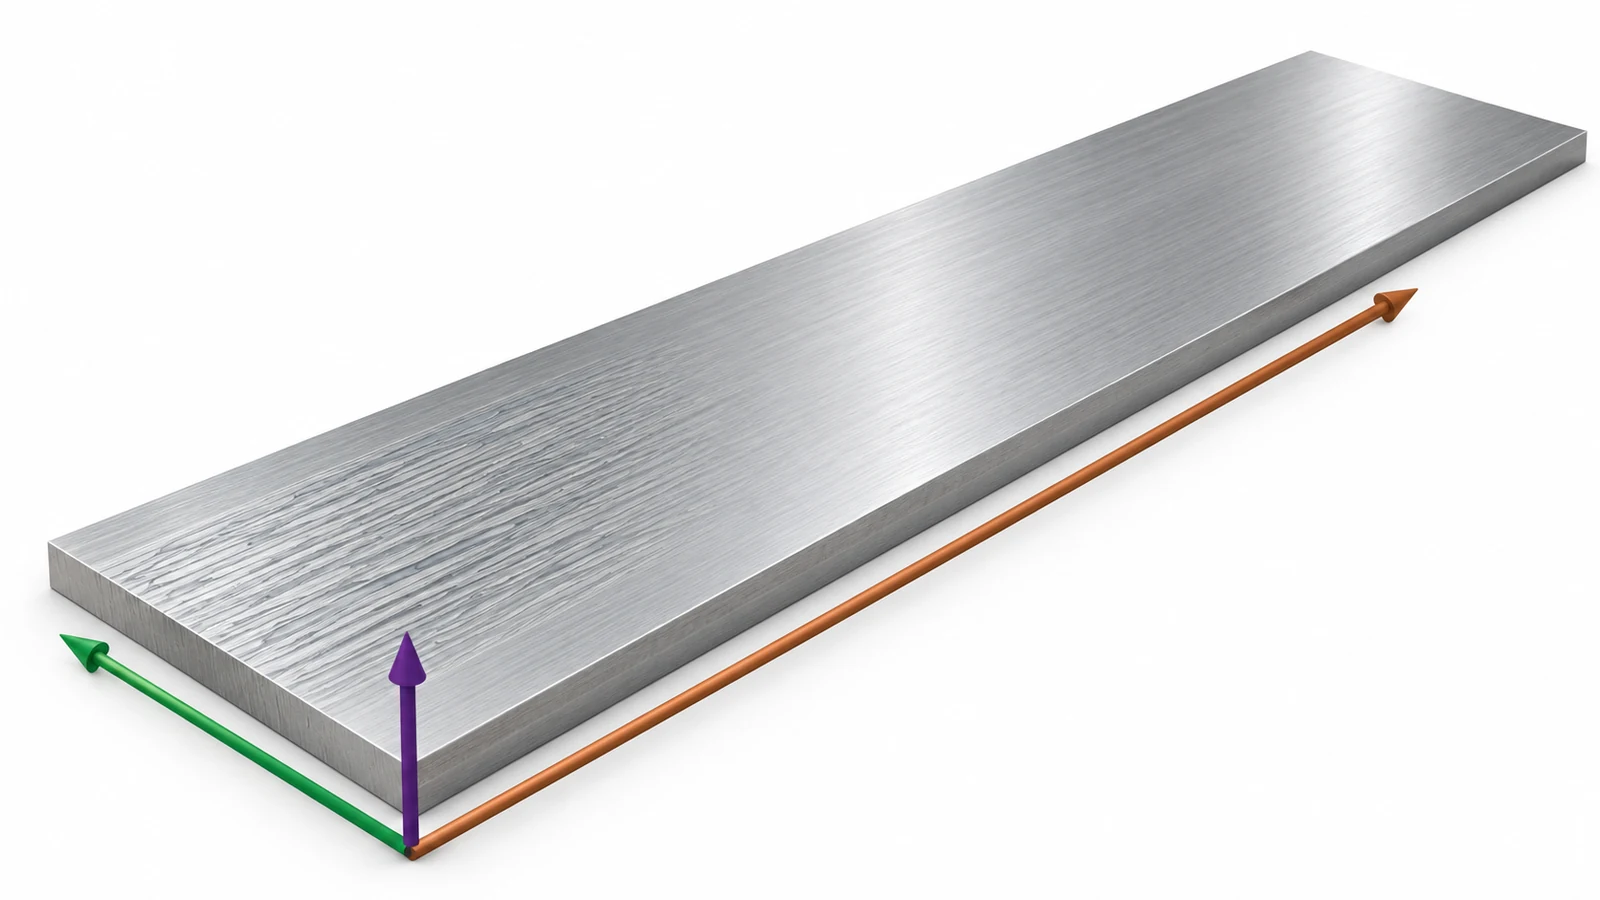
Dans l'aluminium corroyé, la “ direction du grain ” est souvent utilisée de façon informelle pour décrire la direction de travail ou de produit de la matière. La tôle laminée peut être décrite par des orientations longitudinale, transversale et transversale courte ; la matière extrudée possède une direction d'extrusion. Ces directions sont liées à la façon dont la matière a été produite, et non aux axes X, Y ou Z de la machine CNC. La documentation matière du fournisseur et la forme du produit déterminent quels termes d'orientation s'appliquent.
L'orientation peut influencer les propriétés mécaniques et le comportement à la rupture, mais l'ampleur de cet effet dépend de l'alliage, de l'état métallurgique, de la forme du produit, de l'épaisseur et de la direction d'essai. Elle ne doit pas être réduite à une règle universelle selon laquelle “ couper dans le sens du grain est plus résistant ” ou selon laquelle chaque caractéristique usinée doit être alignée sur l'extrusion. Utilisez la spécification matière certifiée et le chemin de charge de la conception lorsque l'orientation est fonctionnellement importante.
Pour le contexte de sélection de l'alliage et de l'état métallurgique, voir les informations sur les matériaux en aluminium. du site. Cet article traite de la manière de communiquer l'orientation de la matière pour une pièce usinée spécifique.
Où l'orientation peut avoir une importance pour la pièce
L'orientation mérite une attention particulière lorsque le composant supporte des charges de traction ou de fatigue directionnelles, comporte une entaille ou une caractéristique de fixation près d'une zone fortement sollicitée, ou est usiné à partir d'une tôle épaisse avec un enlèvement de matière important. L'enlèvement de matière peut redistribuer les contraintes résiduelles et déformer une pièce, en particulier lorsque l'état de la matière, la géométrie et la séquence de coupe se combinent défavorablement. L'orientation est un facteur à évaluer ; elle ne permet pas à elle seule de prédire si une pièce se déformera.
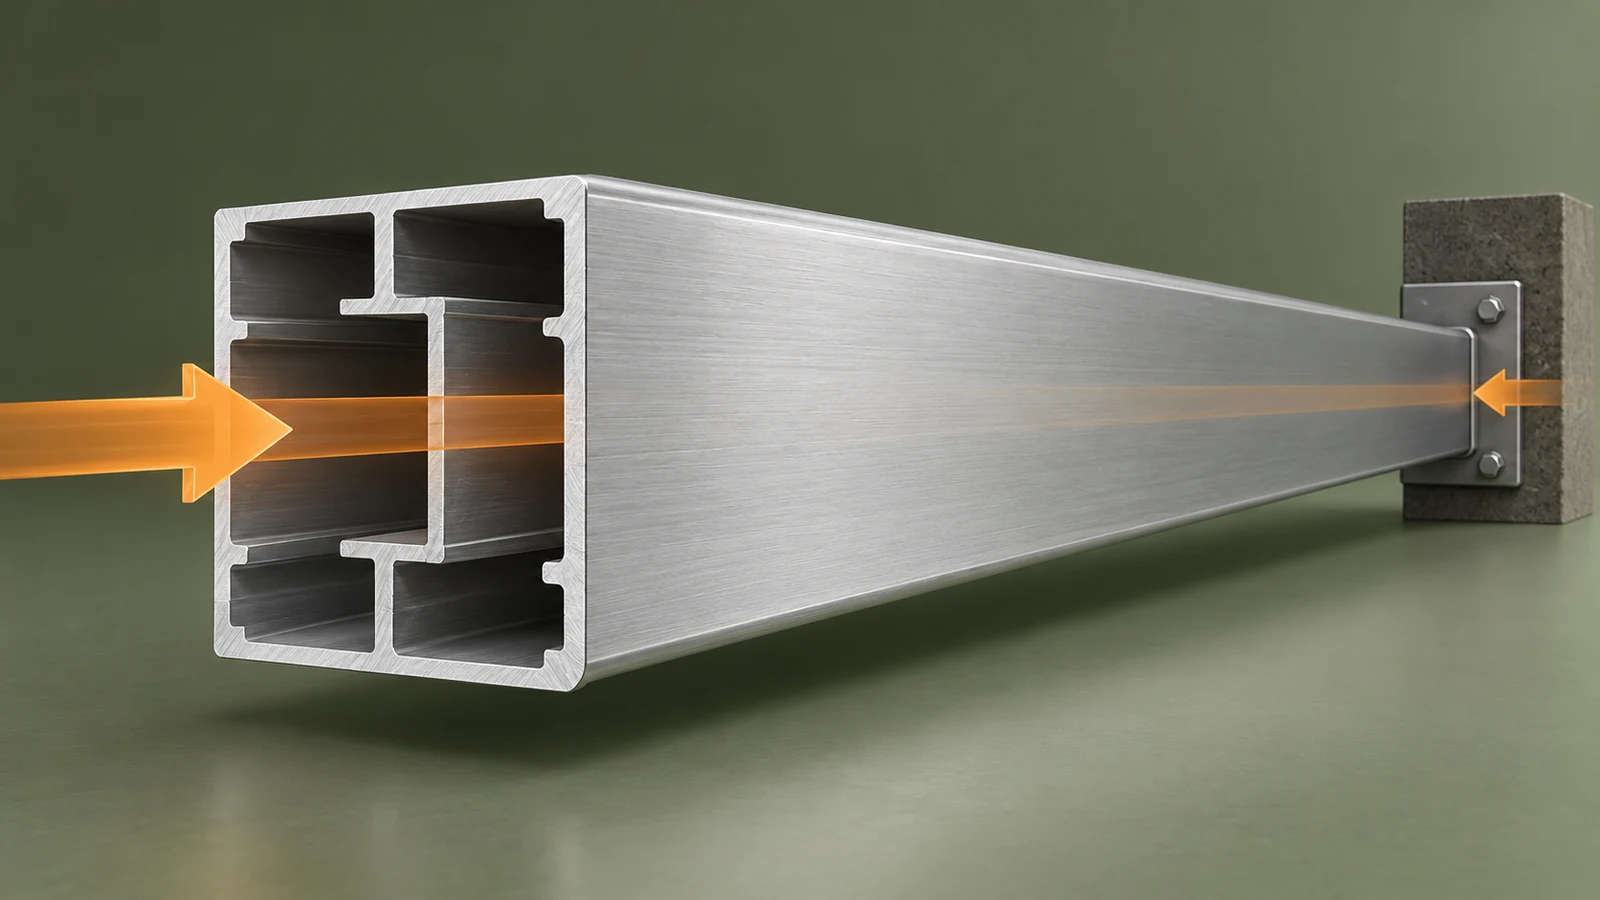
Les profilés extrudés créent une autre situation de conception. Le profil est formé le long d'une direction de produit connue, de sorte qu'une caractéristique ou un chemin de charge peut être aligné sur cette direction ou transversalement à celle-ci. Dans les pièces structurelles longues, le placement des références, le support pendant l'usinage et la quantité de matière enlevée peuvent compter autant que l'orientation nominale. Pour les surfaces esthétiques, une texture directionnelle ou un aspect rappelant le grain peut également être visible après usinage ou finition, mais les exigences d'aspect doivent être spécifiées séparément plutôt que déduites d'une indication de grain structurel.
| Pièce concernée | Question d'orientation | Action de dessin ou d'approvisionnement |
|---|---|---|
| Charge de traction ou de fatigue directionnelle | La conception dépend-elle des propriétés selon une direction spécifique du matériau ? | L'ingénierie de conception définit l'orientation requise et les preuves matérielles à l'appui |
| Grande plaque avec poches profondes | La libération des contraintes et l'enlèvement asymétrique peuvent-ils affecter la stabilité ? | Identifier la forme et le traitement de la matière première ; revoir la séquence d'usinage et les références d'inspection |
| Profil structurel extrudé | Comment l'axe d'extrusion se rapporte-t-il au chemin de charge et aux caractéristiques usinées ? | Marquer la référence d'orientation pertinente si la fonction l'exige |
| Aspect directionnel visible | L'exigence est-elle structurelle, cosmétique ou les deux ? | Définir l'aspect de surface et la direction de finition indépendamment |
Quand indiquer la direction sur le plan
Ajoutez une exigence d'orientation explicite lorsque l'autorité de conception a établi que la direction du matériau est une condition fonctionnelle — comme une orientation d'essai spécifiée, une relation de charge critique ou une relation contrôlée entre un axe d'extrusion et une caractéristique. Liez la direction à une référence ou à une orientation de matière clairement marquée afin que le fournisseur puisse la préserver lors de la découpe et de l'usinage.
N'ajoutez pas de note vague telle que “ usiner dans le sens du fil ” si la forme ou la direction de la matière n'est pas définie. Une note générique peut être impossible à vérifier sur une pièce finie, surtout après l'enlèvement des bords d'origine de la matière. Si l'objectif est de maîtriser la déformation, précisez l'état du matériau et la géométrie fonctionnelle pertinents, puis convenez du procédé et des preuves d'inspection plutôt que de considérer l'orientation seule comme une garantie.
Pour les pièces non critiques, une désignation d'alliage et de traitement thermique standard avec une documentation matière traçable peut suffire. Des restrictions d'orientation inutiles peuvent limiter la disponibilité de la matière et accroître la complexité d'approvisionnement sans bénéfice de conception démontré.
Ce qu'il faut confirmer avec le fournisseur de matière
Avant de diffuser un plan, clarifiez la forme du produit de matière, l'alliage, le traitement thermique, l'épaisseur ou la section, ainsi que la terminologie de direction utilisée par le fournisseur. Pour une application critique, l'ingénierie peut avoir besoin de données de propriétés ou de preuves d'essai pour l'orientation concernée ; les valeurs génériques des manuels ne décrivent pas nécessairement toutes les formes de produit et épaisseurs. Confirmez les exigences de traçabilité et la manière dont l'orientation de la matière sera identifiée avant le découpage des flans.
Pour une extrusion, demandez quel axe correspond à la direction d'extrusion et si le profil fourni comporte un repère d'orientation traçable ou une documentation. Pour une plaque, établissez quel bord représente la direction longitudinale et comment les flans seront imbriqués. Si les flans sont découpés dans une pièce mère plus grande, conservez une identification suffisante pour relier l'orientation de la pièce aux enregistrements d'origine de la matière.
Relier l'orientation à l'usinage et au contrôle
Une fois l'orientation définie, le plan d'usinage peut la maintenir visible tout au long du montage, de l'ébauche, de la finition et de l'inspection. Un enlèvement important sur une face peut être plus déterminant pour la stabilité que la direction d'une seule passe d'outil. Un enlèvement de matière équilibré, un support approprié et un contrôle intermédiaire peuvent aider à révéler les mouvements, mais la méthode doit être choisie pour la pièce plutôt qu'appliquée comme une séquence universelle.
Les enregistrements d'inspection doivent identifier la référence de la pièce et la référence d'orientation lorsque l'une ou l'autre affecte l'acceptation. Si un plan ne spécifie que des limites dimensionnelles, le fournisseur ne doit pas être censé déduire une orientation de fil non marquée à partir d'un composant fini. Maintenez le certificat matière, l'identification du flan et l'enregistrement d'inspection liés lorsque la traçabilité est requise.
L'orientation est donc un contrôle de conception et d'approvisionnement, et non un substitut à un plan d'usinage ou à une stratégie de mesure. Ne la définissez que lorsqu'elle modifie la décision ou l'acceptation de la pièce.
Questions fréquentes
L'aluminium s'usine-t-il toujours mieux dans une direction de fil donnée ?
Aucune direction universelle ne garantit une meilleure usinabilité. La réponse à la coupe dépend de l'alliage, du traitement thermique, de la forme de la matière, de la géométrie de l'outil, du montage et de la caractéristique. L'orientation doit être liée à une préoccupation fonctionnelle ou de procédé vérifiée.
La direction d'extrusion est-elle identique à l'axe X de la CNC ?
Non. La direction d'extrusion appartient au profil de la matière. Elle peut être alignée sur un axe de machine lors du montage, mais cette relation doit être définie si elle importe pour la pièce.
La direction du fil peut-elle empêcher les pièces en aluminium de se déformer ?
Non. L'orientation peut être pertinente, mais la déformation dépend aussi des contraintes résiduelles, de l'état de la matière, de la géométrie, de l'enlèvement de matière, du bridage et des effets thermiques.
Chaque plan d'aluminium doit-il comporter une note sur la direction du fil ?
Non. Ajoutez-en un lorsque l'ingénierie a établi une exigence fonctionnelle et peut définir une référence d'orientation vérifiable. Sinon, spécifiez l'alliage, l'état métallurgique, la forme du produit et la traçabilité selon les besoins.