
Eine gute Überbrückung kauft Zeitplan, ohne die Kosten- oder Qualitätslücke zum endgültigen Prozess zu verbergen. Dieser Leitfaden behandelt die Überbrückungsbearbeitung als zeitlich begrenztes Lieferprogramm mit Eintrittskriterien, Betriebskontrollen und einem Ausstiegsplan.
Wann eine Überbrückung gerechtfertigt ist
 Häufige Auslöser sind verzögerte Formen oder Gesenke, Prognoseunsicherheit, frühe Kundennachfrage, Lieferantenwechsel, Zertifizierungsaufbauten, Feldtests, Werkzeugreparatur oder ein Design, das stabil genug zum Ausliefern, aber nicht stabil genug für dauerhafte Werkzeuge ist. CNC kann Teile aus produktionsgeeignetem Material herstellen, ohne auf einen dedizierten Umformprozess zu warten.
Eine Überbrückung ist gerechtfertigt, wenn der Wert des Zeitplanschutzes seine höheren laufenden Kosten übersteigt und wenn das bearbeitete Teil die erforderlichen Produktanforderungen erfüllen kann. Sie sollte nicht genutzt werden, um ungelöste Sicherheits-, Validierungs- oder regulatorische Verpflichtungen zu umgehen.
Äquivalenz zum endgültigen Prozess abbilden
 Jedes Merkmal auflisten und das Brückenteil als gleichwertig, konservativ, nicht gleichwertig oder nicht zutreffend einstufen. Die Geometrie kann übereinstimmen, während sich Materialzustand, Wandaufbau, Oberfläche, Eigenspannung oder kosmetische Details unterscheiden. Ein spanend aus dem Vollen gefrästes Gehäuse wird die Porosität eines Druckgussgehäuses nicht reproduzieren; ein spanend bearbeitetes Kunststoffteil wird den Formschrumpf oder die Faserorientierung nicht reproduzieren.
Die Zuordnung verhindert, dass Bridge-Nachweise über ihre Gültigkeit hinaus wiederverwendet werden, und gibt Vertrieb, Qualität und Engineering eine gemeinsame Erklärung für vorübergehende Abweichungen.
Planung gegen die Kapazitätsuhr
 Der Bridge-Bedarf wächst oft schneller als erwartet. Modellieren Sie wöchentliche Maschinenstunden, Rüstzeiten, Materialverfügbarkeit, externe Prozesse, Prüfung, Verpackung und Ausschuss auf mehreren Bedarfsniveaus. Identifizieren Sie den ersten Engpass und das späteste Datum, bis zu dem zusätzliche Vorrichtungen, Maschinen oder Lieferanten genehmigt werden müssten.
Gehen Sie nicht davon aus, dass ein Prototypenlieferant ein wiederkehrendes Anlaufvolumen aufnehmen kann, ohne andere Arbeiten zu stören. Vereinbaren Sie reservierte Kapazität, Freigaberhythmus, eingefrorene Zeitfenster, Eilregeln und Prognoseaktualisierungen. Ein Spitzenlastplan kann doppelte Vorrichtungen, Familienrüstungen, alternativen Bestand oder qualifizierte Backup-Quellen umfassen.
Die Bridge sollte eine maximale praktische Rate und einen kommerziellen Auslöser für die Überprüfung des Weges haben. Andernfalls kann eine vorübergehende Versorgung zu einem dauerhaften Notfall werden.
Produktstatus und Nachweise kontrollieren
 Bridge-Teile benötigen eine klare Revisions- und Prozesskennzeichnung. Wenn sie sich mit endgültigen Produktionsteilen vermischen können, verwenden Sie Kennzeichnung, Los-Codes, Verpackung oder Serienkontrolle, um den Status zu wahren. Definieren Sie, ob Bridge-Teile für den Verkauf, interne Fertigung, Tests, bestimmte Kunden oder eine begrenzte Dauer freigegeben sind.
Die Prüfung sollte dem Verwendungszweck entsprechen. Kritische Merkmale, Materialaufzeichnungen, Oberfläche, Erstmusterfreigabe und Losfreigabe können erforderlich sein, auch wenn der Prozess vorübergehend ist. Das Qualitätssystem sollte zwischen Konzession, Abweichung und vollständiger Zeichnungskonformität unterscheiden.
Daten zu Nichtkonformitäten aus der Bridge sind wertvoll, müssen aber im Kontext interpretiert werden. Einige Probleme offenbaren Produktdesignrisiken; andere sind einzigartig für die Zerspanung und verschwinden – oder werden durch andere Risiken ersetzt –, wenn die Werkzeuge anlaufen.
Dringende Änderungen von der endgültigen Werkzeugausstattung trennen
 CNC kann Revisionen schnell umsetzen, was es verlockend macht, Bridge-Teile zu ändern, während die Werkzeugausstattung einer anderen Basislinie folgt. Schaffen Sie zwei kontrollierte Änderungsspuren: eine für die unmittelbare Bridge-Versorgung und eine für den endgültigen Prozess. Jede Änderung sollte angeben, ob sie beide Wege, nur einen Weg oder die Äquivalenzzuordnung betrifft.
Halten Sie regelmäßige Abstimmungsbesprechungen zwischen Produktengineering, CNC-Lieferant, Werkzeuglieferant, Qualität und Einkauf ab. Bestätigen Sie die Master-Revision und verhindern Sie, dass eine vorübergehende Zerspanungserleichterung ohne DFM-Prüfung in das endgültige Design einfließt.
Die Bridge als Risikoschutz bepreisen
 Bridge-Teile können pro Stück mehr kosten als die spätere Produktion, aber ihr Wert umfasst die Vermeidung von Anlaufverzögerungen, die Ermöglichung von Umsatz, die Unterstützung des Feldlernens und den Schutz von Montageplänen. Vergleichen Sie diese Vorteile mit Kosten für Zerspanung, Material, beschleunigte Kapazität, Prüfung und vorübergehende Verpackung.
Verfolgen Sie die kumulierten Bridge-Ausgaben im Verhältnis zum Werkzeugfortschritt und Bedarf. Wenn sich die Bridge verlängert, untersuchen Sie Vorrichtungsinvestitionen, Batch-Änderungen, DFM-Verbesserungen, alternativen Bestand oder einen überarbeiteten langfristigen Prozess. Das Kosten der CNC-Bearbeitung Modell sollte die Kosten wiederholter Rüstvorgänge und Planungsschwankungen enthalten.
Verstecken Sie die Bridge-Wirtschaftlichkeit nicht im Endpreis des Teils. Ein sichtbares Hauptbuch hilft dem Management zu entscheiden, ob die Werkzeugausstattung beschleunigt, neu konstruiert, ein anderer Weg qualifiziert oder CNC bewusst als Produktion beibehalten werden soll.
Den Ausstieg vor der ersten Bestellung planen
Definieren Sie das Exit-Ereignis: freigegebene Werkzeugmuster, Fähigkeitsnachweise, Kundenautorisierung, regulatorischer Abschluss oder stabile Kapazität. Legen Sie das letzte Brückenkaufdatum, die Überlappungsmenge, den Hochlauf des Endprozesses und die Disposition verbleibender Bestände, Vorrichtungen und offener Aufträge fest.
Planen Sie die Überlappung, denn Werkzeugfreigabe und Produktionsbereitschaft fallen nicht auf denselben Tag. Ein kontrollierter Puffer kann den Start schützen, während die neue Route ihre Ausbeute nachweist. Vermeiden Sie jedoch übermäßige Bestände, die nach Anpassungen des Endprozesses veraltet sein könnten.
Archivieren Sie Brückenprogramme, Prüfergebnisse, Abweichungen und Erkenntnisse. Sie können später Ersatzteile oder Notfallversorgung unterstützen, aber eine Reaktivierung sollte eine Revision und Materialprüfung erfordern.
Brücken-Produktions-Kontrollraum
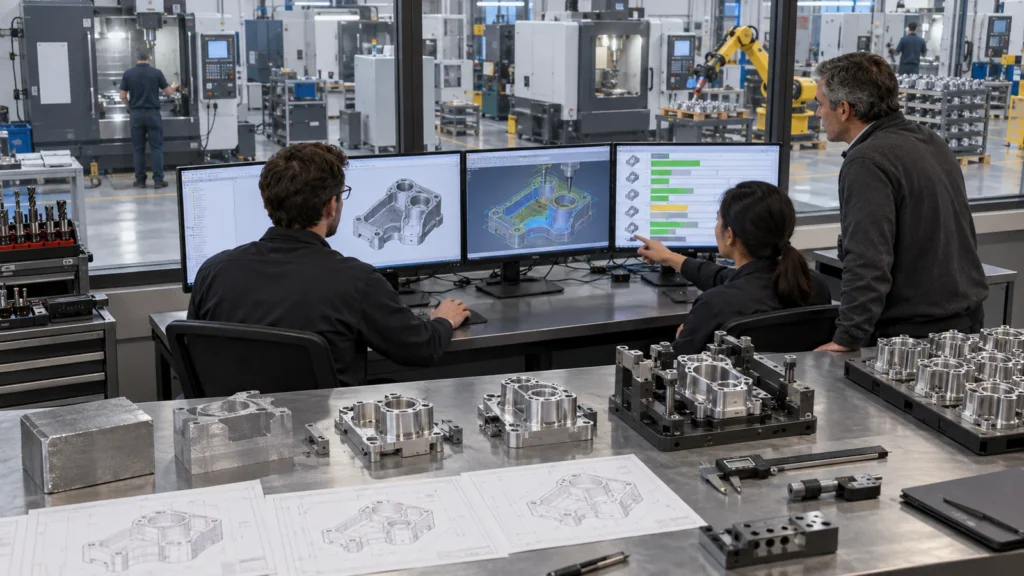
Diese Ansicht hält die Brücke an ihren Zweck gebunden. Sie verbindet auch die temporäre Versorgung mit der übergeordneten CNC-Prototyping und -Produktion Strategie, anstatt sie in eine unkontrollierte Produktion abgleiten zu lassen.
FAQs zur Brückenversorgung

Nur wenn Produkt-, Qualitäts-, regulatorische und Kundenanforderungen dies zulassen. Ihr vorläufiger Prozess und etwaige Abweichungen müssen formell genehmigt und nachverfolgbar sein.
Sollten Brückenteile dem endgültigen Erscheinungsbild entsprechen?
Passen Sie es an, wenn das Erscheinungsbild die Freigabe oder die Kundennutzung beeinflusst. Andernfalls kann eine dokumentierte vorläufige Oberfläche den Zeitplan schützen, sofern die Teile nicht mit der endgültigen Produktion verwechselt werden können.
Was ist zu tun, wenn die Werkzeugherstellung weiterhin Verzögerungen aufweist?
Prognostizieren Sie Kapazität und kumulierte Kosten sofort neu. Entscheiden Sie, ob Sie in die CNC-Route investieren, einen Lieferanten hinzufügen, Freigaben ändern oder den langfristigen Plan ändern, anstatt sich auf wiederkehrende Eilaufträge zu verlassen.
Kann CNC der endgültige Prozess bleiben?
Ja. Wenn Nachfrage, Designänderung, Qualität oder Lebenszykluswirtschaft dies unterstützen, kann die Brücke zur Produktion werden – sie sollte jedoch eine formelle Produktionsreifeprüfung durchlaufen, anstatt den Status standardmäßig zu ändern.