
+86-188-7042-1176
project@jcproto.com
الإثنين-الجمعة: 8ص-6م (GMT+8)
EN
معتمد ISO 9001:2015
فولاذ الأدوات H13
AISI H13 هو أكثر أنواع فولاذ الأدوات المستخدم في العمل الساخن استخدامًا في العالم. وهو سبيكة من الكروم والموليبدينوم والفاناديوم تتميز بمتانتها الممتازة ومقاومتها لتشقق الإجهاد الحراري (التشقق الحراري). وعلى عكس فولاذ العمل البارد، يحافظ H13 على صلابة عالية وسلامة هيكلية حتى تحت التعرض المطول لدرجات حرارة مرتفعة، مما يجعله المعيار الذهبي لقالب السباكة وأدوات البثق الساخن. في Jucheng Precision، نحن متخصصون في التصنيع الدقيق بالتحكم الرقمي (CNC) لفولاذ H13 لصناعة القوالب والقالب. نحن نقدم حلًا تصنيعيًا شاملًا، يشمل التفريز المعقد للتجاويف بخمسة محاور، والحفر الدقيق بالبندقية لقنوات التبريد، والمعالجة الحرارية المُدارة لتحقيق التوازن المثالي بين الصلابة والمتانة (48-54 HRC) لأدوات الإنتاج الخاصة بكم.
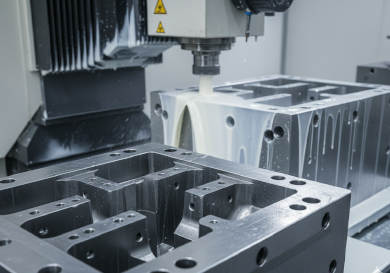
قدرات تصنيع فولاذ الأدوات H13
| القدرة | الوصف الفني | ميزة Jucheng |
|---|---|---|
| التفريز العميق للتجاويف بخمسة محاور | H13 هو المعيار لسباكة القوالب. نستخدم التزامن التفريز بخمسة محاور للوصول إلى أعماق تجاويف القوالب المعقدة باستخدام أدوات أقصر وأكثر صلابة. | تقلل مراكز Haas/Mazak عالية السرعة لدينا من انحراف الأدوات، مما يضمن زوايا سحب مثالية وسماكة جدار دقيقة لقوالب سباكة الألومنيوم والزنك المعقدة. |
| الحفر بالبندقية لقنوات التبريد | تصنيع خطوط مياه داخلية عميقة ودقيقة للإدارة الحرارية داخل كتلة القالب. | نضمن المحاذاة الدقيقة لقنوات التبريد لتعظيم تبديد الحرارة، ومنع “النقاط الساخنة” في قوالب الإنتاج الخاصة بكم. |
| التفريز الصلب (بعد التقسية) | التصنيع النهائي لفولاذ H13 بعد تقسية إلى 48-54 HRC باستخدام أدوات السيراميك وCBN المتقدمة. | يتيح لنا تصحيح تشوه المعالجة الحرارية، مما يضمن تركيب قلوب القوالب المنزلقة وخطوط الفصل بدون أي خلوص. |
| تحضير النتردة السطحية | تصنيع أسطح H13 إلى Ra 0.8μm للتحضير للنتردة الغازية لتحقيق مقاومة تآكل سطحية فائقة. | يمدد عمر القوالب عند تشكيل البلاستيك الكاشط المعزز بالألياف الزجاجية أو أثناء سباكة المعادن عالية الضغط. |
إرشادات التصنيع لفولاذ الأدوات H13
خاصية الصلادة الساخنة:
تم تصميم H13 للحفاظ على صلابته وقوته حتى عند تعرضه لدرجات حرارة عالية (تصل إلى 540°م). نصيحة: هذه “الصلادة الحمراء” تجعله الخيار الأول للأدوات التي تلامس المعدن المنصهر.
مقاومة الإجهاد الحراري:
يتمتع H13 بمقاومة عالية لـ“التشقق الحراري” (الشقوق الدقيقة الناتجة عن التسخين والتبريد المتكرر). نصيحة: نوصي بعملية تقسية بالتفريغ مع تبريد نيتروجيني مُتحكَّم به لتعظيم هذه الخاصية.
تجنب الزوايا الحادة:
يتركز الإجهاد الحراري عند الحواف الحادة. نصيحة: صمم دائماً أنصاف أقطار داخلية (حلقات استدارة) في تجاويف القوالب لمنع التشقق المبكر خلال دورة السباكة بالقالب.
قابلية التشغيل:
في الحالة الملدنة، يكون H13 متوسط السهولة في التشغيل (حوالي 70% من 1212). ومع ذلك، فهو كاشط للأدوات. نصيحة: نستخدم أدوات مطلية بـ TiAlN للتعامل مع الحرارة المتولدة أثناء تمريرات التجليخ الخشن.
التطبيقات الأساسية
قوالب السباكة بالقالب
المعيار الصناعي لقلوب وتجاويف قوالب السباكة بالقالب عالية الضغط للألمنيوم والمغنيسيوم والزنك.
قوالب البثق الساخن
قوالب ومحاور تُستخدم لدفع المعدن الساخن عبر المقاطع، وتتطلب قوة عالية عند درجات الحرارة المرتفعة.
قوالب حقن البلاستيك
تُستخدم لقوالب الإنتاج العالي وتلك التي تعالج البلاستيكات الهندسية الكاشطة حيث لا يُشترط استخدام الفولاذ المقاوم للصدأ 420.
قوالب الطرق
قوالب المطارق والمكابس لطرق الفولاذ والمكونات غير الحديدية على الساخن.
الخصائص
| الكثافة | 7.80 g/cm³ |
| مقاومة الشد | 1200 - 1900 MPa |
| مقاومة الخضوع | 1000 - 1650 MPa |
| الصلابة | 48 - 54 HRC |
| مقاومة الصدمات | 30 J (Charpy V-notch) |
| التوصيل الحراري | 24.3 W/m-K |
| درجة حرارة الخدمة المستمرة | حتى 540 °C |
| تقييم قابلية التشغيل | 70% (ملدّن) |
| قابلية اللحام | مقبول |
| أقصى حجم للقطعة | 2000 × 800 × 600 مم |