
Направляющая втулка швейцарского станка поддерживает пруток вблизи зоны резания, но её ходовая посадка должна соответствовать фактическому диаметру прутка, вариации сечения заготовки, типу втулки и настройке станка. Слишком малый эффективный зазор может вызвать задиры, нагрев или проблемы с подачей; слишком большой опорный зазор позволяет тонкому прутку смещаться под действием сил резания и способствует вариации размера, круглости или качества поверхности. Не существует единого значения зазора, применимого ко всем комбинациям прутка и втулки.
Отделяйте посадку втулки от качества прутковой заготовки. Пруток может соответствовать допуску по диаметру, но при этом быть изогнутым, овальным, неоднородным по длине или непригодным для выбранной втулки. И наоборот, качественный пруток может вести себя плохо, если втулка изношена, несоосна или настроена под другое состояние заготовки. Диагностируйте эту пару как систему.
Понимайте, что контролирует втулка
В швейцарском токарном станке с направляющей втулкой пруток проходит через плотную опору вблизи инструмента. Такая схема уменьшает неподдерживаемую длину в зоне резания, что важно для длинных тонких элементов. Втулка сама по себе не гарантирует прямолинейность или размер: поддержка зависит от состояния прутка, геометрии втулки, смазки, соосности и расстояния между опорой и режущей кромкой.
Зазор — это разница между фактическим наружным размером прутка и эффективным отверстием втулки. Релевантным условием является не только номинальный размер прутка в сертификате. Измеряйте представительную заготовку по длине и по окружности и учитывайте, как заданный диапазон допуска взаимодействует с выбранной втулкой. Состояние поверхности, заусенцы, покрытия, тепловое расширение материала и загрязнения могут влиять на практическую посадку.
Недавнее руководство по прутковой заготовке для швейцарской обработки рассматривает прямолинейность, круглость и однородность поступающего материала. Данная статья сужает вопрос до рабочего соотношения между этой заготовкой и направляющей втулкой после того, как спецификация материала известна.
Сопоставляйте симптом с состоянием прутка и втулки
| Наблюдаемый симптом | Проверки со стороны прутка | Проверки втулки/настройки |
|---|---|---|
| Подача ощущается с сопротивлением или на прутке появляются следы | Измерьте высокие точки, овальность, повреждения поверхности, заусенцы, покрытие или окалину | Подтвердите размер/тип отверстия, соосность, смазку, чистоту и износ |
| Длинный элемент изменяется по размеру или округлости | Проверьте вариацию диаметра, изгиб, прямолинейность и партию прутка | Проверьте состояние опоры, износ втулки, положение инструмента и длину без опоры |
| Чистота обработки изменяется в разных точках одного прутка | Сравните диаметр заготовки и поверхность в проблемных зонах | Проверьте, изменяется ли соотношение опор в течение цикла подачи |
| Проблема появляется после смены материала или поставщика | Сравните фактическую марку, нагартовку, допуск, поверхность и область действия сертификата | Убедитесь заново, что наладка совместима с новым состоянием заготовки |
| Детали уходят после обслуживания инструмента или втулки | Сохраните образец из предыдущей стабильной партии | Проверьте повторную сборку, соосность, состояние отверстия и задокументированные настройки |
Эти проверки помогают локализовать причину, но не устанавливают предел приемки. Если деталь вне допуска, сначала проверьте метод измерения и базу. Биение, состояние цанги, износ инструмента, последовательность отрезки и тепловое поведение могут создавать похожие симптомы, и их не следует приписывать втулке без доказательств.
Проверяйте посадку, не угадывая число
Начните с рекомендаций производителя втулки и процедуры настройки станка. Зафиксируйте тип втулки, номинальный диаметр отверстия, марку и допуск прутка, фактические размеры прутка, состояние смазки, а также любой износ или повреждение. Неподвижная втулка и вращающаяся втулка взаимодействуют с прутком не совсем одинаково, поэтому критерии выбора должны соответствовать архитектуре станка и выполняемой работе.
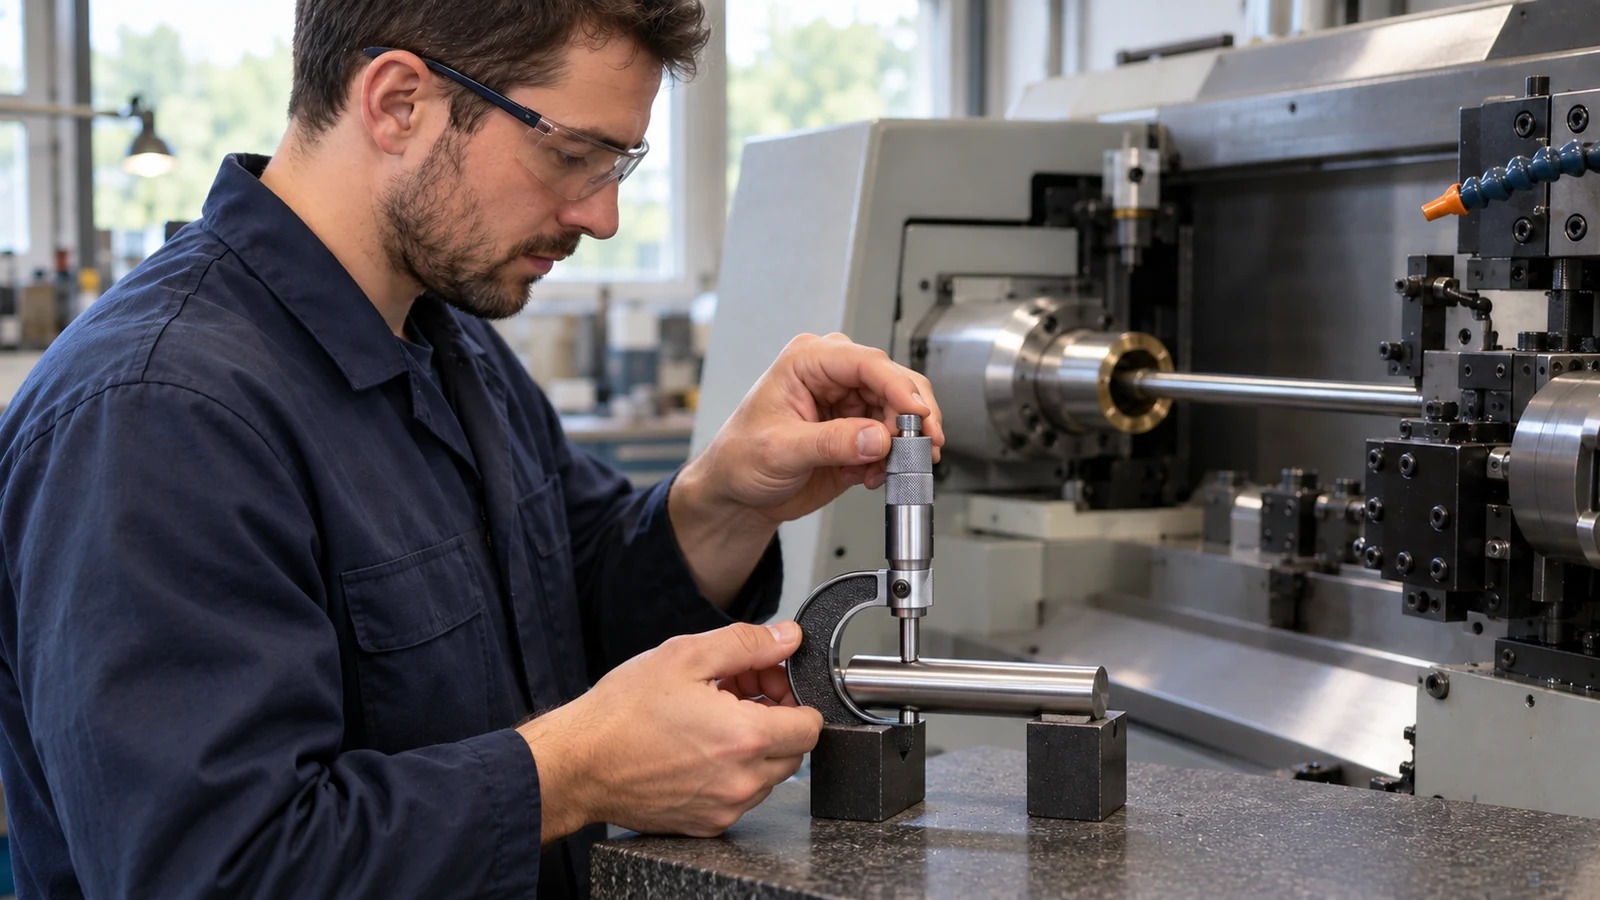
- Измеряйте пруток в нескольких осевых положениях и ориентациях с помощью подходящего инструмента; не полагайтесь на одно измерение с торца.
- Сравните наблюдаемый профиль прутка со спецификацией втулки и рекомендуемой поставщиком посадкой для данного состояния прутка.
- Осмотрите отверстие и траекторию прутка на наличие загрязнений, задиров, схватывания или неравномерного контакта; соблюдайте безопасные цеховые процедуры при любой разборке.
- Проведите контролируемое испытание с той же партией материала и той же настройкой резания, затем оцените поведение подачи, размеры детали и состояние поверхности.
- Изменяйте по одной переменной настройки за раз и документируйте результат, прежде чем корректировать смещения инструмента или заменять несколько компонентов.
Если посадка слишком тугая, проталкивание прутка силой может повредить пруток или втулку и скрыть лежащее в основе несоответствие. Если посадка слишком свободная, простой выбор меньшего отверстия без проверки максимального фактического диаметра прутка может привести к другому отказу. Правильный выбор учитывает весь диапазон допуска и предполагаемые условия эксплуатации.
Для контекста процесса раздел сайта Возможности токарной обработки на ЧПУ объясняет общий маршрут токарной обработки; работа на швейцарском станке всё равно требует решений по настройке, специфичных для поддержки прутка и геометрии элементов.
Задавайте заготовку и процесс вместе
При заказе детали, обработанной на швейцарском станке, предоставьте ревизию чертежа, марку и состояние материала, форму прутка, требуемый допуск прутка, если он контролируется, количество, критические требования к диаметру/круглости/чистоте поверхности и любые требования к прослеживаемости. Если деталь зависит от длинной тонкой геометрии, укажите критические функциональные элементы и схему базирования. Не назначайте зазор направляющей втулки без согласования допуска прутка и системы втулок.
Спросите поставщика, какое состояние прутка предполагается и как настройка будет проверяться для заявленного элемента. Если предлагается замена материала или альтернативный источник прутка, проверьте допуск прутка, поверхность, прямолинейность и состояние — а не только название сплава. Изменение прутка может потребовать пересмотра настройки, даже если номинальный диаметр не изменился.
Приёмка должна основываться на готовой детали и согласованном плане контроля. Втулка — это средство управления процессом, а не замена измерению элемента, важного для сборки.
Часто задаваемые вопросы
Может ли швейцарский станок использовать любой пруток, соответствующий номинальному диаметру?
Нет. Полный допуск прутка, форма, прямолинейность, состояние поверхности, поведение материала и выбранная втулка — всё это влияет на подачу и поддержку. Проверьте пруток на соответствие требованиям станка и втулки.
Всегда ли более тугая направляющая втулка повышает точность?
Нет. Более плотная посадка может уменьшить смещение опоры только при условии совместимости пруткового материала и втулки. Чрезмерно плотная посадка может вызвать задиры, нагрев, повреждение поверхности или ненадёжную подачу.
Может ли изношенная втулка вызывать конусность или вибрацию?
Это может способствовать нестабильности или изменению опоры, но у этих симптомов есть и другие возможные причины. Перед тем как назначать корневую причину, проверьте пруток, втулку, цангу, инструмент и измерительную оснастку.