
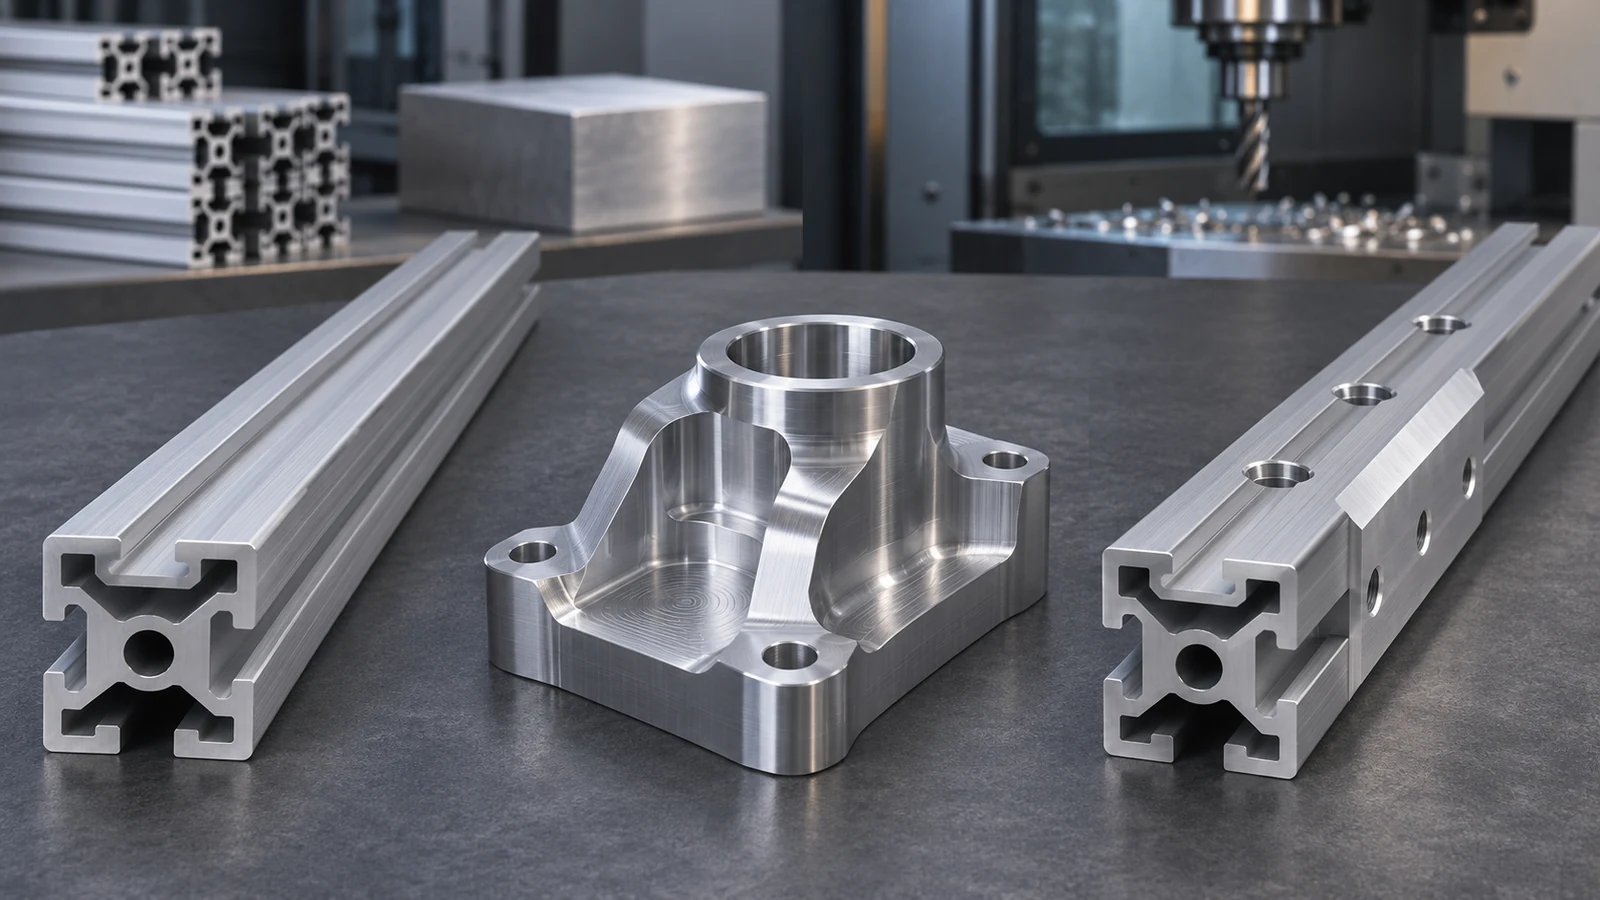
A extrusão de alumínio geralmente é a rota inicial mais robusta quando uma peça precisa de uma seção transversal longa e repetível; a usinagem CNC geralmente é mais direta quando cada peça tem geometria tridimensional variável, faces personalizadas ou baixo volume inicial. Muitas peças de produção usam ambas: a extrusão fornece um perfil estrutural próximo da forma final, e então a usinagem cria os furos, portas, faces de referência e interfaces que controlam a montagem.
A escolha depende de com que frequência a seção transversal se repete, quanto investimento em matriz o programa pode suportar, quais tolerâncias se aplicam ao perfil e às características acabadas, e se a extrusão pode ser posicionada de forma confiável para usinagem secundária. Um preço mais baixo do perfil bruto não resolve a decisão se retilineidade, comprimento de corte, condição do material ou sobremetal de usinagem criarem trabalho extra a jusante.
Pergunte se a mesma seção se repete
A extrusão forma o material através de uma matriz para criar um perfil que continua ao longo de seu comprimento. É útil quando nervuras, canais, trilhos de montagem ou outras características de seção se repetem ao longo desse comprimento. A matriz pode integrar funções ao perfil e reduzir a remoção de material posterior. A seção ainda deve ser projetada em torno da liga, têmpera, distribuição de paredes, complexidade da matriz, endireitamento, acabamento e limites de processo do extrusor.
A usinagem CNC começa com estoque como chapa, barra, bloco ou uma pré-forma e remove material para criar a peça. É flexível quando a geometria muda de uma face para outra, quando uma característica não se estende ao longo de todo o comprimento, ou quando um projeto ainda está sendo revisado. Cavidades profundas, ranhuras estreitas, paredes finas e remoção pesada de material podem tornar a usinagem a partir de estoque maciço lenta ou desperdiçadora.
O site Informações do material 6063-T6 discute uma liga de alumínio usada em produtos extrudados; liga, têmpera, forma do produto e especificação ainda precisam corresponder ao desenho real. O página de fresamento CNC fornece contexto de processo para características que exigem remoção de material.
Compare as rotas ao longo da vida útil da produção
| Fator de decisão | Extrusão | usinagem CNC | Rota híbrida |
|---|---|---|---|
| Padrão geométrico | Secção transversal constante ou repetida ao longo do comprimento | Características 3D locais e faces variáveis | Perfil repetido mais características locais críticas |
| Investimento inicial | Podem ser necessários projeto de matriz, ferramentas e qualificação | Programação e fixação da peça; sem matriz de extrusão para o perfil da peça | Matriz mais configuração de maquinagem secundária e planeamento de processo |
| Utilização de material | O perfil pode colocar material próximo da secção necessária | Depende do envelope do material em bruto e do material removido | Pode reduzir o desbaste mantendo as interfaces maquinadas |
| Principal variação a gerir | Dimensões do perfil, retidão, torção, comprimento de corte e condição do material | Configuração, acesso às ferramentas, condição do material em bruto, fixação e remoção de material | Variação do perfil, estratégia de localização, sobremetal e transferência de datum |
| Pergunta típica de projeto | As funções necessárias podem ser incorporadas em uma única seção fabricável? | A geometria final pode ser alcançada e inspecionada de forma econômica? | Quais dimensões pertencem ao perfil e quais devem ser usinadas? |
Os custos de ferramental devem ser comparados com o volume realista de vida útil do programa e o risco de revisão. Não divida o custo do molde por uma quantidade otimista que pode nunca ser encomendada. Da mesma forma, compare o custo da peça usinada na quantidade pretendida e inclua rendimento de material, setup, inspeção e acabamento.
Onde a extrusão deixa de ser uma resposta completa
Alguns detalhes são mais fáceis de criar depois que o perfil é produzido. Furos transversais, faces de extremidade precisas, rebaixos, roscas, portas e superfícies de montagem perpendiculares frequentemente exigem operações secundárias. Perfis longos também podem precisar de corte no comprimento, endireitamento, rebarbação, tratamento superficial e dispositivos de usinagem. Cada operação deve localizar o perfil sem confundir a direção da extrusão com os eixos da máquina ou com os datums de montagem.
As dimensões do perfil não são automaticamente idênticas às dimensões usinadas. Especifique quais superfícies do perfil localizam ou se acoplam, quais recursos são usinados e como o datum é estabelecido ao longo do comprimento. Se um furo crítico precisar se alinhar com o perfil, defina uma relação controlável e um método de inspeção. Uma tolerância ampla na extrusão não define uma relação usinada precisa, a menos que o processo a crie e verifique.
Onde a usinagem a partir de estoque maciço se torna desperdício
Partir de uma chapa grossa ou bloco para produzir uma seção longa e fina pode consumir material e tempo de corte substanciais. O desperdício aumenta quando a seção transversal final tem canais ou nervuras repetidos que uma extrusão poderia formar próximo da forma final. No entanto, a usinagem pode continuar preferível quando não há volume de produção estável, quando a seção muda com frequência ou quando a aprovação de ferramental e os custos de revisão superam o material economizado.
A usinagem também pode ser uma ponte prática para protótipos. Uma equipe de projeto pode usinar uma pequena série enquanto a interface e a seção estão mudando, e depois avaliar a extrusão após a estabilização da seção transversal. Essa transição deve preservar as referências funcionais e considerar diferenças na direção do material, condição superficial e forma do estoque.
A rota híbrida precisa de suas próprias referências
Um bom projeto híbrido separa as funções do perfil das funções usinadas. A extrusão estabelece a seção contínua e o envelope estrutural; as operações CNC estabelecem recursos locais como furos de montagem, assentos de rolamento, faces de vedação ou portas de conector. Defina onde a extrusão é fixada, quais superfícies são usadas como datums e se o perfil é apoiado contra torção ou empenamento durante o corte.
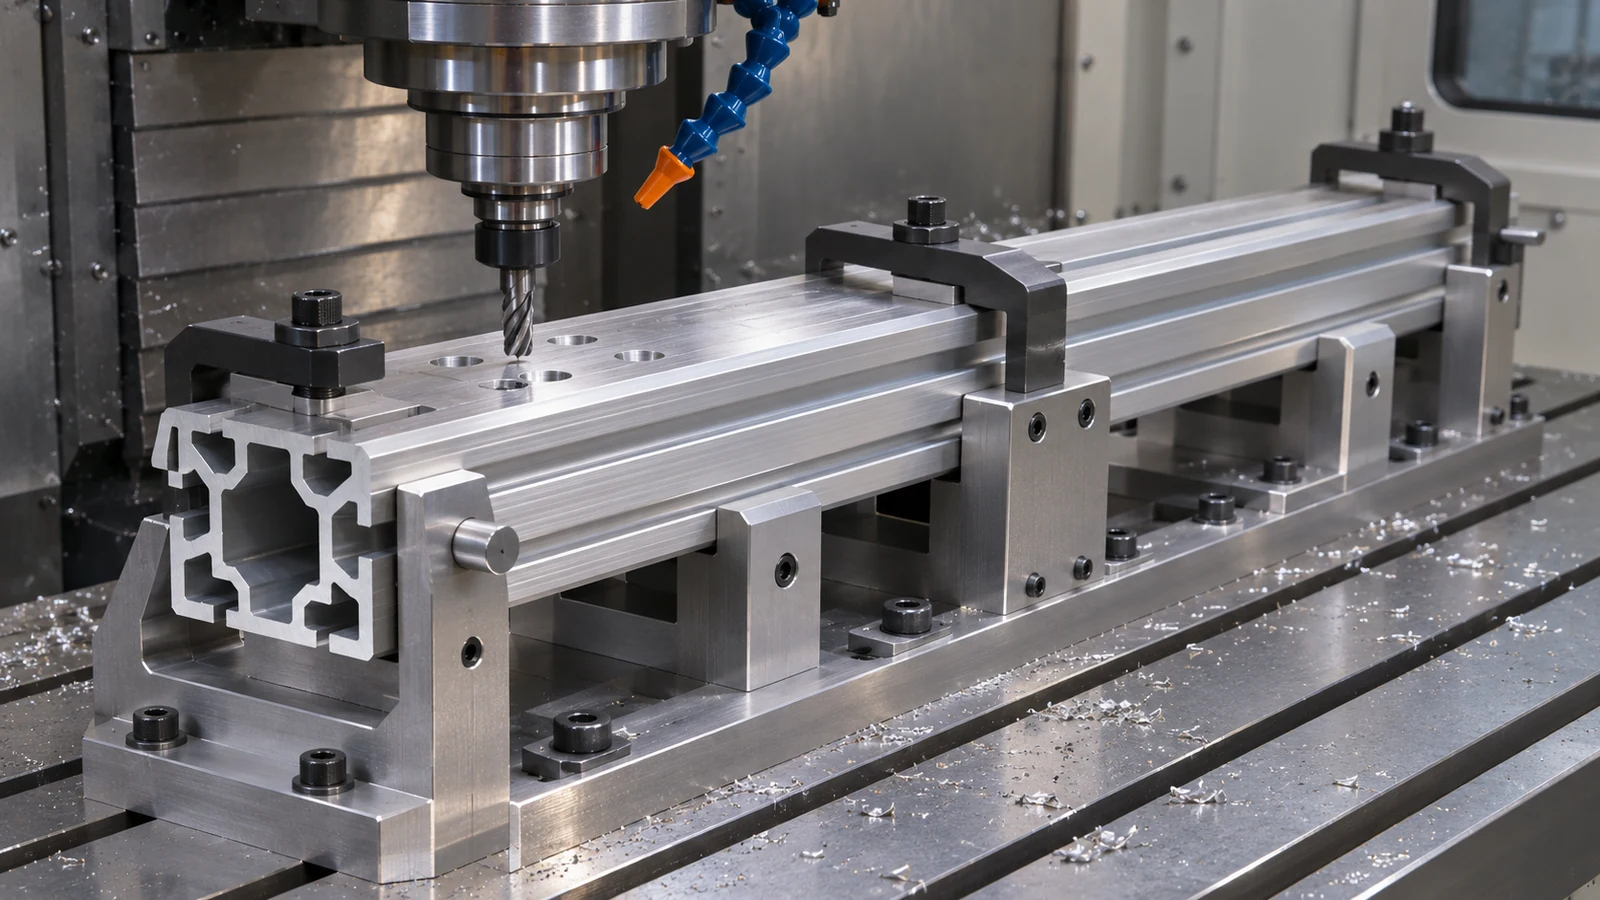
Forneça sobremetal de usinagem suficiente nas superfícies que precisam ser limpas, mas não presuma que um único sobremetal sirva para todos os perfis e ligas. Revise a tolerância do perfil, o comprimento de corte, a retidão, a espessura local da parede e o acabamento antes de definir o sobremetal. Se uma operação secundária alterar o datum da peça, identifique a transição e inspecione a relação funcional após a usinagem.
Para a revisão do desenho, deixe a distinção explícita: os requisitos de “perfil extrudado” aplicam-se à seção fornecida, enquanto os recursos usinados têm suas próprias dimensões e datums. Isso evita que uma cotação trate uma superfície como extrudada como referência de precisão usinada sem acordo.
O que incluir no RFQ
- CAD e desenho na mesma revisão, com os requisitos do perfil e da peça acabada claramente separados.
- Liga, têmpera, forma do produto, certificação, acabamento e quaisquer requisitos de rastreabilidade.
- Quantidades esperadas por liberação e a provável vida útil do programa, incluindo as etapas de protótipo e produção.
- Dimensões críticas do perfil, requisitos de retidão ou torção, comprimento de corte, datums usinados e interfaces funcionais.
- Registros de inspeção, embalagem e qualquer operação que deva ocorrer antes ou depois da usinagem ou do acabamento.
Peça a rota proposta e as premissas. Um orçamento útil mostra a amortização da matriz/ferramental separadamente da extrusão por peça, usinagem, acabamento e inspeção, para que a discussão do ponto de equilíbrio reflita o programa real em vez de um único preço unitário de destaque.
Perguntas frequentes
A extrusão é sempre mais barata que a usinagem CNC em volumes maiores?
Não. O volume pode diluir o custo do ferramental, mas a complexidade do perfil, a liga, as tolerâncias, o acabamento, a usinagem secundária, o rendimento do material e o risco de revisão afetam o custo total. Compare a rota completa da peça acabada.
Uma extrusão pode ser usinada em CNC após ser produzida?
Sim. A usinagem secundária pode criar furos, portas, detalhes de extremidade e interfaces de precisão. O plano de processo precisa de um método de localização estável e de folga suficiente para a condição real do perfil.
Todos os detalhes de uma extrusão de alumínio devem ser usinados?
Não. Usine apenas os detalhes cuja função exige uma superfície ou geometria usinada controlada. Aplicar requisitos rigorosos de usinagem a todas as superfícies do perfil pode aumentar o custo sem melhorar a montagem ou o desempenho.