
Introdução: A Arte da Precisão na Usinagem de Blocos de Resfriamento de GPU
No mundo de alto risco do desempenho de PCs, onde cada quadro e cada megahertz contam, a batalha contra o calor é implacável. No centro desta guerra térmica está um componente de engenharia notável: o bloco de resfriamento de GPU. Mais do que apenas um pedaço de metal, é uma maravilha de microengenharia meticulosamente elaborada, cujo desempenho é ditado pela ciência exata de sua criação. O processo de usinagem de bloco de resfriamento de GPU não é apenas uma etapa de fabricação; é a arte fundamental que transforma matérias-primas na interface primária entre um processador gráfico em brasa e o líquido de arrefecimento que o doma. Esta arte de precisão equilibra dinâmica de fluidos, condutividade térmica e integridade mecânica, exigindo tolerâncias medidas em mícrons. A jornada de um bloco sólido de cobre ou alumínio até um complexo labirinto de canais e aletas é um testemunho da manufatura avançada, onde a qualidade do corte se traduz diretamente no silêncio, na estabilidade e na margem de overclocking de um rig de jogos ou estação de trabalho de alto desempenho.
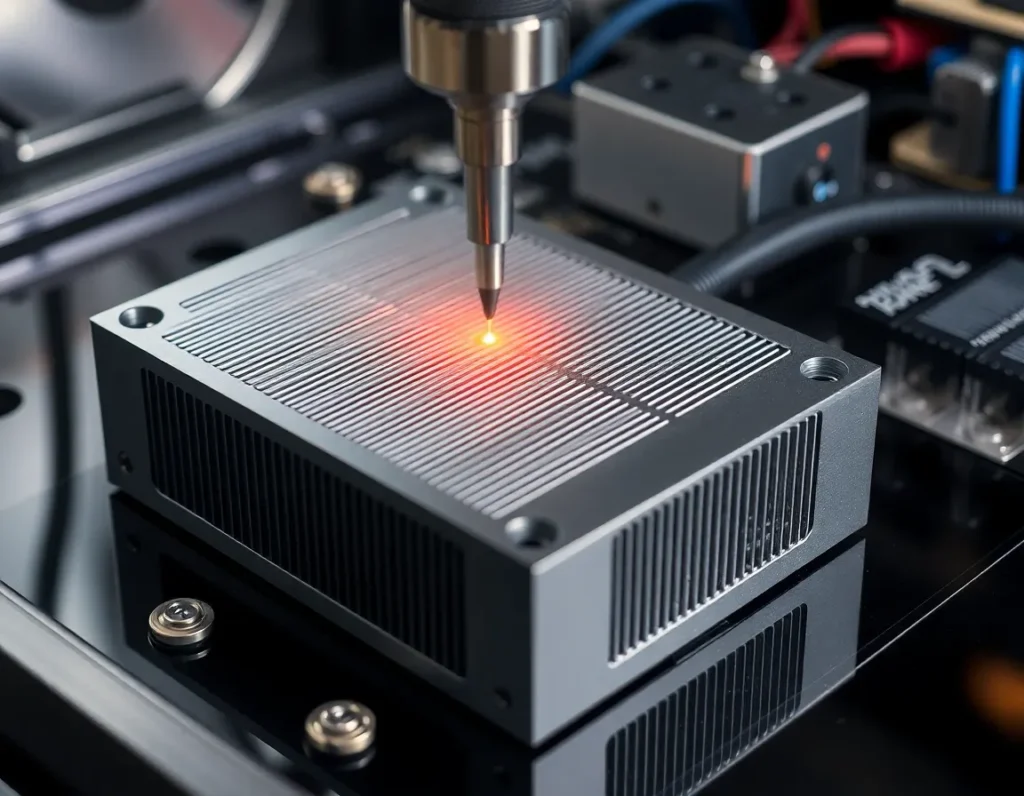
O que é um Bloco de Resfriamento de GPU? Anatomia e Função Principal
Um bloco de resfriamento de GPU, frequentemente chamado de water block em loops de refrigeração líquida personalizados, é um trocador de calor de contato direto. Sua função principal é capturar a energia térmica residual do die do processador gráfico (GPU), bem como de componentes associados como VRAM e VRMs, e transferi-la eficientemente para um refrigerante em fluxo. Diferentemente dos volumosos coolers a ar, ele consegue isso por meio de contato íntimo metal-metal e caminhos de fluxo de líquido otimizados.
Anatomicamente, um bloco de GPU típico de cobertura total consiste em várias camadas principais:
- Placa Fria: Este é o coração do bloco. É uma placa de metal plana e usinada que fica diretamente sobre o chip da GPU. Sua face inferior apresenta um arranjo precisamente usinado de microaletas, pinos ou canais que criam uma vasta área de superfície para transferência de calor para o refrigerante.
- Placa de Jato de Impacto ou Distribuição: Frequentemente integrada ao design da placa fria ou como uma camada separada, este componente gerencia o fluxo do refrigerante. Ele usa uma série de entradas e microbicos para direcionar forçadamente o refrigerante para as áreas mais quentes da placa fria, quebrando camadas-limite e maximizando a troca térmica.
- Carcaça Principal ou Placa Superior: Este componente estrutural veda a câmara de resfriamento. Ele contém as portas de entrada e saída para os tubos de refrigerante e frequentemente apresenta elementos estéticos como janelas de acrílico ou designs intrincados fresados em CNC. Ele deve ser rígido o suficiente para suportar a pressão de fixação e a pressão interna do fluido sem se deformar.
- Hardware de Montagem e Interface Térmica: Um sistema de parafusos, placas traseiras e espaçadores garante uma pressão de montagem uniforme e segura. Entre a placa fria e o die da GPU, é aplicada uma pasta ou almofada térmica de alto desempenho para preencher imperfeições microscópicas e garantir uma condução térmica ideal.
Em essência, o bloco é um sistema selado e pressurizado de microcanais, onde o refrigerante é forçado a absorver calor o mais rapidamente possível antes de ser levado a um radiador. A eficiência de todo esse sistema nasce no processo de usinagem.
O Papel Crítico da Usinagem no Desempenho do Resfriamento Líquido
A diferença de desempenho entre uma solução de resfriamento líquido mediana e uma excepcional é quase inteiramente forjada durante a usinagem. Esta etapa determina as propriedades físicas fundamentais que regem o desempenho térmico e hidráulico. Três fatores dependentes da usinagem são primordiais: planicidade da superfície, geometria dos canais e integridade da vedação.
Primeiro, a planicidade da superfície de contato da placa fria é inegociável. Um die de GPU normalmente tem apenas algumas centenas de milímetros quadrados de área. Qualquer empenamento ou irregularidade microscópica na placa fria cria lacunas de ar, que são péssimos isolantes térmicos. A usinagem de alta precisão e o subsequente polimento garantem uma superfície quase perfeitamente plana, permitindo que o material de interface térmica forme uma camada fina e consistente para uma transferência de calor sem obstáculos.
Segundo, a geometria das estruturas internas de resfriamento — as aletas, pinos e canais — é um produto direto da capacidade de usinagem. A densidade, altura e espessura dessas características definem o desempenho térmico e a resistência ao fluxo do bloco. Microaletas mais finas e densas oferecem mais área de superfície para troca de calor, mas restringem o fluxo do refrigerante, exigindo mais pressão da bomba. O processo de usinagem deve esculpir essas características delicadas com bordas afiadas e limpas e dimensões consistentes; rebarbas ou variações podem criar zonas mortas de fluxo, aumentar a queda de pressão e aprisionar bolhas de ar, prejudicando severamente a eficiência.
Por fim, a usinagem define as superfícies de vedação. As faces de acoplamento entre a placa fria, os sulcos do O-ring e a placa superior devem ser impecavelmente lisas e paralelas. Qualquer imperfeição aqui pode levar a vazamentos, que são catastróficos em um PC. A precisão da profundidade e largura do canal do O-ring garante que o vedante de silicone se comprima corretamente, criando uma barreira confiável e duradoura contra o refrigerante de alta pressão. Em resumo, a usinagem transforma um projeto teórico em um objeto físico que deve se destacar simultaneamente em condução térmica, dinâmica de fluidos e confiabilidade mecânica.
Principais Processos de Usinagem: Fresamento CNC, Perfuração e Acabamento
A criação de um bloco de resfriamento para GPU é dominada pela usinagem por Controle Numérico Computadorizado (CNC), um processo de manufatura subtrativa no qual um software pré-programado dita o movimento de ferramentas e máquinas de fábrica. Isso permite a precisão extrema e a repetibilidade necessárias.
Fresamento CNC
O fresamento CNC é o processo principal. Um bloco de metal (a “peça de trabalho”) é fixado a uma mesa móvel, e uma ferramenta de corte rotativa de múltiplos gumes remove material. Para blocos de GPU, isso acontece em múltiplos estágios e eixos. O fresamento de 3 eixos é comum para geometrias mais simples, mas o fresamento de 5 eixos é frequentemente empregado para blocos complexos de cobertura total, com canais integrados e pontos de montagem em múltiplos planos. O processo de fresamento cria os sulcos do O-ring, as roscas das portas, os furos dos parafusos de montagem, a cavidade principal do refrigerante e as características estéticas externas. A operação de fresamento mais crítica é a criação do conjunto de microaletas na placa fria. Isso requer microferramentas especializadas, muitas vezes com menos de 1 mm de diâmetro, movendo-se em alta velocidade com vibração mínima para evitar a quebra da ferramenta e garantir a precisão dimensional.
Perfuração CNC
Enquanto o fresamento usa cortadores rotativos, a perfuração cria furos redondos. Na fabricação de blocos, a perfuração CNC é usada com precisão para as portas de entrada e saída que se conectam aos tubos de refrigerante. Esses furos devem ser perfeitamente perpendiculares e acabados suavemente para garantir uma boa vedação com os conectores. A perfuração profunda também pode ser usada para criar passagens verticais internas em projetos de blocos multicamadas para distribuição do refrigerante.
Processos de Acabamento
Após a remoção do metal principal, várias etapas de acabamento são cruciais:
- Rebarbação: Remoção manual ou automatizada de pequenas rebarbas ou “rebarbas” deixadas pelas ferramentas de corte, especialmente crítico dentro dos canais de fluido para garantir um fluxo laminar suave.
- Lapidação/Lixamento: A superfície de contato da GPU é frequentemente lapidada à mão ou lixada à máquina sobre uma placa perfeitamente plana com abrasivos progressivamente mais finos. Isso alcança o acabamento espelhado plano necessário para um contato térmico ideal.
- Limpeza: A limpeza ultrassônica intensiva em soluções especializadas remove todo o óleo de usinagem, poeira metálica e partículas abrasivas dos intrincados canais internos. Qualquer resíduo contaminaria o refrigerante e degradaria o desempenho.
- Galvanoplastia de Superfície (se aplicável): Para blocos que usam cobre niquelado, o componente de cobre usinado passa por um processo de galvanoplastia eletroquímica para aplicar uma camada de níquel para resistência à corrosão e estética, antes de uma limpeza final.
Esta sinfonia de processos de acabamento controlados por CNC e manuais garante que o bloco não seja apenas moldado corretamente, mas seja hidraulicamente liso, termicamente ideal e impecavelmente limpo.
Seleção de Material para Blocos de Resfriamento de GPU: Cobre, Níquel e Alumínio
A escolha do material é uma decisão de engenharia fundamental em usinagem de bloco de resfriamento de GPU, trocando diretamente entre desempenho térmico, resistência à corrosão, peso, custo e capacidade de fabricação.
Cobre (Cu)
O cobre é o rei indiscutível do desempenho térmico para blocos de resfriamento. Com uma condutividade térmica de aproximadamente 385-400 W/(m·K), ele transfere calor do die da GPU para o refrigerante de forma mais eficaz do que qualquer outro metal prático. Também é relativamente fácil de usinar, permitindo a criação de micro-aletas afiadas e finas. Quase todos os blocos de alto desempenho usam uma placa fria de cobre. Suas principais desvantagens são sua propensão a oxidar (desenvolver uma pátina) e sua suscetibilidade à corrosão galvânica se combinado com alumínio no mesmo loop sem inibidores adequados. Também é denso e caro.
Níquel (Ni) – Quase Sempre uma Galvanoplastia
Blocos de níquel puro são extremamente raros devido ao custo e à dificuldade de usinagem. Em vez disso, o níquel é usado como uma camada superficial galvanizada sobre um substrato de cobre. A niquelagem, tipicamente com 5-15 microns de espessura, serve a dois propósitos principais: resistência à corrosão e estética. Ela forma uma barreira dura e estável que protege o cobre subjacente da oxidação e corrosão galvânica. Também fornece o acabamento brilhante e prateado característico favorecido por muitos entusiastas. A galvanoplastia deve ser aplicada uniformemente e aderir perfeitamente; qualquer porosidade ou descamação pode expor o cobre e levar à corrosão localizada. Embora o níquel tenha condutividade térmica menor (~90 W/(m·K)) que o cobre, a camada é tão fina que seu impacto na resistência térmica geral é mínimo.
Alumínio (Al)
O alumínio, com uma condutividade térmica em torno de 160-200 W/(m·K), é um distante segundo lugar em relação ao cobre em desempenho térmico puro. No entanto, é significativamente mais leve, mais barato e mais fácil de produzir em massa por meio de fundição e usinagem. Seu uso é quase exclusivamente em coolers líquidos all-in-one (AIO) e soluções de refrigeração de entrada, onde custo e peso são as principais restrições. Uma regra crítica na refrigeração líquida é nunca misturar componentes de alumínio e cobre no mesmo loop sem fluido refrigerante especializado, pois a diferença de potencial eletroquímico causará corrosão galvânica rápida, obstruindo aletas e destruindo blocos.
A seleção do material influencia diretamente a estratégia de usinagem. O cobre mais macio permite cortes mais agressivos e detalhes mais finos, mas exige cuidado para evitar escavações. O alumínio é usinado de forma rápida e limpa, mas pode ser pegajoso, exigindo ferramentas afiadas e taxas de avanço específicas. O material escolhido, em última análise, define o teto para a eficiência térmica potencial do bloco, que o processo de usinagem então se esforça para realizar plenamente.
Técnicas Avançadas: Estruturas de Micro-Aletas e Placas de Impacto por Jato
Indo além da fresagem e perfuração fundamentais de uma placa fria básica e canais, encontra-se o reino de técnicas avançadas usinagem de bloco de resfriamento de GPU. Aqui, a precisão da tecnologia CNC moderna é aproveitada não apenas para criar um caminho para o fluido refrigerante, mas para projetar turbulência microscópica e impactos diretos de fluido em alta velocidade que aumentam drasticamente a extração de calor. Duas técnicas estão na vanguarda da refrigeração de alto desempenho: matrizes de micro-aletas e placas de impacto por jato.
Matrizes de Micro-Aletas
Imagine substituir o fundo liso de um canal de fluido refrigerante por uma densa floresta de aletas microscópicas. Este é o princípio por trás das matrizes de micro-aletas. Usando micro-ferramentas especializadas, frequentemente com diâmetros entre 0,2 mm e 0,5 mm, as máquinas CNC esculpem centenas dessas pequenas aletas diretamente na placa fria de cobre ou cobre niquelado. O propósito é multifacetado. Primeiro, elas aumentam drasticamente a área de superfície em contato direto com o fluido refrigerante, proporcionando mais “pele” para o calor transferir para o fluido. Segundo, e mais criticamente, elas perturbam o fluxo laminar — o movimento suave e em camadas do líquido que é ruim para a transferência de calor. As aletas forçam o fluido refrigerante a um estado turbulento, misturando constantemente o fluido mais quente próximo ao metal com o fluido mais frio no centro do canal. Essa turbulência garante que a capacidade térmica do fluido refrigerante seja totalmente utilizada antes de sair do bloco. Usinar essas aletas requer máquinas excepcionalmente rígidas, altas velocidades de fuso e estratégias sofisticadas de trajetória de ferramenta para evitar deflexão e quebra da ferramenta, representando um ápice da fabricação de precisão em soluções de refrigeração.
Impacto por Jato
Enquanto as micro-aletas trabalham na criação de turbulência em uma área ampla, o impacto por jato é uma técnica de refrigeração direcionada e agressiva. Neste design, o bloco de refrigeração incorpora uma placa secundária (a placa de jato) posicionada entre a entrada e a placa fria. Esta placa de jato é usinada com uma matriz de orifícios precisos de pequeno diâmetro. À medida que o fluido refrigerante pressurizado é forçado através desses orifícios, ele se transforma em múltiplos jatos de alta velocidade que atingem diretamente as zonas mais quentes da placa fria — tipicamente as áreas alinhadas com os núcleos do die da GPU. Esse impacto violento remove a camada limite isolante de fluido mais quente que naturalmente adere à superfície metálica, alcançando alguns dos mais altos coeficientes de transferência de calor possíveis na refrigeração líquida. O fluido utilizado então flui lateralmente para os canais de micro-aletas circundantes para dissipação adicional de calor antes de sair. Usinar a placa de jato requer extrema precisão no diâmetro dos orifícios, espaçamento e alinhamento para garantir cobertura uniforme e distribuição ideal de pressão em todo o die da GPU.
A implementação desses recursos avançados é uma resposta direta ao fluxo de calor concentrado das GPUs modernas. Ao combinar micro-aletas para eficiência de área ampla com impacto por jato para intensidade de refrigeração pontual, os fabricantes de blocos podem projetar soluções que acompanham figuras de potência de projeto térmico (TDP) superiores a 500 watts. A transição de canais simples para essas estruturas projetadas marca a diferença entre um bloco de refrigeração que meramente funciona e um que define a vanguarda do desempenho térmico.
Controle de Qualidade e Testes: Garantindo Planicidade, Vedações à Prova de Vazamentos e Eficiência Térmica
O bloco de refrigeração mais intricadamente usinado é um fracasso se vazar, não fizer contato adequado ou tiver desempenho ruim. Portanto, protocolos rigorosos de controle de qualidade e testes são parte integrante do processo de fabricação, atuando como o guardião final antes que um bloco chegue ao PC de alto padrão de um cliente.
Verificação Dimensional e de Planicidade da Superfície
A planicidade da placa fria é inegociável. Mesmo uma curvatura convexa ou côncava microscópica pode criar lacunas de ar entre o bloco e o die da GPU, prejudicando a transferência térmica. Após a usinagem, os blocos passam por testes precisos de planicidade usando ferramentas como indicadores de relógio em placas de superfície ou, mais comumente, scanners ópticos de planicidade. Esses scanners usam padrões de interferência de luz para criar um mapa topográfico da superfície, medindo desvios até mícrons (µm). Uma especificação típica de bloco de alto desempenho exige planicidade dentro de 0,05 mm ou menos em toda a área de contato do IHS. Qualquer bloco fora dessa tolerância é re-lapidado (lixado com precisão até ficar plano) ou descartado.
Teste de Vazamento Sob Pressão
Cada bloco de refrigeração deve ser validado como à prova de vazamentos. Isso não é uma simples verificação visual. Os blocos são submetidos a testes de queda de pressão. As portas do bloco são vedadas e ele é pressurizado com ar ou um gás inerte a um nível significativamente superior à pressão operacional normal do loop (por exemplo, 1,5 a 2 bar). O sistema então monitora qualquer queda de pressão durante um período definido. Uma queda indica um vazamento, frequentemente proveniente de um sulco de O-ring imperfeito, uma microfissura decorrente do estresse da usinagem ou um vedação defeituosa em uma conexão roscada. Os blocos aprovados estão limpos e secos; os reprovados são diagnosticados e reparados, se possível.
Benchmarking de Desempenho Térmico
Embora as verificações dimensionais garantam que o bloco possa ser instalado, os testes térmicos provam que ele funciona. Os fabricantes usam bancadas de teste padronizadas para quantificar o desempenho. Um cabeçote de teste térmico (simulando um die de GPU) gera uma quantidade conhecida e controlada de calor. O bloco é montado com pasta térmica padronizada e torque definido, e o refrigerante a uma temperatura e vazão definidas passa por ele. Sensores medem a diferença de temperatura entre o refrigerante (∆T) e a fonte de calor. Esses dados são usados para calcular a resistência térmica (em °C/W)—a métrica definitiva da eficiência de um bloco. Menor resistência significa melhor desempenho. Esse teste valida as escolhas de design, a qualidade de usinagem das microestruturas e garante consistência de lote para lote. É a prova final e definitiva de que os processos de usinagem e montagem se uniram para criar um produto que tem o desempenho conforme projetado.
Personalizado vs. Produção em Massa: Usinagem para Entusiastas e OEMs
O mundo dos water blocks para GPU divide-se em dois paradigmas distintos, cada um com sua própria filosofia de usinagem, escala e motores econômicos: produção em massa para fabricantes de equipamentos originais (OEMs) e o mercado personalizado para entusiastas de PC.
Blocos OEM Produzidos em Massa
Este domínio é definido por escala, eficiência de custo e confiabilidade para um mercado amplo. Pense nas soluções de refrigeração pré-instaladas em placas de vídeo com refrigeração líquida de grandes marcas ou nos coolers all-in-one (AIO) padrão. Aqui, a usinagem é altamente otimizada para volume. Os processos frequentemente envolvem a fundição do corpo principal do bloco em alumínio (para AIOs) ou cobre, seguida do uso de centros de usinagem CNC de alta velocidade em linhas de produção automatizadas para acabamento de superfícies críticas, perfuração de portas e fresamento de padrões de canais. As tolerâncias são apertadas, mas focadas na repetibilidade em vez da perfeição absoluta. O design geralmente é simplificado para manufaturabilidade—canais mais largos, menos microaletas ultrafinas—para maximizar o rendimento e minimizar o tempo de usinagem. O objetivo principal é produzir milhares de unidades idênticas e confiáveis a um baixo custo por unidade, atendendo a um padrão de desempenho garantido para o produto do OEM.
Blocos Personalizados e de Nível Entusiasta
No extremo oposto está o mercado personalizado, atendendo à comunidade de modding e de desempenho extremo. Aqui, o foco muda do custo para o desempenho máximo, a estética e a compatibilidade com modelos específicos e frequentemente raros de placas de vídeo. A usinagem é feita em lotes menores ou até mesmo como encomendas únicas. Fabricantes como EKWB, Watercool e Bitspower usam usinagem CNC completa a partir de tarugos maciços de cobre ou latão, até mesmo para formas complexas, evitando totalmente a fundição para obter integridade e detalhe superiores do material. Isso permite designs ousados: arranjos intrincados e profundos de microaletas, canais de luz RGB integrados e tampas de acrílico com logotipos fresados elaborados. As tolerâncias são obsessivas, e processos de acabamento como polimento manual meticuloso ou niquelação multicamada são comuns. As corridas de usinagem são mais lentas, o desperdício de material é maior, e o custo reflete isso. Este setor prospera com inovação, adaptando-se rapidamente a novos lançamentos de GPU e ampliando os limites do que é possível em usinagem de bloco de resfriamento de GPU para aqueles que veem a refrigeração como peça central de sua montagem.
A dicotomia garante que a refrigeração líquida permaneça acessível em nível de entrada, ao mesmo tempo que oferece um ápice a ser almejado pelos entusiastas. Ambos os setores dependem de usinagem de precisão, mas aplicam suas capacidades para resolver desafios de negócios e engenharia fundamentalmente diferentes.
Resumo dos Pontos Principais
A usinagem de blocos de refrigeração para GPU é uma disciplina sofisticada que transforma metal bruto em um componente crítico de gerenciamento térmico. Ela começa com a seleção do material certo—cobre por sua condutividade incomparável, frequentemente niquelado para resistência à corrosão, ou alumínio para aplicações sensíveis a custo, com cuidadosa prevenção de corrosão galvânica. Os processos centrais de fresamento CNC, perfuração e acabamento criam a estrutura fundamental: a placa fria para contato com o die e os canais para o fluxo de refrigerante.
Técnicas avançadas elevam o desempenho. Arranjos de microaletas, usinados com ferramentas minúsculas, criam fluxo turbulento e uma enorme área de superfície para transferência de calor eficiente. Placas de impacto por jato usam orifícios perfurados com precisão para lançar refrigerante diretamente sobre os pontos quentes, rompendo a camada limite térmica para máxima intensidade de resfriamento. Essas características são respostas diretas ao fluxo de calor extremo dos processadores gráficos modernos.
Nada dessa precisão importa sem um controle de qualidade rigoroso. Cada bloco deve passar por testes rigorosos de planicidade da placa fria (dentro de centésimos de milímetro), ser submetido a testes de vazamento pressurizado e ter seu desempenho térmico avaliado para verificar seu desempenho em relação a uma métrica calculada de resistência térmica. Isso garante confiabilidade e eficácia.
Por fim, a abordagem de usinagem diverge com base no mercado. Blocos produzidos em massa para OEMs priorizam fabricação de alto volume e custo-eficiente com desempenho confiável. Em contraste, o mercado personalizado de entusiastas emprega usinagem totalmente CNC a partir de tarugos maciços para alcançar desempenho térmico máximo, estética intrincada e suporte a hardware de nicho, representando o ápice artesanal do ofício. Juntos, esses aspectos da usinagem tornam a refrigeração líquida uma solução viável e de alto desempenho para GPUs em todos os níveis do mundo da computação.
Perguntas Frequentes (FAQ)
Qual é o fator mais importante no desempenho de um water block para GPU?
Embora o material e o design sejam cruciais, a qualidade do contato entre a placa fria do bloco e o die da GPU é primordial. Isso é determinado pela planicidade de usinagem da placa e pela pressão de montagem. Mesmo o melhor bloco de cobre com microaletas terá desempenho inferior se a superfície não estiver perfeitamente plana, criando bolsas de ar isolantes. É por isso que os blocos premium passam por uma verificação de planicidade tão rigorosa.
Posso usinar meu próprio water block personalizado para GPU?
Tecnicamente sim, mas é um projeto excepcionalmente desafiador que exige habilidades avançadas de usinagem e equipamentos especializados. Você precisa de uma fresadora CNC capaz, microferramentas para estruturas de aletas, programação CAD/CAM precisa e a capacidade de realizar testes de vazamento e pressão. Para a maioria, comprar um bloco usinado profissionalmente e projetado para seu modelo específico de GPU é muito mais prático, confiável e econômico.
Por que alguns blocos são feitos de uma única peça de metal (monobloco) para a GPU e o VRM, enquanto outros são separados?
Esta é uma escolha de design e usinagem. Um monobloco resfria a GPU, o VRM (módulos de regulação de tensão) e, às vezes, a memória com uma única unidade, oferecendo uma estética limpa e um loop simplificado. No entanto, é maior, mais complexo de usinar e específico para um modelo de placa de vídeo. Blocos separados oferecem modularidade e podem permitir um resfriamento mais focado no próprio die da GPU, mas exigem mais conexões e tubulação. Usinar um monobloco envolve uma operação de fresamento multinível mais complexa para criar diferentes profundidades de canais para vários componentes.
Como o niquelamento afeta o desempenho e a usinagem?
O niquelamento é aplicado eletroquimicamente após a usinagem do bloco de cobre. Ele adiciona uma camada fina e protetora que previne a oxidação do cobre (manchas) e melhora a compatibilidade com fluidos de arrefecimento e outros metais do loop. O revestimento reduz ligeiramente a condutividade térmica em comparação com o cobre puro, pois o níquel é menos condutivo, mas a diferença em uma camada fina é mínima (1-3°C tipicamente). A usinagem em si é feita no substrato de cobre, pois o revestimento seria destruído pelas ferramentas de corte.
Um bloco com mais canais de refrigerante e mais finos é sempre melhor?
Não necessariamente. Embora microaletas densas aumentem a área de superfície, elas também aumentam a restrição de fluxo (queda de pressão). Sua bomba deve ser forte o suficiente para superar essa restrição e manter uma vazão adequada por todo o loop. Um equilíbrio deve ser alcançado. Um bloco com densidade extrema de aletas pode ter melhor desempenho em uma bancada de testes com uma bomba autônoma potente, mas pode causar falha geral do loop em um sistema com uma bomba mais fraca. Um bom design de bloco otimiza para transferência de calor e restrição de fluxo gerenciável.
Quanto tempo leva para usinar um único water block de alto desempenho para GPU?
Para um bloco personalizado de nível entusiasta usinado a partir de um tarugo sólido de cobre, o tempo total de usinagem CNC pode variar de 45 minutos a mais de 2 horas por bloco, dependendo da complexidade da estrutura de aletas, do design da tampa e dos logotipos. Isso não inclui o tempo para niquelamento, polimento, limpeza, montagem e testes. Blocos produzidos em massa têm tempos de ciclo medidos em minutos devido a trajetórias de ferramenta otimizadas e, muitas vezes, partem de formas pré-fundidas próximas da forma final.