
항공우주 공학의 고위험 세계에서는 단 1마이크로초의 신호 간섭이나 약간의 열 스파이크만으로도 치명적인 시스템 고장으로 이어질 수 있습니다. 중요한 착륙 단계에서 현대의 비행 갑판을 상상해 보십시오. 조종사는 모두 특수 금속 케이스 안에 들어 있는 수십 개의 상호 연결된 전자 시스템에 의존합니다. 이러한 케이스가 적절한 전자기 차폐를 제공하지 못하거나 급강하의 극심한 압력 변화 속에서 휘어지면 내부 전자 장치가 오작동할 수 있습니다. 이것이 오늘날 엔지니어들이 직면한 주요 과제입니다. 즉, 민감한 비행 데이터 장치와 통신 모듈을 상층 대기의 혹독한 환경으로부터 어떻게 보호할 것인가 하는 문제입니다. 그 해답은 첨단 야금 기술과 극도의 CNC 정밀도를 결합하여 중요한 전자 장치를 위한 보호 성역을 만들어내는 전문 분야인 항공전자 장비 인클로저 가공, 바로 그 공정에 있습니다.
많은 조달 관리자와 항공우주 설계자에게 고통스러운 지점은 분명합니다. 훌륭한 항공전자 장비 하우징 설계 를 종이 위에 가지고 있을 수는 있지만, 이를 MIL-SPEC 요구 사항을 충족하면서도 가벼운 물리적 부품으로 구현하는 것은 다른 문제입니다. 많은 기계 가공 업체가 현대 비행 하드웨어에 필요한 박벽 요구 사항과 복잡한 형상에 어려움을 겪습니다. 케이싱이 너무 무거우면 연료 효율이 떨어지고, 너무 얇으면 과도하게 진동하거나 열을 발산하지 못할 수 있습니다. 이러한 미묘한 균형 때문에 올바른 제조 파트너를 선택하는 것은 단순한 물류적 결정이 아니라 안전이 중요한 결정입니다.
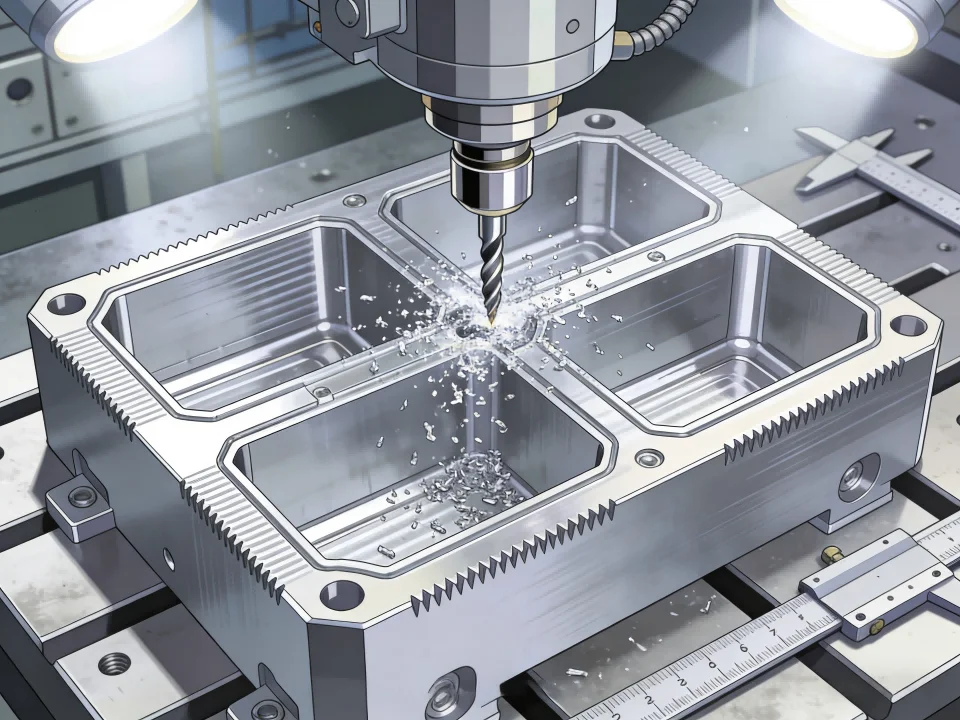
기초 이해: 항공전자 장비 하우징 가공이란 무엇인가?
핵심적으로, 항공전자 장비 인클로저 가공 는 항공기, 위성 및 우주선에 사용되는 전자 시스템용 보호 하우징을 제작하는 데 사용되는 절삭 가공 공정입니다. 일반 산업용 박스와 달리 이러한 하우징은 다기능 유닛 역할을 해야 합니다. 이들은 단순한 용기가 아니라 정교한 방열판, 패러데이 케이지, 구조 부품이 하나로 결합된 것입니다. 이 공정은 일반적으로 고속 CNC 밀링을 포함하며, 항공우주 등급 소재(보통 알루미늄, 마그네슘 또는 특수 합금)의 단단한 블록을 일체형 장착 포인트, 냉각 핀 및 EMI 개스킷이 있는 복잡한 셸로 조각합니다.
이 가공 공정의 원리는 치수 안정성과 표면 무결성을 중심으로 합니다. 비행 중에 항공기는 다양한 압력 구역과 -50°C에서 활주로에서 50°C를 훨씬 넘는 온도 구배를 통과합니다. 부실하게 가공된 하우징은 시간이 지나면서 미세 균열이나 “크리프'가 발생하여 기밀 밀봉이 손실될 수 있습니다. 따라서 가공 공정은 금속 내부의 내부 응력을 고려해야 합니다. 숙련된 기계 가공 기술자는 종종 황삭과 정삭 패스 사이에 응력 제거 사이클을 활용하여 최종 항공전자 장비 하우징 이 0.01mm만큼 엄격한 공차 내에서 형상을 유지하도록 합니다.
또한 항공우주 CNC 부품 생산을 이러한 하우징에 통합한다는 것은 모든 구멍, 포켓 및 나사산이 완벽하게 정렬되어야 함을 의미합니다. 현대 항공전자 장비 세트에서는 서로 다른 공급업체의 커넥터가 가공된 하우징과 완벽하게 인터페이스해야 합니다. 장착 플랜지가 1밀리미터의 일부만 어긋나도 그로 인한 틈으로 전자기 간섭(EMI)이 새어 들어와 항법 또는 통신 신호를 방해할 수 있습니다. 이것이 업계가 단일 셋업으로 복잡한 하우징을 완성할 수 있는 5축 가공 센터로 이동한 이유이며, 서로 다른 기계 간에 부품을 이동하면서 발생하는 누적 오차를 줄입니다.
하우징 설계 및 생산에서 흔한 함정 피하기
Reddit 및 LinkedIn과 같은 전문 포럼에서 가장 자주 논의되는 주제 중 하나는 “박벽 안정성'과의 씨름입니다. 항공우주 설계자는 종종 한계를 밀어붙여 무게를 줄이기 위해 0.5mm 이하의 벽 두께를 요청합니다. 그러나 이렇게 얇은 단면을 가공하는 것은 악명 높게 어렵습니다. 절삭 과정에서 소재가 진동(채터)하여 표면 조도가 나빠지거나 심지어 구조적 파손으로 이어질 수 있습니다. 이를 해결하기 위해 고급 항공전자 장비 인클로저 가공 이러한 기술은 작동 전 과정에서 공작물을 지지하기 위해 특수 진공 고정구와 맞춤 연삭 공구를 활용합니다.
또 다른 중요한 문제는 열 관리입니다. 전자 부품이 더 강력해짐에 따라 더 많은 열을 발생시킵니다. 기존의 냉각 팬은 신뢰성 문제로 인해 가압 환경이나 고고도 환경에서는 종종 기피됩니다. 결과적으로 인클로저 자체가 주요 열 전도체 역할을 해야 합니다. 이를 위해서는 복잡한 핀 배열의 가공과 높은 표면적 대 부피 비율의 유지가 필요합니다. 가공 공정이 열 인터페이스에 거친 표면을 남기면 열 전달 효율이 떨어지며, 이는 비행 중 비행 컴퓨터의 “블루 스크린”으로 이어질 수 있습니다.
고정밀 인클로저의 핵심 응용 시나리오
이러한 정교한 가공 부품은 어디에서 실제로 사용될까요? 응용 분야는 항공기 자체만큼이나 다양하며, 각 분야는 다음과 같은 고유한 과제를 제시합니다 항공전자 장비 인클로저 가공 해결해야 할 과제:
- 비행 제어 시스템: 이들은 항공기의 두뇌입니다. 인클로저는 이륙과 전투 기동 시의 높은 G-포스를 견딜 수 있을 만큼 견고해야 하며, 동시에 프로세서를 낙뢰와 태양 복사로부터 보호해야 합니다.
- 통신 및 항법 포드: 항공기 외부나 기수에 위치한 이 장치들은 극심한 공력 가열과 조류 충돌 가능성에 노출됩니다. 가공은 고고도에서 습기 침투를 방지하기 위해 완벽한 밀봉을 보장해야 합니다.
- UAV 및 드론 전자장비: 무인 항공기의 경우 무게가 절대적인 우선순위입니다. 여기서는, 항공전자 장비 하우징 설계 초경량 합금과 구조적 무결성을 손상시키지 않으면서 불필요한 금속 1그램까지 제거하는 “골격화” 가공에 중점을 둡니다.
- 위성 및 우주 하드웨어: 우주의 진공 상태에서는 열이 오직 복사와 전도로만 방출될 수 있습니다. 이러한 인클로저는 궤도의 혹독한 태양광/그늘 주기에서 열 부하를 관리하기 위해 가공 후 종종 금도금되거나 특수 처리됩니다.
핵심 구매 요인: 가공 파트너를 선택하는 방법
벤더를 선정할 때는 항공전자 장비 인클로저 가공 단순히 견적 가격만 비교하는 것보다 더 깊이 있는 검토가 필요합니다. 이러한 부품의 복잡성 때문에 저가 공급업체는 불량 부품이나, 더 나쁘게는 현장 고장으로 인해 장기적으로 더 많은 비용이 발생할 수 있습니다. 다음과 같은 잠재적 파트너를 평가할 때 jucheng, 다음 요소들을 고려하십시오:
| 요소 | 요구사항 | 성능에 미치는 영향 |
|---|---|---|
| 치수 공차 | +/- 0.01mm 또는 그 이상 | 커넥터의 적절한 결합을 보장하고 EMI 차폐 무결성을 유지합니다. |
| 소재 인증서 | AS9100 / ISO 9001 | 사용된 합금이 정품이며 내부 결함이 없음을 보장합니다. |
| 표면 마감 | Ra 0.8 이하 | 열전도성과 화학 코팅의 효과에 중요합니다. |
| EMI/RFI 차폐 | 전도성 도금 | 민감한 전자 모듈 간의 신호 간섭을 방지합니다. |
| 리드 타임 및 프로토타이핑 | 신속한 반복 | 설계자가 테스트할 수 있도록 합니다 항공전자 장비 하우징 설계 양산 전에. |
또한, 품질 관리 프로세스에 대해 문의해야 합니다. 기하학적 형상을 검증하기 위해 3차원 측정기(CMM)를 사용합니까? 균열을 확인하기 위해 비파괴 검사(NDT)를 제공합니까? 항공전자 정비, 부품의 추적성은 무엇보다 중요합니다. 3년 후 부품이 고장 나면 제조업체는 원자재 밀 리포트와 해당 특정 일련번호와 관련된 가공 로그를 제공할 수 있어야 합니다.
설치 및 장기 항공전자 정비
일단 항공전자 장비 인클로저 가공 이 완료되고 부품이 납품되면 작업이 끝나는 것이 아닙니다. 올바른 설치가 중요합니다. 기술자는 교정된 토크 렌치를 사용하여 장착 볼트가 균일하게 조여지도록 하여 하우징이 휘거나 밀봉 상태를 잃지 않도록 할 수 있습니다. 또한, 인클로저와 항공기 섀시 사이의 인터페이스는 낙뢰 보호를 위한 연속 접지 경로를 유지하기 위해 전도성 개스킷이나 화학 필름으로 처리해야 합니다.
의 영역에서 항공전자 정비, 이러한 인클로저는 갈바닉 부식이나 피로의 징후가 있는지 주기적으로 검사됩니다. 인클로저에 점식(pitting) 징후가 보이면 스트리핑 및 재도금이 필요할 수 있습니다. 이는 초기 가공 품질이 왜 그렇게 중요한지를 보여줍니다. 너무 다공성이거나 무딘 절삭 공구로 인한 “미세 균열”이 있는 표면은 해안 공항 근처의 염분이 많고 습한 환경에서 부식에 훨씬 더 취약합니다. jucheng 의 고품질 가공은 알로다인(Alodine)이나 하드코트 아노다이징과 같은 보호 코팅을 위해 모재가 완벽하게 준비되도록 보장합니다.
주청(Jucheng)이 항공전자 가공의 전략적 선택인 이유
의 미묘한 차이를 이해하는 파트너를 찾을 때 항공전자 장비 인클로저 가공, jucheng 는 CNC 분야의 선두주자로 두각을 나타냅니다. 이 회사는 항공우주 공차에 맞게 특별히 구성된 최첨단 다축 가공 센터에 막대한 투자를 했습니다. 그러나 하드웨어는 이야기의 절반에 불과합니다. jucheng 의 엔지니어링 팀은 협력 파트너로서 활동하며, 종종 고객의 항공전자 장비 하우징 설계 을 검토하여 강도를 희생하지 않고 무게를 줄이거나 가공성을 개선하는 개선 사항을 제안합니다.
jucheng understands that in the aerospace industry, “close enough” is never enough. Their quality management system is designed to meet the rigorous demands of global aerospace tier-1 suppliers. Whether it is a small batch of prototype 항공전자 장비 하우징 for a new eVTOL project or a large-scale production run for a commercial airliner, jucheng provides the same level of meticulous attention to detail. Their expertise in handling specialized materials like Aluminum-Lithium or Magnesium alloys gives them an edge in the quest for “light-weighting” modern aircraft.
또한, jucheng offers a comprehensive suite of post-machining services. This includes precision grinding, heat treatment coordination, and advanced surface finishing. By managing the entire lifecycle of the 항공우주 CNC 부품, they reduce the risk of logistical errors and ensure that the final product arrives ready for the assembly line. This “one-stop” approach is highly valued by engineers who are tired of managing multiple vendors for a single complex part.
Frequently Asked Questions Regarding Avionics Machining
1. What are the most common materials used in avionics enclosure machining?
대부분의 항공전자 장비 하우징 are crafted from Aluminum 6061 or 7075 due to their excellent strength-to-weight ratio and thermal conductivity. For weight-sensitive applications like satellites, Magnesium or specialized composites might be used, although they require more complex machining safety protocols.
2. How do you ensure EMI shielding in a machined enclosure?
EMI shielding is achieved through a combination of precise mechanical fit and conductive surface treatments. The 항공전자 장비 인클로저 가공 must produce perfectly flat mating surfaces. These are often treated with a conductive chromate conversion coating (like Alodine) and fitted with conductive gaskets to create a continuous electrical shield.
3. Can you machine enclosures with integrated liquid cooling channels?
Yes, advanced CNC techniques allow for the creation of internal fluid paths or “cold plates” within the walls of the enclosure. This is increasingly common in high-power radar systems and AI-driven flight computers where air cooling is insufficient.
4. 맞춤형 항공우주 CNC 부품의 일반적인 리드 타임은 얼마입니까?
리드 타임은 복잡성에 따라 다르지만, 일반적으로 프로토타입의 경우 3~6주입니다. jucheng 긴급한 경우 이 기간을 단축하기 위해 신속 툴링 전략을 자주 활용합니다 항공전자 정비 또는 R&D 요구 사항의 경우.
5. 이러한 부품에 3축보다 5축 가공이 선호되는 이유는 무엇입니까?
5축 가공을 사용하면 단일 셋업으로 공구가 복잡한 언더컷과 경사진 구멍에 도달할 수 있습니다. 이는 다음과 같은 정확도를 크게 향상시킵니다 항공전자 장비 하우징 설계 여러 위치에서 부품을 다시 클램핑할 때 발생하는 오류를 제거함으로써 구현됩니다.
6. 진동이 항공전자 장비 하우징 가공에 어떤 영향을 미칩니까?
가공 중 진동은 “채터'를 유발할 수 있으며, 이는 표면 조도를 망칠 뿐만 아니라 구조적 미세 균열로 이어질 수도 있습니다. 전문 업체는 조화 해석과 특수 감쇠 공구를 사용하여 항공전자 장비 하우징 의 얇은 벽이 절삭 공정 전반에 걸쳐 안정적으로 유지되도록 합니다.
7. 가공 파트너에게서 어떤 인증을 찾아야 합니까?
최소한 ISO 9001이 요구되지만, 진정한 항공우주 작업의 경우 AS9100이 최고 표준입니다. 이 인증은 항공전자 장비 인클로저 가공 공정의 모든 단계가 문서화되고 추적 가능하도록 보장하며, 이는 FAA 또는 EASA 규정 준수에 필수적입니다.
결론: 신뢰할 수 있는 항공우주 전자 장치로 가는 길
현대 항공의 과제는 단순한 표준 제조 이상을 요구합니다. 즉, 정밀성과 기술적 전문성에 뿌리를 둔 파트너십이 필요합니다. 우리가 살펴본 바와 같이, 항공전자 장비 인클로저 가공 소재 과학, 열 공학, 기계적 정밀성이 어우러진 복잡한 춤과 같습니다. 열, 간섭, 무게라는 핵심 문제를 뛰어난 항공전자 장비 하우징 설계 와 실행을 통해 해결함으로써 제조업체는 차세대 항공기의 안전성과 신뢰성을 보장할 수 있습니다.
현재 벽면 두께 감소, 열 발산 문제로 어려움을 겪고 있거나 항공전자 정비 및 항공우주 표준의 엄격함을 진정으로 이해하는 공급업체를 찾고 있다면, 이제 전문가와 상담할 때입니다. 올바른 항공우주 CNC 부품 은(는) 하늘에서 번성하는 시스템과 가장 중요한 순간에 실패하는 시스템 사이의 차이를 만들 수 있습니다.
업계 최고의 정밀도로 항공우주 프로젝트를 한 단계 끌어올릴 준비가 되셨습니까? 방문하십시오 jucheng 위치 https://www.jccncmachining.com/ 에서 당사의 첨단 항공전자 장비 인클로저 가공 역량을 살펴보십시오. 당사 전문가 팀은 귀하의 가장 복잡한 설계를 비행 가능한 현실로 구현할 준비가 되어 있습니다. 기술 상담 및 견적을 위해 오늘 문의하십시오!