
정밀 엔지니어링의 고부가가치 세계에서 제조업체들은 종종 반복되는 벽에 부딪힙니다. 바로 45 HRC를 초과하는 경도 수준으로 이미 열처리된 공작물을 어떻게 마무리 가공할 것인가 하는 문제입니다. 수십 년 동안 업계 표준은 원통 연삭이었는데, 이 공정은 정확성으로 유명하지만 느린 사이클 타임, 높은 셋업 비용, 그리고 절삭유 처리와 관련된 환경적 과제로 똑같이 악명 높습니다. 그러나 글로벌 공급망이 긴축되고 “시장 출시 속도 향상'에 대한 수요가 커지면서, 많은 엔지니어들이 하드 터닝 서비스 보다 민첩하고 비용 효율적이며 정밀한 대안으로 눈을 돌리고 있습니다. 이러한 전환은 단순한 공구의 변화가 아니라, 경화강 부품 제조에 접근하는 방식의 근본적인 전환을 의미합니다.
주청(Jucheng)에서는 자동차 변속기와 항공우주 같은 분야에서 문의가 크게 증가하는 것을 확인했습니다. 이들 분야에서는 선삭 고급 엔지니어링 에 대한 필요성이 무엇보다 중요해졌습니다. Reddit의 r/Machining 및 다양한 Facebook 엔지니어링 그룹과 같은 플랫폼의 사용자들은 선삭과 연삭의 실행 가능성에 대해 자주 논쟁합니다. 공감대는 바뀌고 있습니다. 적절한 기계 강성과 전용 인서트가 있다면, 하드 터닝 서비스 은(는) 핵심 조립품에 요구되는 엄격한 공차를 유지하면서 생산 비용을 최대 30%까지 절감할 수 있습니다.
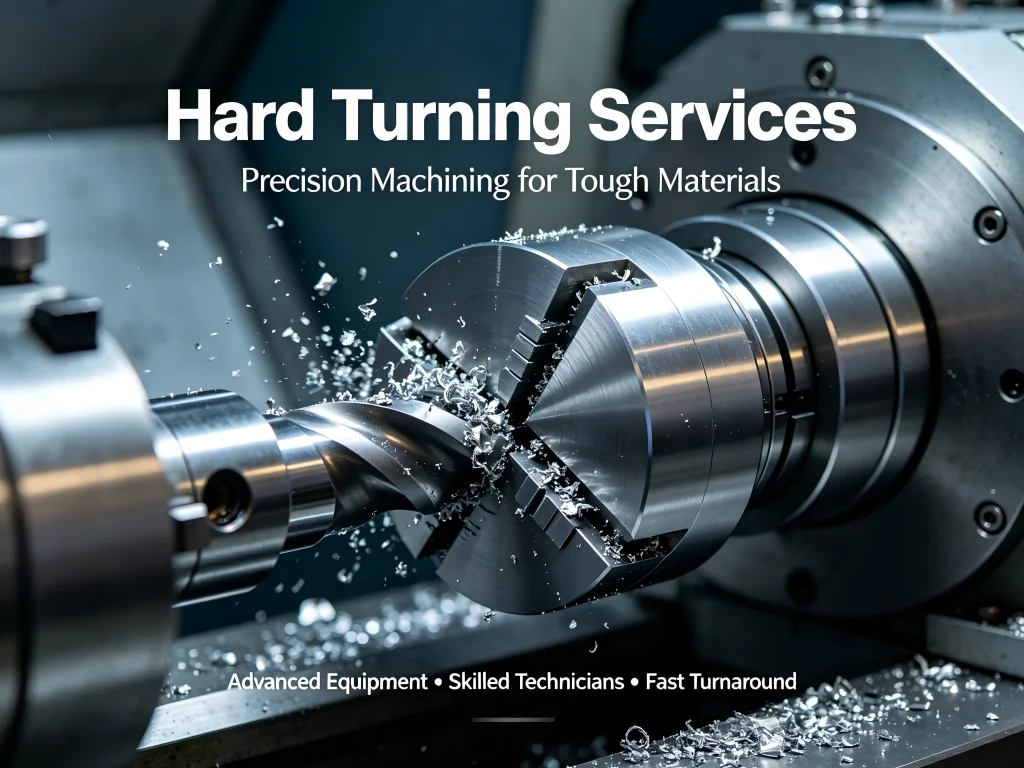
딜레마: 기존 연삭의 숨겨진 비용
현대 작업장이 직면한 주요 문제는 연삭 스테이션이 만들어내는 “병목 효과'입니다. 연삭에는 종종 셋업이 느리고 자주 드레싱해야 하는 값비싼 연삭 휠이 필요한 전용 기계가 필요합니다. 게다가 연삭은 일반적으로 다중 셋업 공정입니다. 부품을 연질 상태에서 선삭하고, 열처리한 다음, 연삭을 위해 다른 기계로 옮깁니다. 이러한 작업장 간 이동은 치수 오류의 가능성을 초래하고 리드 타임을 증가시킵니다. 선삭 페낭, ,과 같은 지역에서는 반도체 및 의료기기 산업이 신속한 프로토타이핑을 요구하기 때문에, 이러한 지연은 경쟁 우위를 유지하는 데 용납되지 않을 수 있습니다.
더욱이 연삭 슬러지의 환경적 영향은 점점 더 큰 우려 사항입니다. 금속 칩과 연마 입자의 혼합물은 재활용이 어렵고 비용이 많이 드는 폐기물 흐름을 만들어냅니다. 반면, 하드 터닝 서비스 은(는) 쉽게 회수할 수 있는 건식 칩을 생산합니다. 이러한 전환은 중량 절삭유에 대한 의존을 줄이는 것이 지속 가능성과 유지보수 하드 프로토콜의 우선순위인 '그린 가공'이라는 더 넓은 업계 트렌드와 일치합니다.
Module 1: Defining Hard Turning and Its Core Principles
정확히 무엇을 정의하는가 하드 터닝 서비스? Technically, it is the process of single-point turning of parts with a hardness higher than 45 HRC, typically ranging up to 65 or 70 HRC. While traditional turning uses carbide tools to cut relatively soft materials, hard turning utilizes advanced cutting tool materials—most notably Polycrystalline Cubic Boron Nitride (PCBN) and ceramics.
The Mechanics of the Cut
Unlike soft turning, where the tool shears the metal, hard turning relies heavily on the generation of heat in the cutting zone to soften the material locally. This might sound counterintuitive, but the high pressure and temperature (which can reach over 700°C) actually allow the PCBN tool to slice through the hardened surface. The majority of this heat is carried away by the chips, leaving the workpiece thermally stable. This is why 선삭 고급 엔지니어링 requires machines with exceptional damping properties and thermal compensation to ensure that the microscopic expansion of the tool or spindle does not compromise the final dimensions.
Key Tooling Materials
- PCBN(다결정 입방정 질화붕소): The gold standard for 하드 터닝 서비스. It maintains its hardness at extremely high temperatures and offers incredible wear resistance.
- Ceramics (Al2O3 and Si3N4): Often used for roughing operations or specific alloys where chemical stability is required at high speeds.
- Cermets: Occasionally used for finishing cuts on the lower end of the “hard” spectrum (45-50 HRC).
Module 2: Core Application Scenarios Across Key Industries
스파크 침식 서비스의 다재다능함은 하드 터닝 서비스 allows it to span multiple high-growth sectors. By integrating these services, Jucheng helps clients bridge the gap between design complexity and manufacturing reality.
1. 자동차 산업
자동차 제조 분야에서, 하드 터닝 서비스 기어 샤프트, 연료 분사 니들, CV 조인트와 같은 부품에 필수 불가결합니다. 이러한 부품은 마찰과 마모를 최소화하기 위해 높은 표면 조도를 요구합니다. 이러한 부품에 CNC 선반을 사용하면 윤곽과 홈과 같은 복잡한 형상을 단일 셋업으로 가공할 수 있는데, 이는 전통적인 셋업에서는 여러 개의 연삭 휠이 필요한 작업입니다.
2. 베어링 및 공구 제조
베어링 산업은 높은 진원도 정밀도로 내륜과 외륜을 생산하기 위해 선삭 페낭 설비에 의존합니다. 하드 터닝은 응용 분야의 소음 및 진동 요구 사항에 따라 후속 호닝이나 폴리싱의 필요성을 종종 생략할 수 있는 “초정밀 가공” 표면을 생성할 수 있습니다.
3. 항공우주 및 방위
항공우주 부품은 종종 극한의 응력을 견뎌야 하는 경화 합금을 사용합니다. 여기서, 선삭 고급 엔지니어링 는 랜딩 기어 부품과 터빈 샤프트를 제조하는 데 사용됩니다. CNC 환경에서 추적성과 일관성을 유지하는 능력은 항공우주 분야의 하드 빌딩 서비스 에 있어 상당한 이점입니다.
표 1: 하드 터닝 대 원통 연삭 비교
| 특징 | 하드 터닝 서비스 | 원통 연삭 |
|---|---|---|
| 표면 조도 (Ra) | 0.2 ~ 0.8 μm | 0.1 ~ 0.4 μm |
| 셋업 시간 | 낮음 (표준 CNC 공구 사용) | 높음 (휠 드레싱 및 밸런싱) |
| 형상 유연성 | 높음 (단일 포인트 공구가 경로를 따라감) | 낮음 (휠 형상에 의해 제한됨) |
| 환경 영향 | 친환경적 (건식 칩) | 높음 (연삭 슬러지/냉각수) |
| 자본 투자 | 보통 (표준 고급 CNC) | 높음 (전용 연삭기) |
모듈 3: 하드 터닝 서비스의 핵심 구매 요인
가공 요구에 맞는 파트너를 선택할 때, 모든 하드 터닝 서비스 이 동등하게 만들어진 것은 아닙니다. 최종 제품이 귀하의 사양을 충족하도록 여러 기술적 및 운영적 요소를 평가하는 것이 중요합니다.
1. 기계 강성 및 감쇠
하드 터닝은 상당한 공구 압력을 발생시킵니다. 공작 기계에 강성이 부족하면 진동이 발생하여 표면 조도가 나빠지고 공구가 조기에 파손됩니다. Jucheng과 같이 중장비용 베이스와 고정밀 스핀들을 사용하는 공급업체를 찾으십시오. 다음 용도로 설계된 기계는 선삭 고급 엔지니어링 편향 없이 이러한 힘을 견딜 수 있어야 합니다.
2. 공구 전문성
PCBN 등급의 선택은 그 자체로 하나의 과학입니다. 등급마다 연속 절삭과 단속 절삭(예: 이가 있는 기어의 터닝)에 최적화되어 있습니다. 정교한 공급업체는 더 높은 이송 속도에서 연삭과 같은 표면 조도를 달성하기 위한 와이퍼 인서트의 사용과 같은 공구 형상에 대해 깊이 이해하고 있을 것입니다.
3. 품질 보증 및 인증
해당 시설은 ISO 9001 또는 AS9100 인증을 보유하고 있습니까? 해외 고객의 경우 행정적인 측면을 이해하는 것도 중요합니다. 예를 들어 일부 지역에서는, sst 대상 하드웨어 유지보수 (Sales and Service Tax)가 총 소유 비용에 영향을 미칠 수 있습니다. 특히 말레이시아와 같은 제조 허브에서 청구의 투명성과 현지 세법 준수는 원활한 조달 프로세스를 보장합니다.
모듈 4: 정밀 하드웨어의 설치 및 유지보수 지침
주변의 하드 빌딩 서비스 및 유지보수 프로토콜을 무시하면 완벽하게 가공된 부품조차도 고장 날 수 있습니다. 유지보수 하드 부품은 수명을 보장하기 위해 특정한 접근 방식이 필요합니다.
설치 모범 사례
- 열 안정성: 최종 측정 및 설치 전에 부품이 실온에 도달하도록 하십시오. 하드 터닝 중 발생하는 열은 대부분 칩에 의해 제거되지만, 여전히 약간의 팽창을 일으킬 수 있습니다.
- 청결도: 하드 터닝된 표면은 종종 매우 매끄럽게 연마됩니다. 작업장 환경에서 남은 연마 입자는 연삭 페이스트 역할을 하여 초기 가동 중에 표면 조도를 손상시킬 수 있습니다.
지속적인 하드웨어 유지보수
기계 자체의 경우, sst 대상 하드웨어 유지보수 말레이시아와 같은 국가에서는 CNC 축의 정기적인 교정이 포함됩니다. 하드 터닝은 마이크론 수준의 정밀도에 의존하기 때문에, 유지보수 하드 일정에는 500 가동 시간마다 스핀들 런아웃과 볼스크류 백래시 점검이 포함되어야 합니다. 이를 소홀히 하면 진단하기 어려운 부품 품질의 점진적인 “드리프트”가 발생합니다.
모듈 5: FAQ – 하드 터닝의 일반적인 우려 사항 해결
Q1: 하드 터닝이 정말로 연삭과 동일한 표면 조도를 달성할 수 있습니까?
많은 경우 그렇습니다. 와이퍼 기술과 최적화된 PCBN 인서트를 사용하면, 하드 터닝 서비스 0.2~0.4 마이크론의 표면 조도(Ra)를 달성할 수 있으며, 이는 대부분의 자동차 및 산업 응용 분야에 충분합니다. 그러나 0.1 Ra 미만의 “거울 면”의 경우 연삭 또는 래핑이 여전히 필요할 수 있습니다.
Q2: PCBN 공구 비용 때문에 하드 터닝이 더 비쌉니까?
PCBN 인서트 하나의 가격은 카바이드 인서트보다 상당히 높지만, 부품당 전체 비용은 종종 더 낮습니다. 이는 하드 터닝이 사이클 타임을 단축하고, 여러 대의 기계가 필요 없게 하며, 폐기물 처리 비용을 줄이기 때문입니다. 전체 선삭 고급 엔지니어링 워크플로를 고려하면 일반적으로 더 경제적인 선택입니다.
Q3: 경화 선삭에 적합한 소재는 무엇인가요?
고속도강, 금형강(D2 또는 H13 등), 베어링강(52100 등)을 비롯한 대부분의 경화강과 다양한 표면경화 합금이 탁월한 후보입니다 하드 터닝 서비스. 공정이 가장 효과적으로 이루어지려면 소재 경도가 이상적으로 45 HRC 이상이어야 합니다.
Q4: 경화강을 선삭할 때 공구 수명이 이렇게 짧은 이유는 무엇인가요?
이는 Facebook 가공 그룹에서 흔히 논의되는 주제입니다. 공구 수명이 짧은 것은 보통 공작기계 강성이 부족하거나, 절삭 속도가 부적절하거나, PCBN 등급이 잘못된 경우에 발생합니다. 또한 절삭유 사용 때문일 수도 있습니다. 경화 선삭에서는 세라믹 또는 PCBN 인서트에 대한 “열충격”을 방지하기 위해 건식 가공이 종종 선호됩니다.
Q5: 경화 선삭이 가능한 형상에 제한이 있나요?
주된 제한은 부품의 세장비입니다. 경화 선삭은 연삭보다 절삭력이 크기 때문에 길고 얇은 부품은 휘어질 수 있습니다. 이러한 경우 전용 방진구나 하드 빌딩 서비스 맞춤형 공작물 고정구가 필요합니다.
Q6: Jucheng은 페낭 선삭 시장의 요구 사항을 어떻게 처리하나요?
당사는 선삭 페낭 산업 회랑에 대해 현지화된 지원과 신속한 처리 시간을 제공하여, 당사의 고정밀 부품이 해당 지역의 전자 및 의료 부문이 요구하는 엄격한 납기를 충족하도록 보장합니다.
모듈 6: 경화 선삭 서비스에 Jucheng을 선택해야 하는 이유는 무엇인가요?
Jucheng을 선택한다는 것은 선삭 고급 엔지니어링. 분야의 선도 기업과 파트너가 된다는 의미입니다. 당사는 단순히 “금속을 절삭”하는 것이 아니라 귀사의 특정 문제점에 맞춘 포괄적인 제조 솔루션을 제공합니다. 당사 시설은 일관된 경화 선삭에 필요한 극한의 강성을 제공하는 최첨단 CNC 선반을 갖추고 있습니다.
당사의 경쟁 우위는 경험. We have spent years refining our PCBN tool paths to maximize tool life and minimize surface roughness. Furthermore, our understanding of the logistics and administrative landscapes—including sst 대상 하드웨어 유지보수 and international shipping protocols—makes us a reliable partner for global OEMs. We pride ourselves on our 하드 빌딩 서비스, which include custom jig and fixture design to ensure that even the most complex hardened parts are held securely and machined accurately.
Whether you are struggling with the slow speeds of grinding or looking to optimize your 유지보수 하드 schedules, Jucheng provides the technical expertise and machine capacity to elevate your production quality. We offer a level of precision that “budget” shops simply cannot match, backed by a rigorous quality control process that includes CMM verification for every batch.
The Jucheng Commitment to Quality
Every project we undertake for 하드 터닝 서비스 is subjected to a “Design for Manufacturability” (DFM) review. We may suggest slight modifications to your part’s geometry that could significantly reduce machining time without compromising function. This consultative approach is what defines 선삭 고급 엔지니어링 at Jucheng.
For more information on our capabilities, you can explore our CNC Machining Overview or visit the 의 최신 동향을 살펴보시기 바랍니다. for a deep dive into the technical standards of the industry.
Ready to Optimize Your Production?
Stop letting grinding bottlenecks slow down your growth. Discover how Jucheng’s 하드 터닝 서비스 더 짧은 리드 타임과 더 낮은 비용으로 정밀 부품을 제공할 수 있습니다. 기술 상담이나 다음 프로젝트에 대한 견적을 위해 오늘 저희 엔지니어링 팀에 문의하십시오.
이메일: info@jccncmachining.com | 웹사이트: www.jccncmachining.com