
Introduzione: Il ruolo critico della precisione nella lavorazione dell'alloggiamento dell'attuatore
Nel mondo del controllo del movimento, dove i bracci robotici eseguono movimenti inferiori al millimetro e le superfici di volo degli aerei si regolano con un'affidabilità critica per la vita, l'eroe non celebrato è spesso l'involucro dell'attuatore. Questo guscio strutturale è molto più di un semplice contenitore; è il telaio fondamentale che determina le prestazioni, la longevità e la sicurezza dell'intero sistema di attuazione. La lavorazione di questo componente non è una fase di produzione secondaria: è una sfida ingegneristica primaria in cui la precisione non è negoziabile. Una deviazione di pochi micron nel diametro di un foro o un leggero squilibrio nello spessore della parete possono causare un'usura prematura dei cuscinetti, il disallineamento degli ingranaggi interni, un funzionamento inefficiente del motore o un cedimento strutturale catastrofico sotto carico. In settori come l'aerospazio e la robotica, il margine di errore si avvicina allo zero, rendendo la scelta del partner produttivo e del processo una decisione che influisce direttamente sull'innovazione e sull'integrità operativa. Questo articolo approfondisce l'intricato mondo della lavorazione meccanica dell'alloggiamento dell'attuatore, lavorazione dell'involucro dell'attuatore, esplorando i materiali, i processi avanzati e l'attenzione incessante alla qualità che trasformano il metallo grezzo nella spina dorsale dell'automazione moderna.
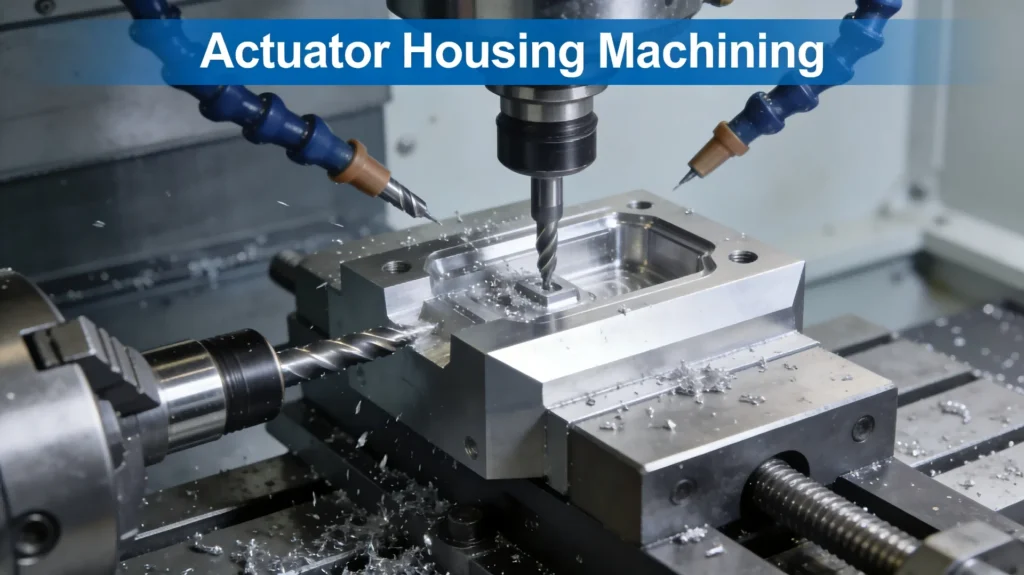
Che cos'è la lavorazione dell'involucro dell'attuatore? Definizione del componente centrale
Un involucro dell'attuatore è il contenitore lavorato con precisione che contiene e protegge i componenti principali di un attuatore: il motore, gli ingranaggi, le viti a ricircolo, i cuscinetti e i sensori di feedback. Pensatelo come lo scheletro e l'armatura del sistema. Le sue funzioni principali sono molteplici: fornisce un supporto strutturale rigido per mantenere il perfetto allineamento di tutte le parti in movimento, gestisce i carichi termici dissipando il calore del motore e dell'elettronica, offre una tenuta ambientale contro contaminanti come polvere e umidità e spesso incorpora intricate interfacce di montaggio per una facile integrazione in assiemi più grandi come un giunto robotico o un'ala di un aereo.
Il processo di lavorazione è ciò che trasforma un blocco forgiato o una fusione di metallo in questo sofisticato componente. Comporta la rimozione sistematica di materiale mediante utensili da taglio controllati da computer per creare specifiche caratteristiche geometriche. Queste caratteristiche includono fori di precisione per i cuscinetti, porte filettate per sensori e lubrificazione, contorni complessi per la riduzione del peso e il flusso del refrigerante e superfici di tenuta meticolosamente piane. La complessità degli involucri moderni, che spesso integrano più funzioni in un'unica unità compatta per risparmiare spazio e peso, spinge la lavorazione convenzionale ai suoi limiti. Ecco perché definire semplicemente la lavorazione dell'involucro dell'attuatore come “fare una scatola” è un'enorme sottovalutazione. È la creazione di un ecosistema meccanico multifunzionale ad alta tolleranza in cui ogni superficie interna e flangia esterna svolge un ruolo critico nelle prestazioni finali del sistema.
Materiali chiave per gli involucri degli attuatori: dalle leghe di alluminio ai compositi avanzati
La scelta del materiale per un involucro dell'attuatore è una decisione fondamentale che bilancia resistenza, peso, proprietà termiche, lavorabilità e costo. La scelta giusta è dettata dalle esigenze operative dell'applicazione.
Leghe di alluminio: il cavallo di battaglia per prestazioni leggere
Aluminum alloys, particularly the 6000 series like 6061-T6, are the most prevalent choice for a wide range of applications, from industrial robotics to e-mobility. As highlighted in our knowledge base, 6061-T6 offers an “optimal balance between lightweight properties and structural strength—essential for robotic motion modules that require both agility and load-bearing capacity.” Its excellent machinability allows for high material removal rates and the creation of complex thin-walled features with good surface finish. Furthermore, aluminum naturally dissipates heat effectively, a crucial property for housings containing electric motors. For applications demanding even higher strength-to-weight ratios, such as in high-performance robotics or aerospace, 7075 aluminum alloy is often specified, though it can be more challenging to machine.
Acciai inossidabili e acciai legati: per resistenza e durabilità
Quando l'applicazione prevede carichi estremi, elevata resistenza agli urti o funzionamento in ambienti corrosivi, si scelgono acciai inossidabili (come 304 o 316) e acciai legati (come 4140). Questi materiali offrono una resistenza alla trazione e una durezza superiori rispetto all'alluminio. Sono comuni nell'automazione industriale pesante, nelle applicazioni marine e nei sistemi di attuazione aerospaziali dove l'affidabilità sotto stress è fondamentale. Tuttavia, questa resistenza comporta compromessi: maggiore peso e maggiore difficoltà di lavorazione, che possono influire sui tempi di produzione e sui costi degli utensili.
Compositi avanzati e titanio: spingere i confini
All'avanguardia delle prestazioni, soprattutto nell'aerospazio e nel motorsport di fascia alta, entrano in gioco materiali come il titanio e i compositi avanzati. Il titanio offre un rapporto resistenza-peso fenomenale e una resistenza eccezionale alla corrosione, rendendolo ideale per i sistemi di attuazione aeronautici più esigenti. La lavorazione del titanio è un'arte specializzata, che richiede velocità ridotte, elevata rigidità e utensili avanzati per gestire il calore e prevenire l'incrudimento. I compositi, sebbene meno comunemente lavorati in involucri completi, sono sempre più utilizzati per determinati componenti o come rivestimento per ridurre il peso senza sacrificare la rigidità. La lavorazione di questi materiali non metallici richiede tecniche completamente diverse, come utensili rivestiti in diamante e aspirazione specializzata delle polveri, per ottenere la precisione richiesta senza delaminazione o sfilacciamento.
La scelta non viene mai fatta in isolamento. Come indicato nella knowledge base di MAPAL, il comportamento del materiale durante la “produzione in serie su larga scala” è un fattore chiave. Gli involucri in alluminio fuso, ad esempio, possono presentare angoli di sformo e materiale grezzo irregolare, richiedendo utensili e processi sufficientemente robusti da gestire una significativa variazione del materiale mantenendo comunque tolleranze strette.
Processi di lavorazione principali: tornitura CNC, fresatura e contornatura a 5 assi
La realizzazione di un alloggiamento per attuatore di precisione è una sinfonia di operazioni di lavorazione coordinate. Ogni processo viene selezionato in base alla caratteristica geometrica da produrre, con l'obiettivo di raggiungere la massima accuratezza e integrità superficiale nella sequenza più efficiente.
Tornitura CNC: padroneggiare la simmetria rotazionale
tornitura CNC is the go-to process for features that are radially symmetrical about a central axis. Performed on a lathe, where the workpiece rotates and a stationary cutting tool removes material, turning is ideal for machining the outer diameters, facing ends to create flat sealing surfaces, and boring precise internal diameters (IDs) of cylindrical housings or sub-sections. For actuator housings, turning is critical for creating the main bearing journals and motor mount bores, where concentricity and surface finish are vital for smooth rotation and long service life. Many complex housings start as a turned blank before moving to a milling machine for additional features.
Fresatura CNC: l'arte della contornatura tridimensionale
La fresatura CNC è il versatile cavallo di battaglia per creare la maggior parte della geometria di un alloggiamento per attuatore. Un utensile da taglio rotante si muove lungo più assi lineari (X, Y, Z) per lavorare facce piane, cave, tasche e contorni complessi. Come descritto nella specifica di prodotto di un alloggiamento per attuatore lineare robotico, la “fresatura verticale CNC (inclusi foratura, maschiatura e fresatura cava di precisione)” viene impiegata per creare la struttura portante, i boss di montaggio e le cavità interne. Le operazioni di fresatura definiscono la forma esterna dell'alloggiamento, lavorano le interfacce per i treni di ingranaggi e creano la rete di fori filettati (maschiatura) per l'assemblaggio dei componenti interni e dei coperchi esterni. La precisione di queste caratteristiche, con tolleranze di posizione dei fori strette fino a ±0,01 mm, è ciò che garantisce un assemblaggio senza intoppi e un funzionamento ottimale dell'attuatore.
Contornatura a 5 assi: sbloccare una libertà geometrica senza precedenti
For the most complex actuator housings, 3-axis milling reaches its limitations. This is where Lavorazione CNC a 5 assi becomes a game-changer. A 5-axis machine can move the cutting tool or the workpiece along five different axes simultaneously (three linear and two rotational). This capability allows the tool to approach the workpiece from virtually any angle in a single setup. The advantages for actuator housing machining are profound. First, it enables the “simultaneous 5-axis contouring of helical gear teeth and other complex internal geometries” directly into the housing, as noted in the case study on robotic actuator housings. This eliminates the need for secondary operations and guarantees perfect alignment. Second, it allows for the machining of undercuts, angled ports, and sculpted surfaces that are impossible with a 3-axis approach. Third, by completing the vast majority of the part in one clamping, as seen with the Mori Seiki NMV3000 machining a complex housing in a “single operation,” it eliminates errors that can accumulate from moving and re-fixturing the part between setups. This single-setup machining is critical for maintaining the ultra-tight tolerances and positional accuracies required in high-performance applications.
Questi processi principali sono raramente utilizzati in isolamento. Un tipico alloggiamento ad alta precisione sarà sottoposto a una sequenza accuratamente orchestrata: sgrossatura per tornitura o fresatura per asportare il materiale in eccesso, semifinitura e poi una passata di finitura finale con percorsi utensile specializzati per raggiungere le dimensioni finali e la qualità superficiale. Durante tutto il processo, considerazioni come la gestione termica (per prevenire la distorsione del pezzo dovuta al calore di lavorazione) e le strategie di lavorazione a parete sottile (per prevenire vibrazioni e flessione) sono fondamentali, preparando il terreno per le sfide ad alta tolleranza che definiscono questo campo.
Superare le sfide ad alta tolleranza: precisione, gestione termica e pareti sottili
La sequenza orchestrata dei processi di lavorazione principali culmina nell'affrontare gli aspetti più impegnativi della lavorazione meccanica dell'alloggiamento dell'attuatore: raggiungere una precisione a livello di micron gestendo al contempo gli effetti termici e la fragilità strutturale. Queste sfide non sono isolate; sono enigmi interconnessi che devono essere risolti simultaneamente per produrre un alloggiamento che soddisfi specifiche funzionali rigorose.
La precisione in questo contesto va oltre la semplice accuratezza dimensionale. Comprende tolleranze geometriche come concentricità, perpendicolarità e posizione reale delle sedi dei cuscinetti, dei supporti dei sensori e delle interfacce degli ingranaggi. Una deviazione di pochi micron nell'allineamento di un foro per cuscinetto può portare a usura prematura, maggiore attrito e guasto catastrofico in un attuatore robotico o aerospaziale ad alta velocità. I riferimenti evidenziano che mantenere tale precisione richiede un approccio olistico, a partire dalla rigidità e stabilità termica della macchina utensile, estendendosi a strategie di percorsi utensile che minimizzano la flessione dell'utensile e a sistemi di controllo adattivo che compensano l'usura dell'utensile in tempo reale.
La gestione termica è una battaglia su due fronti. In primo luogo, c'è il calore generato dal processo di taglio stesso. Se non controllato, questo calore si trasferisce nel pezzo, causando un'espansione termica localizzata che distorce il pezzo durante la lavorazione. Quando il pezzo si raffredda, si contrae, portando a dimensioni fuori tolleranza. Le strategie per combattere questo includono l'uso di sistemi di refrigerante ad alta pressione che colpiscono con precisione il tagliente, l'impiego di tecniche di fresatura trocoidale o a pelatura che riducono l'accumulo di calore mantenendo l'utensile in un impegno costante e leggero, e la concessione di periodi di stabilizzazione termica tra le operazioni di sgrossatura e finitura. In secondo luogo, per gli alloggiamenti che racchiuderanno motori elettrici o cambi ad alte prestazioni, il design spesso incorpora canali di raffreddamento integrati. Lavorare questi passaggi interni sottili e sinuosi senza sfondare la parete dell'alloggiamento aggiunge un ulteriore livello di complessità, richiedendo spesso utensili specializzati e un controllo preciso delle profondità e degli angoli di foratura.
Forse la sfida visivamente più delicata è la lavorazione delle pareti sottili. Come osservato nel contesto dell'e-mobility, gli alloggiamenti dei motori elettrici presentano spesso pareti sottili per la riduzione del peso e per ospitare i canali di raffreddamento, rendendoli soggetti a oscillazioni naturali e distorsioni sotto le forze di lavorazione. La “forma a campana” menzionata è un classico esempio. La soluzione risiede in una combinazione di attrezzaggio intelligente, ottimizzazione dei percorsi utensile e selezione degli utensili. L'attrezzaggio deve supportare il pezzo in modo uniforme per smorzare le vibrazioni senza indurre distorsioni da serraggio. I percorsi utensile sono programmati per eseguire passate di finitura leggere con utensili affilati, spesso in fresatura concorde per spingere la parete sottile contro il materiale solido retrostante anziché allontanarla. Utensili specializzati con angoli di spoglia elevati e design a elica variabile vengono utilizzati per tagliare il materiale in modo pulito con una forza radiale minima, prevenendo il chatter—una vibrazione distruttiva che può rovinare la finitura superficiale e l'accuratezza dimensionale.
Il vantaggio della CNC a 5 assi per geometrie complesse di alloggiamenti di attuatori
Quando le sfide della precisione, della gestione termica e delle pareti sottili si combinano con geometrie altamente complesse e organiche, emergono i limiti della lavorazione a 3 assi. È qui che la lavorazione CNC a 5 assi passa da vantaggio a necessità. La capacità di manipolare l'utensile da taglio o il pezzo lungo cinque assi contemporaneamente sblocca la possibilità di lavorare caratteristiche intricate in un unico setup ottimizzato.
Il vantaggio principale è un accesso senza pari. Gli alloggiamenti complessi per la robotica o l'aerospazio presentano spesso cavità profonde, sottosquadri e angoli composti che sono semplicemente irraggiungibili con una fresatrice standard a 3 assi. Una macchina a 5 assi può inclinare e ruotare il mandrino o il pezzo per orientare l'utensile da taglio perpendicolarmente alla superficie da lavorare, anche se quella superficie si trova sul lato di una tasca profonda o a un angolo ripido. Questo è fondamentale per caratteristiche come i denti di ingranaggio elicoidali menzionati nel caso dell'attuatore robotico, dove l'utensile deve seguire un percorso complesso e tortuoso per formare accuratamente il profilo dell'ingranaggio. Con la lavorazione a 3 assi, ciò richiederebbe più attrezzature specializzate e setup, ciascuno dei quali introduce potenziali errori di allineamento.
Oltre all'accesso, la contornatura a 5 assi consente una finitura superficiale e una precisione superiori su curve complesse. Mantenendo l'angolo di taglio ottimale (inclinazione e angolazione dell'utensile) rispetto alla superficie contornata, la macchina utilizza il fianco della fresa a candela in modo più efficace rispetto alla punta, il che migliora la finitura ed estende la vita dell'utensile. Questa “contornatura simultanea a 5 assi” consente la lavorazione fluida di superfici aerodinamiche su alloggiamenti aerospaziali o delle forme ergonomiche e scolpite presenti nei giunti robotici avanzati. L'esempio della Mori Seiki NMV3000, che completa un pezzo complesso in una “singola operazione”, è una testimonianza di questa capacità. Eliminando i setup multipli, garantisce che tutte le caratteristiche siano lavorate in perfetta relazione spaziale tra loro, rispondendo direttamente ai requisiti di precisione posizionale ad alta tolleranza.
Inoltre, la lavorazione a 5 assi può spesso utilizzare utensili da taglio più corti e rigidi, perché la testa può essere inclinata per raggiungere aree che altrimenti richiederebbero un utensile lungo e flessibile soggetto a flessione. Una ridotta flessione dell'utensile significa tagli più costanti, migliori finiture superficiali e la capacità di mantenere tolleranze più strette, soprattutto sulle caratteristiche profonde. Questo approccio integrato consolida quello che un tempo era un lavoro multi-macchina e multi-setup in un unico processo altamente efficiente, riducendo i tempi di consegna, la manodopera e l'accumulo cumulativo di errori che è il nemico della precisione ultra-elevata.
Dal prototipo alla produzione: scalabilità e ottimizzazione dei processi
Il percorso da un prototipo validato a una produzione in volume affidabile ed economicamente vantaggiosa è una fase critica nella produzione degli alloggiamenti degli attuatori. Le strategie che funzionano per pezzi unici o a basso volume spesso non si scalano in modo efficiente. La transizione richiede un cambiamento deliberato di focus dalla pura capacità al controllo di processo ottimizzato e ripetibile.
Nelle produzioni di prototipi e a basso volume, la priorità è la flessibilità e la rapidità di immissione sul mercato. La lavorazione potrebbe utilizzare utensili più generici e percorsi utensile conservativi e sicuri per garantire che il pezzo sia realizzato correttamente al primo colpo. Tuttavia, man mano che i volumi crescono—in particolare in settori come l'e-mobility automobilistica—ogni secondo di tempo ciclo e ogni cambio utensile hanno un impatto amplificato sul costo unitario. Qui l'ottimizzazione del processo diventa fondamentale. Ciò comporta la progettazione di utensili dedicati e multifunzione, come gli utensili personalizzati per alesatura fine con design saldato menzionati da MAPAL per gli alloggiamenti dei motori elettrici. Questi utensili consolidano più operazioni (ad es. pre-lavorazione, semifinitura e finitura fine di un foro statorico) in una sola, riducendo i tempi non di taglio e migliorando la precisione.
La scalabilità richiede anche un'analisi rigorosa dell'intera sequenza di lavorazione per ottenere guadagni di efficienza. Per la produzione ad alto volume di alloggiamenti di motori elettrici, il processo è suddiviso in fasi: pre-lavorazione del contorno complesso, poi finitura del contorno completo inclusi i fori critici per cuscinetti e statore. Ogni fase è ottimizzata per velocità e vita dell'utensile. La gestione dei trucioli, spesso un ripensamento nella prototipazione, diventa una preoccupazione critica; trucioli spezzati ed evacuati in modo efficiente sono essenziali per una produzione ininterrotta. I riferimenti citano l'uso di speciali fasi di guida dei trucioli e geometrie rompitruciolo per garantire una rottura e un'evacuazione dei trucioli affidabili dal punto di vista del processo in contesti ad alto volume.
Un altro aspetto chiave della scalabilità è la progettazione per la producibilità (DFM) con cicli di feedback. Una stretta collaborazione tra il progettista e il partner produttivo consente sottili modifiche progettuali che migliorano drasticamente la producibilità senza compromettere la funzionalità. Ciò potrebbe comportare la regolazione di un raggio di raccordo per consentire una dimensione standard della fresa, l'aggiunta di una leggera spoglia a una parete per facilitare l'accesso dell'utensile o la specifica di tolleranze allineate alle capacità dei processi ad alto volume. L'obiettivo è creare un processo produttivo non solo veloce e preciso ma anche robusto—capace di eseguire migliaia di pezzi con intervento minimo e qualità costante, una necessità evidenziata dalla transizione dell'industria automobilistica verso la produzione su larga scala di motori elettrici.
Controllo qualità e ispezione: garantire l'integrità dell'alloggiamento dell'attuatore
In applicazioni ad alto rischio, l'integrità di un alloggiamento di attuatore non è negoziabile. Un regime completo di controllo qualità (QC) e ispezione è il guardiano finale ed essenziale, che verifica che ogni sfida della lavorazione sia stata superata con successo e che il pezzo sia conforme a tutte le specifiche di progetto. Questo va ben oltre un semplice controllo finale; è una filosofia integrata che abbraccia l'intero processo produttivo.
L'ispezione del primo articolo (FAI) è un punto di partenza critico. Quando viene introdotto un nuovo pezzo o un processo viene modificato in modo significativo, ogni dimensione e tolleranza sul disegno viene verificata meticolosamente utilizzando apparecchiature ad alta precisione come le macchine di misura a coordinate (CMM). Questo crea una linea di base e convalida il processo produttivo. Per le produzioni, subentra il controllo statistico di processo (SPC). Le caratteristiche chiave—come il diametro di un foro critico per cuscinetti o la posizione reale dei fori di montaggio—vengono misurate a intervalli definiti. I dati vengono tracciati per identificare tendenze verso i limiti di tolleranza prima che vengano prodotti pezzi non conformi, consentendo una regolazione proattiva della macchina.
Gli strumenti dell'ispezione moderna sono avanzati quanto i centri di lavorazione stessi. Le CMM con tastatori o scanner laser possono mappare rapidamente e accuratamente geometrie complesse, verificando tolleranze di forma, profilo e posizione in tre dimensioni. Per le caratteristiche interne o per verificare l'integrità delle pareti sottili, possono essere impiegati metodi di prova non distruttivi come boroscopi o persino la scansione tomografica computerizzata (CT). La finitura superficiale viene misurata con profilometri per garantire che soddisfi le specifiche per la tenuta o il contatto con i cuscinetti.
Forse l'aspetto più cruciale del QC per gli alloggiamenti degli attuatori è la validazione delle caratteristiche critiche per l'assemblaggio. L'alloggiamento non esiste isolatamente; deve interfacciarsi perfettamente con alberi, cuscinetti, guarnizioni e altri componenti. L'ispezione, pertanto, include spesso calibri funzionali o prove di assemblaggio con parti accoppiate. Garantire che un treno di ingranaggi ruoti liberamente con un gioco minimo, o che un sensore si inserisca perfettamente nella sua tasca lavorata, è il test definitivo della qualità della lavorazione. Questo protocollo di ispezione rigoroso e multilivello, citato nel contesto della produzione ad alta tolleranza per la robotica, fornisce la garanzia documentata che ogni alloggiamento di attuatore svolgerà il suo ruolo vitale in modo affidabile e sicuro sul campo.