
مقدمة: الدور الحاسم للدقة في تصنيع مبيت المشغّل
في عالم التحكم بالحركة، حيث تنفّذ الأذرع الروبوتية حركات دون المليمتر وتُضبط أسطح الطيران في الطائرات بموثوقية بالغة الأهمية للحياة، فإن البطل غير المُشاد به غالبًا هو مبيت المشغّل. فهذا الغلاف الهيكلي ليس مجرد حاوية بسيطة؛ بل هو الهيكل الأساسي الذي يحدد أداء نظام التشغيل بأكمله وطول عمره وسلامته. وتصنيع هذا المكوّن ليس خطوة تصنيع ثانوية—بل هو تحدٍّ هندسي أساسي تكون فيه الدقة غير قابلة للتنازل. فانحراف ببضعة ميكرونات في قطر تجويف أو خلل طفيف في تناسق سُمك الجدار يمكن أن يؤدي إلى تآكل مبكر للمحامل، أو اختلال محاذاة التروس الداخلية، أو تشغيل غير فعّال للمحرك، أو فشل هيكلي كارثي تحت الحمل. وفي صناعات مثل الطيران والروبوتات، تقترب هامش الخطأ من الصفر، مما يجعل اختيار شريك التصنيع والعملية قرارًا يؤثر مباشرةً على الابتكار وسلامة التشغيل. تتناول هذه المقالة العالم المعقّد لـ تصنيع علبة المشغل, ، مستكشفةً المواد والعمليات المتقدمة والتركيز الدؤوب على الجودة التي تحوّل المعدن الخام إلى العمود الفقري للأتمتة الحديثة.
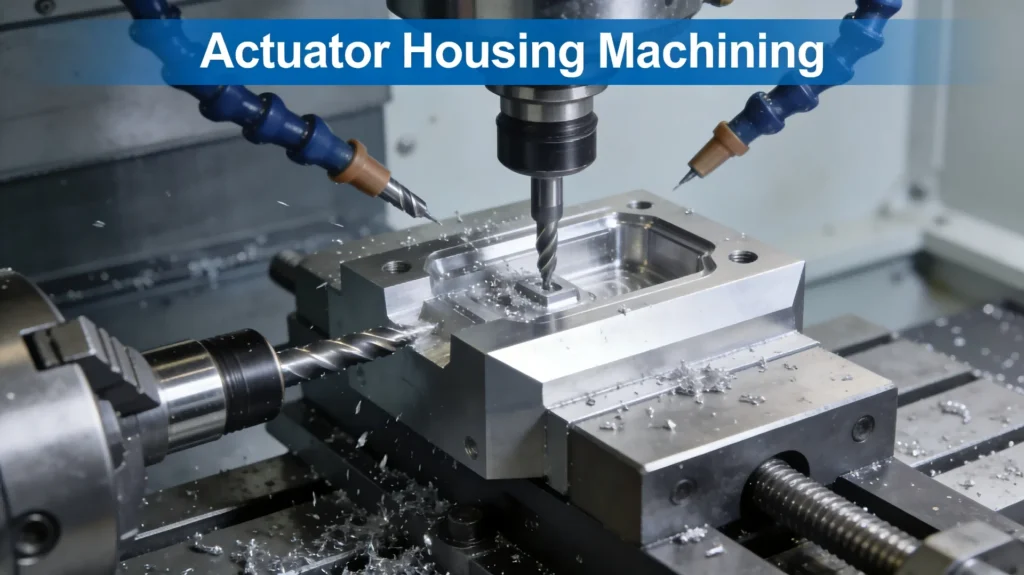
ما هو تصنيع مبيت المشغّل؟ تعريف المكوّن الأساسي
مبيت المشغّل هو الغلاف المُصنَّع بدقة الذي يحتوي ويحمي المكونات الأساسية للمشغّل—المحرك والتروس وبراغي القيادة والمحامل وأجهزة استشعار التغذية الراجعة. تخيّله كهيكل النظام ودرعه. وتتعدد وظائفه الأساسية: فهو يوفر دعمًا هيكليًا صلبًا للحفاظ على المحاذاة المثالية لجميع الأجزاء المتحركة، ويدير الأحمال الحرارية عبر تبديد الحرارة من المحرك والإلكترونيات، ويوفر إحكامًا بيئيًا ضد الملوثات كالغبار والرطوبة، وغالبًا ما يتضمن واجهات تركيب معقّدة لسهولة الدمج في تجميعات أكبر مثل مفصل روبوت أو جناح طائرة.
عملية التصنيع هي ما يحوّل كتلة معدنية مطروقة أو مصبوبة إلى هذا المكوّن المتطور. وهي تتضمن الإزالة المنهجية للمادة باستخدام أدوات قطع مُتحكَّم بها حاسوبيًا لإنشاء ميزات هندسية محددة. وتشمل هذه الميزات تجاويف دقيقة للمحامل، ومنافذ ملولبة لأجهزة الاستشعار والتزييت، ومحيطات معقّدة لتقليل الوزن وتدفق سائل التبريد، وأسطح إحكام مسطّحة بدقة متناهية. إن تعقيد المبيتات الحديثة، التي غالبًا ما تدمج وظائف متعددة في وحدة واحدة مدمجة لتوفير المساحة والوزن، يدفع التصنيع التقليدي إلى حدوده القصوى. ولهذا فإن تعريف تصنيع مبيت المشغّل ببساطة بأنه “صنع صندوق” هو تقليل شديد من شأنه. إنه إنشاء نظام بيئي ميكانيكي متعدد الوظائف عالي التحمل حيث يلعب كل سطح داخلي وحافة خارجية دورًا حاسمًا في الأداء النهائي للنظام.
المواد الرئيسية لمبيتات المشغّلات: من سبائك الألومنيوم إلى المركبات المتقدمة
اختيار المادة لمبيت المشغّل قرار أساسي يوازن بين القوة والوزن والخصائص الحرارية وقابلية التشغيل والتكلفة. ويحدد الطلب التشغيلي للتطبيق الاختيار الصحيح.
سبائك الألومنيوم: حصان العمل للأداء خفيف الوزن
سبائك الألومنيوم، وخاصة سلسلة 6000 مثل 6061-T6, هي الخيار الأكثر شيوعًا لمجموعة واسعة من التطبيقات، من الروبوتات الصناعية إلى التنقل الكهربائي. وكما هو موضح في قاعدة معارفنا، يوفر 6061-T6 “توازنًا مثاليًا بين خصائص الوزن الخفيف والقوة الهيكلية—وهو أمر ضروري لوحدات الحركة الروبوتية التي تتطلب كلاً من خفة الحركة وقدرة تحمل الأحمال.” تتيح قابلية التشغيل الممتازة معدلات إزالة عالية للمواد وإنشاء ميزات معقدة رقيقة الجدران بتشطيب سطحي جيد. علاوة على ذلك، يبدد الألومنيوم الحرارة بشكل فعال بطبيعته، وهي خاصية حاسمة للأغلفة التي تحتوي على محركات كهربائية. بالنسبة للتطبيقات التي تتطلب نسب قوة إلى وزن أعلى، كما هو الحال في الروبوتات عالية الأداء أو الطيران، غالبًا ما يتم تحديد سبيكة الألومنيوم 7075، رغم أنها قد تكون أكثر صعوبة في التشغيل.
الفولاذ المقاوم للصدأ وفولاذ السبائك: للقوة والمتانة
عندما يتضمن التطبيق أحمالًا قصوى أو مقاومة عالية للصدمات أو تشغيلًا في بيئات تآكلية، تُختار الفولاذ المقاوم للصدأ (مثل 304 أو 316) وفولاذ السبائك (مثل 4140). وتوفر هذه المواد مقاومة شد وصلادة فائقة مقارنةً بالألومنيوم. وهي شائعة في الأتمتة الصناعية للخدمة الشاقة والتطبيقات البحرية وأنظمة تشغيل الطيران حيث تكون الموثوقية تحت الإجهاد أمرًا بالغ الأهمية. غير أن هذه القوة تأتي مع مقايضات: وزن متزايد وصعوبة أكبر في التصنيع، مما قد يؤثر على وقت الإنتاج وتكاليف الأدوات.
المركبات المتقدمة والتيتانيوم: دفع الحدود
على الحافة المتقدمة للأداء، وخاصة في الطيران ورياضات السيارات الراقية، تدخل مواد مثل التيتانيوم والمركبات المتقدمة إلى الساحة. يوفر التيتانيوم نسبة قوة إلى وزن استثنائية ومقاومة تآكل استثنائية، مما يجعله مثاليًا لأنظمة تشغيل الطيران الأكثر تطلبًا. وتصنيع التيتانيوم فن متخصص يتطلب سرعات منخفضة وصلابة عالية وأدوات متقدمة لإدارة الحرارة ومنع التصلد بالتشكيل. أما المركبات، رغم أنها أقل شيوعًا في تصنيعها إلى مبيتات كاملة، فتستخدم بشكل متزايد لمكونات معينة أو كطلاء لتقليل الوزن دون التضحية بالصلابة. ويتطلب تصنيع هذه المواد غير المعدنية تقنيات مختلفة تمامًا، مثل الأدوات المطلية بالماس واستخراج الغبار المتخصص، لتحقيق الدقة المطلوبة دون انفصال الطبقات أو تنسّل الألياف.
الاختيار لا يُتخذ أبدًا بمعزل عن غيره. وكما هو مشار إليه في قاعدة المعارف من MAPAL، فإن سلوك المادة أثناء “الإنتاج التسلسلي واسع النطاق” عامل رئيسي. فالمبيتات المصبوبة من الألومنيوم، على سبيل المثال، قد تحتوي على زوايا سحب ومخزون غير متسق، مما يتطلب أدوات وعمليات قوية بما يكفي للتعامل مع تباين كبير في المادة مع الحفاظ على تفاوتات ضيقة.
عمليات التصنيع الآلي الأساسية: الخراطة CNC، والتفريز، والكنتور خماسي المحاور
إن إنشاء مبيت مشغّل عالي الدقة هو سيمفونية من عمليات التصنيع الآلي المنسّقة. تُختار كل عملية بناءً على السمة الهندسية المراد إنتاجها، بهدف تحقيق أقصى قدر من الدقة وسلامة السطح في التسلسل الأكثر كفاءة.
الخراطة CNC: إتقان التماثل الدوراني
خراطة CNC هي العملية المفضلة للميزات المتناظرة شعاعيًا حول محور مركزي. تُنفَّذ على مخرطة، حيث تدور قطعة العمل وتزيل أداة قطع ثابتة المادة، ويُعد الخراطة مثالية لتشغيل الأقطار الخارجية، وتسوية الأطراف لإنشاء أسطح إحكام مسطحة، وتجويف الأقطار الداخلية الدقيقة (IDs) للأغلفة الأسطوانية أو الأجزاء الفرعية. بالنسبة لأغلفة المشغلات، تُعد الخراطة حاسمة لإنشاء مجلات المحامل الرئيسية وتجاويف تركيب المحرك، حيث يكون التمركز والتشطيب السطحي ضروريين للدوران السلس وعمر الخدمة الطويل. تبدأ العديد من الأغلفة المعقدة كقطعة عمل مخروطة قبل الانتقال إلى آلة تفريز لإضافة ميزات إضافية.
التفريز CNC: فن الكنتور ثلاثي الأبعاد
التفريز CNC هو الحصان العامل متعدد الاستخدامات لإنشاء معظم هندسة مبيت المشغّل. تتحرك أداة قطع دوارة على طول محاور خطية متعددة (X، Y، Z) لتصنيع الأسطح المستوية، والأخاديد، والتجاويف، والكنتورات المعقدة. وكما هو موصوف في مواصفات المنتج لمبيت مشغّل خطي روبوتي، يُستخدم “التفريز العمودي CNC (بما في ذلك الثقب، واللولبة، والتفريز المجوّف الدقيق)” لإنشاء الإطار الهيكلي، ونقاط التثبيت البارزة، والتجاويف الداخلية. تحدد عمليات التفريز الشكل الخارجي للمبيت، وتصنع واجهات التروس، وتنشئ شبكة الثقوب الملولبة (اللولبة) لتجميع المكونات الداخلية والأغطية الخارجية. إن دقة هذه السمات، مع تفاوتات موضع الثقوب المحكمة التي تصل إلى ±0.01 مم، هي ما يضمن التجميع السلس والأداء الأمثل للمشغّل.
الكنتور خماسي المحاور: إطلاق حرية هندسية غير مسبوقة
بالنسبة لأكثر أغلفة المشغلات تعقيدًا، تصل التفريز ثلاثي المحاور إلى حدوده. وهنا يصبح التصنيع الآلي CNC بخمسة محاور نقطة تحول. يمكن لآلة 5 محاور تحريك أداة القطع أو قطعة العمل على طول خمسة محاور مختلفة في وقت واحد (ثلاثة خطية واثنان دورانيان). تتيح هذه القدرة للأداة الاقتراب من قطعة العمل من أي زاوية تقريبًا في إعداد واحد. المزايا لتشغيل أغلفة المشغلات عميقة. أولاً، تتيح “التفريز الكنتوري المتزامن بخمسة محاور لأسنان التروس الحلزونية وغيرها من الأشكال الهندسية الداخلية المعقدة” مباشرةً في الغلاف، كما هو مذكور في دراسة الحالة حول أغلفة المشغلات الروبوتية. وهذا يلغي الحاجة إلى عمليات ثانوية ويضمن محاذاة مثالية. ثانيًا، يسمح بتشغيل القطع السفلية والمنافذ الزاوية والأسطح المنحوتة التي يستحيل تحقيقها بنهج ثلاثي المحاور. ثالثًا، من خلال إكمال الغالبية العظمى من الجزء في تثبيت واحد، كما هو الحال مع Mori Seiki NMV3000 التي تشغّل غلافًا معقدًا في “عملية واحدة”، فإنه يلغي الأخطاء التي يمكن أن تتراكم من نقل الجزء وإعادة تثبيته بين الإعدادات. يُعد التشغيل بإعداد واحد أمرًا حاسمًا للحفاظ على التفاوتات فائقة الضيق ودقات الموضع المطلوبة في التطبيقات عالية الأداء.
نادرًا ما تُستخدم هذه العمليات الأساسية بمعزل عن غيرها. سيخضع المبيت النموذجي عالي الدقة لتسلسل منسّق بعناية: خراطة أو تفريز خشن لإزالة المادة الزائدة، ثم تشطيب نصفي، ثم تمريرة تشطيب نهائية بمسارات أدوات متخصصة لتحقيق الأبعاد النهائية وجودة السطح. وعلى مدار ذلك، تُعد اعتبارات مثل الإدارة الحرارية (لمنع تشوّه الجزء بسبب حرارة التصنيع) واستراتيجيات تصنيع الجدران الرقيقة (لمنع الاهتزاز والانحراف) ذات أهمية قصوى، مما يمهد الطريق لتحديات التفاوتات العالية التي تحدد هذا المجال.
التغلب على تحديات التفاوتات العالية: الدقة، والإدارة الحرارية، والجدران الرقيقة
يبلغ التسلسل المنسّق لعمليات التصنيع الآلي الأساسية ذروته في مواجهة أكثر الجوانب إلحاحًا في تصنيع علبة المشغلتحقيق دقة على مستوى الميكرون مع إدارة التأثيرات الحرارية والهشاشة الهيكلية. هذه التحديات ليست معزولة؛ بل هي ألغاز مترابطة يجب حلها في وقت واحد لإنتاج مبيت يلبي المواصفات الوظيفية الصارمة.
تمتد الدقة في هذا السياق إلى ما هو أبعد من الدقة الأبعادية البسيطة. فهي تشمل التفاوتات الهندسية مثل التمركز، والتعامد، والموضع الحقيقي لمقاعد المحامل، وحوامل الاستشعار، وواجهات التروس. إن انحرافًا ببضعة ميكرونات في محاذاة تجويف محمل يمكن أن يؤدي إلى تآكل مبكر، وزيادة الاحتكاك، وفشل كارثي في مشغّل روبوتي أو فضائي عالي السرعة. تُبرز المراجع أن الحفاظ على هذه الدقة يتطلب نهجًا شاملًا، يبدأ من صلابة آلة التصنيع واستقرارها الحراري، ويمتد إلى استراتيجيات مسارات الأدوات التي تقلل من انحراف الأداة وأنظمة التحكم التكيفي التي تعوّض تآكل الأداة في الوقت الفعلي.
الإدارة الحرارية هي معركة على جبهتين. أولًا، هناك الحرارة المتولدة عن عملية القطع نفسها. إذا لم تُضبط، تنتقل هذه الحرارة إلى قطعة العمل، مما يسبب تمددًا حراريًا موضعيًا يشوّه الجزء أثناء التصنيع. وعندما يبرد الجزء، ينكمش، مما يؤدي إلى أبعاد خارج التفاوت. تشمل استراتيجيات مكافحة ذلك استخدام أنظمة تبريد عالية الضغط تستهدف حافة القطع بدقة، وتوظيف تقنيات التفريز التروكويدي أو التقشيري التي تقلل من تراكم الحرارة بإبقاء الأداة في تعشيق خفيف ومستمر، والسماح بفترات استقرار حراري بين عمليات التخشين والتشطيب. ثانيًا، بالنسبة للمبيتات التي ستضم محركات كهربائية أو علب تروس عالية الأداء، غالبًا ما يتضمن التصميم قنوات تبريد مدمجة. إن تصنيع هذه الممرات الداخلية الرقيقة والمتعرجة دون اختراق جدار المبيت يضيف طبقة أخرى من التعقيد، وغالبًا ما يتطلب أدوات متخصصة وتحكمًا دقيقًا في أعماق الثقب وزواياه.
ربما يكون التحدي الأكثر رقة من الناحية البصرية هو تصنيع الجدران الرقيقة. وكما هو مذكور في سياق التنقل الكهربائي، غالبًا ما تتميز مبيتات المحركات الكهربائية بجدران رقيقة لتقليل الوزن واستيعاب قنوات التبريد، مما يجعلها عرضة للتذبذب الطبيعي والتشوّه تحت قوى التصنيع. إن “الشكل الشبيه بالجرس” المذكور هو مثال كلاسيكي. يكمن الحل في مزيج من التثبيت الذكي، وتحسين مسارات الأدوات، واختيار الأدوات. يجب أن يدعم التثبيت الجزء بشكل موحد لتخميد الاهتزاز دون إحداث تشوّه ناتج عن التثبيت. تُبرمج مسارات الأدوات لتنفيذ تمريرات تشطيب خفيفة بأدوات حادة، وغالبًا بالتفريز التصاعدي لدفع الجدار الرقيق نحو المادة الصلبة خلفه بدلًا من سحبه بعيدًا. تُستخدم أدوات متخصصة بزوايا خلوص عالية وتصاميم حلزونية متغيرة لقشط المادة بنظافة بأقل قوة شعاعية، مما يمنع الاهتزاز—وهو اهتزاز مدمّر يمكن أن يفسد تشطيب السطح والدقة الأبعادية.
ميزة التحكم الرقمي بخمسة محاور لأشكال هندسية معقدة لعلبة المشغّل
عندما تتحد تحديات الدقة والإدارة الحرارية والجدران الرقيقة مع أشكال هندسية عضوية شديدة التعقيد، تصبح قيود التشغيل الآلي بثلاثة محاور واضحة. وهنا يتحول التشغيل الآلي بخمسة محاور من ميزة إلى ضرورة. فالقدرة على تحريك أداة القطع أو قطعة العمل على خمسة محاور في آنٍ واحد تتيح إمكانية تشغيل ميزات معقدة في إعداد واحد مبسّط.
الفائدة الأساسية هي الوصول الذي لا مثيل له. فغالبًا ما تتضمن العلب المعقدة للروبوتات أو الطيران تجاويف عميقة وتجاويف جانبية وزوايا مركبة يتعذر الوصول إليها ببساطة باستخدام مخرطة قياسية بثلاثة محاور. وتستطيع ماكينة بخمسة محاور إمالة وتدوير المغزل أو القطعة لتوجيه أداة القطع عموديًا على السطح الذي يتم تشغيله، حتى لو كان ذلك السطح على جانب تجويف عميق أو بزاوية حادة. وهذا أمر بالغ الأهمية لميزات مثل أسنان التروس الحلزونية المذكورة في حالة المشغّل الروبوتي، حيث يجب أن تتبع الأداة مسارًا معقدًا وملتويًا لتشكيل ملامح الترس بدقة. أما مع التشغيل الآلي بثلاثة محاور، فسيتطلب ذلك عدة تجهيزات وإعدادات متخصصة، كل منها يُدخل أخطاء محاذاة محتملة.
إلى جانب الوصول، يتيح التشغيل الكنتوري بخمسة محاور تشطيبًا سطحيًا ودقة فائقتين على المنحنيات المعقدة. فمن خلال الحفاظ على زاوية القطع المثلى (تقدم الأداة وإمالتها) بالنسبة إلى السطح الكنتوري، تستخدم الماكينة جانب المقطع الطرفي بفعالية أكبر من الطرف، مما يحسّن التشطيب ويطيل عمر الأداة. ويتيح هذا “التشغيل الكنتوري المتزامن بخمسة محاور” التشغيل السلس للأسطح الانسيابية على علب الطيران أو الأشكال المريحة المنحوتة الموجودة في المفاصل الروبوتية المتقدمة. ويُعد مثال Mori Seiki NMV3000، الذي يُنجز قطعة معقدة في “عملية واحدة”، دليلًا على هذه القدرة. فمن خلال إلغاء الإعدادات المتعددة، يضمن تشغيل جميع الميزات في علاقة مكانية مثالية ببعضها البعض، مما يعالج مباشرة متطلبات دقة الموضع عالية التفاوت.
علاوة على ذلك، يمكن للتشغيل الآلي بخمسة محاور غالبًا استخدام أدوات قطع أقصر وأكثر صلابة لأن الرأس يمكن إمالته للوصول إلى مناطق كانت ستتطلب خلاف ذلك أداة طويلة ومرنة معرضة للانحراف. ويعني تقليل انحراف الأداة قطعًا أكثر اتساقًا وتشطيبات سطحية أفضل والقدرة على الحفاظ على تفاوتات أضيق، خاصة على الميزات العميقة. ويجمع هذا النهج المتكامل ما كان في السابق مهمة متعددة الماكينات والإعدادات في عملية واحدة عالية الكفاءة، مما يقلل من وقت التسليم والعمالة وتراكم الأخطاء التراكمي الذي هو عدو الدقة الفائقة.
من النموذج الأولي إلى الإنتاج: قابلية التوسع وتحسين العمليات
تُعد الرحلة من نموذج أولي مُعتمد إلى إنتاج كمي موثوق وفعّال من حيث التكلفة مرحلة حاسمة في تصنيع علبة المشغّل. فالاستراتيجيات التي تنجح مع القطع الفردية أو منخفضة الحجم لا تتوسع بكفاءة في الغالب. ويتطلب هذا الانتقال تحولًا متعمدًا في التركيز من القدرة المحضة إلى التحكم المُحسّن والقابل للتكرار في العمليات.
في التشغيلات النموذجية ومنخفضة الحجم، تكون الأولوية للمرونة وسرعة الوصول إلى السوق. وقد يستخدم التشغيل الآلي أدوات أكثر عمومية ومسارات أدوات محافظة وآمنة لضمان تصنيع القطعة بشكل صحيح من المرة الأولى. ومع ذلك، مع توسع الأحجام—لا سيما في صناعات مثل التنقل الكهربائي في السيارات—يكون لكل ثانية من وقت الدورة ولكل تغيير أداة تأثير مضاعف على تكلفة الوحدة. وهنا يصبح تحسين العمليات أمرًا بالغ الأهمية. ويشمل ذلك تصميم أدوات مخصصة متعددة الوظائف، مثل أدوات التجويف الدقيق المخصصة ذات التصاميم الملحومة التي ذكرتها MAPAL لعلب المحركات الكهربائية. وتجمع هذه الأدوات عمليات متعددة (مثل التشغيل المسبق والتشطيب النصفي والتشغيل الدقيق لتجويف الجزء الثابت) في واحدة، مما يقلل من وقت عدم القطع ويحسّن الدقة.
تتطلب قابلية التوسع أيضًا تحليلًا صارمًا لتسلسل التشغيل الآلي بأكمله لتحقيق مكاسب الكفاءة. ففي الإنتاج عالي الحجم لعلب المحركات الكهربائية، تُقسَّم العملية إلى مراحل: التشغيل المسبق للكنتور المعقد، ثم تشطيب الكنتور الكامل بما في ذلك تجاويف المحامل والجزء الثابت الحرجة. وتُحسَّن كل مرحلة من أجل السرعة وعمر الأداة. وتصبح إدارة الرقائق، التي غالبًا ما تكون فكرة لاحقة في النماذج الأولية، مصدر قلق حاسم؛ فالرقائق المكسورة والمُستخرجة بكفاءة ضرورية للإنتاج دون انقطاع. وتشير المراجع إلى استخدام مراحل توجيه رقائق خاصة وهندسات كسر الرقائق لضمان كسر وإزالة الرقائق بشكل موثوق في العمليات عالية الحجم.
جانب رئيسي آخر لقابلية التوسع هو حلقات التغذية الراجعة للتصميم من أجل قابلية التصنيع (DFM). فالشراكة الوثيقة بين مهندس التصميم وشريك التصنيع تتيح تعديلات تصميمية دقيقة تحسّن بشكل كبير قابلية الإنتاج دون المساس بالوظيفة. وقد يشمل ذلك تعديل نصف قطر زاوية للسماح بحجم قاطع قياسي، أو إضافة ميل طفيف إلى جدار لتسهيل وصول الأداة، أو تحديد تفاوتات تتوافق مع قدرات العمليات عالية الحجم. والهدف هو إنشاء عملية إنتاج ليست سريعة ودقيقة فحسب، بل قوية أيضًا—قادرة على تشغيل آلاف القطع بأقل تدخل وجودة متسقة، وهو أمر ضروري أبرزه تحرك صناعة السيارات نحو الإنتاج واسع النطاق للمحركات الكهربائية.
مراقبة الجودة والفحص: ضمان سلامة علبة المشغّل
في التطبيقات عالية المخاطر، تكون سلامة علبة المشغّل غير قابلة للتفاوض. ويُعد نظام شامل لمراقبة الجودة (QC) والفحص الحارس النهائي الأساسي، الذي يتحقق من أن كل تحدٍّ من تحديات التشغيل الآلي قد تم التغلب عليه بنجاح وأن القطعة تتوافق مع جميع مواصفات التصميم. وهذا يتجاوز بكثير مجرد فحص نهائي بسيط؛ فهو فلسفة متكاملة تمتد عبر عملية التصنيع بأكملها.
يُعد فحص القطعة الأولى (FAI) نقطة انطلاق حاسمة. فعند إدخال قطعة جديدة أو تغيير عملية بشكل كبير، يتم التحقق بدقة من كل بُعد وتفاوت على الرسم باستخدام معدات عالية الدقة مثل آلات القياس الإحداثي (CMM). وهذا ينشئ خط أساس ويتحقق من صحة عملية التصنيع. أما في تشغيلات الإنتاج، فتتولى مراقبة العمليات الإحصائية (SPC) المهمة. وتُقاس الخصائص الرئيسية—مثل قطر تجويف محمل حرج أو الموضع الحقيقي لثقوب التثبيت—على فترات محددة. وتُرسم البيانات بيانيًا لتحديد الاتجاهات نحو حدود التفاوت قبل إنتاج أي قطع غير مطابقة، مما يتيح تعديل الماكينة بشكل استباقي.
أدوات الفحص الحديثة متقدمة بقدر مراكز التشغيل الآلي نفسها. فآلات القياس الإحداثي المزودة بمشغلات لمسية أو ماسحات ليزرية يمكنها رسم الأشكال الهندسية المعقدة بسرعة ودقة، والتحقق من تفاوتات الشكل والملف والموضع في ثلاثة أبعاد. وبالنسبة للميزات الداخلية أو للتحقق من سلامة الجدران الرقيقة، قد تُستخدم طرق اختبار غير مدمرة مثل المناظير الداخلية أو حتى التصوير المقطعي المحوسب (CT). ويُقاس تشطيب السطح بمقاييس الملامح لضمان مطابقته للمواصفات الخاصة بالإحكام أو تلامس المحامل.
ربما يكون الجانب الأكثر أهمية في مراقبة الجودة لعلب المشغّل هو التحقق من الميزات الحرجة للتجميع. فالعلبة لا توجد بمعزل عن غيرها؛ بل يجب أن تتوافق بشكل مثالي مع الأعمدة والمحامل والأختام والمكونات الأخرى. ولذلك، غالبًا ما يتضمن الفحص قياسًا وظيفيًا أو تجارب تجميع مع الأجزاء المتزاوجة. فالتأكد من أن مجموعة التروس تدور بحرية مع رد فعل عكسي أدنى، أو أن المستشعر يتناسب بإحكام في تجويفه المشغّل، هو الاختبار النهائي لجودة التشغيل الآلي. ويوفر هذا البروتوكول الصارم متعدد الطبقات للفحص، المشار إليه في سياق التصنيع عالي التفاوت للروبوتات، الضمان الموثق بأن كل علبة مشغّل ستؤدي دورها الحيوي بشكل موثوق وآمن في الميدان.