
Il ruolo critico della lavorazione meccanica di precisione dell'alloggiamento dell'attuatore
Nel mondo del controllo del movimento, dove i bracci robotici eseguono movimenti inferiori al millimetro e le superfici di volo degli aerei si regolano con un'affidabilità critica per la vita, l'eroe non celebrato è raramente il motore o il software. È l'involucro lavorato con precisione che contiene e protegge questi sistemi vitali. Il lavorazione meccanica dell'alloggiamento dell'attuatore processo è il passo fondamentale che determina le prestazioni, la longevità e la sicurezza dell'intero assieme dell'attuatore. Un alloggiamento è molto più di un semplice coperchio; è un perno strutturale che garantisce l'allineamento perfetto di ingranaggi e alberi, gestisce la dissipazione del calore dal motore, fornisce punti di montaggio sicuri e protegge i componenti interni sensibili da fattori ambientali severi come polvere, umidità e vibrazioni. In settori ad alto rischio come l'aerospaziale e la robotica chirurgica, una deviazione a livello di micron nell'alesaggio o nella superficie di montaggio di un alloggiamento può causare grippaggio, usura prematura, guasti catastrofici o una perdita di precisione posizionale. Pertanto, ottenere una precisione estrema in questo componente non è semplicemente una preferenza produttiva: è un imperativo ingegneristico assoluto che consente l'innovazione e l'affidabilità in tutta la tecnologia moderna.
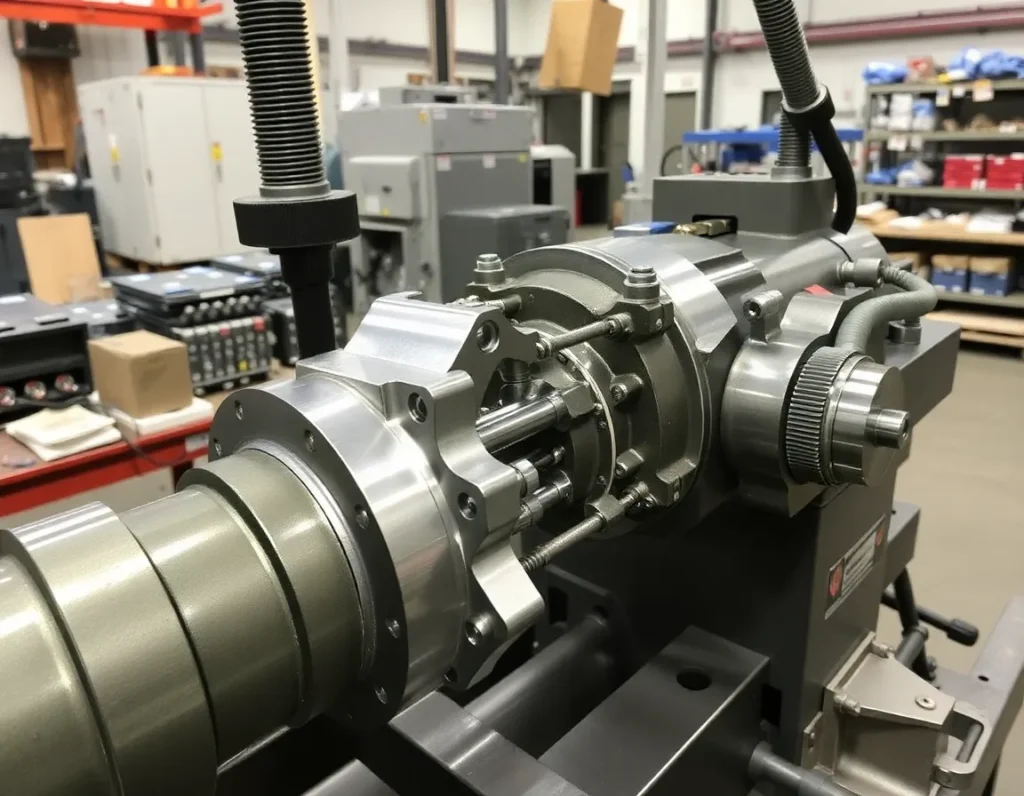
Che cos'è la lavorazione dell'involucro dell'attuatore? Definizione del componente centrale
Un alloggiamento dell'attuatore è lo scheletro strutturale di un sistema attuatore lineare o rotativo. Pensatelo come il blocco motore di un dispositivo di controllo del movimento. La sua funzione principale è fornire un telaio rigido e dimensionalmente stabile che posizioni e supporti con precisione tutti gli altri componenti: il motore, il meccanismo di azionamento (come una vite a ricircolo di sfere o un treno di ingranaggi), i cuscinetti, le guarnizioni e i sensori. La lavorazione meccanica è il processo produttivo che trasforma un blocco o una billetta grezza di metallo in questo componente complesso ad alta tolleranza.
Il processo prevede l'uso di macchine utensili a controllo numerico per asportare materiale, creando caratteristiche specifiche come fori passanti per gli alberi, porte filettate per la lubrificazione, cavità intricate per i treni di ingranaggi e schemi di bulloni posizionati con precisione per l'assemblaggio. Ogni superficie e alesaggio è lavorato a una tolleranza specificata, garantendo che, quando l'attuatore viene assemblato, tutte le parti si adattino perfettamente senza gioco o disallineamento. Questa precisione è ciò che consente il trasferimento efficiente di forza e movimento, riduce al minimo la perdita di energia per attrito e garantisce che l'attuatore funzioni in modo fluido e silenzioso per tutta la sua durata prevista. In sostanza, lavorazione meccanica dell'alloggiamento dell'attuatore è l'arte e la scienza di creare l'ambiente fisico perfetto affinché avvenga un movimento controllato.
Materiali chiave per gli alloggiamenti degli attuatori: dalle leghe di alluminio all'acciaio inossidabile
La scelta del materiale per un alloggiamento dell'attuatore è una decisione critica che bilancia resistenza, peso, resistenza alla corrosione, lavorabilità e costo. La scelta influisce direttamente sulle prestazioni dell'attuatore nella sua applicazione finale.
Leghe di alluminio (6061-T6 e 7075)
L'alluminio è il materiale più diffuso per gli alloggiamenti degli attuatori, in particolare nella robotica e nell'automazione, grazie al suo eccellente rapporto resistenza-peso. La lega 6061-T6 è il cavallo di battaglia del settore, offrendo un eccellente equilibrio tra buone proprietà meccaniche, ottima lavorabilità, saldabilità e costo relativamente basso. È ideale per applicazioni in cui la riduzione del peso è importante ma non si prevedono carichi estremi. Per applicazioni più impegnative che richiedono maggiore resistenza e rigidità, come nei telai aerospaziali o nei giunti robotici ad alta dinamica, viene spesso specificata la lega di alluminio 7075. Sebbene sia leggermente più difficile da lavorare e meno resistente alla corrosione rispetto alla 6061 senza trattamento, la 7075 offre prestazioni superiori sotto sforzo.
Acciai inossidabili (304 e 316)
Quando l'ambiente operativo introduce umidità, sostanze chimiche o temperature estreme, l'acciaio inossidabile diventa il materiale d'elezione. L'acciaio inossidabile di grado 304 offre una buona resistenza generale alla corrosione ed è ampiamente utilizzato nella lavorazione alimentare, in ambito medicale e in applicazioni marine. Per ambienti ancora più aggressivi, come le attrezzature offshore o gli impianti di lavorazione chimica, viene specificato l'acciaio inossidabile di grado 316 per la sua superiore resistenza ai cloruri e agli acidi. Il compromesso è che gli acciai inossidabili sono più pesanti, più costosi e più difficili da lavorare rispetto all'alluminio, generando maggiore usura degli utensili e richiedendo macchinari più potenti.
Altri materiali
Sebbene meno comuni, altri materiali soddisfano esigenze di nicchia. Le leghe di titanio sono utilizzate nelle applicazioni aerospaziali più sensibili al peso, dove il loro eccezionale rapporto resistenza-peso e le prestazioni ad alta temperatura giustificano il costo molto elevato e la difficoltà di lavorazione. La ghisa duttile o l'acciaio possono essere scelti per alloggiamenti di attuatori industriali estremamente grandi e ad alto carico, dove il peso è una preoccupazione secondaria rispetto alla pura durabilità e rigidità. Gli ingegneri devono sempre valutare queste proprietà dei materiali rispetto ai requisiti di progettazione dell'attuatore e al costo totale del ciclo di vita.
Processi avanzati di lavorazione CNC per alloggiamenti di attuatori: tornitura, fresatura e 5 assi
I moderni alloggiamenti per attuatori prendono forma attraverso una sinfonia di processi avanzati di lavorazione a controllo numerico computerizzato (CNC). Ogni tecnica svolge un ruolo specifico nella creazione della complessa geometria dell'alloggiamento.
Tornitura CNC
La tornitura CNC è tipicamente la prima operazione per gli alloggiamenti con caratteristiche cilindriche. Il materiale grezzo, spesso una barra tonda, viene ruotato ad alta velocità mentre un utensile da taglio stazionario asporta materiale. Questo processo è ideale per creare il diametro esterno principale dell'alloggiamento, spianare le estremità a lunghezze precise e alesare il foro passante centrale o la cavità principale. Per gli alloggiamenti che sono essenzialmente “cilindri” o che presentano ampie sezioni cilindriche, la tornitura fornisce un metodo efficiente e altamente accurato per stabilire la forma fondamentale e le concentricità critiche prima delle successive lavorazioni di dettaglio.
Fresatura CNC (3 assi e 5 assi)
È nella fresatura CNC che la complessità dell'alloggiamento si realizza pienamente. Un utensile da taglio rotante si muove lungo più assi lineari (X, Y e Z) per tagliare il pezzo, che è tenuto fermo su un tavolo. Questa tecnica viene utilizzata per creare facce piane, tasche, scanalature e schemi di fori per bulloni da forare/filettare su vari lati dell'alloggiamento. Sebbene la fresatura a 3 assi sia potente, spesso richiede il riposizionamento manuale del pezzo per accedere a tutte le facce, il che introduce potenziali errori di allineamento e aumenta i tempi di setup.
È qui che la lavorazione CNC a 5 assi rappresenta un salto quantico in termini di capacità ed efficienza. Una macchina a 5 assi può muovere l'utensile da taglio o il pezzo lungo cinque assi diversi contemporaneamente. Ciò consente all'utensile di avvicinarsi al pezzo praticamente da qualsiasi angolo in un unico setup. Per un alloggiamento di attuatore, ciò significa che contorni complessi, porte angolate, profili di ingranaggi elicoidali e intricate cavità interne possono essere lavorati in un'unica operazione continua. I vantaggi sono profondi: tempi di setup drasticamente ridotti, eliminazione degli errori dovuti al riposizionamento e la capacità di produrre geometrie semplicemente impossibili con macchine a 3 assi. Come indicato nella knowledge base, l'utilizzo di una macchina come una Mori Seiki NMV3000 consente di ottenere un pezzo complesso “quasi completo… in un'unica operazione”, mentre la contornatura simultanea a 5 assi è essenziale per lavorare caratteristiche ad alta tolleranza come i denti di ingranaggi elicoidali direttamente nell'alesaggio dell'alloggiamento.
L'approccio integrato
La strategia di produzione più efficiente per alloggiamenti di attuatori ad alta precisione spesso prevede una combinazione di questi processi. Un pezzo può iniziare su un tornio CNC per stabilire la sua geometria cilindrica di base e poi essere trasferito a un centro di lavorazione a 5 assi per completare tutte le sue flange di montaggio, le porte laterali e le caratteristiche interne in un unico sofisticato setup. Questo approccio integrato, che sfrutta i punti di forza sia della tornitura che della fresatura avanzata, è il modo in cui i principali produttori raggiungono le tolleranze strette, le finiture superficiali perfette e i progetti complessi richiesti dai più avanzati sistemi aerospaziali, robotici e di automazione di oggi.
Raggiungere elevate tolleranze e precisione nella produzione di alloggiamenti per attuatori
L'approccio integrato che combina tornitura CNC e fresatura a 5 assi prepara il terreno, ma raggiungere la precisione a livello di micron richiesta per i moderni alloggiamenti per attuatori richiede un impegno rigoroso e sistemico. Questa precisione non è negoziabile; un alloggiamento che sia anche solo di pochi micron fuori specifica può causare grippaggi, disallineamenti, usura eccessiva o il completo guasto dell'attuatore. Il percorso verso una produzione ad alta tolleranza si basa su tre pilastri: capacità avanzata delle macchine, controllo ambientale e di processo e verifica meticolosa.
La capacità della macchina è la fondazione. Come citato, l'utilizzo di un centro di lavorazione CNC a 5 assi per la contornatura simultanea è fondamentale per geometrie interne complesse come i denti di ingranaggi elicoidali. Tuttavia, la macchina stessa deve essere eccezionalmente rigida e termicamente stabile per mantenere l'accuratezza su lunghi cicli di produzione. La precisione è ulteriormente migliorata riducendo al minimo i setup. Completare un alloggiamento in un'unica operazione, o con il minor numero possibile di fissaggi, elimina l'errore cumulativo che può verificarsi ogni volta che un pezzo viene spostato e ri-bloccato. Questo è il motivo per cui la strategia di utilizzare una macchina come una Mori Seiki NMV3000 per quasi finire un pezzo complesso in un'unica operazione è così efficace: garantisce che tutte le caratteristiche critiche siano lavorate in un unico sistema di coordinate perfettamente allineato.
Il controllo ambientale e di processo è il silenzioso custode della precisione. Le fluttuazioni di temperatura in officina possono causare l'espansione o la contrazione sia della macchina che del materiale del pezzo, alterando le dimensioni. Le strutture di lavorazione di fascia alta spesso implementano il controllo climatico per mitigare questo fenomeno. Inoltre, il processo di lavorazione stesso genera calore. L'utilizzo di traiettorie utensile ottimizzate, un'applicazione corretta del refrigerante e utensili da taglio affilati riduce al minimo la distorsione termica del pezzo, garantendo che le dimensioni misurate dopo il raffreddamento corrispondano all'intento programmato. Ciò è particolarmente cruciale per le sezioni a parete sottile comuni negli alloggiamenti leggeri per attuatori.
Infine, la precisione è priva di significato senza verifica. Il sondaggio in-process consente alla macchina CNC di controllare il proprio lavoro, misurando le caratteristiche critiche prima ancora che il pezzo venga scaricato ed effettuando compensazioni automatiche dell'usura dell'utensile. L'ispezione post-processo con macchine di misura a coordinate (CMM) fornisce una validazione completa e indipendente dell'intero alloggiamento rispetto al modello CAD 3D originale. Per le applicazioni ad altissima tolleranza, come quelle nel settore aerospaziale o nella robotica chirurgica, questi dati vengono spesso registrati e resi tracciabili per ogni specifico pezzo con numero di serie. Questo ciclo chiuso di progettazione, lavorazione controllata e misurazione validata è ciò che trasforma un blocco di metallo ben lavorato in un lavorazione meccanica dell'alloggiamento dell'attuatore capolavoro ingegnerizzato di precisione che funziona in modo affidabile in condizioni impegnative.
Principi di progettazione per la producibilità (DFM) per alloggiamenti per attuatori ottimali
Un design brillante sullo schermo può trasformarsi in un incubo produttivo e in un fattore di costo se si ignorano i principi del DFM. Un DFM efficace per gli alloggiamenti degli attuatori è un dialogo collaborativo tra progettista e operatore macchina, finalizzato a semplificare la produzione senza compromettere la funzionalità. L'obiettivo è creare un componente non solo performante ma anche economico, affidabile e rapido da produrre. I principi chiave si concentrano sulla geometria, sulla progettazione delle caratteristiche e sulla selezione dei materiali.
In primo luogo, considerare le geometrie interne e le cavità profonde. Progettare alloggiamenti con angoli interni accessibili è cruciale. Una fresa, essendo rotonda, non può produrre un angolo interno perfettamente vivo. Specificare un raggio di angolo interno ragionevole che corrisponda alle dimensioni standard delle frese evita la necessità di utensili speciali costosi e fragili e riduce i tempi di lavorazione. Allo stesso modo, il rapporto profondità-diametro di qualsiasi foro alesato o cavità dovrebbe essere limitato. Lavorare un foro molto profondo e di piccolo diametro richiede utensili specializzati, aumenta il rischio di rottura dell'utensile e può causare problemi di tolleranza dovuti alla flessione dell'utensile. Ove possibile, progettare passaggi interni con diametri a gradini o considerare un assemblaggio dell'alloggiamento in due parti può risolvere queste sfide.
In secondo luogo, standardizzare le caratteristiche. L'utilizzo di dimensioni standard di punte e maschi per fori di montaggio, porte dei sensori e raccordi per fluidi, ove possibile, elimina la necessità di utensili personalizzati. Specificare tipi di filettatura comuni (ad es. UNF, metriche) e classi adatte all'applicazione garantisce la compatibilità e riduce i costi. Inoltre, mantenere spessori di parete uniformi favorisce un'asportazione di materiale costante durante la lavorazione e aiuta a prevenire distorsioni sia durante il taglio che nei successivi trattamenti termici. Le transizioni improvvise da sezioni spesse a sezioni sottili sono concentratori di sollecitazioni e possono causare deformazioni.
Terzo, progettare strategicamente per la lavorazione multiasse. Un buon processo DFM sfrutta le capacità delle macchine a 5 assi. Invece di progettare un alloggiamento che richiede complesse configurazioni angolate, caratteristiche come boss di montaggio o porte laterali possono essere orientate in modo da poter essere lavorate da un angolo standard accessibile dal mandrino rotante di una macchina a 5 assi. Ciò consente di finire l'intero pezzo in una o due configurazioni, migliorando drasticamente precisione e velocità. L'esempio della base di conoscenza dell'alloggiamento robotico lo evidenzia: i suoi contorni complessi e i denti degli ingranaggi sono stati progettati tenendo conto del processo di lavorazione simultanea a 5 assi, consentendo la produzione efficiente di un pezzo ad alta tolleranza. In definitiva, applicare il DFM trasforma un progetto da un modello teorico in un progetto per una produzione efficiente, di alta qualità e ripetibile.
Finitura superficiale e protezione dalla corrosione per una maggiore durabilità
Una volta che un alloggiamento per attuatore è stato lavorato alla precisione richiesta, il suo percorso non è completo. La superficie grezza lavorata, sebbene dimensionalmente accurata, è vulnerabile agli attacchi ambientali e all'usura. La finitura superficiale e la protezione dalla corrosione sono fasi finali critiche che sigillano la precisione e garantiscono che l'alloggiamento funzioni in modo affidabile per tutta la sua vita utile. Il trattamento scelto dipende dal materiale di base, dall'ambiente operativo e dai requisiti funzionali come la conduttività elettrica o la lubrificazione.
Per gli alloggiamenti in alluminio, l'anodizzazione è il trattamento più comune ed efficace. Come dettagliato nelle specifiche di prodotto dell'alloggiamento per attuatore lineare CNC, viene spesso utilizzata l'anodizzazione trasparente. Questo processo elettrochimico fa crescere sulla superficie uno strato duro e poroso di ossido di alluminio, che viene poi sigillato. Questo strato migliora significativamente la resistenza all'usura e fornisce un'eccellente protezione dalla corrosione. Per ambienti più severi, l'anodizzazione dura (Tipo III) crea un rivestimento ancora più spesso e durevole. L'anodizzazione offre anche un beneficio secondario: lo strato poroso può essere colorato prima della sigillatura, consentendo la codifica a colori dei componenti per una facile identificazione in assemblaggi complessi.
Gli alloggiamenti in acciaio inossidabile, come quelli realizzati in acciaio inossidabile 316 resistente alla corrosione, spesso si affidano al loro strato intrinseco di ossido di cromo per la protezione. Tuttavia, il processo di lavorazione può talvolta compromettere questo strato passivo sulle superfici esposte. La passivazione è un trattamento chimico comune utilizzato per rimuovere i contaminanti di ferro libero e ripristinare lo strato protettivo uniforme di ossido, massimizzando la resistenza naturale alla corrosione della lega. Per applicazioni che richiedono superfici ultra-lisce per prevenire la crescita batterica o ridurre l'attrito, si utilizza l'elettrolucidatura. Questo processo rimuove uno strato microscopico di materiale, livellando le asperità superficiali e lasciando una superficie liscia, lucida e più passiva.
Altri rivestimenti specializzati soddisfano esigenze uniche. La verniciatura a polvere fornisce uno strato polimerico spesso, durevole e decorativo, eccellente per apparecchiature industriali esposte a sostanze chimiche o urti. Per gli alloggiamenti in titanio in ambito aerospaziale, possono essere applicati anodizzazioni specializzate o rivestimenti ceramici per la protezione dall'usura e termica. La selezione è una decisione ingegneristica critica. Un alloggiamento destinato a un robot chirurgico in un ambiente sterilizzato avrà esigenze di finitura diverse da uno che opera su una piattaforma petrolifera offshore o all'interno del sistema di controllo del carburante di un motore a reazione. La finitura giusta è la salvaguardia finale, che garantisce che la precisione raggiunta durante la lavorazione sia preservata contro le realtà del mondo operativo.
Applicazioni industriali: aerospaziale, robotica e automazione industriale
I rigorosi requisiti della lavorazione ad alta tolleranza, di un DFM robusto e della finitura protettiva sono determinati dalle applicazioni impegnative in cui vengono impiegati gli alloggiamenti degli attuatori. Questi componenti sono gli eroi non celebrati all'interno dei sistemi che alimentano la tecnologia moderna, dai cieli al pavimento della fabbrica.
Aerospazio e Aviazione
In ambito aerospaziale, gli alloggiamenti degli attuatori sono mission-critical. Contengono i meccanismi per le superfici di controllo del volo (alettoni, timoni, flap), il ritiro del carrello di atterraggio, la vettorizzazione della spinta e la gestione del carburante. Qui, il fallimento non è un'opzione. Gli alloggiamenti sono tipicamente lavorati da leghe di alluminio ad alta resistenza (come il 7075) o titanio per il miglior rapporto resistenza-peso, e sempre più da acciai inossidabili resistenti alla corrosione per i sistemi di carburante e idraulici. Le tolleranze sono eccezionalmente strette per garantire un'affidabilità assoluta in condizioni di pressione estrema, cicli di temperatura e vibrazioni. Il lavorazione meccanica dell'alloggiamento dell'attuatore processo per i componenti aerospaziali è accompagnato da una documentazione rigorosa e dalla tracciabilità per soddisfare standard come AS9100. Le finiture superficiali devono prevenire la corrosione che potrebbe essere causata dall'altitudine, dall'umidità o dall'esposizione ai fluidi idraulici.
Robotica e robot collaborativi (Cobot)
L'industria della robotica, in particolare i robot collaborativi e industriali, richiede una combinazione unica di precisione, design leggero e durabilità. Come sottolineano gli articoli della knowledge base, gli alloggiamenti degli attuatori robotici, come l'alloggiamento personalizzato in alluminio per i moduli di movimento lineare, sono centrali per il giunto o il sistema di azionamento di un robot. Devono essere incredibilmente precisi per garantire un movimento fluido e accurato senza gioco. L'alleggerimento è fondamentale per massimizzare la capacità di carico utile e l'efficienza, rendendo le leghe di alluminio come il 6061-T6 il materiale d'elezione. Il design è spesso compatto e complesso, con caratteristiche integrate per il montaggio di motori, sensori e azionamenti armonici: un'applicazione perfetta per la lavorazione CNC a 5 assi. Finiture come l'anodizzazione proteggono questi alloggiamenti dai colpi occasionali, dalla polvere conduttiva o dall'esposizione al refrigerante presenti sul pavimento di una fabbrica.
Automazione industriale e controllo del movimento
Oltre ai robot discreti, gli alloggiamenti degli attuatori sono fondamentali per tutte le forme di automazione industriale. Si trovano negli attuatori lineari che posizionano gli articoli su una linea di assemblaggio, negli attuatori rotativi che controllano le valvole negli impianti di processo e nelle precise trasmissioni servo delle stesse macchine CNC. In questi ambienti, l'attenzione è spesso rivolta alla produzione ad alto volume, all'affidabilità a lungo termine e alla resistenza a condizioni difficili. I progetti degli alloggiamenti privilegiano il DFM per una produzione conveniente su larga scala. I materiali possono variare dall'alluminio per uso generale all'acciaio inossidabile (come il 316) per ambienti soggetti a lavaggio in applicazioni alimentari e delle bevande o farmaceutiche. La protezione dalla corrosione e una tenuta robusta sono essenziali per prevenire i fermi macchina nelle operazioni di produzione continue 24/7. L'alloggiamento dell'attuatore è il guscio robusto e affidabile che consente al cuore dell'automazione—l'attuatore—di eseguire miliardi di cicli senza guasti.