
الدور الحاسم لتصنيع مبيت المشغّل الدقيق
في عالم التحكم في الحركة، حيث تنفذ الأذرع الروبوتية حركات دون المليمتر وتتكيف أسطح الطيران في الطائرات بموثوقية حيوية، فإن البطل المجهول نادرًا ما يكون المحرك أو البرمجيات. بل هو الغلاف المُصنَّع بدقة الذي يحتوي ويحمي هذه الأنظمة الحيوية. إن عملية تصنيع علبة المشغل هي الخطوة الأساسية التي تحدد أداء مجموعة المشغّل بأكملها وعمرها الافتراضي وسلامتها. فالمبيت أكثر بكثير من مجرد غطاء بسيط؛ إنه محور هيكلي يضمن المحاذاة المثالية للتروس والأعمدة، ويدير تبديد الحرارة من المحرك، ويوفر نقاط تثبيت آمنة، ويحمي المكونات الداخلية الحساسة من العوامل البيئية القاسية مثل الغبار والرطوبة والاهتزاز. في الصناعات عالية المخاطر مثل الطيران والروبوتات الجراحية، يمكن لانحراف بمستوى الميكرون في تجويف المبيت أو سطح التثبيت أن يؤدي إلى الانحشار أو التآكل المبكر أو الفشل الكارثي أو فقدان دقة تحديد الموضع. لذلك، فإن تحقيق الدقة القصوى في هذا المكوّن ليس مجرد تفضيل تصنيعي—بل هو ضرورة هندسية مطلقة تُمكّن الابتكار والموثوقية عبر التكنولوجيا الحديثة.
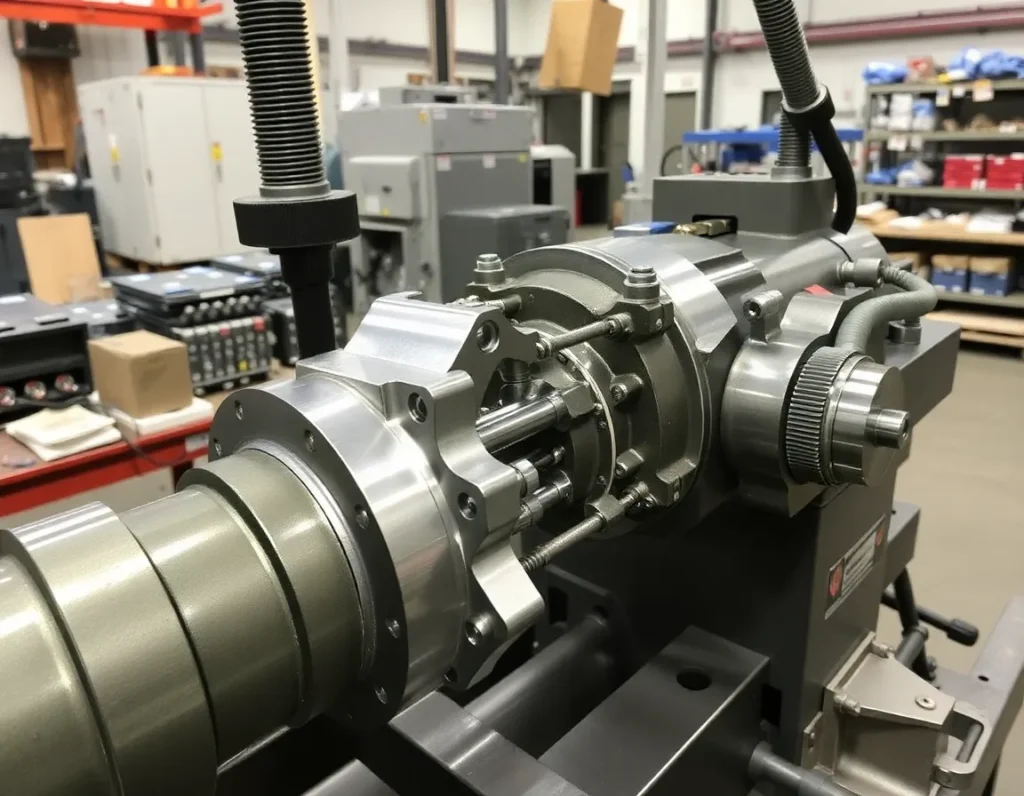
ما هو تصنيع مبيت المشغّل؟ تعريف المكوّن الأساسي
مبيت المشغّل هو الهيكل الإنشائي لنظام مشغّل خطي أو دوّار. فكّر فيه كمحرك السيارة لجهاز التحكم في الحركة. تتمثل وظيفته الأساسية في توفير إطار صلب ومستقر الأبعاد يحدد موقع جميع المكونات الأخرى ويدعمها بدقة: المحرك، وآلية الإدارة (مثل اللولب الكروي أو مجموعة التروس)، والمحامل، والحشوات، وأجهزة الاستشعار. والتصنيع الآلي هو عملية التصنيع التي تحوّل كتلة خام أو سبيكة معدنية إلى هذا المكوّن المعقد عالي التفاوتات.
تتضمن العملية استخدام أدوات آلية مُتحكَّم بها حاسوبيًا لقطع المادة، وإنشاء ميزات محددة مثل الثقوب النافذة للأعمدة، والمنافذ الملولبة للتزييت، والتجاويف المعقدة لمجموعات التروس، وأنماط المسامير المحددة الموقع للتجميع. يُصنَّع كل سطح وتجويف وفق تفاوت محدد، مما يضمن أنه عند تجميع المشغّل، تتناسب جميع الأجزاء معًا بسلاسة دون خلوص أو سوء محاذاة. هذه الدقة هي ما يسمح بالنقل الفعّال للقوة والحركة، ويقلل من فقدان الطاقة عبر الاحتكاك، ويضمن تشغيل المشغّل بسلاسة وهدوء على مدى عمره الافتراضي المقصود. في جوهر الأمر،, تصنيع علبة المشغل هو فن وعلم إنشاء البيئة المادية المثالية لحدوث الحركة المُتحكَّم بها.
المواد الرئيسية لمبيتات المشغّلات: من سبائك الألومنيوم إلى الفولاذ المقاوم للصدأ
يُعد اختيار المادة لمبيت المشغّل قرارًا حاسمًا يوازن بين القوة والوزن ومقاومة التآكل وقابلية التصنيع والتكلفة. ويؤثر الاختيار مباشرة على أداء المشغّل في تطبيقه النهائي.
سبائك الألومنيوم (6061-T6 و7075)
الألومنيوم هو المادة الأكثر شيوعًا لمبيتات المشغّلات، لا سيما في الروبوتات والأتمتة، نظرًا لنسبة قوته إلى وزنه الممتازة. سبيكة 6061-T6 هي حصان العمل في الصناعة، إذ تقدم توازنًا رائعًا بين الخصائص الميكانيكية الجيدة وقابلية التصنيع الممتازة وقابلية اللحام والتكلفة المنخفضة نسبيًا. وهي مثالية للتطبيقات التي يكون فيها تقليل الوزن مهمًا دون توقع أحمال قصوى. أما التطبيقات الأكثر تطلبًا التي تتطلب قوة وصلابة أعلى—كما في هياكل الطيران أو المفاصل الروبوتية عالية الديناميكية—فغالبًا ما تُحدَّد لها سبيكة الألومنيوم 7075. ورغم أنها أصعب قليلًا في التصنيع وأقل مقاومة للتآكل من 6061 دون معالجة، فإن 7075 توفر أداءً فائقًا تحت الإجهاد.
الفولاذ المقاوم للصدأ (304 و316)
عندما تُدخل بيئة التشغيل الرطوبة أو المواد الكيميائية أو درجات الحرارة القصوى، يصبح الفولاذ المقاوم للصدأ هو المادة المختارة. يوفر الفولاذ المقاوم للصدأ من الدرجة 304 مقاومة جيدة للتآكل العام ويُستخدم على نطاق واسع في معالجة الأغذية والتطبيقات الطبية والبحرية. أما البيئات الأكثر عدوانية، مثل المعدات البحرية أو مصانع المعالجة الكيميائية، فيُحدَّد لها الفولاذ المقاوم للصدأ من الدرجة 316 لمقاومته الفائقة للكلوريدات والأحماض. والمقابل هو أن الفولاذ المقاوم للصدأ أثقل وأغلى وأصعب في التصنيع من الألومنيوم، مما يسبب تآكلًا أكبر للأدوات ويتطلب آلات أكثر قوة.
مواد أخرى
رغم أنها أقل شيوعًا، تخدم مواد أخرى احتياجات متخصصة. تُستخدم سبائك التيتانيوم في تطبيقات الطيران الأكثر حساسية للوزن حيث تبرر نسبة قوتها إلى وزنها الاستثنائية وأدائها في درجات الحرارة العالية التكلفة العالية جدًا وصعوبة التصنيع. وقد يُختار الحديد الزهر القابل للطرق أو الفولاذ لمبيتات المشغّلات الصناعية الكبيرة جدًا وعالية الحمل حيث يكون الوزن مسألة ثانوية مقارنة بالمتانة والصلابة المطلقة. يجب على المهندسين دائمًا موازنة خصائص المواد هذه مقابل متطلبات تصميم المشغّل والتكلفة الإجمالية لدورة الحياة.
عمليات التصنيع المتقدمة بالتحكم الرقمي بالحاسوب (CNC) لأغلفة المشغلات: الخراطة والتفريز والخمسة محاور
تُجسَّد أغلفة المشغلات الحديثة من خلال تناغم من عمليات التصنيع المتقدمة بالتحكم الرقمي بالحاسوب (CNC). يؤدي كل أسلوب دورًا محددًا في إنشاء الهندسة المعقدة للغلاف.
الخراطة باستخدام الحاسب الآلي
عادةً ما تكون الخراطة بالتحكم الرقمي بالحاسوب (CNC) هي العملية الأولى للأغلفة ذات الميزات الأسطوانية. تُدار المادة الخام، والتي غالبًا ما تكون قضيبًا مستديرًا، بسرعة عالية بينما تزيل أداة قطع ثابتة المادة. تُعد هذه العملية مثالية لإنشاء القطر الخارجي الأساسي للغلاف، وتسطيح الأطراف بأطوال دقيقة، وتجويف الثقب المركزي النافذ أو التجويف الرئيسي. بالنسبة للأغلفة الأسطوانية الشكل أساسًا أو التي تحتوي على أقسام أسطوانية كبيرة، توفر الخراطة طريقة فعالة وعالية الدقة لتأسيس الشكل الأساسي والتمركزات الحرجة قبل إجراء مزيد من التصنيع التفصيلي.
التفريز بالتحكم الرقمي بالحاسوب (CNC) (3 محاور و5 محاور)
في التفريز بالتحكم الرقمي بالحاسوب (CNC) يتحقق تعقيد الغلاف بالكامل. تتحرك أداة قطع دوارة على طول محاور خطية متعددة (X وY وZ) لقطع قطعة العمل، التي تُثبَّت ثابتة على طاولة. يُستخدم ذلك لإنشاء أوجه مستوية وجيوب وأخاديد وأنماط ثقوب المسامير للحفر/اللوالب على جوانب مختلفة من الغلاف. ورغم قوة التفريز بثلاثة محاور، فإنه غالبًا ما يتطلب إعادة وضع القطعة يدويًا للوصول إلى جميع الأوجه، مما يُدخل أخطاء محاذاة محتملة ويزيد وقت الإعداد.
هنا يمثل التصنيع بالتحكم الرقمي بالحاسوب (CNC) بخمسة محاور قفزة هائلة في القدرة والكفاءة. يمكن لآلة بخمسة محاور تحريك أداة القطع أو القطعة على طول خمسة محاور مختلفة في آنٍ واحد. يتيح ذلك للأداة الاقتراب من قطعة العمل من أي زاوية تقريبًا في إعداد واحد. بالنسبة لغلاف المشغل، يعني ذلك أنه يمكن تصنيع محيطات معقدة ومنافذ مائلة وملامح تروس حلزونية وتجاويف داخلية معقدة في عملية واحدة متواصلة. الفوائد عميقة: تقليل أوقات الإعداد بشكل جذري، وإزالة الأخطاء الناتجة عن إعادة التثبيت، والقدرة على إنتاج أشكال هندسية يستحيل إنتاجها بآلات ثلاثة محاور. وكما ورد في قاعدة المعرفة، فإن استخدام آلة مثل Mori Seiki NMV3000 يتيح لقطعة معقدة أن تكون “شبه مكتملة... في عملية واحدة”، بينما يُعد التحديد الكنتوري المتزامن بخمسة محاور ضروريًا لتصنيع ميزات عالية التفاوت مثل أسنان التروس الحلزونية مباشرةً في تجويف الغلاف.
النهج المتكامل
غالبًا ما تتضمن استراتيجية الإنتاج الأكثر كفاءة لأغلفة المشغلات عالية الدقة مزيجًا من هذه العمليات. قد تبدأ القطعة على مخرطة بالتحكم الرقمي بالحاسوب (CNC) لتأسيس هندستها الأسطوانية الأساسية ثم تُنقل إلى مركز تصنيع بخمسة محاور لإكمال جميع حواف التثبيت والمنافذ الجانبية والميزات الداخلية في إعداد واحد متطور. هذا النهج المتكامل، الذي يستفيد من نقاط القوة في كل من الخراطة والتفريز المتقدم، هو كيف تحقق الشركات المصنعة الرائدة التفاوتات الضيقة والتشطيبات السطحية المثالية والتصاميم المعقدة التي تتطلبها أنظمة الطيران والروبوتات والأتمتة الأكثر تقدمًا اليوم.
تحقيق تفاوت عالٍ ودقة في إنتاج أغلفة المشغلات
يمهد النهج المتكامل الذي يجمع بين الخراطة بالتحكم الرقمي بالحاسوب (CNC) والتفريز بخمسة محاور الطريق، لكن تحقيق الدقة على مستوى الميكرون المطلوبة لأغلفة المشغلات الحديثة يتطلب التزامًا صارمًا على مستوى النظام بأكمله. هذه الدقة غير قابلة للتفاوض؛ فغلاف يخرج عن المواصفات حتى ببضعة ميكرونات يمكن أن يسبب انحشارًا أو سوء محاذاة أو تآكلًا مفرطًا أو فشلًا كاملًا للمشغل. تُبنى رحلة الإنتاج عالي التفاوت على ثلاث ركائز: قدرة الآلة المتقدمة، والتحكم البيئي والعملي، والتحقق الدقيق.
قدرة الآلة هي الأساس. وكما أُشير إليه، فإن استخدام مركز تصنيع بالتحكم الرقمي بالحاسوب (CNC) بخمسة محاور للتحديد الكنتوري المتزامن أمر بالغ الأهمية للهندسات الداخلية المعقدة مثل أسنان التروس الحلزونية. ومع ذلك، يجب أن تكون الآلة نفسها صلبة للغاية ومستقرة حراريًا للحفاظ على الدقة على مدى دورات إنتاج طويلة. تتعزز الدقة أكثر بتقليل عمليات الإعداد. فإكمال الغلاف في عملية واحدة، أو بأقل عدد ممكن من عمليات التثبيت، يزيل الخطأ التراكمي الذي قد يحدث في كل مرة تُنقل فيها القطعة وتُثبَّت من جديد. لهذا السبب تكون استراتيجية استخدام آلة مثل Mori Seiki NMV3000 لإنهاء قطعة معقدة تقريبًا في خطوة واحدة فعالة للغاية—فهي تضمن تصنيع جميع الميزات الحرجة في نظام إحداثيات واحد ومحاذى بشكل مثالي.
التحكم البيئي والعملي هو الحارس الصامت للدقة. يمكن لتقلبات درجة الحرارة في الورشة أن تسبب تمدد أو انكماش كل من الآلة ومادة قطعة العمل، مما يُبعد الأبعاد عن الصواب. غالبًا ما تطبق منشآت التصنيع الراقية التحكم في المناخ للتخفيف من ذلك. علاوة على ذلك، تولد عملية التصنيع نفسها حرارة. إن استخدام مسارات أدوات محسّنة وتطبيق مناسب لسائل التبريد وأدوات قطع حادة يقلل من التشوه الحراري للقطعة، مما يضمن أن الأبعاد المقاسة بعد التبريد تتطابق مع القصد المبرمج. وهذا بالغ الأهمية بشكل خاص للأقسام رقيقة الجدران الشائعة في أغلفة المشغلات خفيفة الوزن.
أخيرًا، لا معنى للدقة دون تحقق. يتيح الاستشعار أثناء العملية لآلة التحكم الرقمي بالحاسوب (CNC) فحص عملها بنفسها، وقياس الميزات الحرجة قبل تفريغ القطعة حتى، وإجراء تعويضات تلقائية لتآكل الأداة. يوفر الفحص بعد العملية باستخدام آلات القياس الإحداثي (CMMs) تحققًا شاملًا ومستقلًا للغلاف بأكمله مقابل نموذج CAD ثلاثي الأبعاد الأصلي. بالنسبة للتطبيقات الأعلى تفاوتًا، مثل تلك الموجودة في الطيران أو الروبوتات الجراحية، غالبًا ما تُسجَّل هذه البيانات وتكون قابلة للتتبع لكل قطعة محددة برقم تسلسلي. هذه الحلقة المغلقة من التصميم والتصنيع المتحكم فيه والقياس المتحقق منه هي ما يحول كتلة معدنية مصنعة جيدًا إلى تصنيع علبة المشغل تحفة هندسية دقيقة تعمل بموثوقية في ظل ظروف صعبة.
مبادئ التصميم من أجل قابلية التصنيع (DFM) للحصول على أغلفة مشغلات مثالية
يمكن أن يتحول التصميم الرائع على الشاشة إلى كابوس تصنيعي ومصدر للتكاليف إذا تم تجاهل مبادئ التصميم للتصنيع (DFM). إن التصميم الفعال للتصنيع (DFM) لأغلفة المشغلات هو حوار تعاوني بين المصمم وعامل الماكينة، يهدف إلى تبسيط الإنتاج دون المساس بالوظيفة. الهدف هو إنشاء قطعة ليست عالية الأداء فحسب، بل اقتصادية وموثوقة وسريعة الإنتاج أيضًا. تركز المبادئ الأساسية على الهندسة وتصميم الميزات واختيار المواد.
أولاً، ضع في اعتبارك الأشكال الهندسية الداخلية والتجاويف العميقة. يعد تصميم الأغلفة بزوايا داخلية يمكن الوصول إليها أمرًا بالغ الأهمية. فقاطع التفريز، كونه دائريًا، لا يمكنه إنتاج زاوية داخلية حادة تمامًا. إن تحديد نصف قطر معقول للزاوية الداخلية يتوافق مع أحجام القواطع القياسية يتجنب الحاجة إلى أدوات متخصصة باهظة الثمن وهشة ويقلل من وقت التشغيل. وبالمثل، ينبغي تحديد نسبة العمق إلى القطر لأي ثقب محفور أو تجويف. يتطلب تشغيل ثقب عميق جدًا صغير القطر أدوات متخصصة، ويزيد من خطر كسر الأداة، ويمكن أن يؤدي إلى مشكلات في التفاوتات بسبب انحراف الأداة. وحيثما أمكن، فإن تصميم الممرات الداخلية بأقطار متدرجة أو التفكير في تجميع غلاف من جزأين يمكن أن يحل هذه التحديات.
ثانيًا، توحيد الميزات. إن استخدام أحجام الثقوب واللولب القياسية لثقوب التثبيت ومنافذ الاستشعار وتجهيزات السوائل حيثما أمكن يلغي الحاجة إلى أدوات مخصصة. إن تحديد أنواع الخيوط الشائعة (مثل UNF، والمتري) وفئاتها المناسبة للتطبيق يضمن التوافق ويقلل التكلفة. علاوة على ذلك، فإن الحفاظ على سماكات جدار موحدة يعزز إزالة المواد بشكل متسق أثناء التشغيل ويساعد في منع التشوه أثناء القطع والمعالجات الحرارية اللاحقة. إن الانتقالات المفاجئة من المقاطع السميكة إلى الرقيقة هي مراكز تركيز للإجهاد ويمكن أن تؤدي إلى الالتواء.
ثالثًا، صمّم استراتيجيًا من أجل التصنيع متعدد المحاور. عملية DFM الجيدة تستفيد من قدرات ماكينات 5 محاور. فبدلًا من تصميم مبيت يتطلب إعدادات زاوية معقدة، يمكن توجيه ميزات مثل نتوءات التثبيت أو المنافذ الجانبية بحيث يمكن تشغيلها من زاوية قياسية يمكن للمغزل الدوار لماكينة 5 محاور الوصول إليها. وهذا يسمح بإنجاز الجزء بأكمله في إعداد واحد أو اثنين، مما يحسّن الدقة والسرعة بشكل كبير. ويبرز مثال قاعدة المعرفة لمبيت الروبوت هذا الأمر—فقد صُممت محيطاته المعقدة وأسنانه الترسية مع الأخذ في الاعتبار عملية التصنيع المتزامن بـ 5 محاور، مما يتيح إنتاجًا فعالًا لجزء عالي التفاوتات. وفي نهاية المطاف، يحوّل تطبيق DFM التصميم من نموذج نظري إلى مخطط للتصنيع الفعال وعالي الجودة والقابل للتكرار.
التشطيب السطحي والحماية من التآكل لتعزيز المتانة
بمجرد تشغيل غلاف المشغل بدقة، فإن رحلته لم تكتمل. فالسطح المشغل الخام، رغم دقته الأبعادية، عرضة للهجوم البيئي والتآكل. يعد التشطيب السطحي والحماية من التآكل من الخطوات النهائية الحاسمة التي تحفظ الدقة وتضمن أداء الغلاف بشكل موثوق طوال عمره التشغيلي. تعتمد المعالجة المختارة على المادة الأساسية وبيئة التشغيل والمتطلبات الوظيفية مثل التوصيل الكهربائي أو قابلية التشحيم.
بالنسبة لأغلفة الألومنيوم، فإن الأنودة هي المعالجة الأكثر شيوعًا وفعالية. وكما هو مفصل في مواصفات المنتج لغلاف المشغل الخطي CNC، فإن الأنودة الشفافة تُستخدم بشكل متكرر. تنمّي هذه العملية الكهروكيميائية طبقة من أكسيد الألومنيوم الصلب والمسامي على السطح، والتي يتم إغلاقها بعد ذلك. تحسن هذه الطبقة مقاومة التآكل بشكل كبير وتوفر حماية ممتازة من التآكل. للبيئات الأقسى، تخلق الأنودة الصلبة (النوع III) طلاءً أكثر سماكة ومتانة. كما تقدم الأنودة فائدة ثانوية: يمكن صبغ الطبقة المسامية قبل الإغلاق، مما يسمح بترميز الأجزاء بالألوان لسهولة التعرف عليها في التجميعات المعقدة.
أغلفة الفولاذ المقاوم للصدأ، مثل تلك المصنوعة من الفولاذ المقاوم للتآكل 316، تعتمد غالبًا على طبقة أكسيد الكروم المتأصلة فيها للحماية. ومع ذلك، يمكن لعملية التشغيل أن تمس هذه الطبقة السلبية على الأسطح المكشوفة في بعض الأحيان. التخميل هو معالجة كيميائية شائعة تُستخدم لإزالة ملوثات الحديد الحر واستعادة طبقة الأكسيد الواقية الموحدة، مما يعظم مقاومة السبيكة الطبيعية للتآكل. للتطبيقات التي تتطلب أسطحًا فائقة النعومة لمنع نمو البكتيريا أو تقليل الاحتكاك، يُستخدم التلميع الكهربائي. تزيل هذه العملية طبقة مجهرية من المادة، مما يسوي قمم السطح ويترك سطحًا ناعمًا ولامعًا وأكثر سلبية.
تعالج طلاءات متخصصة أخرى احتياجات فريدة. يوفر الطلاء المسحوقي طبقة بوليمر سميكة ومتينة وزخرفية ممتازة للمعدات الصناعية المعرضة للمواد الكيميائية أو الصدمات. بالنسبة لأغلفة التيتانيوم في الطيران، قد يتم تطبيق أنودة متخصصة أو طلاءات سيراميكية للحماية من التآكل والحرارة. يعد الاختيار قرارًا هندسيًا حاسمًا. فالغلاف المخصص لروبوت جراحي في بيئة معقمة سيكون له احتياجات تشطيب مختلفة عن ذلك الذي يعمل على منصة نفط بحرية أو داخل نظام التحكم في وقود محرك نفاث. التشطيب الصحيح هو الضمانة النهائية، مما يضمن الحفاظ على الدقة المحققة أثناء التشغيل ضد واقعيات عالم التشغيل.
تطبيقات الصناعة: الطيران والروبوتات والأتمتة الصناعية
إن المتطلبات الصارمة للتشغيل عالي التفاوتات وDFM القوي والتشطيب الواقي مدفوعة بالتطبيقات الصعبة التي تُنشر فيها أغلفة المشغلات. هذه المكونات هي الأبطال المجهولون داخل الأنظمة التي تشغل التكنولوجيا الحديثة، من السماء إلى أرضية المصنع.
الفضاء والطيران
في الطيران، تعد أغلفة المشغلات حاسمة للمهمة. فهي تحتوي على آليات أسطح التحكم في الطيران (الجنيحات، والدفات، والقلابات)، وسحب معدات الهبوط، وتوجيه الدفع، وإدارة الوقود. هنا، الفشل ليس خيارًا. تُشغل الأغلفة عادةً من سبائك الألومنيوم عالية القوة (مثل 7075) أو التيتانيوم للحصول على أفضل نسبة قوة إلى وزن، وبشكل متزايد من الفولاذ المقاوم للصدأ المقاوم للتآكل لأنظمة الوقود والهيدروليك. التفاوتات ضيقة للغاية لضمان الموثوقية المطلقة تحت الضغط الشديد ودورات الحرارة والاهتزاز. إن تصنيع علبة المشغل عملية أجزاء الطيران مصحوبة بتوثيق صارم وإمكانية التتبع لتلبية معايير مثل AS9100. يجب أن تمنع التشطيبات السطحية التآكل الذي يمكن أن يسببه الارتفاع أو الرطوبة أو التعرض للسوائل الهيدروليكية.
الروبوتات والروبوتات التعاونية (Cobots)
تتطلب صناعة الروبوتات، وخاصة الروبوتات التعاونية والصناعية، مزيجًا فريدًا من الدقة والتصميم خفيف الوزن والمتانة. وكما تؤكد مقالات قاعدة المعرفة، فإن أغلفة المشغلات الروبوتية، مثل الغلاف الألومنيوم المخصص لوحدات الحركة الخطية، تعد محورية في مفصل الروبوت أو نظام الدفع. يجب أن تكون دقيقة بشكل لا يصدق لضمان حركة سلسة ودقيقة دون ارتداد. يعد تخفيف الوزن أمرًا بالغ الأهمية لتعظيم سعة الحمولة والكفاءة، مما يجعل سبائك الألومنيوم مثل 6061-T6 المادة المفضلة. غالبًا ما يكون التصميم مدمجًا ومعقدًا، مع ميزات متكاملة لتركيب المحركات وأجهزة الاستشعار والمحركات التوافقية—وهو تطبيق مثالي للتشغيل CNC بـ 5 محاور. تحمي التشطيبات مثل الأنودة هذه الأغلفة من الاصطدام العرضي أو الغبار الموصّل أو التعرض لسائل التبريد الموجود على أرضية المصنع.
الأتمتة الصناعية والتحكم في الحركة
وبعيدًا عن الروبوتات المنفصلة، تُعدّ أغلفة المشغّلات (actuator housings) أساسية لجميع أشكال الأتمتة الصناعية. فهي موجودة في المشغّلات الخطية التي تُثبّت العناصر على خط التجميع، وفي المشغّلات الدوائرية التي تتحكم في الصمامات في مصانع المعالجة، وفي محركات السيرفو الدقيقة لآلات CNC نفسها. وفي هذه البيئات، ينصبّ التركيز غالبًا على الإنتاج بكميات كبيرة، والموثوقية طويلة الأمد، ومقاومة الظروف القاسية. وتُعطي تصاميم الأغلفة الأولوية لـ DFM (التصميم للتصنيع) لتحقيق تصنيع فعّال من حيث التكلفة على نطاق واسع. وقد تتراوح المواد من الألومنيوم للاستخدام العام إلى الفولاذ المقاوم للصدأ (مثل 316) لبيئات الغسل في تطبيقات الأغذية والمشروبات أو التطبيقات الصيدلانية. وتُعدّ الحماية من التآكل والإحكام القوي أمرين بالغي الأهمية لمنع التوقف في عمليات الإنتاج المستمرة على مدار 24/7. وغلاف المشغّل هو الهيكل المتين والموثوق الذي يتيح لقلب الأتمتة—ألا وهو المشغّل—أداء مليارات الدورات دون فشل.