
O Papel Crítico da Usinagem de Carcaça de Atuador de Precisão
No mundo do controle de movimento, onde braços robóticos executam movimentos submilimétricos e superfícies de voo de aeronaves se ajustam com confiabilidade crítica para a vida, o herói anônimo raramente é o motor ou o software. É o invólucro precisamente usinado que contém e protege esses sistemas vitais. O usinagem de carcaça de atuador processo é a etapa fundamental que determina o desempenho, a longevidade e a segurança de todo o conjunto do atuador. Uma carcaça é muito mais do que uma simples tampa; é um elemento estrutural central que garante o alinhamento perfeito de engrenagens e eixos, gerencia a dissipação de calor do motor, fornece pontos de montagem seguros e protege componentes internos sensíveis de fatores ambientais adversos como poeira, umidade e vibração. Em setores de alto risco como aeroespacial e robótica cirúrgica, um desvio em nível de mícron no furo ou na superfície de montagem de uma carcaça pode levar a travamento, desgaste prematuro, falha catastrófica ou perda de precisão posicional. Portanto, alcançar precisão extrema neste componente não é meramente uma preferência de fabricação—é um imperativo de engenharia absoluto que possibilita inovação e confiabilidade em toda a tecnologia moderna.
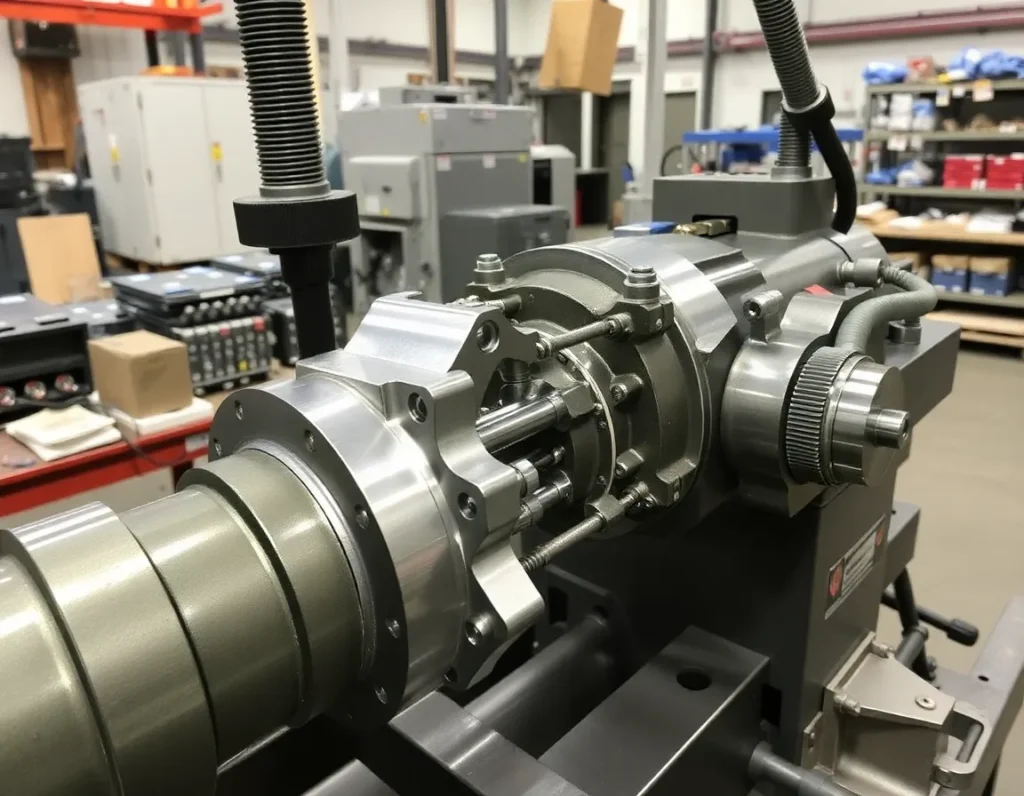
O que é Usinagem de Carcaça de Atuador? Definindo o Componente Central
Uma carcaça de atuador é o esqueleto estrutural de um sistema de atuador linear ou rotativo. Pense nela como o bloco do motor de um dispositivo de controle de movimento. Sua função principal é fornecer uma estrutura rígida e dimensionalmente estável que localiza e suporta com precisão todos os outros componentes: o motor, o mecanismo de acionamento (como um fuso de esferas ou trem de engrenagens), rolamentos, vedações e sensores. A usinagem é o processo de fabricação que transforma um bloco ou tarugo bruto de metal neste componente complexo de alta tolerância.
O processo envolve o uso de máquinas-ferramenta controladas por computador para remover material, criando características específicas como furos passantes para eixos, portas roscadas para lubrificação, cavidades intrincadas para trens de engrenagens e padrões de parafusos precisamente localizados para montagem. Cada superfície e furo é usinado com uma tolerância especificada, garantindo que, quando o atuador for montado, todas as peças se encaixem perfeitamente sem folga ou desalinhamento. Essa precisão é o que permite a transferência eficiente de força e movimento, minimiza a perda de energia por atrito e garante que o atuador opere suavemente e silenciosamente ao longo de sua vida útil prevista. Em essência, usinagem de carcaça de atuador é a arte e a ciência de criar o ambiente físico perfeito para que o movimento controlado ocorra.
Materiais-Chave para Carcaças de Atuadores: De Ligas de Alumínio a Aço Inoxidável
A seleção de material para uma carcaça de atuador é uma decisão crítica que equilibra resistência, peso, resistência à corrosão, usinabilidade e custo. A escolha impacta diretamente o desempenho do atuador em sua aplicação final.
Ligas de Alumínio (6061-T6 e 7075)
O alumínio é o material mais prevalente para carcaças de atuadores, particularmente em robótica e automação, devido à sua excelente relação resistência-peso. A liga 6061-T6 é o cavalo de batalha da indústria, oferecendo um equilíbrio soberbo de boas propriedades mecânicas, excelente usinabilidade, soldabilidade e custo relativamente baixo. É ideal para aplicações onde a redução de peso é importante, mas cargas extremas não são previstas. Para aplicações mais exigentes que requerem maior resistência e rigidez—como em estruturas aeroespaciais ou juntas robóticas de alta dinâmica—a liga de alumínio 7075 é frequentemente especificada. Embora seja um pouco mais difícil de usinar e menos resistente à corrosão que a 6061 sem tratamento, a 7075 proporciona desempenho superior sob estresse.
Aços Inoxidáveis (304 e 316)
Quando o ambiente operacional introduz umidade, produtos químicos ou temperaturas extremas, o aço inoxidável torna-se o material de escolha. O aço inoxidável grau 304 oferece boa resistência geral à corrosão e é amplamente utilizado em processamento de alimentos, aplicações médicas e marítimas. Para ambientes ainda mais agressivos, como equipamentos offshore ou plantas de processamento químico, o aço inoxidável grau 316 é especificado por sua resistência superior a cloretos e ácidos. A contrapartida é que os aços inoxidáveis são mais pesados, mais caros e mais difíceis de usinar que o alumínio, gerando mais desgaste de ferramentas e exigindo máquinas mais potentes.
Outros Materiais
Embora menos comuns, outros materiais atendem a necessidades de nicho. Ligas de titânio são usadas nas aplicações aeroespaciais mais sensíveis ao peso, onde sua excepcional relação resistência-peso e desempenho em altas temperaturas justificam o custo muito alto e a dificuldade de usinagem. Ferro fundido nodular ou aço podem ser selecionados para carcaças de atuadores industriais extremamente grandes e de alta carga, onde o peso é uma preocupação secundária em relação à durabilidade e rigidez absolutas. Os engenheiros devem sempre ponderar essas propriedades dos materiais em relação aos requisitos de projeto do atuador e ao custo total do ciclo de vida.
Processos Avançados de Usinagem CNC para Carcaças de Atuadores: Torneamento, Fresamento e 5 Eixos
As carcaças de atuadores modernas ganham vida por meio de uma sinfonia de processos avançados de usinagem por Controle Numérico Computadorizado (CNC). Cada técnica desempenha um papel específico na criação da geometria complexa da carcaça.
Torneamento CNC
O torneamento CNC é tipicamente a primeira operação para carcaças com características cilíndricas. O material bruto, frequentemente um tarugo redondo, é rotacionado em alta velocidade enquanto uma ferramenta de corte estacionária remove material. Este processo é ideal para criar o diâmetro externo principal da carcaça, facear as extremidades em comprimentos precisos e mandrilar o furo passante central ou a cavidade principal. Para carcaças que são essencialmente “latas” cilíndricas ou que possuem grandes seções cilíndricas, o torneamento proporciona um método eficiente e altamente preciso para estabelecer a forma fundamental e as concentricidades críticas antes de uma usinagem mais detalhada.
Fresamento CNC (3 Eixos e 5 Eixos)
É no fresamento CNC que a complexidade da carcaça se concretiza plenamente. Uma ferramenta de corte rotativa se desloca ao longo de múltiplos eixos lineares (X, Y e Z) para cortar a peça, que é mantida estacionária sobre uma mesa. Isso é usado para criar faces planas, bolsões, rasgos e padrões de furos de fixação com rosca em vários lados da carcaça. Embora o fresamento de 3 eixos seja poderoso, muitas vezes exige o reposicionamento manual da peça para acessar todas as faces, o que introduz potenciais erros de alinhamento e aumenta o tempo de setup.
É aqui que a usinagem CNC de 5 eixos representa um salto quântico em capacidade e eficiência. Uma máquina de 5 eixos pode mover a ferramenta de corte ou a peça ao longo de cinco eixos diferentes simultaneamente. Isso permite que a ferramenta se aproxime da peça de praticamente qualquer ângulo em um único setup. Para uma carcaça de atuador, isso significa que contornos complexos, portas anguladas, perfis de engrenagens helicoidais e cavidades internas intrincadas podem ser usinados em uma operação contínua. Os benefícios são profundos: tempos de setup drasticamente reduzidos, eliminação de erros de re-fixação e a capacidade de produzir geometrias simplesmente impossíveis com máquinas de 3 eixos. Como observado na base de conhecimento, o uso de uma máquina como a Mori Seiki NMV3000 permite que uma peça complexa fique “quase completa… em uma única operação”, enquanto o contorno simultâneo de 5 eixos é essencial para usinar características de alta tolerância, como dentes de engrenagem helicoidal, diretamente no furo da carcaça.
A Abordagem Integrada
A estratégia de produção mais eficiente para carcaças de atuadores de alta precisão frequentemente envolve uma combinação desses processos. Uma peça pode começar em um torno CNC para estabelecer sua geometria cilíndrica central e, em seguida, ser transferida para um centro de usinagem de 5 eixos para que todas as suas flanges de montagem, portas laterais e características internas sejam concluídas em um único setup sofisticado. Essa abordagem integrada, aproveitando os pontos fortes tanto do torneamento quanto do fresamento avançado, é como os principais fabricantes alcançam as tolerâncias apertadas, os acabamentos superficiais perfeitos e os projetos complexos exigidos pelos mais avançados sistemas aeroespaciais, de robótica e de automação da atualidade.
Alcançando Alta Tolerância e Precisão na Produção de Carcaças de Atuadores
A abordagem integrada de combinar torneamento CNC e fresamento de 5 eixos prepara o terreno, mas alcançar a precisão em nível de mícron exigida pelas carcaças de atuadores modernas demanda um compromisso rigoroso e sistêmico. Essa precisão não é negociável; uma carcaça que esteja até mesmo alguns mícrons fora da especificação pode causar travamento, desalinhamento, desgaste excessivo ou falha completa do atuador. O caminho para a produção de alta tolerância é construído sobre três pilares: capacidade avançada das máquinas, controle ambiental e de processo, e verificação meticulosa.
A capacidade da máquina é a base. Como referenciado, o uso de um centro de usinagem CNC de 5 eixos para contorno simultâneo é crítico para geometrias internas complexas, como dentes de engrenagem helicoidal. No entanto, a própria máquina deve ser excepcionalmente rígida e termicamente estável para manter a precisão ao longo de longos ciclos de produção. A precisão é ainda mais aprimorada pela minimização dos setups. Concluir uma carcaça em uma única operação, ou com o menor número possível de fixações, elimina o erro acumulado que pode ocorrer a cada vez que uma peça é movida e re-fixada. É por isso que a estratégia de usar uma máquina como a Mori Seiki NMV3000 para quase finalizar uma peça complexa de uma só vez é tão eficaz — ela garante que todas as características críticas sejam usinadas em um único sistema de coordenadas perfeitamente alinhado.
O controle ambiental e de processo é o guardião silencioso da precisão. As flutuações de temperatura na oficina podem fazer tanto a máquina quanto o material da peça se expandirem ou contraírem, desviando as dimensões. Instalações de usinagem de alto nível frequentemente implementam controle climático para mitigar isso. Além disso, o próprio processo de usinagem gera calor. O uso de trajetórias de ferramenta otimizadas, aplicação adequada de refrigerante e ferramentas de corte afiadas minimiza a distorção térmica da peça, garantindo que as dimensões medidas após o resfriamento correspondam à intenção programada. Isso é especialmente crucial para seções de parede fina comuns em carcaças de atuadores leves.
Por fim, a precisão não tem significado sem verificação. O sensoriamento em processo permite que a máquina CNC verifique seu próprio trabalho, medindo características críticas antes mesmo de a peça ser descarregada e fazendo compensações automáticas de desgaste da ferramenta. A inspeção pós-processo com máquinas de medição por coordenadas (CMMs) fornece uma validação abrangente e independente de toda a carcaça em relação ao modelo CAD 3D original. Para as aplicações de mais alta tolerância, como as da aeroespacial ou da robótica cirúrgica, esses dados são frequentemente registrados e rastreáveis até cada peça específica com número de série. Esse ciclo fechado de projeto, usinagem controlada e medição validada é o que transforma um bloco de metal bem usinado em uma usinagem de carcaça de atuador obra-prima de engenharia de precisão que opera de forma confiável sob condições exigentes.
Princípios de Design para Manufaturabilidade (DFM) para Carcaças de Atuadores Ideais
Um design brilhante na tela pode se tornar um pesadelo de fabricação e um gerador de custos se os princípios de DFM forem ignorados. O DFM eficaz para carcaças de atuadores é um diálogo colaborativo entre o projetista e o operador de usinagem, com o objetivo de simplificar a produção sem comprometer a função. A meta é criar uma peça que não seja apenas de alto desempenho, mas também econômica, confiável e rápida de produzir. Os princípios fundamentais concentram-se na geometria, no design de recursos e na seleção de materiais.
Primeiro, considere as geometrias internas e as cavidades profundas. Projetar carcaças com cantos internos acessíveis é crucial. Uma fresa, sendo redonda, não consegue produzir um canto interno perfeitamente agudo. Especificar um raio de canto interno razoável que corresponda aos tamanhos padrão de fresas evita a necessidade de ferramentas especiais caras e frágeis e reduz o tempo de usinagem. Da mesma forma, a relação profundidade-diâmetro de qualquer furo ou cavidade usinada deve ser limitada. Usinar um furo muito profundo e de pequeno diâmetro exige ferramentas especializadas, aumenta o risco de quebra da ferramenta e pode levar a problemas de tolerância devido à deflexão da ferramenta. Quando possível, projetar passagens internas com diâmetros escalonados ou considerar uma montagem de carcaça em duas partes pode resolver esses desafios.
Segundo, padronize os recursos. Usar tamanhos padrão de broca e macho para furos de montagem, portas de sensores e conexões de fluidos sempre que possível elimina a necessidade de ferramentas personalizadas. Especificar tipos de rosca comuns (por exemplo, UNF, métrica) e classes adequadas à aplicação garante compatibilidade e reduz custos. Além disso, manter espessuras de parede uniformes promove remoção consistente de material durante a usinagem e ajuda a evitar distorções tanto durante o corte quanto nos tratamentos térmicos subsequentes. Transições súbitas de seções espessas para finas são concentradoras de tensões e podem levar ao empenamento.
Terceiro, projete estrategicamente para usinagem multi-eixos. Um bom processo de DFM aproveita as capacidades das máquinas de 5 eixos. Em vez de projetar uma carcaça que exija configurações angulares complexas, recursos como bossas de montagem ou portas laterais podem ser orientados de modo que possam ser usinados a partir de um ângulo padrão acessível pelo fuso rotativo de uma máquina de 5 eixos. Isso permite que a peça inteira seja acabada em uma ou duas configurações, melhorando drasticamente a precisão e a velocidade. O exemplo da base de conhecimento da carcaça robótica destaca isso — seus contornos complexos e dentes de engrenagem foram projetados com o processo de usinagem simultânea de 5 eixos em mente, possibilitando a produção eficiente de uma peça de alta tolerância. Em última análise, a aplicação do DFM transforma um design de um modelo teórico em um projeto para fabricação eficiente, de alta qualidade e repetível.
Acabamento Superficial e Proteção contra Corrosão para Maior Durabilidade
Depois que uma carcaça de atuador é usinada com precisão, seu percurso não está concluído. A superfície usinada bruta, embora dimensionalmente precisa, é vulnerável ao ataque ambiental e ao desgaste. O acabamento superficial e a proteção contra corrosão são etapas finais críticas que selam a precisão e garantem que a carcaça funcione de forma confiável ao longo de sua vida útil. O tratamento escolhido depende do material base, do ambiente operacional e de requisitos funcionais como condutividade elétrica ou lubricidade.
Para carcaças de alumínio, a anodização é o tratamento mais comum e eficaz. Conforme detalhado na especificação do produto para a Carcaça do Atuador Linear CNC, a anodização clara é frequentemente utilizada. Esse processo eletroquímico faz crescer uma camada dura e porosa de óxido de alumínio na superfície, que é então selada. Essa camada melhora significativamente a resistência ao desgaste e proporciona excelente proteção contra corrosão. Para ambientes mais agressivos, a anodização dura (Tipo III) cria um revestimento ainda mais espesso e durável. A anodização também oferece um benefício secundário: a camada porosa pode ser tingida antes da selagem, permitindo a codificação por cores das peças para fácil identificação em montagens complexas.
Carcaças de aço inoxidável, como as feitas de aço inoxidável 316 resistente à corrosão, frequentemente contam com sua camada inerente de óxido de cromo para proteção. No entanto, o processo de usinagem pode, por vezes, comprometer essa camada passiva nas superfícies expostas. A passivação é um tratamento químico comum usado para remover contaminantes de ferro livre e restaurar a camada uniforme de óxido protetor, maximizando a resistência natural à corrosão da liga. Para aplicações que exigem superfícies ultra-lisas para evitar o crescimento bacteriano ou reduzir o atrito, utiliza-se o eletropolimento. Esse processo remove uma camada microscópica de material, nivelando os picos da superfície e deixando uma superfície lisa, brilhante e mais passiva.
Outros revestimentos especializados atendem a necessidades específicas. A pintura em pó proporciona uma camada polimérica espessa, durável e decorativa, excelente para equipamentos industriais expostos a produtos químicos ou impactos. Para carcaças de titânio na aerospacial, anodização especializada ou revestimentos cerâmicos podem ser aplicados para proteção contra desgaste e térmica. A seleção é uma decisão de engenharia crítica. Uma carcaça destinada a um robô cirúrgico em um ambiente esterilizado terá necessidades de acabamento diferentes das de uma que opera em uma plataforma de petróleo offshore ou dentro do sistema de controle de combustível de um motor a jato. O acabamento certo é a salvaguarda final, garantindo que a precisão alcançada durante a usinagem seja preservada diante das realidades do mundo operacional.
Aplicações Industriais: Aerospacial, Robótica e Automação Industrial
Os requisitos rigorosos de usinagem de alta tolerância, DFM robusto e acabamento protetor são impulsionados pelas aplicações exigentes onde as carcaças de atuadores são empregadas. Esses componentes são os heróis anônimos dentro dos sistemas que alimentam a tecnologia moderna, desde os céus até o chão de fábrica.
Aeroespacial e Aviação
Na aerospacial, as carcaças de atuadores são críticas para a missão. Elas contêm os mecanismos para superfícies de controle de voo (ailerons, lemes, flaps), retração do trem de pouso, vetoração de empuxo e gerenciamento de combustível. Aqui, a falha não é uma opção. As carcaças são tipicamente usinadas a partir de ligas de alumínio de alta resistência (como a 7075) ou titânio para a melhor relação resistência-peso, e cada vez mais de aços inoxidáveis resistentes à corrosão para sistemas de combustível e hidráulicos. As tolerâncias são excepcionalmente apertadas para garantir confiabilidade absoluta sob pressão extrema, ciclagem de temperatura e vibração. O usinagem de carcaça de atuador processo para peças aerospaciais é acompanhado por documentação rigorosa e rastreabilidade para atender a padrões como a AS9100. Os acabamentos superficiais devem evitar a corrosão que poderia ser causada pela altitude, umidade ou exposição a fluidos hidráulicos.
Robótica e Robôs Colaborativos (Cobots)
A indústria de robótica, particularmente robôs colaborativos e industriais, exige uma combinação única de precisão, design leve e durabilidade. Como os artigos da base de conhecimento enfatizam, as carcaças de atuadores robóticos, como a carcaça de alumínio personalizada para módulos de movimento linear, são centrais para a junta ou o sistema de acionamento de um robô. Elas devem ser incrivelmente precisas para garantir um movimento suave e preciso sem folga. A redução de peso é primordial para maximizar a capacidade de carga útil e a eficiência, tornando as ligas de alumínio como a 6061-T6 o material de escolha. O design é frequentemente compacto e complexo, com recursos integrados para montagem de motores, sensores e acionamentos harmônicos — uma aplicação perfeita para usinagem CNC de 5 eixos. Acabamentos como a anodização protegem essas carcaças de batidas ocasionais, poeira condutiva ou exposição a refrigerante encontrados no chão de fábrica.
Automação Industrial e Controle de Movimento
Além dos robôs discretos, as carcaças de atuadores são fundamentais para todas as formas de automação industrial. Elas são encontradas em atuadores lineares que posicionam itens em uma linha de montagem, em atuadores rotativos que controlam válvulas em plantas de processo e nos acionamentos servo precisos das próprias máquinas CNC. Nesses ambientes, o foco geralmente está na produção em alto volume, na confiabilidade de longo prazo e na resistência a condições adversas. Os projetos de carcaça priorizam o DFM para fabricação econômica em escala. Os materiais podem variar do alumínio para uso geral ao aço inoxidável (como o 316) para ambientes de lavagem em aplicações de alimentos e bebidas ou farmacêuticas. A proteção contra corrosão e a vedação robusta são críticas para evitar paradas em operações de produção contínua 24/7. A carcaça do atuador é a casca resistente e confiável que permite ao coração da automação — o atuador — realizar bilhões de ciclos sem falhas.