
Un utensile può sembrare centrato e comunque asportare materiale in modo non uniforme. La causa può essere un errore di eccentricità (runout) sul tagliente, ma un problema visibile di finitura può derivare anche da un tagliente danneggiato, da materiale grezzo non uniforme, dalla flessione dell'utensile o dal sistema di fissaggio del pezzo. La domanda utile non è solo se l'utensile ruota centrato; è dove l'errore si introduce nell'assieme utensile–portautensile–mandrino e come tale errore cambia sotto carico.
Cosa significa il runout sul tagliente
Il runout descrive la deviazione di un utensile rotante o di una superficie di riferimento rispetto al proprio asse previsto. Il runout radiale sposta l'utensile lateralmente mentre ruota; il runout assiale descrive una variazione lungo l'asse, spesso rilevata come impegno disuguale tra i denti di una fresa a candela. Una misurazione del solo naso del mandrino non racconta tutta la storia, perché ogni interfaccia e l'utensile stesso possono aggiungere errore.
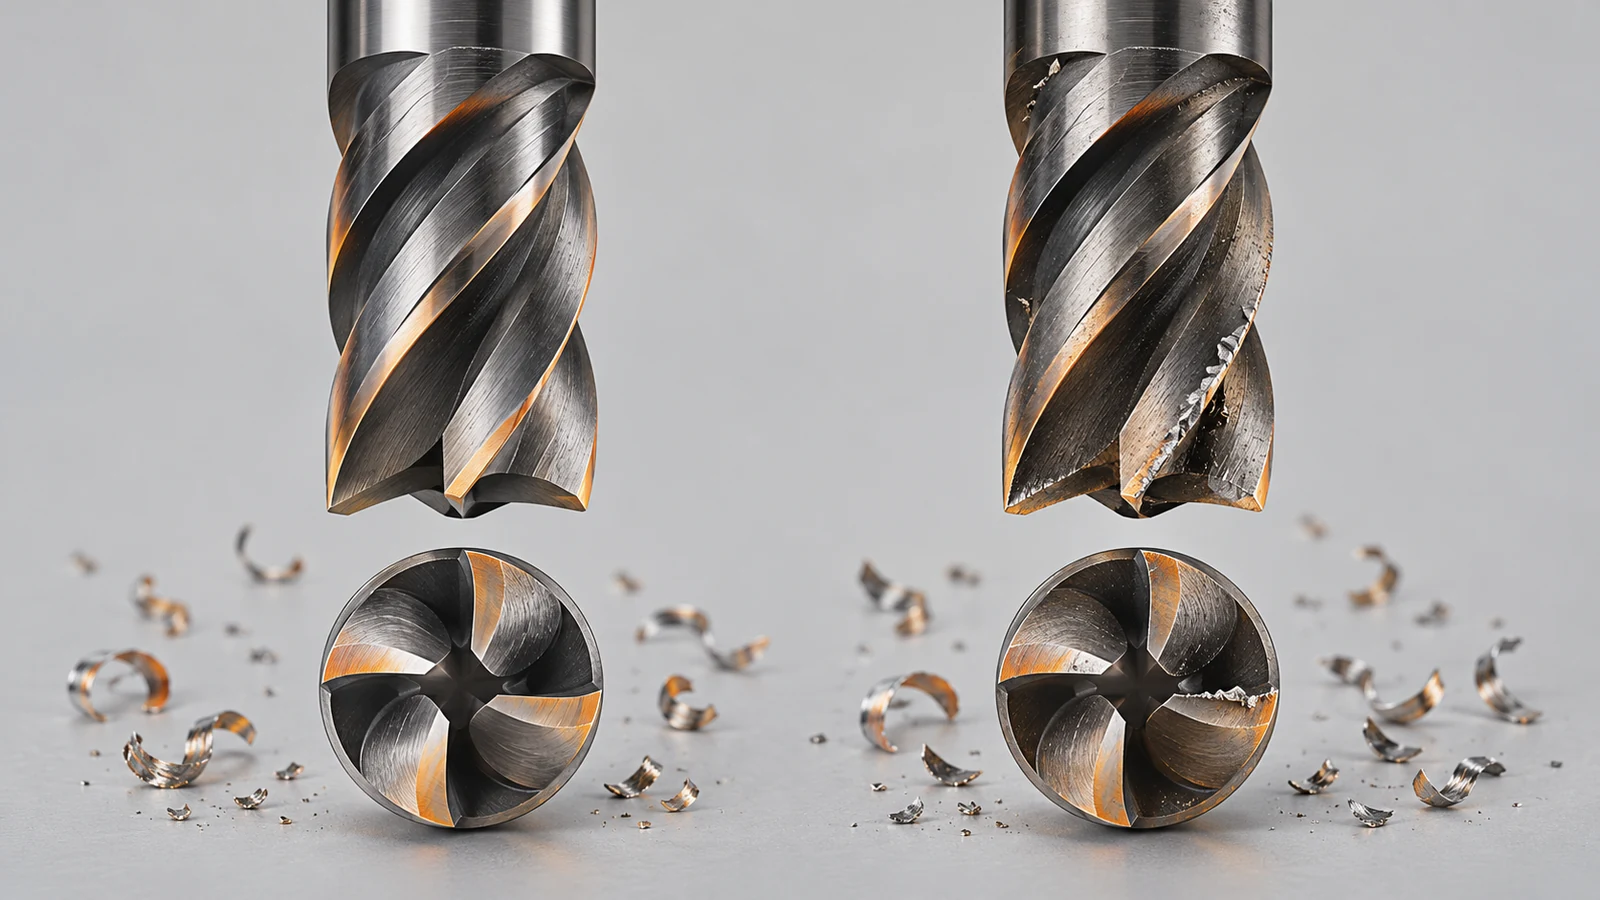
Nella fresatura, il runout radiale può far sì che un tagliente sopporti una parte maggiore del carico di truciolo rispetto ai vicini. Quel tagliente può usurarsi più rapidamente, lasciare una traccia superficiale diversa o produrre una dimensione che cambia con le condizioni dell'utensile. La variazione assiale può far sì che un tagliente frontale tagli più in profondità di un altro. Nessuno dei due sintomi è esclusivo del runout, quindi trattalo come una causa verificabile e non come una diagnosi basata solo sull'aspetto.
Dove può introdursi l'errore nella configurazione
Considera l'assieme rotante come una catena: mandrino, cono o interfaccia, portautensile, pinza o sistema di ritenzione e utensile. Sporco, bave, usura, appoggio difettoso, un portautensile inadeguato o un utensile danneggiato possono compromettere l'allineamento in punti diversi. Un lungo sbalzo dell'utensile e la forza di taglio aggiungono flessione, che non è la stessa cosa del runout statico ma può apparire simile una volta che l'utensile sta tagliando.
Prima di modificare gli offset o sostituire un componente della macchina, isola la configurazione. Pulisci le superfici di accoppiamento con il metodo approvato dall'officina, ispeziona l'utensile e il portautensile, riposiziona l'utensile e confronta le letture in più di una posizione. Per una visione più ampia dell'operazione, consulta la sezione del sito Capacità di fresatura CNC e la guida principale su processo di lavorazione CNC.
Correlare il sintomo alla causa probabile
| Sintomo osservato | Possibile meccanismo legato al runout | Altre cause da escludere |
|---|---|---|
| Un tagliente mostra un'usura sensibilmente maggiore | Carico radiale di truciolo non uniforme | Geometria del tagliente irregolare, interruzione del materiale, impaccamento dei trucioli |
| La finitura cambia attorno a un foro o a una tasca | Il centro dell'utensile si sposta durante la rotazione | Flessione, variazione del grezzo, chatter, impegno variabile |
| Il fondo fresato presenta un gradino o un'impronta irregolare | Differenza di altezza assiale dei taglienti | Impostazione della lunghezza utensile, allineamento della macchina, interpolazione o errore di setup |
| La lettura cambia dopo un cambio utensile | Variazione dell'accoppiamento, della pinza o dell'interfaccia del portautensile | Geometria della fresa o setup di misura diversi |
Questo è un ausilio per l'isolamento dei guasti, non un diagramma diagnostico biunivoco. Registrare l'utensile, il portautensile, il punto di misura e la condizione di taglio affinché i confronti restino significativi.
Misurare vicino all'estremità operativa
Utilizzare un comparatore pulito e adatto e un setup ripetibile. Misurare su un gambo o una superficie di riscontro rettilinea e accessibile vicino all'estremità di taglio, quindi ruotare il gruppo a mano secondo la procedura di sicurezza della macchina. Una misura più lontana dalla fresa può non rilevare l'errore angolare che cresce con la distanza. Evitare di premere il comparatore con forza tale da flettere un utensile piccolo.
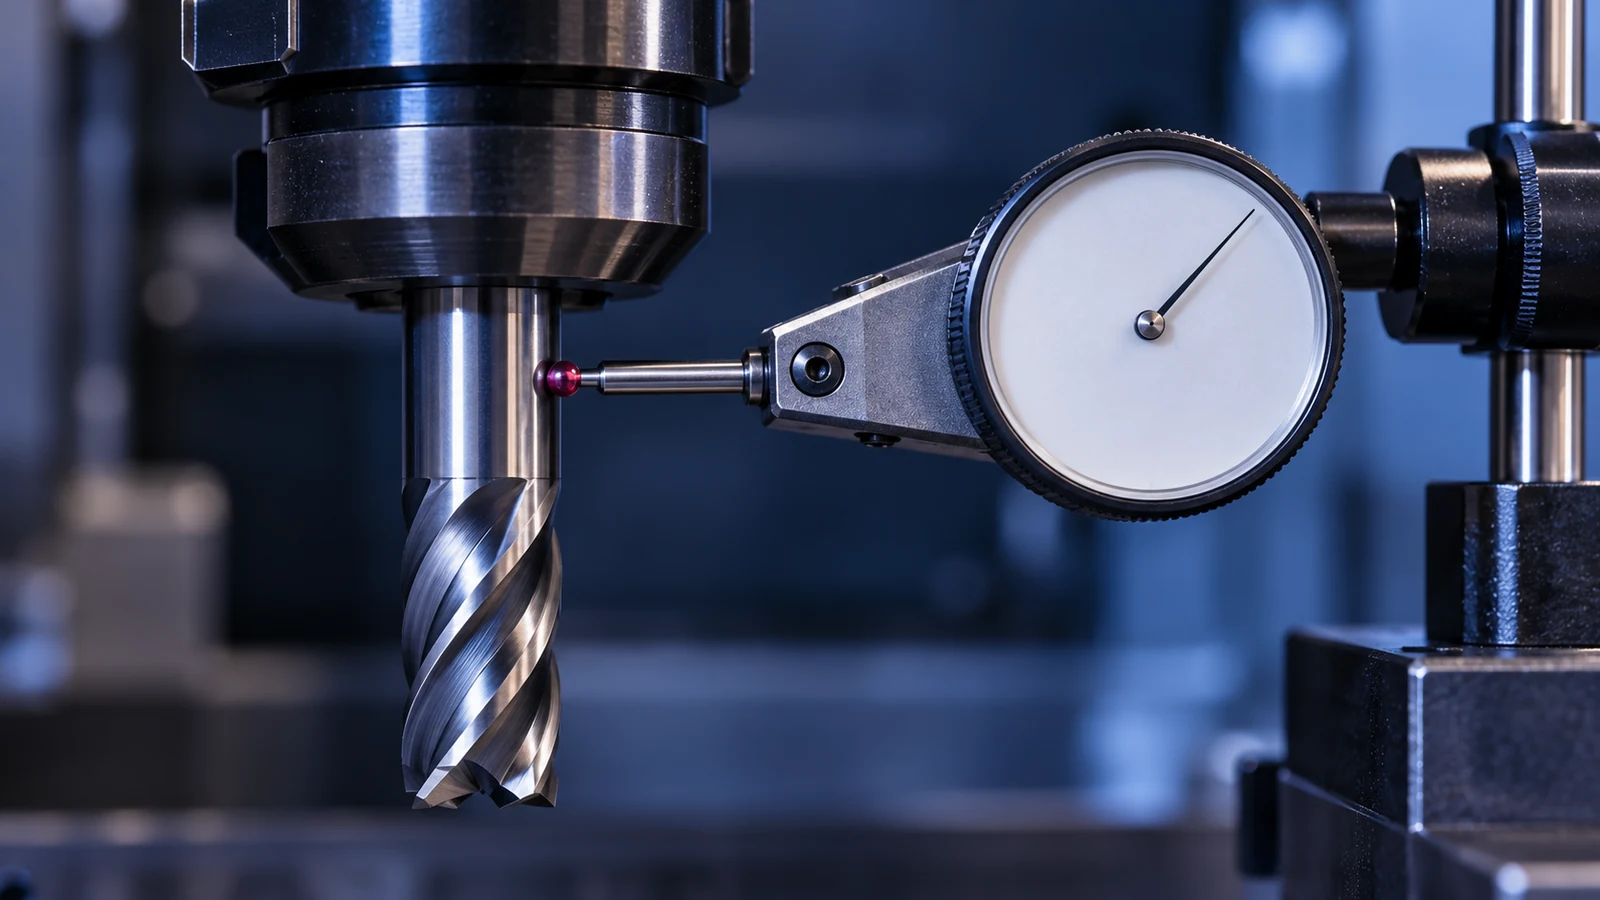
Controllare il risultato nella stessa posizione dopo aver riposizionato l'utensile. Se la lettura segue la fresa quando viene spostata su un altro portautensile, ispezionare o sostituire la fresa. Se segue il portautensile, esaminare la pinza e l'interfaccia. Se persiste tra diversi assemblaggi, coinvolgere il responsabile dell'ispezione del mandrino. I limiti di accettazione devono derivare dai requisiti della macchina, del portautensile, dell'utensile, del processo e del disegno, non da un numero generico avulso dall'applicazione.
Ridurre la variazione legata al runout prima che raggiunga il pezzo
- Mantenere puliti e protetti i coni del portautensile, le pinze e i gambi delle frese.
- Utilizzare una combinazione portautensile-utensile adatta al diametro della fresa, allo sbalzo e all'operazione.
- Sostituire i consumabili danneggiati o usurati invece di compensare ciecamente con gli offset.
- Verificare le condizioni dell'utensile quando una finitura, una dimensione o un andamento della durata utensile cambia inaspettatamente.
- Per le caratteristiche critiche, definire il metodo di misurazione e i criteri di accettazione nel piano di processo.
Quando l'accettazione di un pezzo dipende da evidenze dimensionali, collegare i controlli dell'utensile al piano di ispezione invece di trattarli come un'attività di manutenzione isolata. Il sito panoramica sulla qualità descrive il contesto qualitativo; i requisiti di ispezione effettivi devono comunque essere concordati per il pezzo e il disegno.
Domande poste da operatori e acquirenti
Una lettura di runout bassa può garantire una buona finitura?
No. Elimina una possibile fonte di taglio irregolare, ma anche la geometria dell'utensile, la rigidità, la velocità e l'avanzamento, il comportamento del materiale, il refrigerante e il fissaggio del pezzo influenzano il risultato.
Il runout va misurato sul mandrino o sulla fresa?
Entrambe le posizioni possono aiutare a isolare una fonte. Per l'effetto sulla realizzazione del pezzo, una misurazione ripetibile vicino all'estremità operativa è più informativa che affidarsi solo a un riferimento del mandrino.
La deflessione dell'utensile è la stessa cosa del runout?
No. Il runout è una variazione geometrica durante la rotazione; la deflessione è uno spostamento sotto l'azione di una forza. Il taglio può combinare entrambi, quindi confrontare una misurazione statica con il comportamento nell'operazione reale.