
Si vous avez passé du temps sur des forums d'usinage comme Reddit r/CNC ou la Avid CNC Community, vous avez probablement rencontré une question récurrente : “ Quel alliage d'aluminium dois-je utiliser pour mon l'usinage de l'aluminium 5052 projet ? ” De nombreux amateurs et professionnels partagent des histoires de fraises cassées, de copeaux collants et de fissures inattendues lors du pliage. Un machiniste sur le forum Carbide 3D a décrit le 5052 comme “ collant et difficile à usiner ”, tandis qu'un autre sur le forum Sienci Community a noté que “ le 5052 pourrait ne pas être aussi bon que le 6061 pour le travail CNC ”[reference:0][reference:1]. Ces préoccupations du monde réel mettent en évidence un défi critique : choisir le mauvais alliage pour votre application peut entraîner un gaspillage de matériau, des outils cassés et des délais retardés.
Ce guide vous aidera à naviguer dans le processus de décision. Au lieu de simplement lister les propriétés, nous allons parcourir une comparaison structurée de l'aluminium 5052, des alliages 6061 et 7075. À la fin, vous disposerez d'un cadre clair pour choisir le bon matériau en fonction de vos besoins spécifiques—qu'il s'agisse de pliage complexe, de composants structurels à haute résistance ou de production rentable. Nous explorerons également comment Jucheng Precision (jccncmachining.com) aborde ces matériaux avec des stratégies CNC spécialisées pour fournir des résultats cohérents et de haute qualité.
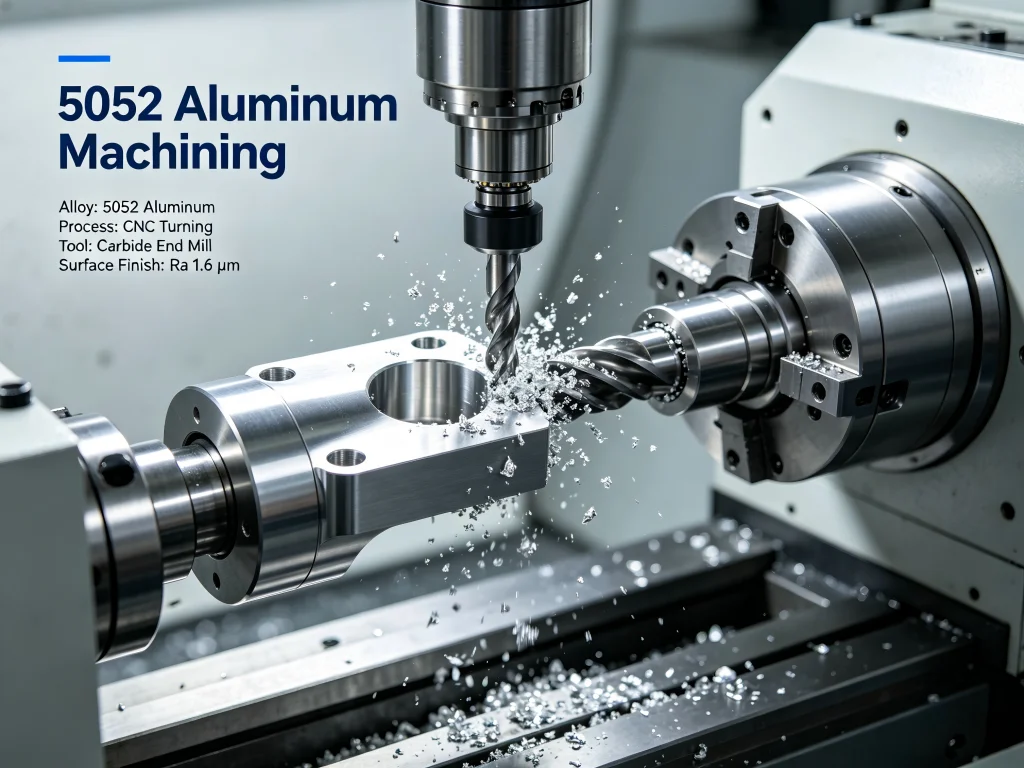
Qu'est-ce qui rend l'aluminium 5052 différent ? Un aperçu rapide du matériau
Avant de plonger dans les comparaisons, il est utile de comprendre ce qu'est l'aluminium 5052 réellement. Cet alliage appartient à la série 5xxx des alliages d'aluminium, où le magnésium sert d'élément d'alliage principal (généralement 2,2% à 2,8%). Il contient également une petite quantité de chrome (0,15% à 0,35%), ce qui améliore sa résistance à la corrosion et sa solidité[reference:2]. La teneur en magnésium confère à cet alliage sa combinaison caractéristique de bonne résistance, d'excellente formabilité et d'une résistance exceptionnelle à l'eau salée et à d'autres environnements corrosifs[reference:3].
Notamment, le 5052 est un alliage non traitable thermiquement. Contrairement au 6061 ou au 7075, qui peuvent être renforcés par traitement thermique, le 5052 repose sur l'écrouissage à froid (durcissement par écrouissage) pour atteindre des performances mécaniques plus élevées[reference:4]. Cela lui confère un comportement différent lors de l'usinage et du formage.
L'alliage est le plus couramment disponible à l'état H32, ce qui indique qu'il a été écroui puis stabilisé. Dans cet état, les propriétés mécaniques typiques comprennent une résistance à la traction ultime d'environ 228 MPa, une limite d'élasticité d'environ 193 MPa et un allongement de 7% à 12%[reference:5]. Cette combinaison de résistance et de ductilité rend le 5052 particulièrement bien adapté aux applications nécessitant des opérations de pliage, d'emboutissage ou d'autres opérations de formage.
Quel alliage convient à votre projet ? Matrice de comparaison pour l'acheteur
Lorsque vous évaluez des matériaux pour l'usinage CNC, le choix se résume souvent à trois alliages courants : 5052, 6061 et 7075. Chacun répond à des objectifs distincts, et comprendre leurs différences peut vous faire économiser un temps et des coûts considérables.
Le tableau ci-dessous résume côte à côte les caractéristiques clés de chaque alliage. Utilisez-le comme point de référence initial pour évaluer quel matériau correspond aux exigences de votre projet.
| Propriété / Caractéristique | Aluminium 5052 | Aluminium 6061 | l'aluminium 7075 |
|---|---|---|---|
| Éléments d'alliage principaux | Magnésium (2,2-2,8%), Chrome | Magnésium, Silicium | Zinc, Magnésium, Cuivre |
| Traitable thermiquement ? | Non (durcissement par écrouissage uniquement) | Oui (T4, T6, etc.) | Oui (T6, T73, etc.) |
| Limite d'élasticité (typique) | ~193 MPa (28 000 psi) | ~276 MPa (40 000 psi) | ~503 MPa (73 000 psi) |
| Résistance à la traction (typique) | ~228 MPa (33 000 psi) | ~310 MPa (45 000 psi) | ~572 MPa (83 000 psi) |
| Résistance à la corrosion (milieu marin) | Excellent | Bon | Passable à modérée |
| Formabilité / Aptitude au pliage | Excellent | Modéré | Faible (sujette à la fissuration) |
| Usinabilité | Modérée (peut être “ collante ”) | Bon | Bonne à excellente |
| Soudabilité | Excellent | Bon | Médiocre |
| Coût (relatif) | Modéré (référence) | Légèrement supérieur | Nettement supérieur |
| Applications principales | Tôle, composants marins, réservoirs de carburant, boîtiers | Cadres structurels, pièces de machines, cadres de vélos | Composants aérospatiaux, pièces à forte contrainte, équipement d'escalade |
Cette comparaison révèle un compromis fondamental. l'aluminium 5052 excelle en résistance à la corrosion et en formabilité mais n'offre qu'une résistance modérée. Le 6061 offre une résistance supérieure et une meilleure usinabilité au prix d'une formabilité réduite. Le 7075 offre une résistance exceptionnelle mais sacrifie la résistance à la corrosion et la soudabilité tout en coûtant beaucoup plus cher.
Comprendre le problème “ collant ” : ce que disent les usineurs à propos du 5052
L'une des discussions les plus fréquentes dans les communautés d'usinage en ligne tourne autour d'un défi spécifique lié au 5052 : sa tendance à se comporter de manière “ collante ” lors de la coupe. Sur le forum de la communauté Carbide 3D, un utilisateur a déclaré sans détour : “ Devez-vous utiliser du 5052 ? C'est collant et difficile à usiner ”[référence:6]. De même, un membre du forum de la communauté Sienci a observé que “ le 5052 est plus ‘collant’ et ne fonctionne pas aussi bien ” comparé au 6061[référence:7].
Alors pourquoi cela se produit-il ? Le comportement “ collant ” est directement lié aux caractéristiques d'écrouissage de l'alliage et à sa ductilité relativement élevée. Lorsque l'outil de coupe attaque la matière, le processus de formation des copeaux peut devenir moins net qu'avec des alliages plus durs comme le 6061 ou le 7075. Les copeaux peuvent ne pas se briser proprement et adhérer à l'arête de coupe, entraînant un arête rapportée et une friction accrue. Un usineur sur le forum Avid CNC a partagé une expérience frustrante : “ J'ai cassé beaucoup de fraises de 1/8”. Cela peut être coupé, mais d'après mon expérience, cela nécessite du liquide de coupe pour empêcher la fraise de se boucher ”[référence:8].
Cependant, ces défis ne sont pas insurmontables. De nombreuses opérations CNC réussies fonctionnent l'usinage de l'aluminium 5052 quotidiennement en ajustant quelques paramètres clés. Pour les applications en tôle où le pliage est requis, le 5052 reste le choix privilégié car le 6061 et le 7075 sont nettement plus sujets à la fissuration lors du formage à froid[référence:9]. Un utilisateur du forum a bien résumé la situation : “ Le 5052 est dur… mais peut être formé. Le 6061 est traité thermiquement et très fragile… il se fissurera lors du formage à froid ”[référence:10].
Applications industrielles : où chaque alliage excelle
Comprendre où chaque matériau performe le mieux aide à contextualiser la comparaison. l'aluminium 5052 trouve naturellement sa place dans les secteurs où la résistance à la corrosion et la formabilité priment sur la résistance pure. Les applications marines représentent l'un des plus grands cas d'usage, l'alliage étant fréquemment spécifié pour les coques de bateaux, les roufs, les réservoirs de carburant et le matériel marin. L'industrie aérospatiale s'appuie également sur cet alliage pour les réservoirs de carburant, les conduites hydrauliques et les cadres de fuselage en raison de ses caractéristiques de légèreté et de sa haute résistance à la fatigue[reference:11][reference:12]. Dans la fabrication automobile, le 5052 apparaît dans les panneaux de carrosserie, les réservoirs de carburant et les composants de châssis qui exigent une résistance et une durabilité élevées[reference:13]. La tôlerie pour les boîtiers électroniques, les armoires de cuisine et les structures architecturales utilise également couramment cet alliage polyvalent[reference:14].
L'aluminium 6061, en revanche, constitue le choix de prédilection pour les applications structurelles générales. Sa nature traitable thermiquement permet aux ingénieurs d'ajuster des propriétés de résistance spécifiques pour les châssis de machines, les composants structurels, les cadres de vélos et une vaste gamme de pièces usinées par CNC où une formabilité modérée et une bonne résistance à la corrosion suffisent.
L'aluminium 7075 occupe le niveau de résistance le plus élevé parmi les trois. Cet alliage est le matériau de choix pour les composants aérospatiaux, les éléments structurels à forte contrainte, l'équipement d'escalade et toute application où la réduction de poids et la résistance maximale sont critiques et où le coût est une préoccupation secondaire.
Selon des études de marché, le marché mondial de l'alliage d'aluminium 5052 était évalué à environ 3,02 milliards de dollars US en 2024 et devrait atteindre 6,06 milliards de dollars US d'ici 2031, avec un taux de croissance annuel composé (TCAC) de 10,2 %[reference:15]. Cette croissance substantielle reflète une demande croissante dans les secteurs marin, automobile et aérospatial à travers le monde.
Facteurs clés à considérer lors du choix d'un partenaire d'usinage CNC
Choisir le bon matériau ne représente que la moitié de l'équation. Le succès de votre l'usinage de l'aluminium 5052 projet dépend également fortement du choix d'un fournisseur de services CNC disposant des bonnes capacités. Voici les facteurs essentiels à évaluer :
- Expertise des matériaux : Le fournisseur comprend-il les nuances de l'usinage des alliages “ collants ” ? Renseignez-vous sur son expérience spécifique avec le 5052. Un atelier qui traite tous les aluminiums de la même manière peut rencontrer des problèmes de contrôle des copeaux et d'état de surface.
- Stratégie d'outillage : Pour le 5052, des outils en carbure affûtés et polis avec des brise-copeaux appropriés font une différence significative. Les outils revêtus de TiN ou de TiAlN peuvent réduire la friction et prolonger la durée de vie des outils[reference:16]. Un débit de liquide de refroidissement adéquat est également essentiel pour éviter le soudage des copeaux et maintenir le contrôle de la température.
- Capacités de fixation : Comme indiqué dans les discussions de forum, “ il s'usine rapidement mais peut se déformer sous haute pression, nécessitant une fixation soignée ”[reference:17]. Le fournisseur doit avoir de l'expérience avec les gabarits à vide, les configurations à faible force de serrage ou d'autres stratégies pour éviter la déformation de la pièce.
- Certifications qualité : La certification ISO 9001 indique des systèmes de management de la qualité documentés. Pour les applications aérospatiales ou médicales, les certifications AS9100 ou IATF 16949 peuvent être nécessaires.
- Opérations secondaires : Si vos pièces nécessitent une anodisation, un soudage ou une finition après usinage, assurez-vous que le fournisseur propose ces services ou dispose de partenaires fiables.
Les retours d'expérience concrets de la communauté de l'usinage soulignent ces points. Un membre d'un forum expérimentant une tôle 5052 de .125″ a noté l'importance du liquide de refroidissement et d'outils tranchants, tandis qu'un autre a recommandé des montages à vide pour maintenir les pièces minces sans déformation[reference:18]. Ces observations pratiques s'alignent directement sur les meilleures pratiques pour réussir l'usinage de l'aluminium 5052.
Analyse des coûts : 5052 vs 6061 vs 7075 en 2025
Les considérations budgétaires jouent souvent un rôle décisif dans le choix des matériaux. En 2025, la tôle d'aluminium allié 5052 se situe généralement entre environ 3 000 et 3 500 USD par tonne, selon l'épaisseur, la finition de surface et la quantité[reference:19]. Le prix du 6061 se situe généralement dans une fourchette similaire, bien que légèrement plus élevé en raison d'exigences de traitement supplémentaires. Le 7075 exige une prime importante—souvent 50% à 100% de plus que le 5052—reflétant ses applications spécialisées et sa composition d'alliage plus complexe[reference:20].
Cependant, le coût des matériaux à lui seul ne raconte pas toute l'histoire. Les coûts d'usinage peuvent varier considérablement selon l'alliage. Alors que le 6061 et le 7075 s'usinent généralement plus rapidement avec une meilleure formation de copeaux, le 5052 peut nécessiter des avances plus lentes et des changements d'outils plus fréquents en raison de sa nature collante. Ces facteurs doivent être mis en balance avec le coût total de la pièce finie, y compris les opérations secondaires comme le pliage ou le soudage où le 5052 présente des avantages distincts.
Comment usiner avec succès l'aluminium 5052 : conseils pratiques
Lorsque vous avez choisi le 5052 pour votre projet, suivre ces directives peut vous aider à obtenir des résultats constants et de haute qualité :
- Utilisez des outils en carbure tranchants et polis : La nature tendre de cet alliage exige des arêtes de coupe qui cisaillent proprement plutôt que de repousser la matière. Les outils à plaquettes amovibles avec faces de coupe polies peuvent réduire la formation d'arête rapportée.
- Maintenez un débit de liquide de refroidissement adéquat : Le liquide de refroidissement en inondation ou le brouillard à haute pression aide à évacuer les copeaux et les empêche de se souder à l'outil. Comme l'a noté un machiniste, “ il faut du fluide de coupe pour empêcher le foret de se boucher ”[reference:21].
- Optimisez l'évacuation des copeaux : Envisagez d'utiliser des brise-copeaux ou des cycles de débourrage pour les trous profonds. Les copeaux collants qui recirculent peuvent rapidement dégrader l'état de surface et la durée de vie des outils.
- Contrôlez les forces de serrage : Sa nature relativement tendre signifie qu'un serrage excessif peut déformer les pièces à parois minces. Le bridage par vide ou des mors doux personnalisés offrent de bonnes alternatives.
- Pour les opérations de pliage : Le rayon de pliage intérieur minimal pour le 5052-H32 lors d'un pliage à froid à 90° doit être soigneusement calculé en fonction de l'épaisseur. Comme point de départ, l'utilisation d'un rayon au moins égal à l'épaisseur du matériau aide à prévenir la fissuration[reference:22].
Questions fréquentes sur l'aluminium 5052
À quoi sert principalement l'aluminium 5052 ? Cet alliage est idéal pour les composants marins, les réservoirs de carburant, les conduites hydrauliques, les panneaux de carrosserie automobile et les boîtiers en tôle où une excellente résistance à la corrosion et une bonne formabilité importent plus que la résistance maximale.
Quelle est la résistance de l'aluminium 5052 par rapport au 6061 ? À l'état H32, le 5052 offre une limite d'élasticité d'environ 28 000 psi et une résistance à la traction de 33 000 psi. Le 6061-T6 présente une limite d'élasticité d'environ 40 000 psi et une résistance à la traction de 45 000 psi. Le 6061 est donc environ 40% plus résistant, mais le 5052 se plie bien plus facilement sans fissuration[reference:23][reference:24].
Peut-on plier l'aluminium 5052 sans fissuration ? Oui, cet alliage est largement considéré comme l'un des alliages d'aluminium les plus pliables. Ses valeurs d'allongement allant jusqu'à 25% à l'état recuit permettent une déformation importante avant rupture[reference:25]. C'est pourquoi il est préféré pour les travaux de tôlerie nécessitant des rayons serrés et des formes complexes.
L'aluminium 5052 convient-il au soudage ? Oui, il présente une excellente soudabilité avec des méthodes telles que le MIG et le TIG. Le fil d'apport ER5356 est recommandé lors du soudage de cet alliage à lui-même ou à d'autres alliages de la série 5xxx afin de maintenir la résistance à la corrosion et la résistance du joint[reference:26].
Quel est l'indice d'usinabilité de l'aluminium 5052 ? L'usinabilité est généralement évaluée comme modérée. Bien qu'il s'usine de manière satisfaisante avec des outils affûtés et un liquide de refroidissement approprié, il n'est pas aussi facile à couper que le 6061 ou le 2011. L'état recuit offre la pire usinabilité, tandis que les états écrouis à froid tels que le H32 offrent une meilleure formation des copeaux[reference:27].
Comment l'aluminium 5052 se compare-t-il à l'aluminium 3003 ? 5052 offers higher strength and far better corrosion resistance than 3003. However, 3003 is more readily available and slightly less expensive, making it suitable for non-structural applications where corrosion is not a primary concern[reference:28].
Does 5052 aluminum require heat treatment? No, this alloy is non-heat-treatable. Its strength comes solely from work hardening. Any heat applied during welding or processing will actually soften the material in the heat-affected zone, which must be accounted for in design.
Why Choose Jucheng for Your 5052 Aluminum Machining Needs
Jucheng Precision brings years of specialized experience to l'usinage de l'aluminium 5052. With advanced CNC equipment, including multi-axis machining centers and Long Mill CNC systems, the company delivers exceptional accuracy and efficiency for projects of any scale[reference:29].
What sets Jucheng apart is a deep understanding of material-specific machining strategies. The engineering team recognizes that 5052 behaves differently from 6061 or 7075, and they have developed optimized toolpaths, feed rates, and coolant strategies specifically for this alloy. Whether your project requires complex sheet metal work with tight bend radii or high-precision components with demanding tolerances, Jucheng’s ISO-certified processes ensure consistent quality at every stage of production.
From prototyping through full production runs, Jucheng offers a full suite of complementary services, including welding, anodizing, and surface finishing. Clients benefit from end-to-end support from design review through final delivery. To discuss your next project, visit jccncmachining.com and request a free quote today.