
Si ha pasado algún tiempo en foros de mecanizado como Reddit r/CNC o la Avid CNC Community, probablemente haya encontrado una pregunta recurrente: “¿Qué aleación de aluminio debería usar para mi mecanizado del aluminio 5052 proyecto?” Muchos aficionados y profesionales por igual comparten historias de brocas rotas, virutas pegajosas y grietas inesperadas durante el doblado. Un maquinista en el foro de Carbide 3D describió el 5052 como “pegajoso y difícil de mecanizar”, mientras que otro en el foro de la comunidad de Sienci señaló que “el 5052 podría no ser tan bueno como el 6061 para trabajos de CNC”[reference:0][reference:1]. Estas preocupaciones del mundo real destacan un desafío crítico: seleccionar la aleación incorrecta para su aplicación puede provocar desperdicio de material, rotura de herramientas y plazos retrasados.
Esta guía le ayudará a navegar por el proceso de toma de decisiones. En lugar de simplemente enumerar propiedades, recorreremos una comparación estructurada de Aluminio 5052, 6061 y 7075. Al final, tendrá un marco claro para elegir el material adecuado según sus necesidades específicas, ya sea que implique doblado complejo, componentes estructurales de alta resistencia o producción rentable. También exploraremos cómo Jucheng Precision (jccncmachining.com) aborda estos materiales con estrategias de CNC especializadas para ofrecer resultados consistentes y de alta calidad.
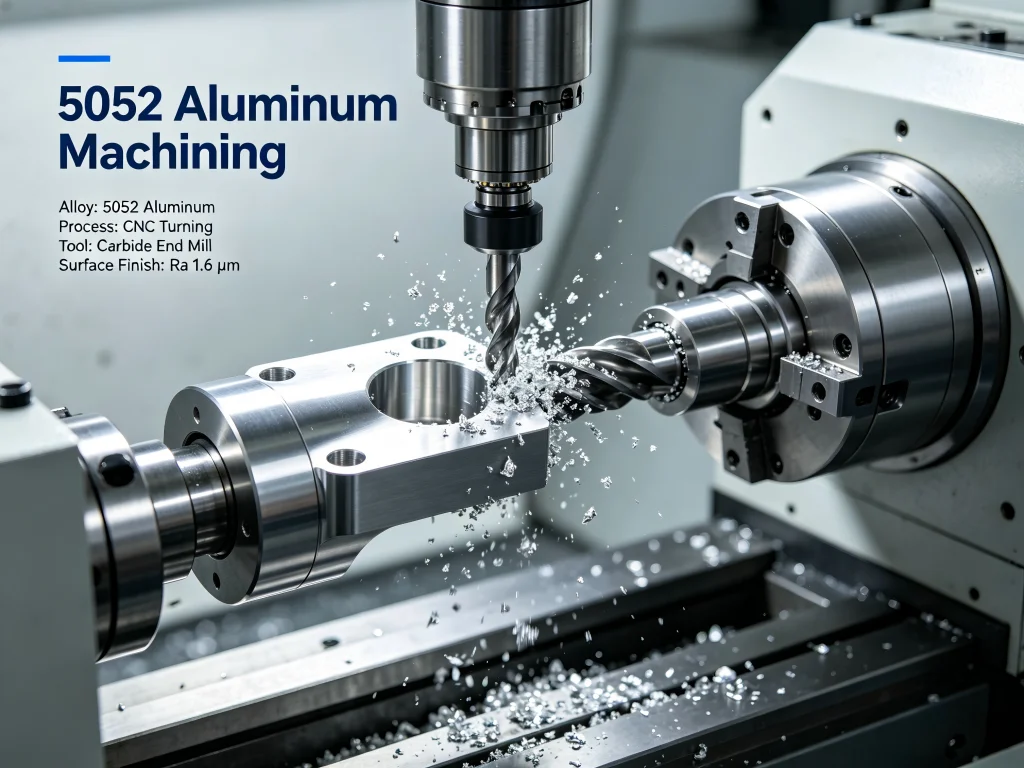
¿Qué hace diferente al aluminio 5052? Un vistazo rápido al material
Antes de profundizar en las comparaciones, ayuda entender qué Aluminio 5052 es realmente. Esta aleación pertenece a la serie 5xxx de aleaciones de aluminio, donde el magnesio es el elemento de aleación principal (típicamente 2,2% a 2,8%). También contiene una pequeña cantidad de cromo (0,15% a 0,35%), que mejora su resistencia a la corrosión y su resistencia[reference:2]. El contenido de magnesio le confiere a esta aleación su combinación característica de buena resistencia, excelente conformabilidad y sobresaliente resistencia al agua salada y otros entornos corrosivos[reference:3].
Cabe destacar que el 5052 es una aleación no tratable térmicamente. A diferencia del 6061 o el 7075, que pueden reforzarse mediante tratamiento térmico, el 5052 depende del trabajo en frío (endurecimiento por deformación) para lograr un mayor rendimiento mecánico[reference:4]. Esto hace que se comporte de manera diferente durante el mecanizado y la conformación.
La aleación suele estar disponible más comúnmente en el temple H32, lo que indica que ha sido endurecida por deformación y luego estabilizada. En este temple, las propiedades mecánicas típicas incluyen una resistencia a la tracción última de aproximadamente 228 MPa, un límite elástico de aproximadamente 193 MPa y un alargamiento del 7% al 12%[reference:5]. Esta combinación de resistencia y ductilidad hace que el 5052 sea particularmente adecuado para aplicaciones que requieren doblado, embutición u otras operaciones de conformación.
¿Qué aleación es la adecuada para su proyecto? Una matriz comparativa para el comprador
Cuando evalúa materiales para mecanizado CNC, la elección a menudo se reduce a tres aleaciones comunes: 5052, 6061 y 7075. Cada una cumple propósitos distintos, y comprender sus diferencias puede ahorrarle tiempo y gastos significativos.
La tabla a continuación resume las características clave de cada aleación en paralelo. Úsela como su punto de referencia inicial al evaluar qué material se alinea con los requisitos de su proyecto.
| Propiedad / Característica | Aluminio 5052 | Aluminio 6061 | Aluminio 7075 |
|---|---|---|---|
| Elementos de aleación principales | Magnesio (2,2-2,8 %), Cromo | Magnesio, Silicio | Zinc, Magnesio, Cobre |
| ¿Tratable térmicamente? | No (solo endurecimiento por trabajo) | Sí (T4, T6, etc.) | Sí (T6, T73, etc.) |
| Límite elástico (típico) | ~193 MPa (28.000 psi) | ~276 MPa (40.000 psi) | ~503 MPa (73.000 psi) |
| Resistencia a la tracción (típica) | ~228 MPa (33.000 psi) | ~310 MPa (45.000 psi) | ~572 MPa (83.000 psi) |
| Resistencia a la corrosión (marina) | Excelente | Bueno | Regular a moderada |
| Conformabilidad / Plegabilidad | Excelente | Moderado | Deficiente (propenso al agrietamiento) |
| Maquinabilidad | Moderada (puede volverse “pegajosa”) | Bueno | Bueno a excelente |
| Soldabilidad | Excelente | Bueno | Baja |
| Costo (relativo) | Moderado (referencia) | Ligeramente superior | Significativamente superior |
| Aplicaciones principales | Chapa metálica, componentes marinos, tanques de combustible, carcasas | Marcos estructurales, piezas de maquinaria, cuadros de bicicleta | Componentes aeroespaciales, piezas de alta exigencia, equipos de escalada en roca |
Esta comparación revela una disyuntiva fundamental. Aluminio 5052 sobresale en resistencia a la corrosión y conformabilidad, pero ofrece solo una resistencia moderada. El 6061 proporciona mayor resistencia y mejor maquinabilidad a costa de una menor conformabilidad. El 7075 ofrece una resistencia excepcional, pero sacrifica la resistencia a la corrosión y la soldabilidad, además de tener un precio mucho más alto.
Entendiendo el problema “gomoso”: lo que dicen los maquinistas sobre el 5052
Una de las discusiones más frecuentes en las comunidades de mecanizado en línea gira en torno a un desafío específico con el 5052: su tendencia a comportarse de manera “gomosa” durante el corte. En el foro de la comunidad de Carbide 3D, un usuario afirmó sin rodeos: “¿Tienes que usar 5052? Es gomoso y difícil de mecanizar”[reference:6]. De manera similar, un miembro del foro de la comunidad de Sienci observó que “el 5052 es más ‘gomoso’ y no funciona tan bien” en comparación con el 6061[reference:7].
Entonces, ¿por qué ocurre esto? El comportamiento “gomoso” está directamente relacionado con las características de endurecimiento por deformación de la aleación y su ductilidad relativamente alta. Cuando la herramienta de corte entra en contacto con el material, el proceso de formación de viruta puede volverse menos limpio que con aleaciones más duras como el 6061 o el 7075. Es posible que las virutas no se rompan de forma limpia y se adhieran al filo de corte, lo que provoca un filo de aportación y un aumento de la fricción. Un maquinista en el foro de Avid CNC compartió una experiencia frustrante: “Rompí muchas brocas de 1/8”. Se puede cortar, pero en mi experiencia requiere fluido de corte para evitar que la broca se obstruya”[reference:8].
Sin embargo, estos desafíos no son insuperables. Muchas operaciones de CNC exitosas funcionan mecanizado del aluminio 5052 a diario ajustando algunos parámetros clave. Para aplicaciones de chapa en las que se requiere plegado, el 5052 sigue siendo la opción preferida porque el 6061 y el 7075 son significativamente más propensos a agrietarse durante la conformación en frío[reference:9]. Un usuario del foro resumió bien la situación: “El 5052 es duro... pero se puede conformar. El 6061 está tratado térmicamente y es muy frágil... se agrietará cuando se conforme en frío”[reference:10].
Aplicaciones industriales: dónde destaca cada aleación
Comprender dónde rinde mejor cada material ayuda a contextualizar la comparación. Aluminio 5052 encuentra su lugar natural en industrias donde la resistencia a la corrosión y la conformabilidad superan a la resistencia pura. Las aplicaciones marinas representan uno de los mayores casos de uso, y la aleación se especifica con frecuencia para cascos de barcos, casetas de cubierta, tanques de combustible y herrajes marinos. La industria aeroespacial también depende de esta aleación para tanques de combustible, líneas hidráulicas y cuadernas de fuselaje debido a sus características de ligereza y alta resistencia a la fatiga[reference:11][reference:12]. En la fabricación automotriz, el 5052 aparece en paneles de carrocería, tanques de combustible y componentes de chasis que requieren alta resistencia y durabilidad[reference:13]. La fabricación de chapa metálica para carcasas de electrónica, armarios de cocina y estructuras arquitectónicas también utiliza comúnmente esta versátil aleación[reference:14].
El aluminio 6061, en cambio, es la opción predilecta para aplicaciones estructurales generales. Su naturaleza tratable térmicamente permite a los ingenieros ajustar propiedades de resistencia específicas para bastidores de maquinaria, componentes estructurales, cuadros de bicicleta y una amplia gama de piezas mecanizadas por CNC donde una conformabilidad moderada y una buena resistencia a la corrosión son suficientes.
El aluminio 7075 ocupa el nivel más alto de resistencia entre los tres. Esta aleación es el material de elección para componentes aeroespaciales, elementos estructurales de alta tensión, equipos de escalada en roca y cualquier aplicación en la que la reducción de peso y la máxima resistencia sean críticas y el costo sea una preocupación secundaria.
Según la investigación de mercado, el mercado global de la aleación de aluminio 5052 se valoró en aproximadamente US$ 3.02 mil millones en 2024 y se proyecta que alcance US$ 6.06 mil millones para 2031, creciendo a una CAGR de 10.2%[reference:15]. Este crecimiento sustancial refleja la creciente demanda en los sectores marino, automotriz y aeroespacial en todo el mundo.
Factores clave a considerar al elegir un socio de mecanizado CNC
Seleccionar el material adecuado es solo la mitad de la ecuación. El éxito de su mecanizado del aluminio 5052 el proyecto también depende en gran medida de elegir un proveedor de servicios de CNC con las capacidades adecuadas. Estos son los factores esenciales a evaluar:
- Experiencia en materiales: ¿Entiende el proveedor los matices del mecanizado de aleaciones “pegajosas”? Pregunte por su experiencia específicamente con la 5052. Un taller que trata todo el aluminio de la misma manera puede tener dificultades con el control de virutas y los problemas de acabado superficial.
- Estrategia de herramientas: Para la 5052, las herramientas de carburo afiladas y pulidas con rompevirutas adecuados marcan una diferencia significativa. Las herramientas recubiertas con recubrimientos de TiN o TiAlN pueden reducir la fricción y prolongar la vida útil de la herramienta[reference:16]. Un flujo de refrigerante adecuado también es fundamental para evitar la soldadura de virutas y mantener el control de la temperatura.
- Capacidades de fijación: Como se señala en las discusiones del foro, “se mecaniza rápidamente pero puede deformarse bajo alta presión, lo que requiere una fijación cuidadosa”[reference:17]. El proveedor debe tener experiencia con plantillas de vacío, configuraciones de baja fuerza de sujeción u otras estrategias para evitar la deformación de la pieza de trabajo.
- Certificaciones de calidad: La certificación ISO 9001 indica sistemas de gestión de calidad documentados. Para aplicaciones aeroespaciales o médicas, pueden ser necesarias las certificaciones AS9100 o IATF 16949.
- Operaciones secundarias: Si sus piezas requieren anodizado, soldadura o acabado posterior al mecanizado, asegúrese de que el proveedor ofrezca estos servicios o cuente con socios confiables.
Los comentarios del mundo real de la comunidad de mecanizado subrayan estos puntos. Un miembro del foro que experimentaba con chapa de 5052 de .125″ señaló la importancia del refrigerante y las brocas afiladas, mientras que otro recomendó plantillas de vacío para sujetar piezas delgadas sin deformación[reference:18]. Estas percepciones prácticas se alinean directamente con las mejores prácticas para un mecanizado del aluminio 5052.
Análisis de costos: 5052 vs. 6061 vs. 7075 en 2025
Las consideraciones presupuestarias a menudo desempeñan un papel decisivo en la selección del material. A partir de 2025, la chapa de aluminio de aleación 5052 suele oscilar entre aproximadamente USD 3.000 y 3.500 por tonelada, según el espesor, el acabado superficial y la cantidad[reference:19]. El precio de la 6061 generalmente se sitúa en un rango similar, aunque ligeramente superior debido a requisitos de procesamiento adicionales. La 7075 conlleva una prima significativa—a menudo 50% a 100% más que la 5052—lo que refleja sus aplicaciones especializadas y su composición de aleación más compleja[reference:20].
Sin embargo, el costo del material por sí solo no cuenta toda la historia. Los costos de mecanizado pueden variar sustancialmente según la aleación. Si bien la 6061 y la 7075 generalmente se mecanizan más rápido con mejor formación de virutas, la 5052 puede requerir velocidades de avance más lentas y cambios de herramienta más frecuentes debido a su naturaleza pegajosa. Estos factores deben sopesarse frente al costo total de la pieza terminada, incluidas las operaciones secundarias como el plegado o la soldadura, donde la 5052 tiene ventajas distintivas.
Cómo mecanizar con éxito el aluminio 5052: consejos prácticos
Cuando haya seleccionado la 5052 para su proyecto, seguir estas pautas puede ayudarle a lograr resultados consistentes y de alta calidad:
- Utilice herramientas de carburo afiladas y pulidas: La naturaleza blanda de esta aleación exige filos de corte que cizallen limpiamente en lugar de desplazar el material a un lado. Las herramientas indexables con caras de desprendimiento pulidas pueden reducir la formación de filo de aportación.
- Mantenga un caudal de refrigerante adecuado: El refrigerante a chorro o la niebla a alta presión ayudan a evacuar las virutas y evitan que se suelden a la herramienta. Como señaló un maquinista, “se requiere fluido de corte para evitar que la broca se obstruya”[reference:21].
- Optimice la evacuación de virutas: Considere el uso de rompevirutas o ciclos de picoteo para agujeros profundos. Las virutas pegajosas que recirculan pueden degradar rápidamente el acabado superficial y la vida útil de la herramienta.
- Controle las fuerzas de sujeción: La naturaleza relativamente blanda implica que una sujeción excesiva puede deformar piezas de pared delgada. El amarre por vacío o las mordazas blandas personalizadas ofrecen buenas alternativas.
- Para operaciones de plegado: El radio interior mínimo de plegado para 5052-H32 en un plegado en frío de 90° debe calcularse cuidadosamente en función del espesor. Como punto de partida, usar un radio al menos igual al espesor del material ayuda a prevenir el agrietamiento[reference:22].
Preguntas frecuentes sobre el aluminio 5052
¿Para qué se utiliza mejor el aluminio 5052? Esta aleación es ideal para componentes marinos, tanques de combustible, líneas hidráulicas, paneles de carrocería automotriz y carcasas de chapa metálica donde una excelente resistencia a la corrosión y conformabilidad importan más que la máxima resistencia.
¿Qué tan resistente es el aluminio 5052 en comparación con el 6061? En temple H32, el 5052 ofrece un límite elástico de aproximadamente 28.000 psi y una resistencia a la tracción de 33.000 psi. El 6061-T6 proporciona un límite elástico de aproximadamente 40.000 psi y una resistencia a la tracción de 45.000 psi. Por lo tanto, el 6061 es aproximadamente un 40% más resistente, pero el 5052 se dobla con mucha más facilidad sin agrietarse[reference:23][reference:24].
¿Se puede doblar el aluminio 5052 sin agrietarlo? Sí, esta aleación es ampliamente considerada una de las aleaciones de aluminio más flexibles. Sus valores de elongación de hasta 25% en el temple recocido permiten una deformación significativa antes de la falla[reference:25]. Por esta razón, se prefiere para trabajos de chapa metálica que requieren radios cerrados y formas complejas.
¿Es el aluminio 5052 adecuado para soldadura? Sí, presenta una excelente soldabilidad con métodos como MIG y TIG. Se recomienda el alambre de aporte ER5356 al soldar esta aleación consigo misma o con otras aleaciones de la serie 5xxx para mantener la resistencia a la corrosión y la resistencia de la unión[reference:26].
¿Cuál es la calificación de maquinabilidad del aluminio 5052? La maquinabilidad se califica generalmente como moderada. Si bien se mecaniza satisfactoriamente con herramientas afiladas y refrigerante adecuado, no es tan fácil de cortar como el 6061 o el 2011. El estado recocido ofrece la peor maquinabilidad, mientras que los temples trabajados en frío como el H32 ofrecen una mejor formación de viruta[reference:27].
¿Cómo se compara el aluminio 5052 con el aluminio 3003? El 5052 ofrece mayor resistencia y una resistencia a la corrosión mucho mejor que el 3003. Sin embargo, el 3003 está más disponible y es ligeramente menos costoso, lo que lo hace adecuado para aplicaciones no estructurales donde la corrosión no es una preocupación principal[reference:28].
¿Requiere tratamiento térmico el aluminio 5052? No, esta aleación no es tratable térmicamente. Su resistencia proviene únicamente del endurecimiento por deformación. Cualquier calor aplicado durante la soldadura o el procesamiento en realidad ablandará el material en la zona afectada por el calor, lo cual debe tenerse en cuenta en el diseño.
Por qué elegir Jucheng para sus necesidades de mecanizado de aluminio 5052
Jucheng Precision aporta años de experiencia especializada a mecanizado del aluminio 5052. Con equipos CNC avanzados, incluidos centros de mecanizado multieje y sistemas CNC Long Mill, la empresa ofrece una precisión y eficiencia excepcionales para proyectos de cualquier escala[reference:29].
Lo que distingue a Jucheng es una comprensión profunda de las estrategias de mecanizado específicas para cada material. El equipo de ingeniería reconoce que el 5052 se comporta de manera diferente al 6061 o al 7075, y ha desarrollado trayectorias de herramienta, velocidades de avance y estrategias de refrigerante optimizadas específicamente para esta aleación. Ya sea que su proyecto requiera trabajos complejos de chapa metálica con radios de doblado cerrados o componentes de alta precisión con tolerancias exigentes, los procesos certificados ISO de Jucheng garantizan una calidad constante en cada etapa de la producción.
Desde la creación de prototipos hasta las tiradas de producción completas, Jucheng ofrece una suite completa de servicios complementarios, incluidos soldadura, anodizado y acabado superficial. Los clientes se benefician de un soporte integral desde la revisión del diseño hasta la entrega final. Para analizar su próximo proyecto, visite jccncmachining.com y solicite una cotización gratuita hoy mismo.