
Une large face de référence accessible et un fond de poche peuvent tous deux paraître plats dans la CAO, mais ils ne posent pas le même problème de coupe. Le surfaçage est généralement envisagé pour les zones planes ouvertes ; le fraisage en bout est utilisé lorsque l'outil doit pénétrer ou suivre une géométrie délimitée telle que des poches, des rainures, des épaulements et des profils. La décision dépend de l'accessibilité, des limites de la forme, de la rigidité des parois, des exigences de surface et du montage — et non de la fraise qui semble la plus puissante. Le guide du procédé de fraisage CNC situe le choix dans l'ensemble du parcours de fraisage.
Lire la limite de la forme avant de choisir une fraise
Le surfaçage enlève de la matière sur un plan exposé, l'axe de la fraise étant généralement perpendiculaire à cette face. Le fraisage en bout utilise les arêtes de coupe frontales et périphériques d'une fraise en bout, de sorte que l'outil peut créer une face tout en suivant des parois, des poches, des rainures et des contours. Les catégories se chevauchent en pratique : une fraise en bout peut surfacer une petite zone, et une fraise à surfacer peut nettoyer un large plan. La question utile est de savoir quelle trajectoire d'outil peut atteindre la surface requise tout en maîtrisant la géométrie fonctionnelle de la pièce.
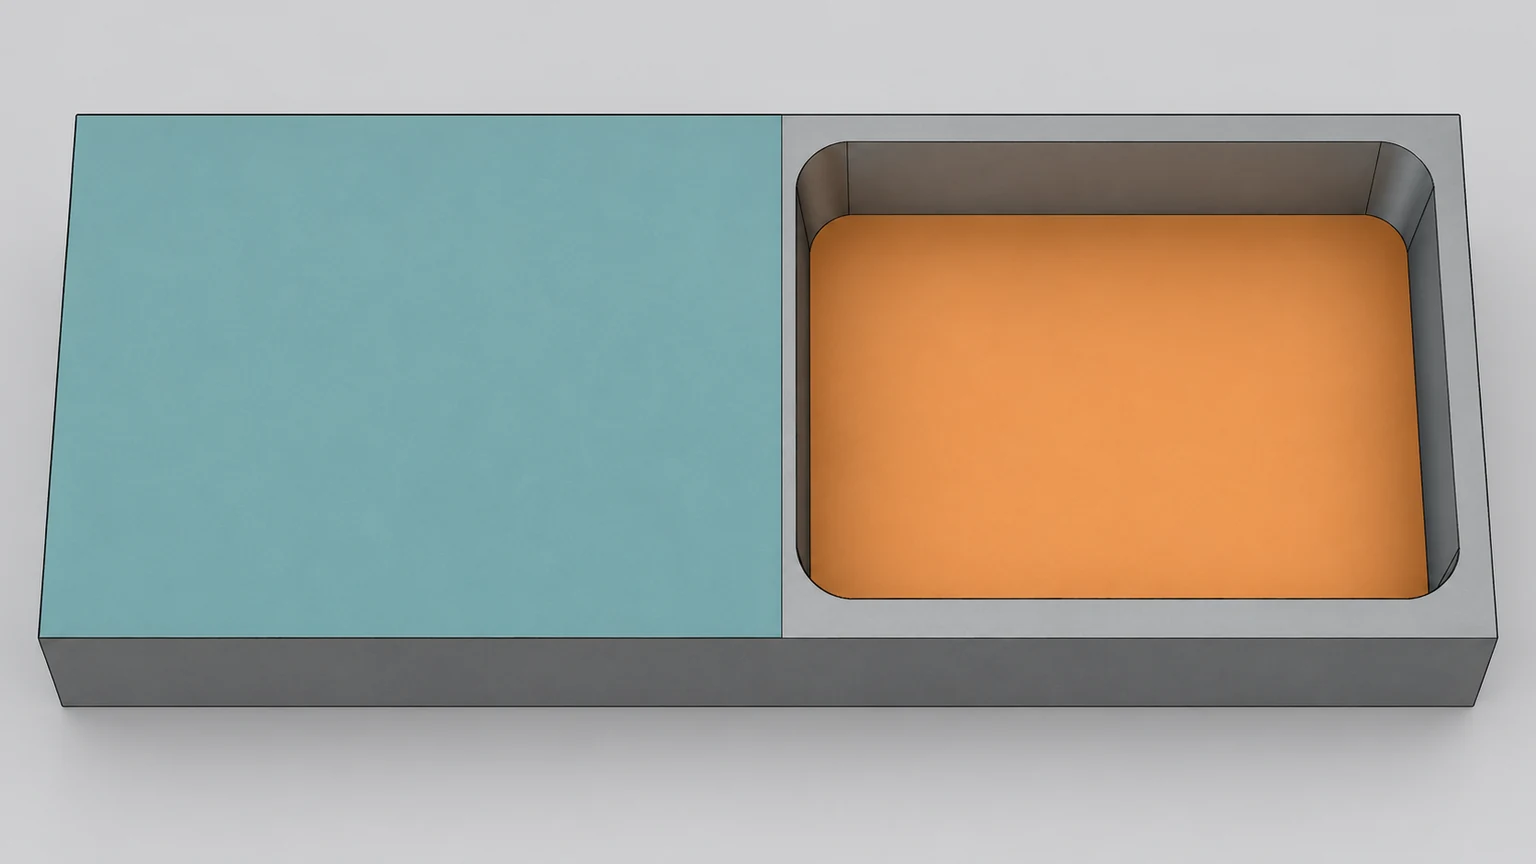
Commencez par marquer le rôle de la surface. S'agit-il d'une référence utilisée pour localiser des formes ultérieures ? S'agit-il d'une face extérieure esthétique, d'une portée d'étanchéité, d'un plan d'appui ou simplement d'un nettoyage de matière ? Identifiez ensuite les limites : bords ouverts, gradins, nervures, brides, trous et parois proches. Un large plan ouvert peut favoriser une approche par surfaçage ; un fond délimité par des parois verticales peut nécessiter une fraise en bout et une trajectoire qui respecte le rayon d'angle et la portée de l'outil.
À quoi convient chaque trajectoire de fraisage
Cette comparaison porte sur la géométrie de la pièce et le résultat à maîtriser. Il ne s'agit pas d'un classement universel du temps de cycle ou de l'état de surface ; ceux-ci dépendent de la fraise, de la machine, du matériau, de l'engagement, du montage et du plan d'inspection.
| État de la pièce | Trajectoire de surfaçage | Trajectoire de fraisage en bout |
|---|---|---|
| Plan large et ouvert | Souvent une option naturelle lorsque l'accès et l'enveloppe de la machine le permettent | Utile pour les zones localisées ou lorsqu'une autre caractéristique utilise le même montage |
| Fond de poche ou épaulement fermé | Peut être bloqué par les parois environnantes ou le dégagement du porte-outil | Peut pénétrer dans la caractéristique délimitée ; la portée et le rayon d'angle doivent être vérifiés |
| Section mince ou flexible | Un engagement large peut encore dévier une pièce insuffisamment soutenue | Les efforts latéraux et la portée de l'outil peuvent affecter les parois et les méplats étroits |
| Face de référence | Planifier la surépaisseur de matière, la cible de planéité et la séquence des références | Peut finir les caractéristiques de référence locales, mais les relations d'épaulement exigent un contrôle explicite |
| Angle interne | N'élimine pas le rayon d'angle laissé par un outil rotatif dans une poche | Laisse un rayon lié à la géométrie de l'outil sauf si une passe secondaire est prévue |
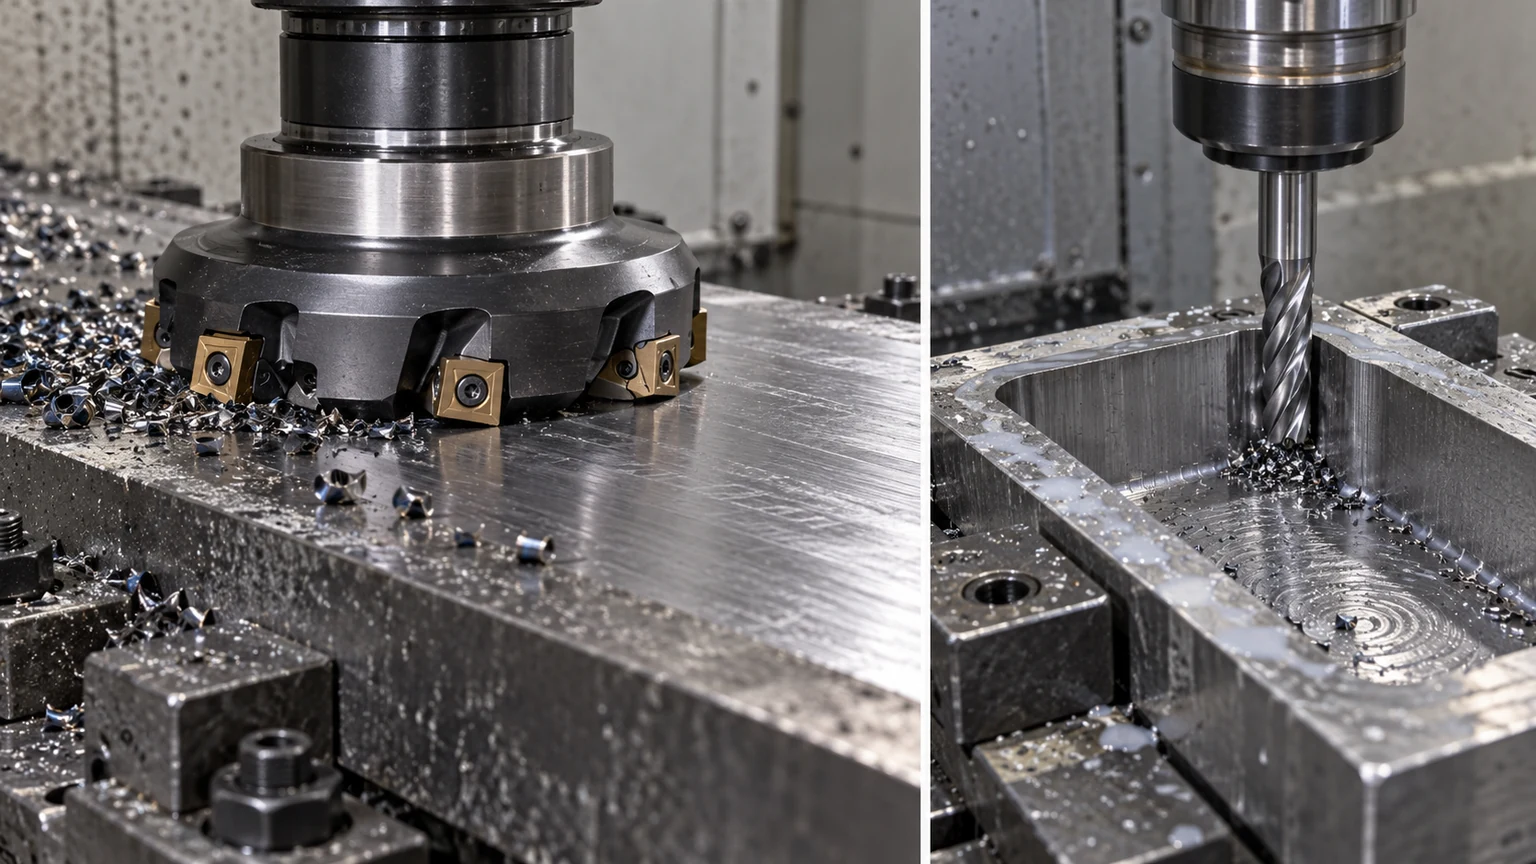
Le tableau est un point de départ, non une garantie de procédé. Les surfaces interrompues, les positions de serrage, le diamètre de la fraise, l'orientation de la broche et le stock restant peuvent modifier la passe préférée. Une pièce comportant plusieurs faces connectées peut utiliser les deux méthodes successivement.
Utiliser une séquence de décision axée sur la géométrie
- Identifier la surface fonctionnelle. Séparer une face de référence ou d'étanchéité d'une surface non critique d'enlèvement de matière afin que le plan n'applique pas la même finition ou tolérance partout.
- Vérifier l'accessibilité et les limites. Confirmer que la fraise et le porte-outil peuvent atteindre le plan sans entrer en collision avec les parois, les brides, les bossages ou une fonction adjacente.
- Évaluer la rigidité. Examiner la hauteur de paroi non supportée, la matière restante après usinage et la direction de maintien en position. Une pièce flexible peut nécessiter une séquence ou un plan de support différent.
- Définir la condition d'angle. Une poche fraisée avec une fraise ronde conserve naturellement un rayon intérieur. Indiquer le rayon ou le dégagement acceptable plutôt que de sous-entendre un angle intérieur vif.
- Choisir la référence de contrôle. Si le plan localise d'autres fonctions, préciser sa relation de référence et la condition de mesure avant de choisir une gamme de finition.
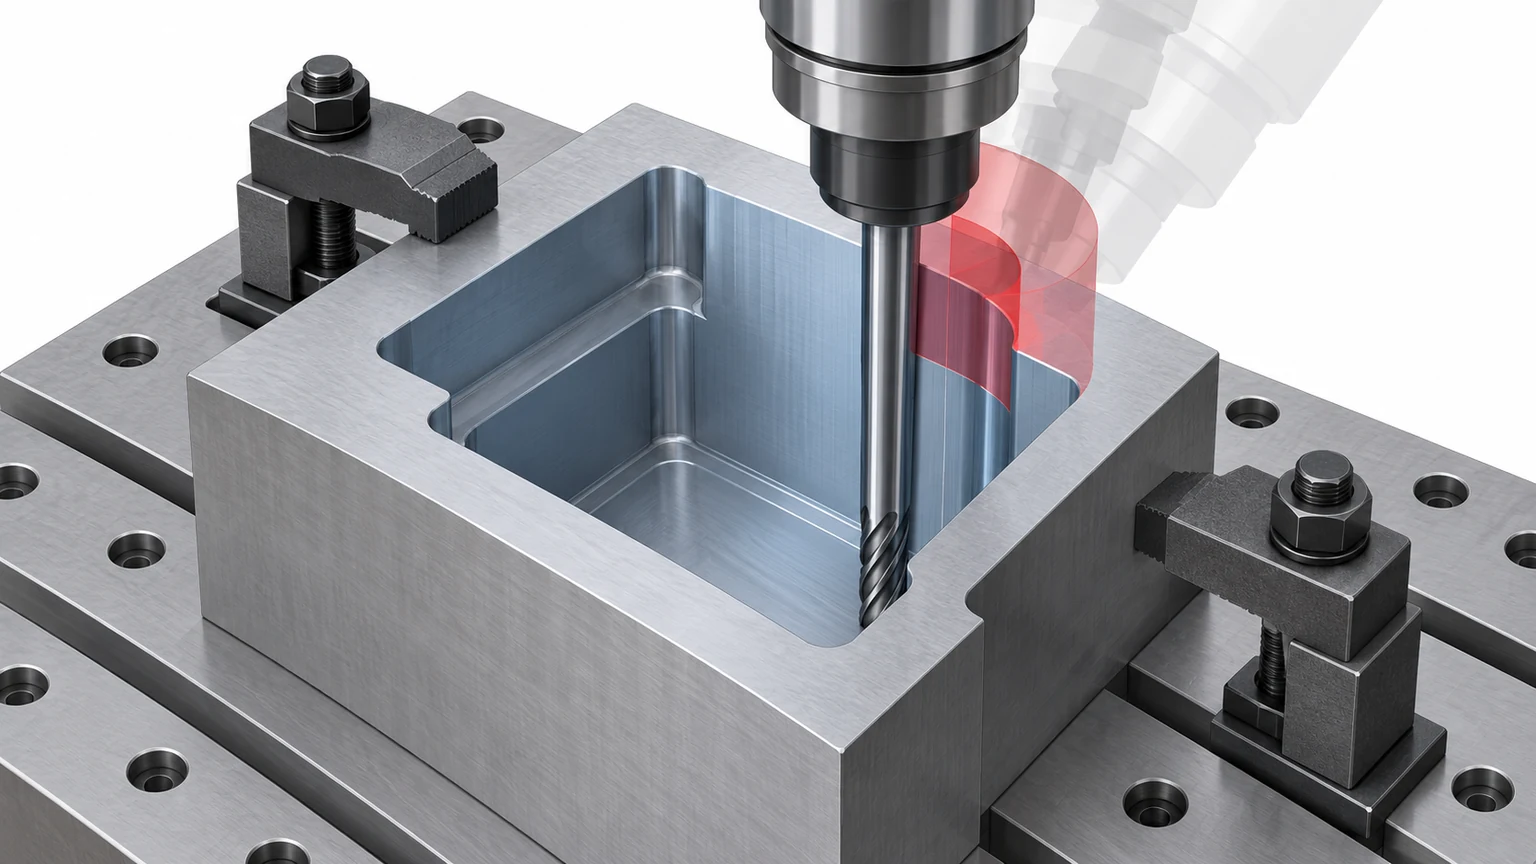
Cette séquence évite un piège de conception courant : nommer une opération de fraisage avant de décider de la fonction de la surface. Si le composant présente une paroi étroite et flexible, considérer également les effets de bridage et de relâchement traités dans le guide de maintien en position pour fraisage de parois minces.
Protéger la référence et l'exigence de finition
Une face visuellement lisse n'est pas nécessairement assez plane pour localiser un assemblage, et une surface plane ne satisfait pas automatiquement une exigence de rugosité ou de parallélisme spécifiée. Garder séparées sur le plan les exigences de taille, de forme, d'orientation et de texture. La méthode de contrôle doit correspondre à la fonction et au schéma de références, en particulier lorsqu'une face contrôle un motif de trous ou un composant d'accouplement.
Lorsqu'une face est une référence, la séquence d'usinage importe : établir la surface de référence, la maintenir au cours des montages ultérieurs et éviter de mesurer une fonction à partir d'un autre plan de contact temporaire. Pour une face esthétique, l'exigence peut plutôt porter sur les marques d'outil visibles, les ruptures d'arêtes ou un aspect constant. Ne pas utiliser une note générale de “ finition soignée ” lorsque seule une région est fonctionnelle.
Ce qu'il faut indiquer sur le plan ou la demande de prix
Pour une revue de fabrication utile, fournir le modèle 3D et le plan contrôlé, la matière et l'état du brut, la quantité de production, les faces de référence critiques, les exigences de finition de surface et toute zone d'accès outil restreinte. Identifier les régions planes qui doivent être coplanaires ou parallèles, et signaler les limites d'angle intérieur là où des pièces d'accouplement dépendent du jeu.
Si la conception permet indifféremment le surfaçage ou le fraisage en bout, spécifier le résultat attendu sur la pièce plutôt que d'imposer une fraise particulière. Si le procédé lui-même importe — par exemple en raison d'un motif de finition, de la réponse d'une paroi mince ou d'un plan de contrôle — expliquer cette exigence dans les notes du plan ou la demande de devis afin que le fournisseur puisse l'évaluer avant de chiffrer.
FAQ sur le surfaçage et le fraisage en bout
Une fraise en bout peut-elle usiner une face plane ?
Oui. Elle peut usiner un plan, en particulier une zone localisée ou délimitée. La portée de l'outil, l'engagement, le support et le résultat de surface requis déterminent si elle convient.
Le surfaçage est-il toujours plus rapide sur une grande surface ?
Non. La taille de la fraise, la capacité de la machine, la matière, le surépaisseur d'usinage, l'accès au montage et la mise en place peuvent modifier la comparaison. La géométrie du plan doit être examinée avant de formuler des hypothèses sur le temps de cycle.
Ces méthodes créent-elles des angles internes vifs ?
Non. Une fraise en rotation laisse un rayon dans un angle interne. Spécifiez un rayon admissible ou discutez d'une conception de fonctionnalité différente si la géométrie d'accouplement nécessite plus de dégagement.