
L'étincelage est la période finale en rectification plane pendant laquelle la meule continue de parcourir la pièce après l'arrêt de l'avance programmée. Cette passe permet au système meule-pièce de libérer la déflexion élastique et d'enlever une petite quantité de matière restante en surépaisseur. Elle peut contribuer à stabiliser une cote de finition, mais elle ne peut pas compenser un montage inadapté, une meule mal dressée, une variation importante de surépaisseur ou une pièce déformée.
Lorsqu'un plan est proche de la tolérance, “ ajouter plus d'étincelage ” ne constitue pas un plan de processus complet. Le nombre de passes, l'état de la meule, le liquide de refroidissement, le maintien de la pièce, la température et le moment de la mesure influent tous sur le résultat. Traitez l'étincelage comme une variable de finition contrôlée, puis vérifiez la pièce après sa stabilisation.
Ce qui se passe pendant l'étincelage
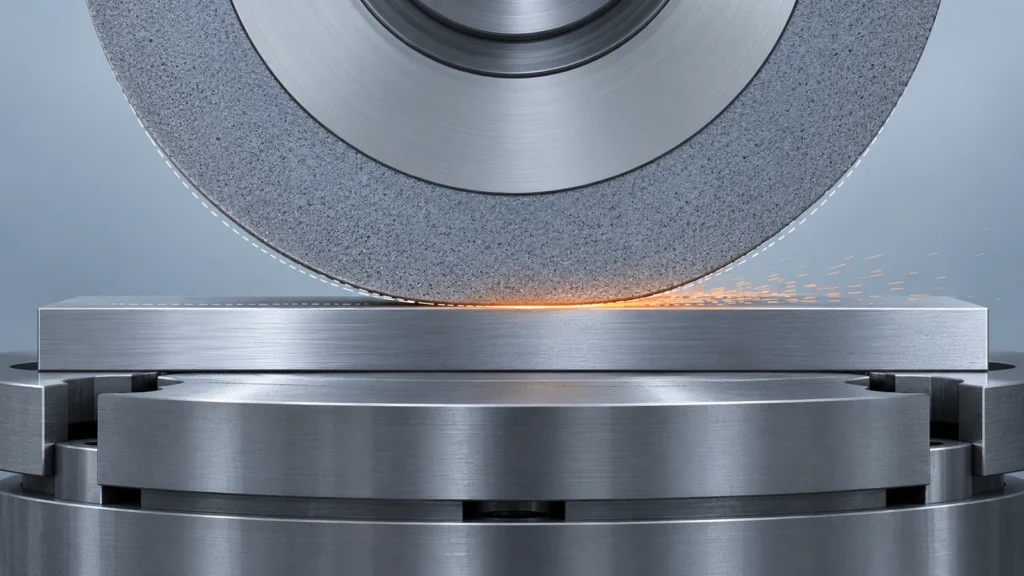
Dans un cycle typique de rectification plane, la meule est avancée dans la pièce par incréments mesurés, puis parcourt la surface. Pendant le contact, la machine, la meule, le montage et la pièce se déforment de faibles quantités sous l'effort de rectification. Lorsque l'avance s'arrête, ce système élastique ne revient pas instantanément à sa position non chargée. Les parcours successifs peuvent maintenir la meule en léger contact avec les points hauts restants à mesure que la déflexion se relâche.
Pourquoi les passes finales peuvent modifier la cote
La valeur principale réside dans la répétabilité en fin de séquence de rectification contrôlée. Une avance de finition peut laisser une petite quantité de matière sur les zones hautes car la meule et la machine se déforment sous charge. Des passes successives sous charge réduite peuvent amener ces zones en contact plus uniforme. Cela peut améliorer la stabilité dimensionnelle et l'uniformité de surface lorsque la meule est affûtée, la pièce bien maintenue et les opérations précédentes ont laissé une surépaisseur raisonnable et régulière.
L'effet est lié au système, pas seulement à la pièce. Un montage flexible, un maintien magnétique faible, un porte-à-faux important, une meule encrassée ou une zone de contact large peuvent modifier la déflexion. Si la pièce est mince, elle peut se bomber pendant la rectification et se redresser après relâchement. Une mesure prise lorsque la pièce est chaude ou bridée peut donc différer du résultat à froid et libre. Des passes supplémentaires n'éliminent pas ces causes.
La rectification plane elle-même doit être adaptée à l'exigence fonctionnelle du plan. Le site page du procédé de rectification plane fournit le contexte de capacité pertinent ; le plan doit toujours indiquer l'épaisseur, la planéité, le parallélisme et l'état de surface requis. Une face d'aspect lisse ne suffit pas à établir aucune de ces caractéristiques.
Quand un maintien supplémentaire cesse d'être utile
Un plus grand nombre de passes n'est pas toujours préférable. Si la meule est émoussée ou encrassée, continuer à parcourir peut accroître le frottement et la chaleur plutôt que produire une coupe nette. Une temporisation excessive peut brûler une surface sensible à la chaleur ou trempée, modifier les contraintes résiduelles, glacer la meule ou gaspiller du temps de cycle sans amélioration significative. Si la pièce se déforme, un nombre de passes ne peut pas faire correspondre la forme à l'état libre à la forme bridée.
La spark-out (étincelage final) est également un piètre substitut pour corriger une surépaisseur non uniforme. Les zones hautes et basses créées par une opération antérieure peuvent entrer en contact à des moments différents ; un échauffement local ou un support inégal peut rendre le résultat imprévisible. Pour une ébauche voilée, décidez d'abord s'il y a suffisamment de matière pour établir une référence et éliminer la déformation en toute sécurité. Sinon, le plan ou la gamme de fabrication peut devoir être revu avant la rectification de finition.
Une mesure qui change après chaque passe peut inciter les opérateurs à continuer de rectifier jusqu'à ce qu'une seule lecture paraisse idéale. Cela peut entraîner des erreurs de surdimensionnement/sous-dimensionnement ailleurs ou une perte de parallélisme. Définissez à l'avance la mesure d'acceptation et le critère d'arrêt. Si la caractéristique est proche de l'incertitude de l'instrument, tenez compte de la répétabilité et de la température au lieu de traiter chaque petite variation de lecture comme un enlèvement de matière réel.
Maîtriser les variables autour de la passe
Un cycle de spark-out reproductible commence avant la passe finale. Confirmez que la meule est dressée et adaptée au matériau et à la zone de contact. Utilisez une méthode de maintien stable, soutenez les sections minces près de la zone de rectification et vérifiez que la pièce est bien en appui, sans copeaux ni bavures sous la face de référence. Maintenez le débit de liquide de refroidissement et évitez que la meule frotte contre une surface déjà à la cote finale.
Maintenez une surépaisseur de finition constante. Une ébauche lourde ne doit pas être suivie d'une seule tentative de spark-out pour amener une surface variable dans la tolérance. Utilisez un enlèvement par étapes lorsque c'est nécessaire, en laissant la pièce et la machine atteindre un état prévisible avant les passes finales. Consignez l'avance de finition, le schéma de parcours, l'état de la meule, l'état du liquide de refroidissement et la stratégie de temporisation pour les travaux répétitifs. Ces notes de procédé rendent toute modification ultérieure traçable.
- Séparez l'ébauche, la semi-finition et la rectification finale lorsque la géométrie ou la surépaisseur le justifient.
- Dressez la meule lorsque le comportement de coupe ou l'état de surface indiquent que c'est nécessaire ; n'utilisez pas de temporisation supplémentaire pour compenser un tranchant émoussé.
- Soutenez les pièces flexibles près de la zone de contact et évitez un bridage excessif.
- Laissez la pièce refroidir et libérez-la du montage avant l'inspection finale à l'état libre.
- Utilisez les mêmes emplacements et la même orientation de mesure d'une pièce à l'autre.
Vérifier le résultat sans courir après le comparateur
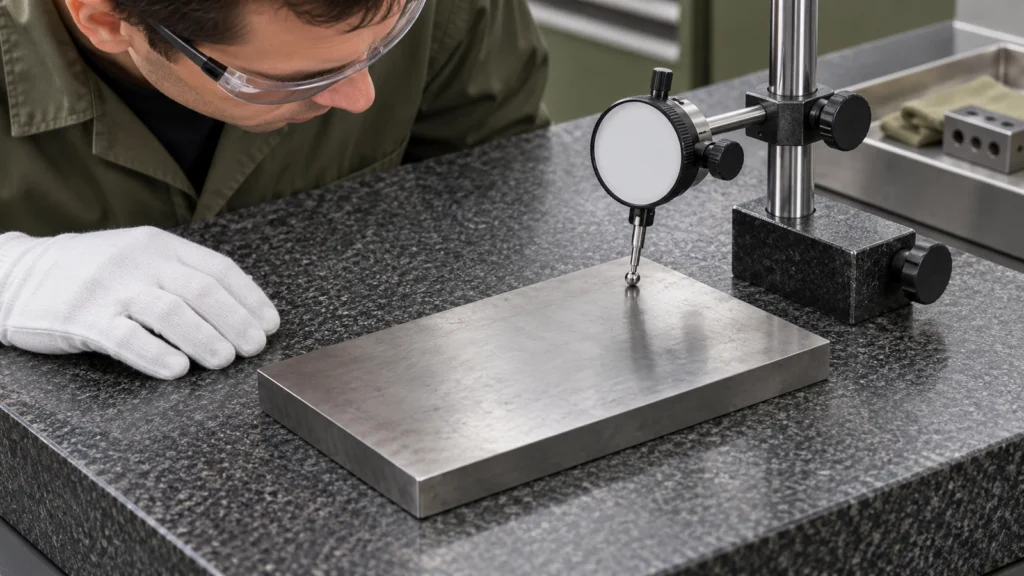
Mesurez la caractéristique contrôlée par le plan. Un micromètre ou un instrument d'épaisseur approprié peut vérifier l'épaisseur locale ; la planéité et le parallélisme nécessitent un montage capable d'évaluer la relation de surface pertinente. Un instrument de rugosité évalue la texture selon son filtre et sa direction spécifiés. Une seule mesure ne peut pas remplacer les trois.
Utiliser l'opération dans une gamme de rectification stable
Une gamme judicieuse définit l'état de l'ébauche, la préparation de la référence, la surépaisseur, les opérations d'ébauche et de finition, les besoins de refroidissement ou de relaxation des contraintes le cas échéant, et la mesure finale. La spark-out se situe vers la fin de cette séquence. La quantité appropriée dépend de la machine et de la pièce ; il n'existe pas de nombre de passes universel transférable entre meules, matériaux, montages et géométries.
Lorsqu'un procédé est en cours de développement, ne modifiez qu'une variable à la fois et documentez le résultat mesuré. Comparez la dimension et la forme à l'état libre après refroidissement, puis déterminez si des passes supplémentaires ont apporté une différence significative. Cela transforme l'étincelage en une étape contrôlée du procédé.
FAQ
L'étincelage signifie-t-il que la meule n'enlève aucune matière ?
Non. L'avance programmée peut être arrêtée, mais le système peut rester fléchi élastiquement et la meule peut continuer à enlever de petites quantités de matière sur les zones hautes.
Davantage d'étincelage peut-il corriger la planéité ?
Il peut améliorer un état de surface lorsque des points hauts résiduels et la flexion de la machine sont les facteurs limitants. Il ne corrigera pas de manière fiable un mauvais maintien, un voile de la pièce, une déformation importante ou une stratégie de référence inadéquate.
Combien de passes d'étincelage faut-il utiliser ?
Il n'existe pas de nombre universel. Établissez le cycle pour la machine, la meule, le montage, la matière et la tolérance spécifiques, puis vérifiez la pièce refroidie et non bridée par rapport au plan.