
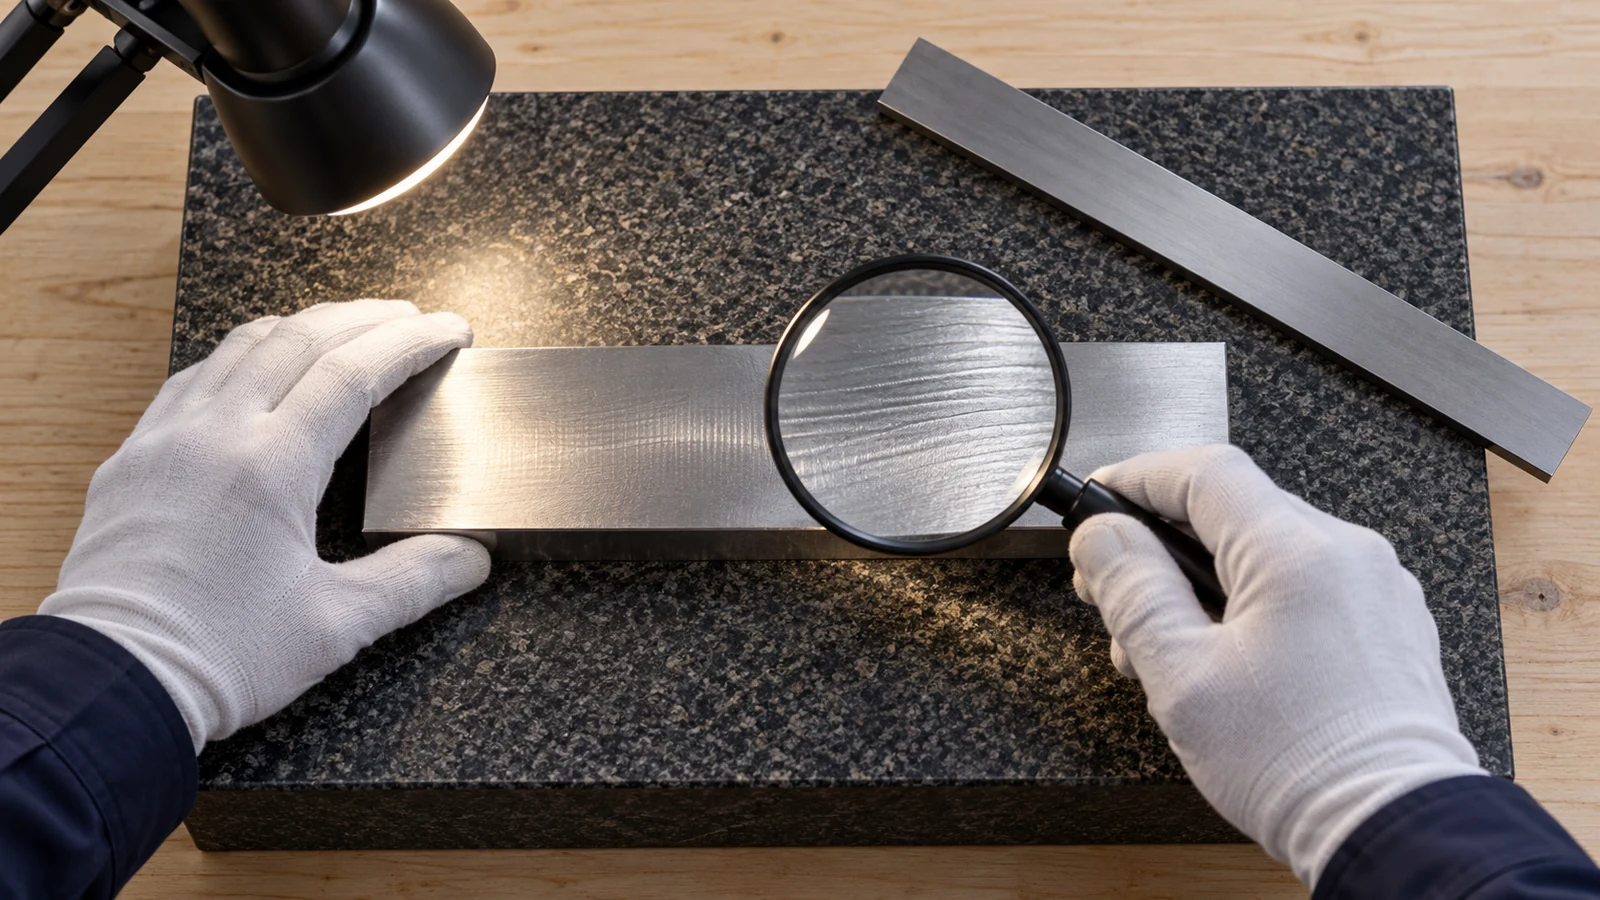
Le broutement en rectification plane se manifeste généralement par un motif répétitif, une ondulation ou une variation périodique de l'état de surface, mais la marque seule n'identifie pas la source. Les vibrations peuvent provenir de la meule, de la broche, du maintien de la pièce, de la structure de la machine ou de l'environnement environnant ; le processus de rectification peut également amplifier une petite perturbation. Diagnostiquez-le en cartographiant le motif, en vérifiant s'il se répète avec la rotation de la meule ou de la pièce, et en examinant le dernier changement contrôlé apporté au dressage, au montage ou à la séquence d'opération.
Cet article se concentre sur la rectification plane, où une pièce plate et une meule interagissent sur une zone de contact définie. Elle diffère du dépannage en rectification sans centre : la géométrie de support, le maintien de la pièce et les chemins de signal probables ne sont pas interchangeables.
Cartographier la marque avant de toucher la meule
Commencez par une photographie et un relevé simple de la face rectifiée. Notez la direction des marques visibles par rapport à la course de la table et à la rotation de la meule, si le motif est uniforme ou localisé, et s'il change près d'un bord, d'une rainure ou d'une section mince. Comparez l'observation avec la pièce acceptée précédente et les exigences de surface et de planéité du plan.
| Motif ou cadence | Première zone à inspecter | Ce que le contrôle aide à distinguer |
|---|---|---|
| Bandes régulières sur une grande partie de la face | Équilibrage de la meule, montage, état de la broche, vibration de la table ou à proximité | Excitation périodique de la machine ou de la meule |
| Les marques s'intensifient après le dressage | État du dresseur, configuration du dressage, face de la meule et engagement ultérieur | Modification de surface ou de vibration liée au dressage |
| Défaut concentré sur un bord mince ou une zone non supportée | Maintien magnétique ou mécanique, support, rigidité locale | Mouvement ou déformation de la pièce |
| La finition évolue progressivement pendant une passe | Encrassement de la meule, usure, amenée de liquide de refroidissement, variation de matière | Dérive du procédé plutôt qu'un phénomène transitoire unique |
| Le motif apparaît après le démarrage d'un équipement voisin | Sol, fondation, machines adjacentes, enceinte ou circuit de liquide de refroidissement | Vibration externe pénétrant dans l'installation |
Ne pas déduire une fréquence spécifique ni un défaut de machine à partir de l'espacement visuel sans méthode de mesure. Un motif de surface peut être influencé par la vitesse de la meule, le mouvement de la table, le déplacement de la pièce, les marques de dressage et l'échelle de l'image. Si un analyseur de vibrations ou un accéléromètre est utilisé, consigner son point de fixation et la condition de fonctionnement.
Vérifier la meule, la machine et le maintien de la pièce
Inspecter d'abord la meule et son montage. Confirmer que la meule convient à la matière et à l'opération, qu'elle est correctement montée, en bon état et dressée selon une procédure stable. L'encrassement, le glaçage, l'usure inégale, l'endommagement ou l'excentricité peuvent modifier le contact et les efforts. Respecter les exigences de sécurité du fabricant de la meule et les procédures de l'atelier ; ne jamais présumer qu'un réglage de dressage est sûr simplement parce qu'il améliore l'aspect.
Vérifier ensuite le trajet de la machine. S'assurer que les protecteurs, les montages, le maintien de la pièce et la course de la table sont sécurisés. Rechercher les interfaces desserrées, la contamination sur le mandrin magnétique ou la pièce, et une pièce qui bascule ou chevauche des débris. Un petit copeau sous une pièce mince peut modifier son support. Lorsque la pièce est flexible, la force de serrage ou magnétique peut aussi modifier sa forme à l'état libre ; une surface qui paraît plane pendant le maintien peut se déformer après relâchement.
Examiner ensuite le liquide de refroidissement et la maîtrise des copeaux. L'amenée doit atteindre la zone de contact de façon constante, et l'état du liquide de refroidissement doit convenir au procédé. Un écoulement perturbé, un filtre colmaté ou un encrassement de la meule peuvent modifier le comportement de rectification pendant la passe. Ces vérifications doivent être consignées avec le motif de surface afin qu'une correction puisse être reliée à une cause observée.
Utiliser le dressage comme test contrôlé
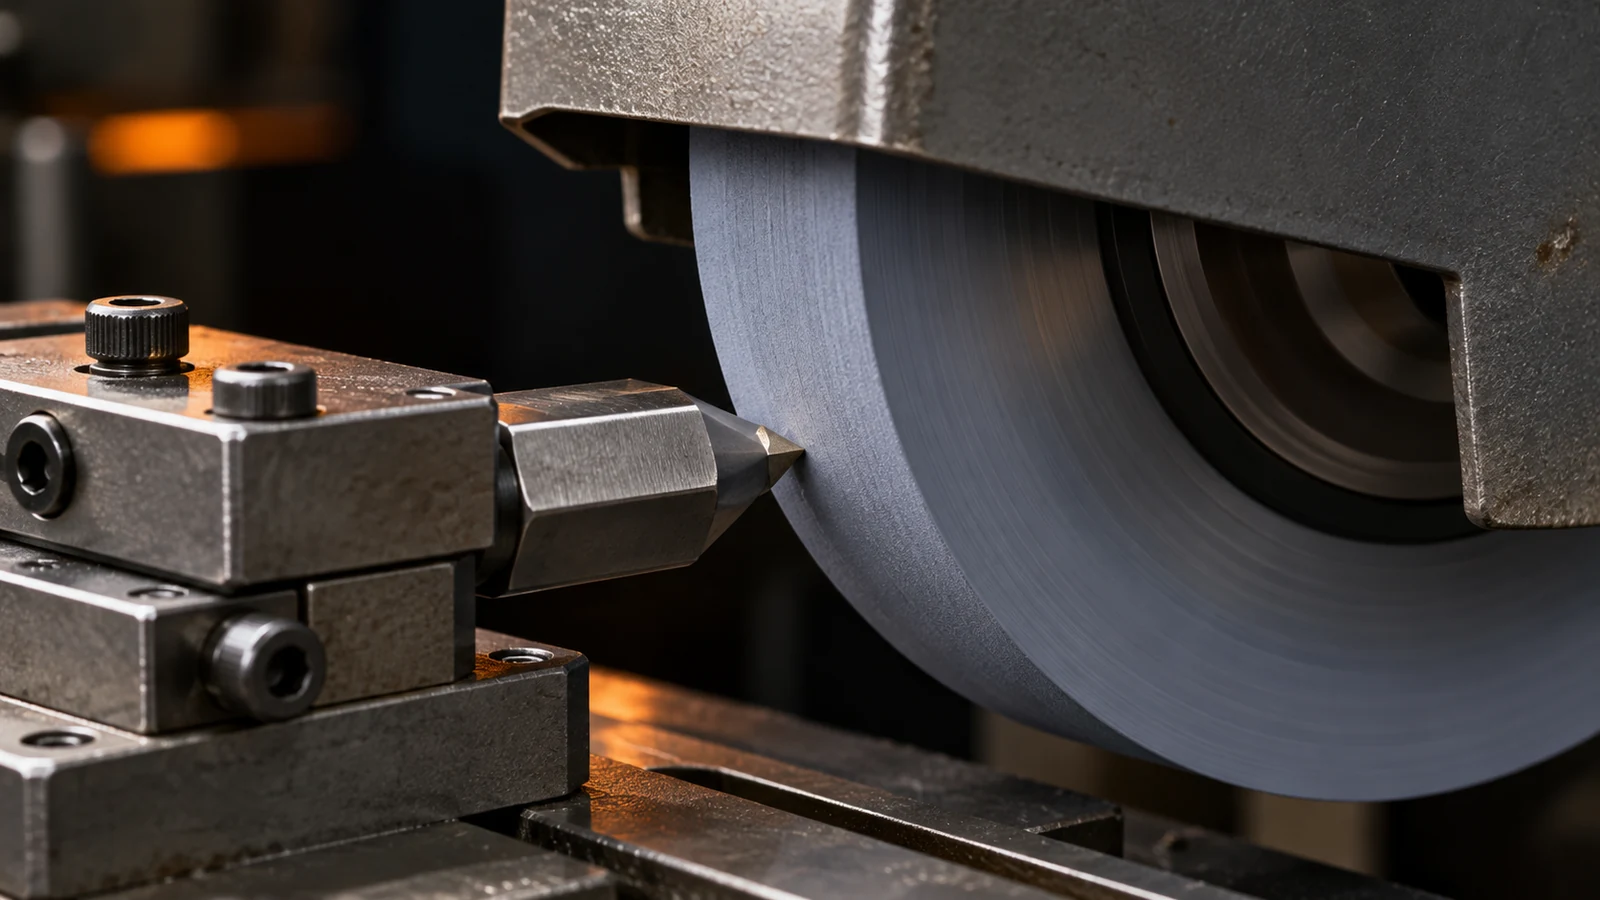
Le dressage restaure ou conditionne la face de la meule, mais il ne doit pas être utilisé comme un bouton de réglage aléatoire. Enregistrez le type et l'état du dresseur, la configuration, le sens de déplacement et la séquence entre le dressage et la rectification. Si le motif de broutement change immédiatement après une opération de dressage, c'est une preuve utile ; s'il ne change pas, un dressage répété peut consommer de la meule et de la matière de la pièce sans résoudre un problème de montage, de maintien de la pièce ou d'environnement.
- Maintenez constants la pièce, la meule, le liquide de refroidissement et le parcours de rectification pour la comparaison.
- Enregistrez la face rectifiée et le résultat dimensionnel pertinent avant de modifier la procédure de dressage.
- Modifiez une seule variable de dressage dans le cadre du processus approuvé et inspectez la même zone ensuite.
- Vérifiez l'état de la meule et le support de la pièce si le motif persiste ou réapparaît rapidement.
- Signalez les vibrations persistantes pour un diagnostic de la machine ou du processus plutôt que de les compenser par des réglages non documentés.
La rectification plane est une voie de finition, et non une garantie que chaque géométrie ou matériau réagira de la même manière. Pour le contexte de processus associé, consultez la page capacité de rectification plane et présentation de la rectification de précision. L'approche correcte dépend de la pièce, de l'état de la matière, de la spécification de la meule, de la machine et du plan d'inspection.
Relier l'état de surface à l'exigence de la pièce
Toutes les ondulations visibles n'ont pas la même importance fonctionnelle. Une référence rectifiée, une face de glissement, une surface d'étanchéité ou une interface de roulement peut exiger une texture de surface, une planéité, un parallélisme ou une relation à une autre caractéristique définis. Une zone non fonctionnelle peut ne pas nécessiter le même niveau de contrôle. Indiquez l'exigence sur le plan ou la spécification d'achat, et assurez-vous que la méthode utilisée pour la vérifier correspond à la caractéristique.
Pour l'examen par le fournisseur, communiquez la révision du plan, l'état du matériau et de la dureté, la surépaisseur d'usinage, les surfaces rectifiées, le schéma de références, l'exigence de finition et la quantité. S'il s'agit d'un problème de processus, incluez l'emplacement du motif, le moment de sa première apparition et tout changement récent de meule ou de configuration. Ces informations permettent de remonter à la cause sans promettre une qualité de meule, une valeur de dressage ou une vitesse de table universelles.
Questions fréquentes
Le dressage éliminera-t-il toujours le broutement en rectification plane ?
Non. Le dressage peut aider lorsque l'état de la meule ou le processus de dressage est en cause. Il ne corrigera pas un montage desserré, un mouvement de la pièce, un problème de broche ou une vibration transmise par un équipement voisin.
Les marques de broutement peuvent-elles être confondues avec une brûlure de rectification ?
Oui, les défauts visuels peuvent se chevaucher, mais le broutement est un motif lié aux vibrations tandis que la brûlure implique un endommagement thermique. Une évaluation appropriée peut nécessiter une inspection de surface et, pour les pièces critiques, une méthode adaptée pour évaluer l'intégrité du matériau.
Le fournisseur doit-il fixer une limite universelle de broutement ?
Non. L'acceptation doit être liée à l'exigence fonctionnelle du plan, à la spécification de surface et à la méthode d'inspection. Une limite visuelle vague peut conduire à des interprétations différentes de la part du fournisseur et de l'acheteur.