
La inspección de primera pieza para piezas mecanizadas por CNC es un punto de control para la liberación de la producción, no un informe ceremonial. Confirma que el plano, el material, el programa, el utillaje, el dispositivo de sujeción, la secuencia de mecanizado, la ruta de acabado y el método de inspección han producido una pieza representativa que cumple los requisitos acordados. Una primera pieza aprobada respalda la decisión de continuar; no garantiza que todas las piezas posteriores sigan siendo conformes.
La distinción es importante para los compradores extranjeros. Un proveedor puede fabricar una muestra excelente mediante ajustes adicionales, selección manual o una configuración temporal. La verdadera pregunta es si la pieza inspeccionada representa el proceso previsto para el pedido. Esta guía explica qué debe demostrar la FAI, cuándo debe repetirse, qué debe incluir el informe y cómo los compradores pueden definir una puerta de aprobación sin crear retrasos innecesarios.
La cuestión de la liberación precede al formulario de inspección
Antes de elegir una plantilla, decida qué está esperando la producción. En un proyecto, el proveedor puede continuar tras la aprobación interna de la primera pieza. En otro, la máquina debe detenerse hasta que el comprador revise un informe dimensional. Para un programa regulado, el cliente puede exigir un Informe de Inspección de Primera Pieza formal con formularios específicos y registros de respaldo.
Una instrucción de liberación útil indica cuatro cosas:
- Alcance: qué número de pieza, revisión, cantidad y ruta de producción cubre la aprobación.
- Evidencia: qué dimensiones, notas, registros de material, requisitos de acabado y resultados de ensayos deben presentarse.
- Autoridad: quién puede aprobar la continuación y si el silencio cuenta como aprobación.
- Reacción: qué ocurre si una característica no cumple o el plano no puede interpretarse de forma consistente.
Sin esas reglas, “FAI requerida” puede significar cualquier cosa, desde una fotografía y tres mediciones hasta un paquete completo de rendición de cuentas de características. La ambigüedad afecta a la cotización, el tiempo de inspección, la programación de la máquina y la planificación de la entrega.
Qué debe preservar una primera pieza representativa
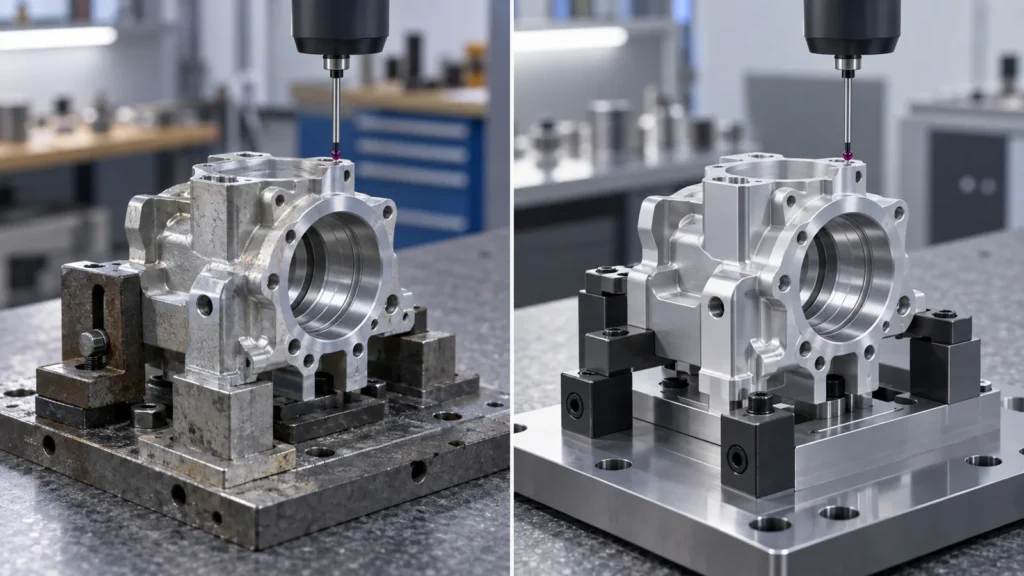
La primera pieza debe fabricarse bajo las condiciones de producción que se espera validar. Si la muestra utiliza un material diferente, un dispositivo de sujeción distinto, un programa prototipo, una herramienta temporal o un proveedor alternativo de acabado, su resultado puede no respaldar la liberación del lote planificado.
| Elemento de producción | Qué debe coincidir con el lote planificado | Riesgo si cambia |
|---|---|---|
| Definición de ingeniería | Revisión del plano, modelo CAD, especificaciones, notas y desviaciones aprobadas | El informe puede verificar un requisito obsoleto. |
| Material | Grado, condición o temple, forma del material y trazabilidad requerida | El comportamiento de corte, la estabilidad, la resistencia o la certificación pueden diferir. |
| Ruta de fabricación | Tipo de máquina, revisión del programa, montajes, dispositivos de sujeción, herramientas y secuencia de operaciones | Los datums y el error acumulado de montaje pueden cambiar. |
| Postprocesamiento | Tratamiento térmico, recubrimiento, anodizado, pasivado, rectificado u otros pasos requeridos | Las dimensiones, la condición superficial y la documentación pueden dejar de representar el envío. |
| Ruta de inspección | Alineación de datos de referencia, instrumentos, dispositivos, reglas de evaluación y formato del informe | Los resultados pueden no ser comparables ni defendibles. |
Para los prototipos de CNC que no continuarán a producción, puede ser suficiente una verificación dimensional limitada. Para la producción repetitiva, la primera pieza debe capturar la definición del proceso que los pedidos futuros puedan referenciar. La secuencia de fabricación más amplia se explica en la Guía del proceso de mecanizado CNC.
El FAI debe contemplar más que las dimensiones
Un informe dimensional puede mostrar valores nominales, tolerancias y resultados medidos, pero las dimensiones son solo una parte de la conformidad. El plano también puede controlar el material, el tratamiento térmico, el acabado superficial, la condición de los bordes, las roscas, el marcado, la limpieza, el ensamblaje, las pruebas especiales y el embalaje.
Un paquete de primera pieza listo para el comprador puede incluir, cuando se requiera. Esto es especialmente importante cuando la ruta incluye posprocesamiento para piezas de CNC, porque la evidencia final debe conectar la condición mecanizada, el proceso externo y la pieza liberada.
- un plano con globos o una lista de características vinculada a las filas del informe;
- resultados dimensionales reales en lugar de solo aprobado/rechazado;
- grado del material, condición, referencia de calor o lote y certificado aplicable;
- certificados de procesos especiales vinculados a la pieza y revisión correctas;
- identificación del equipo o método de inspección cuando sea contractualmente requerido;
- fotografías o evidencia de aceptación visual para áreas críticas en apariencia;
- registros de desviaciones aprobadas y la autoridad que las aceptó.
El informe no debe dar a entender que se verificó una característica cuando el proveedor solo revisó un certificado o copió un valor del plano. Los resultados medidos, la evidencia de certificados, las comprobaciones visuales, los calibres funcionales y las declaraciones del proveedor responden a preguntas diferentes y deben identificarse en consecuencia.
Cuando se hace necesario un FAI nuevo o parcial
Una primera pieza no es válida de forma permanente solo porque un número de pieza se haya producido antes. Un cambio puede invalidar toda o parte de la evidencia anterior. La respuesta requerida depende de las reglas del cliente, el plano, la orden de compra y el efecto del cambio.
Los desencadenantes comunes incluyen:
- un nuevo número de pieza o primera corrida de producción;
- un cambio de plano, modelo CAD, especificación o revisión;
- un cambio en el grado de material, la condición o la fuente aprobada;
- un nuevo programa CNC, dispositivo de sujeción, ruta de máquina o estrategia significativa de herramientas;
- un cambio en un proceso especial o en un procesador externo;
- reanudación de la producción tras una interrupción prolongada cuando las reglas del cliente exigen revalidación;
- una fuga de calidad o evidencia de que el proceso anterior ya no representa la producción.
Un FAI parcial o delta puede ser apropiado cuando solo se ven afectadas características definidas. Sin embargo, debe registrarse la justificación. “Solo cambió el bloque de títulos” y “cambió el esquema de datos” no son eventos equivalentes. La revisión de las características afectadas debe considerar las dimensiones posteriores, los montajes, la alineación de inspección y la documentación, no solo la línea marcada en rojo.
La decisión de aprobación necesita tres respuestas separadas
Una revisión sólida no reduce el resultado a una sola casilla verde. Separa la conformidad del producto, la preparación del proceso y la integridad de la documentación.
| Decisión | Pregunta | Resultado posible |
|---|---|---|
| Conformidad del producto | ¿Cumple la pieza inspeccionada todos los requisitos dentro del alcance acordado del FAI? | Aceptar, rechazar o solicitar una desviación aprobada. |
| Preparación del proceso | ¿Se fabricó la pieza con la ruta de producción prevista y están definidos los controles para las fuentes de variación conocidas? | Liberar, liberar con controles o requerir otra prueba. |
| Integridad de la documentación | ¿Se puede vincular cada resultado y certificado requerido con la pieza, revisión, material y proceso correctos? | Completar, corregir los registros faltantes o volver a enviar. |
Una pieza puede ser dimensionalmente aceptable mientras falta su registro de material. Un informe puede estar perfectamente formateado mientras la característica mecanizada falla. Un primer artículo puede aprobar mientras el proceso continuo sigue siendo vulnerable al desgaste de la herramienta o a la deriva térmica. Mantener las tres respuestas separadas hace que la decisión de liberación sea más precisa.
Haga que el informe sea revisable, no solo completo
Un paquete de primera pieza puede contener todos los archivos necesarios y aun así ser difícil de aprobar. El comprador no debería tener que adivinar si “Ítem 27” se refiere a una dimensión del plano, una nota o un requisito de superficie. Utilice un sistema de numeración de características estable que conecte el plano con globos, la hoja de resultados, los certificados y cualquier desviación aprobada.
Los valores reales deben conservar sus unidades y una resolución adecuada. Cuando una característica se verifica mediante un calibre funcional, un certificado, un estándar visual o una prueba en lugar de una medición variable, identifique ese tipo de evidencia. Un “OK” genérico puede ocultar si el proveedor midió la condición o simplemente confirmó que existía un documento. Para los resultados de CMM, conserve la alineación de datums y la nomenclatura de características necesarias para interpretar el informe.
Los nombres de archivo también deben llevar una identidad útil: número de pieza, revisión, estado de FAI y fecha o secuencia de envío. Si el comprador devuelve comentarios, las revisiones deben controlarse para que una hoja de resultados obsoleta no se combine con un plano corregido. Un índice de portada conciso puede enumerar cada entregable requerido y su estado. Este pequeño paso acorta el tiempo de revisión de forma más eficaz que enviar un único archivo desestructurado con docenas de archivos de nombres ambiguos.
Cómo los compradores pueden acortar el plazo de entrega del FAI
Los retrasos de FAI a menudo comienzan antes del mecanizado. El proveedor recibe un modelo CAD sin un plano controlado, un plano con revisiones contradictorias, un requisito cosmético indefinido o una solicitud de “inspección completa” sin un formato requerido. El equipo de inspección entonces espera aclaraciones cuando la máquina ya está programada.
En la etapa de RFQ, proporcione el plano y la revisión, identifique las características críticas, defina la cantidad de primera pieza, indique si se requiere la aprobación del comprador antes de continuar y enumere los documentos requeridos. Si una plantilla, portal o convención de nomenclatura específicos son obligatorios, inclúyalos antes de la cotización. Si el proyecto solo necesita un informe limitado de primera pieza, dígalo explícitamente.
El proveedor debe responder con preguntas sobre características inaccesibles, interpretación de datums, método de medición, pruebas destructivas, secuencia de posprocesamiento y cualquier característica que no pueda verificarse según el plano. Estas preguntas son evidencia de planificación, no una señal de que la inspección sea débil. La FAI de Jucheng capacidades de calidad la página proporciona contexto general, mientras que el alcance de inspección y reporte específico del pedido debe acordarse a partir del plano real.
Después de la aprobación, controle el proceso, no solo el informe
La FAI es más sólida cuando se convierte en la línea base para la producción en lugar de un documento archivado. Las dimensiones críticas deben vincularse a una frecuencia de inspección en proceso o final. Los riesgos de vida útil de la herramienta, las características dependientes del montaje, la geometría sensible a la distorsión y los cambios dimensionales posteriores al proceso deben tener puntos de control y reacciones definidos.
Aquí es donde la FAI y la inspección continua control de calidad del mecanizado CNC separado. La primera pieza confirma un punto de partida representativo. El control del proceso monitorea si la producción posterior permanece consistente con ese punto de partida. Para lotes más grandes o repetidos, la evidencia de capacidad puede ser más significativa que celebrar repetidamente una sola muestra conforme.
Preguntas frecuentes sobre la inspección de primera pieza
¿La primera pieza mecanizada es automáticamente la primera pieza de referencia?
No. La primera pieza debe representar el proceso de producción definido. Una pieza de ajuste o prueba fabricada con utillaje temporal puede ser útil para el ajuste, pero puede no ser adecuada para la aprobación formal.
¿La FAI requiere que se mida cada dimensión?
Depende de los requisitos aplicables del cliente, la norma, el plano y la orden de compra. Algunos programas formales exigen responsabilidad sobre todas las características de diseño; otros pedidos comerciales utilizan un informe de características críticas acordado.
¿Puede continuar la producción antes de la aprobación del comprador?
Solo si la regla de liberación acordada lo permite. La orden de compra debe indicar si el proveedor puede continuar después de la aprobación interna o debe esperar la autorización por escrito del cliente.
¿Una FAI aprobada demuestra que todo el lote es bueno?
No. Demuestra que la pieza representativa inspeccionada cumplió con el alcance definido. La conformidad del lote y la estabilidad del proceso requieren controles continuos, muestreo o evidencia de capacidad apropiada para el pedido.
La regla práctica es simple: defina qué debe demostrar la primera pieza antes de que comience la producción. Un punto de liberación claro, un proceso representativo, un informe vinculado a las características y un plan de reacción documentado convierten la FAI de papeleo en una decisión de fabricación útil.