
Les marques de broutement sur une pièce tournée proviennent généralement de vibrations dans la boucle outil–pièce–machine, et non d'un seul réglage de vitesse de coupe défectueux. Commencez par noter où le motif apparaît, s'il se répète sur toute la circonférence et s'il change avec le porte-à-faux, la pression du mandrin, l'avance ou l'état de l'outil. Ces indices permettent de distinguer un montage flexible d'une plaquette usée, d'une coupe interrompue ou d'une vibration côté machine avant de modifier plusieurs variables à la fois.
Pour les acheteurs, la distinction est importante car une ondulation esthétique, un problème dimensionnel et une vibration qui endommage une surface fonctionnelle n'ont pas les mêmes conséquences en matière d'acceptation. Une spécification de finition doit identifier la surface et sa fonction ; la route de fabrication peut ensuite être évaluée par rapport à cette exigence.
Lire le motif avant de modifier la coupe
Le broutement en tournage est une vibration auto-entretenue : une arête de coupe rencontre une ondulation de surface laissée par une révolution précédente, et l'épaisseur de copeau variable peut amplifier la vibration suivante. La marque visible est la preuve de cette interaction dynamique. Son espacement et sa localisation sont utiles, mais une photographie seule identifie rarement la cause racine.
| Motif observé | Premiers contrôles | Ce que cela peut indiquer |
|---|---|---|
| Bandes circonférentielles régulières sur une longue section élancée | Porte-à-faux de la pièce, contre-pointe ou lunette, serrage du mandrin, porte-à-faux de l'outil | Faible rigidité de la pièce ou du montage |
| Marques concentrées près d'un épaulement ou d'une caractéristique interrompue | Entrée de l'outil, état de l'arête de la plaquette, variation locale de paroi ou de section | Modification de la force de coupe ou engagement intermittent |
| Changement d'état de surface après plusieurs pièces ou un changement d'outil | Usure de la plaquette, adhérence de matière, positionnement de l'outil, historique des décalages | État de l'outil ou répétabilité du montage |
| Vibration apparaissant sur des travaux ou axes sans rapport | État de la machine, maintien de la pièce, vibrations à proximité, positionnement de la broche ou de la tourelle | Une source côté machine ou environnementale |
Ne traitez pas le tableau comme un diagnostic à lui seul. Un état de surface évoquant du broutement peut aussi provenir d'une arête endommagée, d'un recoupage de copeaux, d'un défaut de surface de la matière ou d'un montage de mesure instable. Comparez la zone affectée avec le plan et inspectez la plaquette et les copeaux avant d'attribuer une cause.
Tracer la boucle de vibration
Commencez par la rigidité. Une pièce longue en porte-à-faux depuis le mandrin se comporte comme un ressort ; une petite variation de longueur non supportée peut avoir plus d'effet qu'un ajustement modéré de l'avance. Les parois minces, les arbres élancés, les surfaces de serrage étroites et les outils à grand porte-à-faux réduisent tous la rigidité du système. Vérifiez que la pièce est en appui contre sa butée et que le serrage ne déforme pas une section mince avant la coupe.
Inspectez ensuite l'assemblage de l'outil. Un porte-à-faux excessif du porte-outil, un mauvais positionnement de la plaquette, une poche endommagée, un rayon de bec inadapté à la rigidité de la pièce ou une arête de coupe usée peuvent transformer une coupe stable en coupe vibrante. Vérifiez que la plaquette est propre et correctement bridée. Une géométrie plus affûtée peut réduire la force de coupe dans certaines applications, mais l'arête appropriée dépend de la matière, du contrôle des copeaux et de l'exigence d'état de surface ; ce n'est pas une solution universelle.
Examinez ensuite l'engagement et la séquence. Une passe d'ébauche lourde suivie d'une passe de finition très légère peut frotter plutôt que couper si l'arête est usée ou si le surépaisseur varie. Les formes interrompues peuvent créer des impulsions de force. L'accumulation de copeaux peut aussi perturber la coupe. L'amenée du liquide de refroidissement, l'évacuation des copeaux et une surépaisseur constante font partie du procédé, ce ne sont pas des détails secondaires.
Enfin, distinguez la vibration de coupe de la variation de mesure. Si une pièce est chaude, maintenue différemment ou mesurée à un autre endroit, le diamètre enregistré peut varier même lorsque le motif de surface n'a pas changé. Convenez de la référence, de l'instrument, du point de contact et des conditions d'inspection avant de modifier les décalages pour courir après une lecture.
Utiliser une séquence d'essai contrôlée
Modifiez une seule variable à la fois et gardez la méthode d'inspection constante. Une séquence pratique est la suivante :
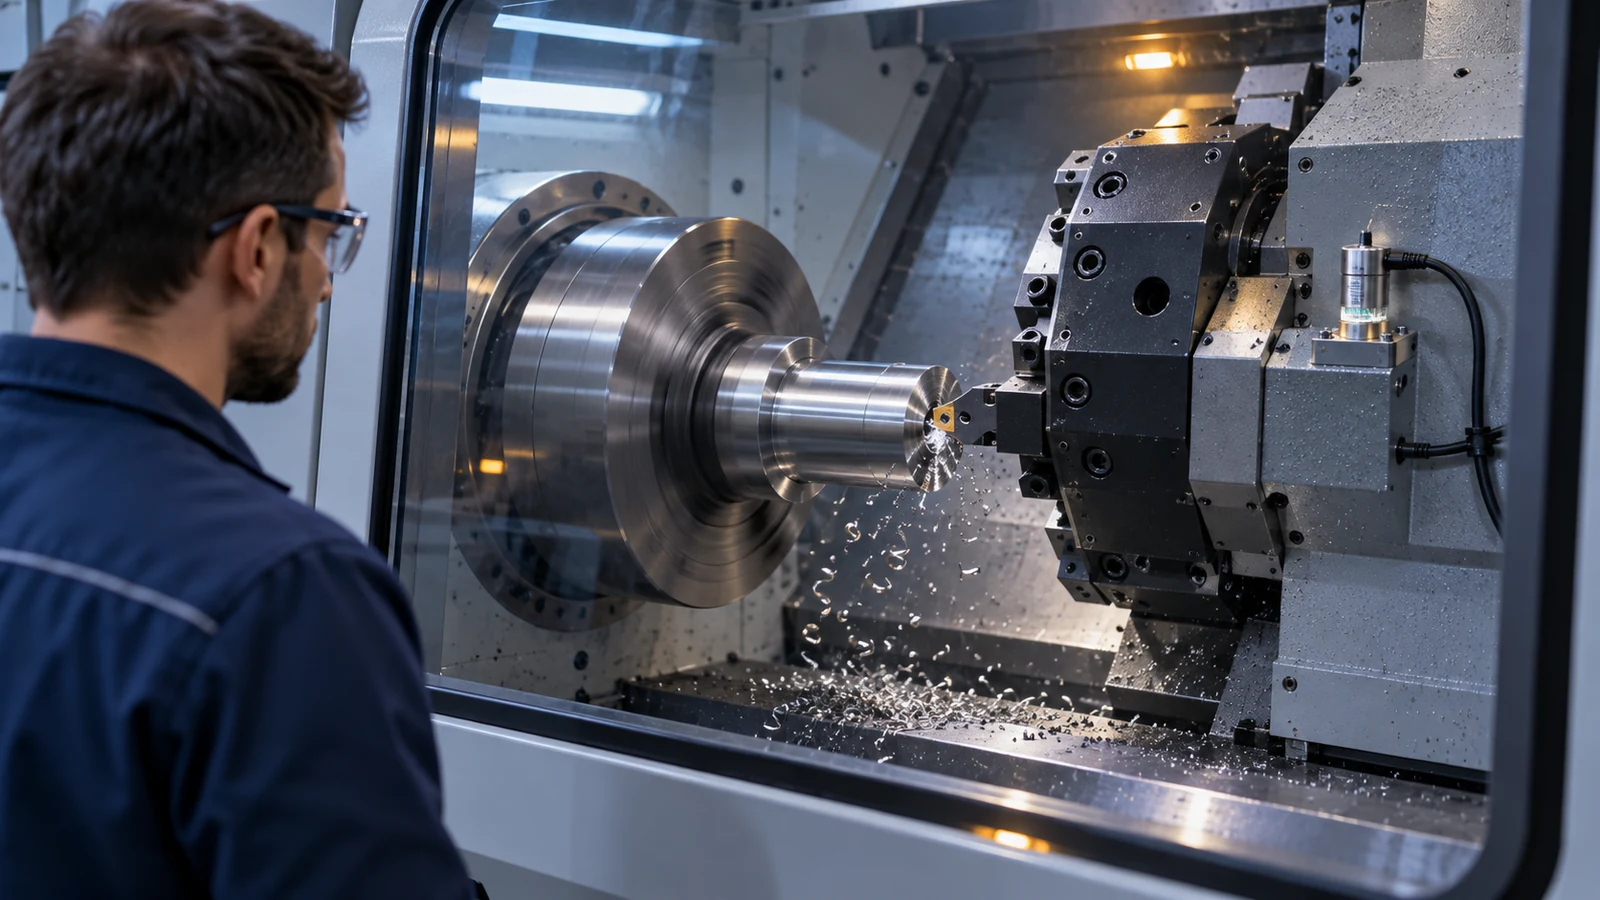
- Confirmez le symptôme. Marquez l'emplacement, la direction et l'étendue du broutement ; comparez-les avec la surface fonctionnelle et l'exigence d'état de surface du plan.
- Vérifiez le montage. Vérifiez le dépassement, le support, le contact avec le mandrin, le porte-à-faux de l'outil, l'assise de la plaquette et si la pièce est déformée par le serrage.
- Inspectez l'arête de coupe et les copeaux. Remplacez une plaquette douteuse par une plaquette de référence et notez si le symptôme se déplace ou disparaît.
- Effectuez un petit ajustement de coupe, documenté. Testez individuellement la vitesse, l'avance, la profondeur de passe ou la géométrie de l'outil. Évitez de tous les modifier en même temps, sinon le résultat n'identifiera pas la cause.
- Revérifiez ensemble la dimension et l'état de surface. Un aspect plus lisse ne constitue pas une conformité si la caractéristique est désormais hors tolérance, et une dimension stable ne satisfait pas automatiquement une exigence d'état de surface.
Pour une production répétée, conservez les conditions de montage réussies et définissez ce qui déclenche un changement d'outil ou une revue du processus. Si la coupe reste instable, revoyez le support de la pièce et la séquence d'opération plutôt que de continuer à ajuster les correcteurs. Le cadre plus large Processus de tournage CNC est plus efficace lorsque le plan, le plan de bridage, l'accès de l'outil et le repère de contrôle sont considérés ensemble.
Quand le broutement devient un problème de plan ou d'approvisionnement
Un acheteur doit distinguer une préférence visuelle d'une exigence d'acceptation mesurable. Si une surface tournée est un siège de roulement, une portée d'étanchéité, un diamètre de positionnement ou une interface de glissement, identifiez sa fonction et indiquez sur le plan les exigences dimensionnelles et de surface applicables. Si elle est non fonctionnelle, une note générale “ pas de broutement ” peut créer des litiges de contrôle subjectifs sans définir de limite d'acceptation.
Pour une demande de devis, incluez la révision du plan, le matériau et son état, la quantité, les surfaces critiques, les exigences d'état de surface et toute exigence de repère ou de contrôle. Si une marque n'est inacceptable que dans une zone spécifique, montrez cette zone. N'exigez pas un nombre d'axes machine ni une étiquette de procédé, sauf si la fonction de la pièce en dépend réellement.
Lorsqu'une pièce combine de longues caractéristiques élancées avec des exigences serrées de dimension ou d'état de surface, demandez comment le fournisseur soutiendra la pièce et vérifiera la surface critique. La réponse doit décrire le plan de contrôle en fonction de la pièce et de ses critères d'acceptation, sans promettre que le broutement ne se produira jamais.
Questions fréquentes
La réduction de la vitesse de broche arrête-t-elle toujours le broutement en tournage ?
Non. Les changements de vitesse peuvent éloigner le processus d'une condition instable, mais les vibrations peuvent aussi provenir d'un support faible, d'un porte-à-faux d'outil, d'une arête endommagée ou d'un engagement interrompu. Trouvez la source avant de considérer la vitesse comme l'unique solution.
Les marques de broutement peuvent-elles être éliminées par polissage ?
Uniquement si la fonction de surface, la surépaisseur d'usinage et les limites dimensionnelles permettent un enlèvement de matière. Le polissage peut masquer l'aspect sans corriger la dimension ou la géométrie sous-jacente ; il ne doit donc pas remplacer une décision définie d'usinage et de contrôle.
Le broutement doit-il être spécifié comme défaut sur le plan ?
Utilisez une exigence mesurable de finition ou de géométrie sur les surfaces fonctionnelles. Pour les zones non fonctionnelles, ne définissez une limite visuelle objective que lorsque l'aspect importe ; sinon, une interdiction vague peut entraîner une acceptation incohérente.