
Las marcas de chatter en una pieza torneada suelen provenir de vibraciones en el bucle herramienta–pieza–máquina, no de un único ajuste incorrecto de la velocidad de corte. Empiece por registrar dónde aparece el patrón, si se repite en toda la circunferencia y si cambia con el voladizo, la presión del plato, el avance o el estado de la herramienta. Esas pistas permiten distinguir un montaje flexible de una plaquita desgastada, un corte interrumpido o una vibración del lado de la máquina antes de cambiar varias variables a la vez.
Para los compradores, la distinción importa porque una ondulación cosmética, un problema dimensional y una vibración que daña una superficie funcional no tienen la misma consecuencia de aceptación. Una especificación de acabado debe identificar la superficie y su función; el proceso de fabricación puede entonces evaluarse frente a ese requisito.
Lea el patrón antes de cambiar el corte
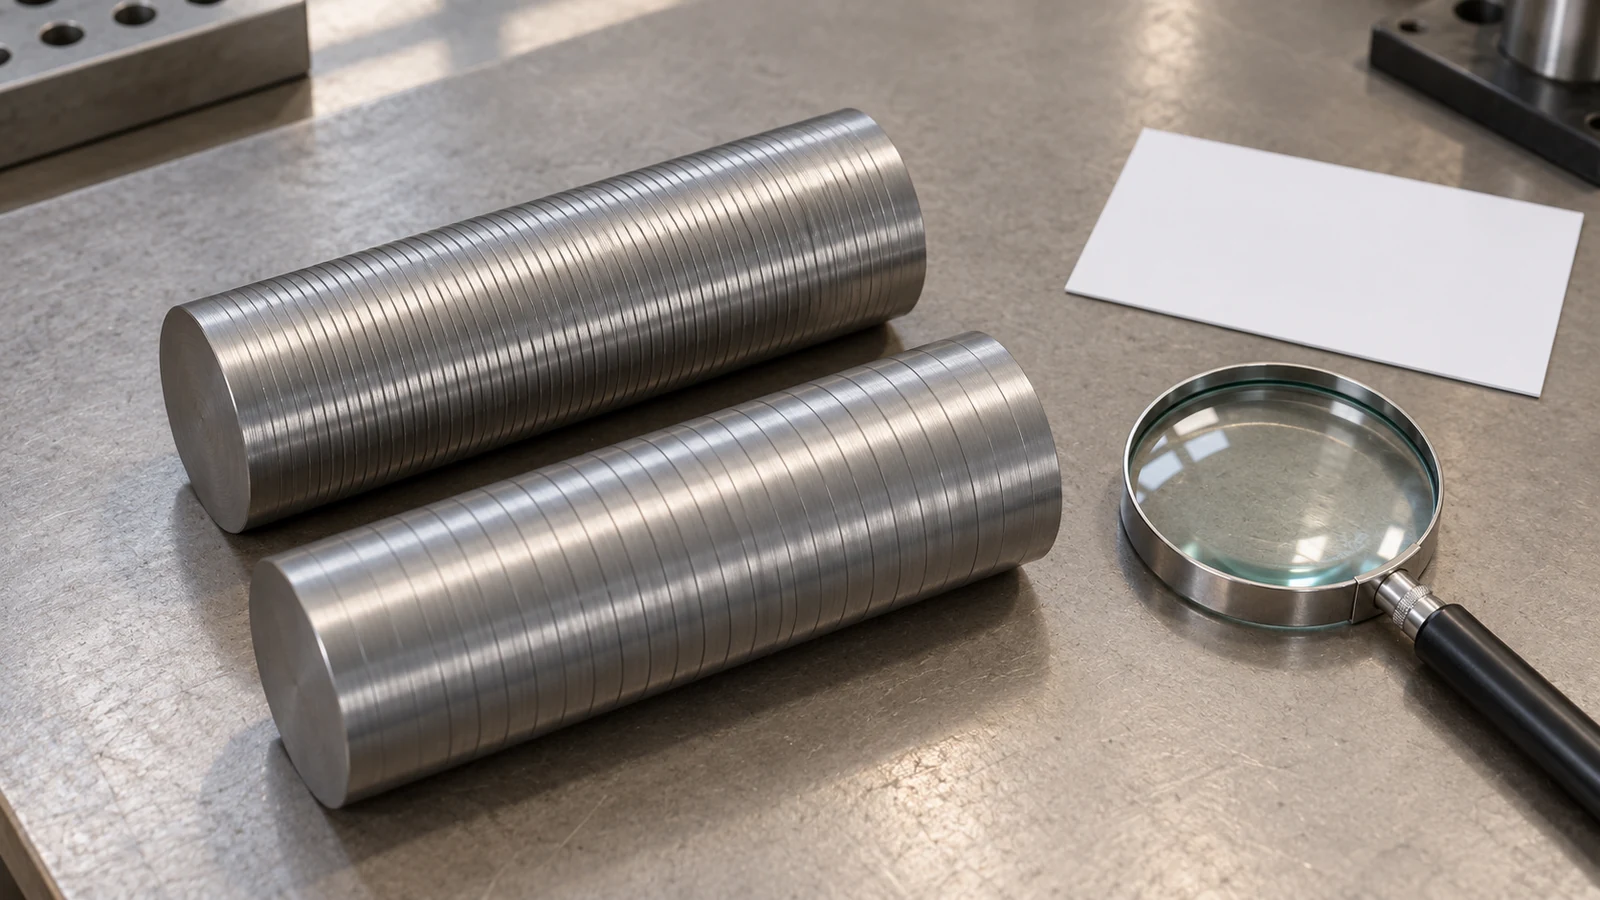
El chatter en el torneado es una vibración autorreforzada: un filo de corte se encuentra con una ondulación superficial dejada por una revolución anterior, y el espesor de viruta variable puede amplificar la siguiente vibración. La marca visible es evidencia de esa interacción dinámica. Su espaciado y ubicación son útiles, pero una fotografía por sí sola rara vez identifica la causa raíz.
| Patrón observado | Primeras comprobaciones | Qué puede indicar |
|---|---|---|
| Bandas circunferenciales regulares sobre una sección larga y esbelta | Voladizo de la pieza, contrapunto o soporte de luneta, agarre del plato, voladizo de la herramienta | Baja rigidez en la pieza o en el montaje |
| Marcas concentradas cerca de un hombro o de una característica interrumpida | Entrada de la herramienta, estado del filo de la plaquita, cambio local de pared o de sección | Fuerza de corte variable o compromiso intermitente |
| El acabado cambia después de varias piezas o de un cambio de herramienta | Desgaste de la plaquita, material adherido, asiento de la herramienta, historial de compensaciones | Condición de la herramienta o repetibilidad del montaje |
| Aparece vibración en trabajos o ejes no relacionados | Condición de la máquina, sujeción de la pieza, vibración cercana, asiento del husillo o de la torreta | Una fuente del lado de la máquina o del entorno |
No trate la tabla como un diagnóstico por sí sola. Un acabado similar al chatter también puede provenir de un filo dañado, del recorte de viruta, de un defecto en la superficie del material o de un montaje de medición inestable. Compare la región afectada con el plano e inspeccione la plaquita y las virutas antes de asignar una causa.
Rastree el bucle de vibración
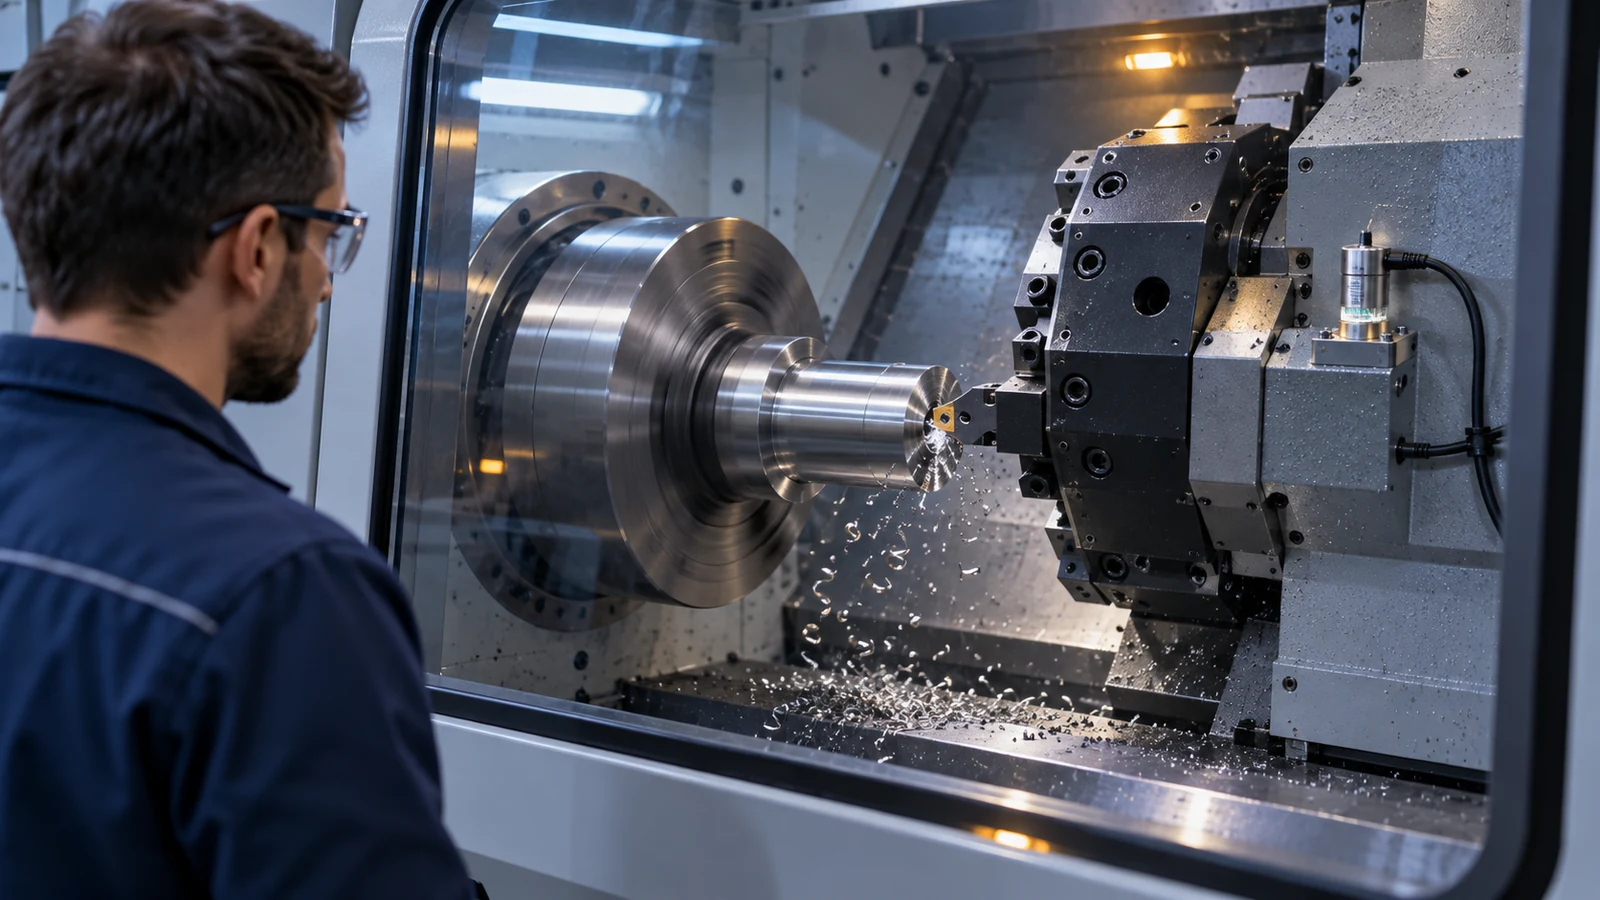
Comience por la rigidez. Una pieza larga que sobresale del chuck se comporta como un resorte; un pequeño cambio en la longitud no soportada puede importar más que un ajuste moderado del avance. Las paredes delgadas, los ejes esbeltos, las zonas de sujeción estrechas y las herramientas de gran alcance reducen la rigidez del sistema. Verifique que la pieza esté asentada contra su tope y que la sujeción no deforme una sección delgada antes del corte.
A continuación, inspeccione el conjunto de la herramienta. Un voladizo excesivo del portaherramientas, un asiento deficiente de la plaquita, un alojamiento dañado, un radio de punta inadecuado para la rigidez de la pieza o un filo desgastado pueden convertir un corte estable en uno vibratorio. Verifique que la plaquita esté limpia y bien sujeta. Una geometría más afilada puede reducir la fuerza de corte en algunas aplicaciones, pero el filo correcto depende del material, el control de viruta y el requisito de acabado; no es una solución universal.
Luego observe el compromiso de corte y la secuencia. Un desbaste pesado seguido de un pase de acabado muy ligero puede frotar en lugar de cortar si el filo está desgastado o el sobreespesor varía. Las características interrumpidas pueden crear pulsos de fuerza. La acumulación de viruta también puede perturbar el corte. El suministro de refrigerante, la evacuación de viruta y un sobreespesor constante son parte del proceso, no algo secundario.
Por último, separe la vibración de corte de la variación de medición. Si una pieza está caliente, se sujeta de forma diferente o se mide en otra ubicación, el diámetro registrado puede cambiar aunque el patrón superficial no lo haya hecho. Acuerde el datum, el instrumento, el punto de contacto y la condición de inspección antes de cambiar compensaciones para perseguir una lectura.
Utilice una secuencia de prueba controlada
Cambie una variable a la vez y mantenga constante el método de inspección. Una secuencia práctica es:
- Confirme el síntoma. Marque la ubicación, la dirección y la extensión del chatter; compárelo con la superficie funcional y el requisito de acabado del plano.
- Verifique el montaje. Verifique el voladizo, el apoyo, el contacto con el plato, el voladizo de la herramienta, el asiento de la plaquita y si la pieza se está deformando por el amarre.
- Inspeccione el filo de corte y las virutas. Sustituya una plaquita dudosa por una en buen estado conocido y anote si el síntoma se desplaza o desaparece.
- Realice un ajuste de corte pequeño y documentado. Pruebe la velocidad, el avance, la profundidad de corte o la geometría de la herramienta de forma individual. Evite cambiarlos todos a la vez, o el resultado no identificará la causa.
- Vuelva a comprobar el tamaño y la superficie en conjunto. Una apariencia más lisa no es aprobatoria si la característica ahora está fuera de tolerancia, y un tamaño estable no satisface automáticamente un requisito de acabado superficial.
Para la producción repetitiva, conserve las condiciones de configuración exitosas y defina qué desencadena un cambio de herramienta o una revisión del proceso. Si el corte sigue siendo inestable, revise el apoyo de la pieza y la secuencia de operaciones en lugar de seguir ajustando compensaciones. El enfoque más amplio Proceso de torneado CNC es más eficaz cuando el plano, el plan de sujeción, el acceso de la herramienta y el datum de inspección se consideran en conjunto.
Cuando el chatter se convierte en un problema de plano o de abastecimiento
Un comprador debe distinguir una preferencia visual de un requisito de aceptación medible. Si una superficie torneada es un asiento de rodamiento, una cara de sellado, un diámetro de localización o una interfaz deslizante, identifique su función y proporcione en el plano los requisitos dimensionales y superficiales aplicables. Si no es funcional, una nota amplia de “sin chatter” puede generar disputas subjetivas de inspección sin definir un límite de aceptación.
Para una RFQ, incluya la revisión del plano, el material y su condición, la cantidad, las superficies críticas, los requisitos de acabado y cualquier requisito de datum o de inspección. Si una marca es inaceptable solo en una región específica, muestre esa región. No exija un número de ejes de máquina ni una etiqueta de proceso a menos que la función de la pieza realmente dependa de ello.
Cuando una pieza combina características largas y esbeltas con requisitos estrictos de tamaño o acabado, pregunte cómo soportará el proveedor el trabajo y verificará la superficie crítica. La respuesta debe describir el plan de control en términos de la pieza y sus criterios de aceptación, no prometer que el chatter nunca podrá ocurrir.
Preguntas frecuentes
¿Reducir siempre la velocidad del husillo detiene el chatter en el torneado?
No. Los cambios de velocidad pueden alejar el proceso de una condición inestable, pero la vibración también puede provenir de un apoyo débil, del voladizo de la herramienta, de daños en el filo o de un corte interrumpido. Encuentre la fuente antes de tratar la velocidad como la única solución.
¿Se pueden eliminar las marcas de chatter mediante pulido?
Solo si la función de la superficie, el sobreespesor de mecanizado y los límites dimensionales permiten la eliminación de material. El pulido puede ocultar la apariencia sin corregir el tamaño o la geometría subyacentes, por lo que no debe sustituir una decisión definida de mecanizado e inspección.
¿Debe especificarse el chatter como defecto en el plano?
Utilice un requisito de acabado o geometría medible en las superficies funcionales. Para las zonas no funcionales, defina un límite visual objetivo solo cuando la apariencia sea importante; de lo contrario, una prohibición vaga puede dar lugar a una aceptación inconsistente.