
Rattermarken an einem gedrehten Teil entstehen in der Regel durch Schwingungen im System Werkzeug–Werkstück–Maschine und nicht allein durch eine falsche Schnittgeschwindigkeitseinstellung. Erfassen Sie zunächst, wo das Muster auftritt, ob es sich über den gesamten Umfang wiederholt und ob es sich mit dem Überstand, dem Futterdruck, dem Vorschub oder dem Werkzeugzustand ändert. Diese Hinweise unterscheiden einen nachgiebigen Aufbau von einer verschlissenen Wendeschneidplatte, einem unterbrochenen Schnitt oder maschinenseitigen Schwingungen, bevor Sie mehrere Variablen gleichzeitig ändern.
Für Käufer ist diese Unterscheidung wichtig, weil eine optische Riffelung, ein Maßproblem und eine Schwingung, die eine Funktionsfläche beschädigt, nicht dieselben Abnahmekonsequenzen haben. Eine Oberflächenangabe sollte die Fläche und ihre Funktion benennen; der Fertigungsweg kann dann an dieser Anforderung gemessen werden.
Lesen Sie das Muster, bevor Sie den Schnitt ändern
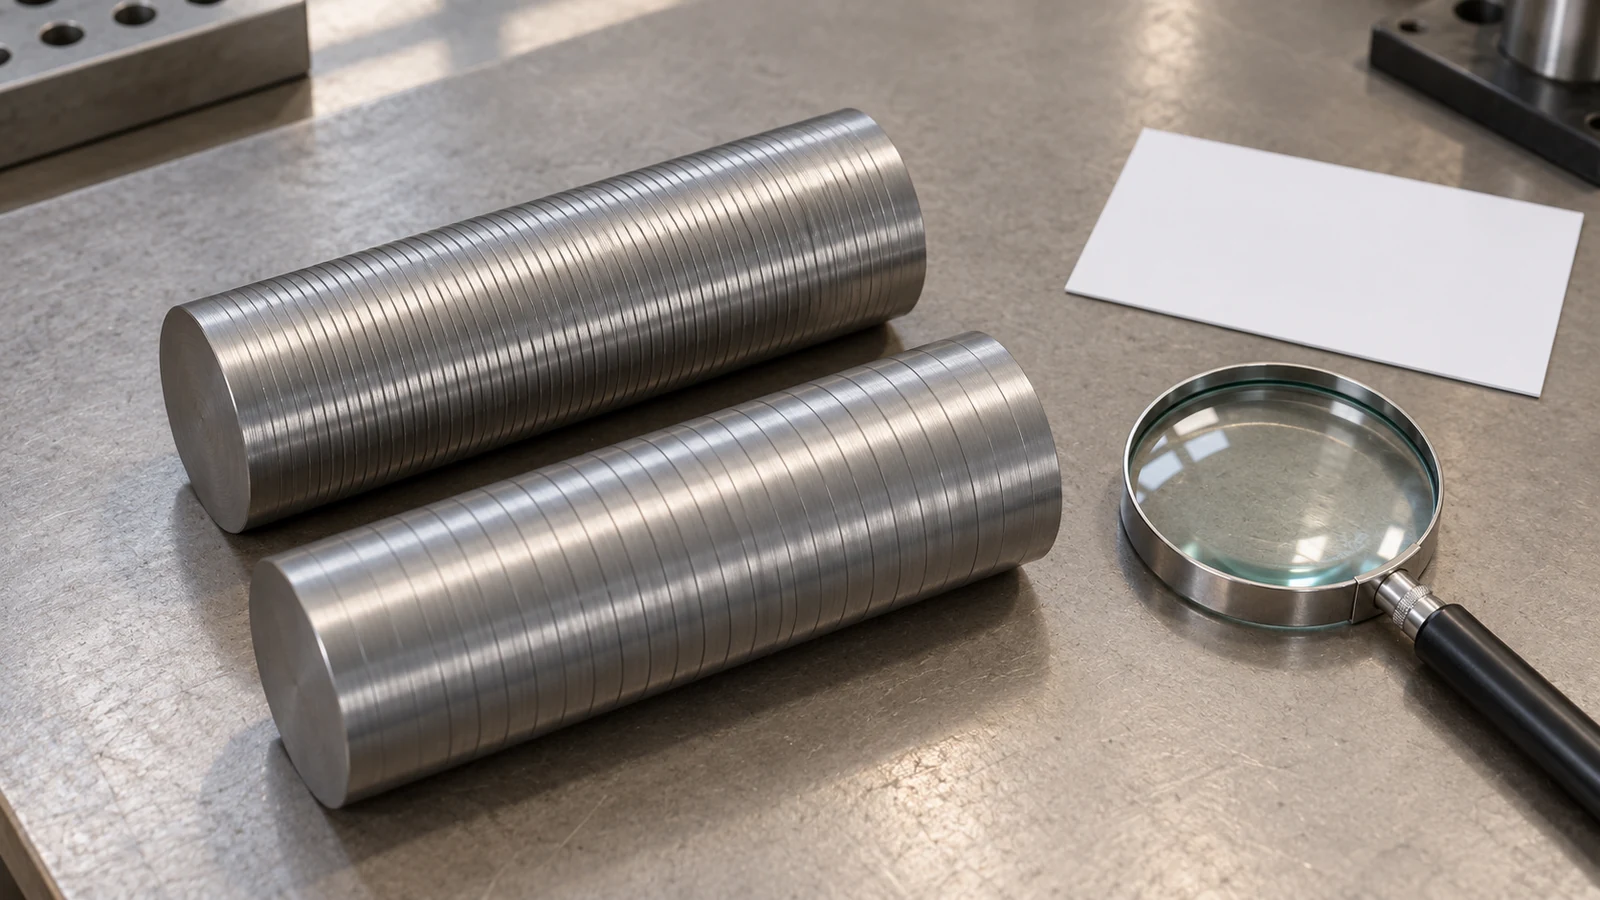
Drehrattermarken sind eine selbsterregte Schwingung: Eine Schneidkante trifft auf eine Oberflächenwelligkeit, die von einer früheren Umdrehung hinterlassen wurde, und die sich ändernde Spanstärke kann die nächste Schwingung verstärken. Die sichtbare Marke ist ein Beleg für diese dynamische Wechselwirkung. Ihr Abstand und ihre Lage sind nützlich, aber ein Foto allein identifiziert selten die Ursache.
| Beobachtetes Muster | Erste Prüfungen | Was es bedeuten kann |
|---|---|---|
| Regelmäßige Umfangsbänder über einen langen, schlanken Abschnitt | Werkstücküberstand, Reitstock oder Lünette, Futtereinspannung, Werkzeugüberstand | Geringe Steifigkeit des Werkstücks oder des Aufbaus |
| Marken konzentriert nahe einer Schulter oder einer unterbrochenen Kontur | Werkzeugeintritt, Zustand der Schneidkante, lokale Wand- oder Querschnittsänderung | Änderung der Schnittkraft oder unterbrochener Eingriff |
| Oberflächenveränderung nach mehreren Teilen oder einem Werkzeugwechsel | Schneidplattenverschleiß, Materialaufbau, Werkzeugauflage, Offset-Historie | Werkzeugzustand oder Wiederholgenauigkeit des Setups |
| Vibration tritt bei unabhängigen Aufträgen oder Achsen auf | Maschinenzustand, Werkstückaufnahme, Vibration in der Umgebung, Spindel- oder Revolverauflage | Eine maschinenseitige oder umgebungsbedingte Ursache |
Betrachten Sie die Tabelle nicht als eigenständige Diagnose. Eine ratternähnliche Oberfläche kann auch von einer beschädigten Schneide, Spanwiederholung, einem Oberflächendefekt des Materials oder einem instabilen Messaufbau stammen. Vergleichen Sie den betroffenen Bereich mit der Zeichnung und prüfen Sie die Schneidplatte und die Späne, bevor Sie eine Ursache zuweisen.
Verfolgen Sie den Schwingungskreis
Beginnen Sie mit der Steifigkeit. Ein weit aus dem Futter ragendes Teil verhält sich wie eine Feder; eine kleine Änderung der ungestützten Länge kann mehr bewirken als eine moderate Vorschubanpassung. Dünne Wände, schlanke Wellen, schmale Spannflächen und Werkzeuge mit großer Reichweite verringern alle die Systemsteifigkeit. Prüfen Sie, ob das Teil an seinem Anschlag anliegt und ob das Spannen einen dünnen Querschnitt verformt, bevor geschnitten wird.
Prüfen Sie als Nächstes die Werkzeugbaugruppe. Übermäßiger Halterüberhang, schlechter Sitz der Schneidplatte, eine beschädigte Tasche, ein für die Teilesteifigkeit ungeeigneter Eckenradius oder eine verschlissene Schneide können einen stabilen Schnitt in einen schwingenden verwandeln. Vergewissern Sie sich, dass die Schneidplatte sauber und korrekt gespannt ist. Eine schärfere Geometrie kann in manchen Anwendungen die Schnittkraft reduzieren, doch die richtige Schneide hängt von Werkstoff, Spanlenkung und Oberflächenanforderung ab; sie ist kein universelles Heilmittel.
Betrachten Sie dann Eingriff und Abfolge. Ein schwerer Schruppschnitt gefolgt von einem sehr leichten Schlichtdurchgang kann eher reiben als schneiden, wenn die Schneide verschlissen ist oder die Aufmaßzugabe variiert. Unterbrochene Merkmale können Kraftimpulse erzeugen. Spanaufbau kann den Schnitt ebenfalls stören. Kühlmittelzufuhr, Spanabfuhr und eine gleichmäßige Aufmaßzugabe sind Teil des Prozesses, keine Nebensache.
Trennen Sie schließlich Schnittvibration von Messstreuung. Wenn ein Teil warm ist, anders gehalten oder an einer anderen Stelle gemessen wird, kann sich der aufgezeichnete Durchmesser verschieben, selbst wenn sich das Oberflächenmuster nicht verändert hat. Einigen Sie sich auf Bezug, Messmittel, Kontaktstelle und Prüfbedingung, bevor Sie Offsets ändern, um einem Messwert nachzujagen.
Verwenden Sie eine kontrollierte Testsequenz
Ändern Sie jeweils nur eine Variable und halten Sie die Prüfmethode konstant. Eine praktische Reihenfolge ist:
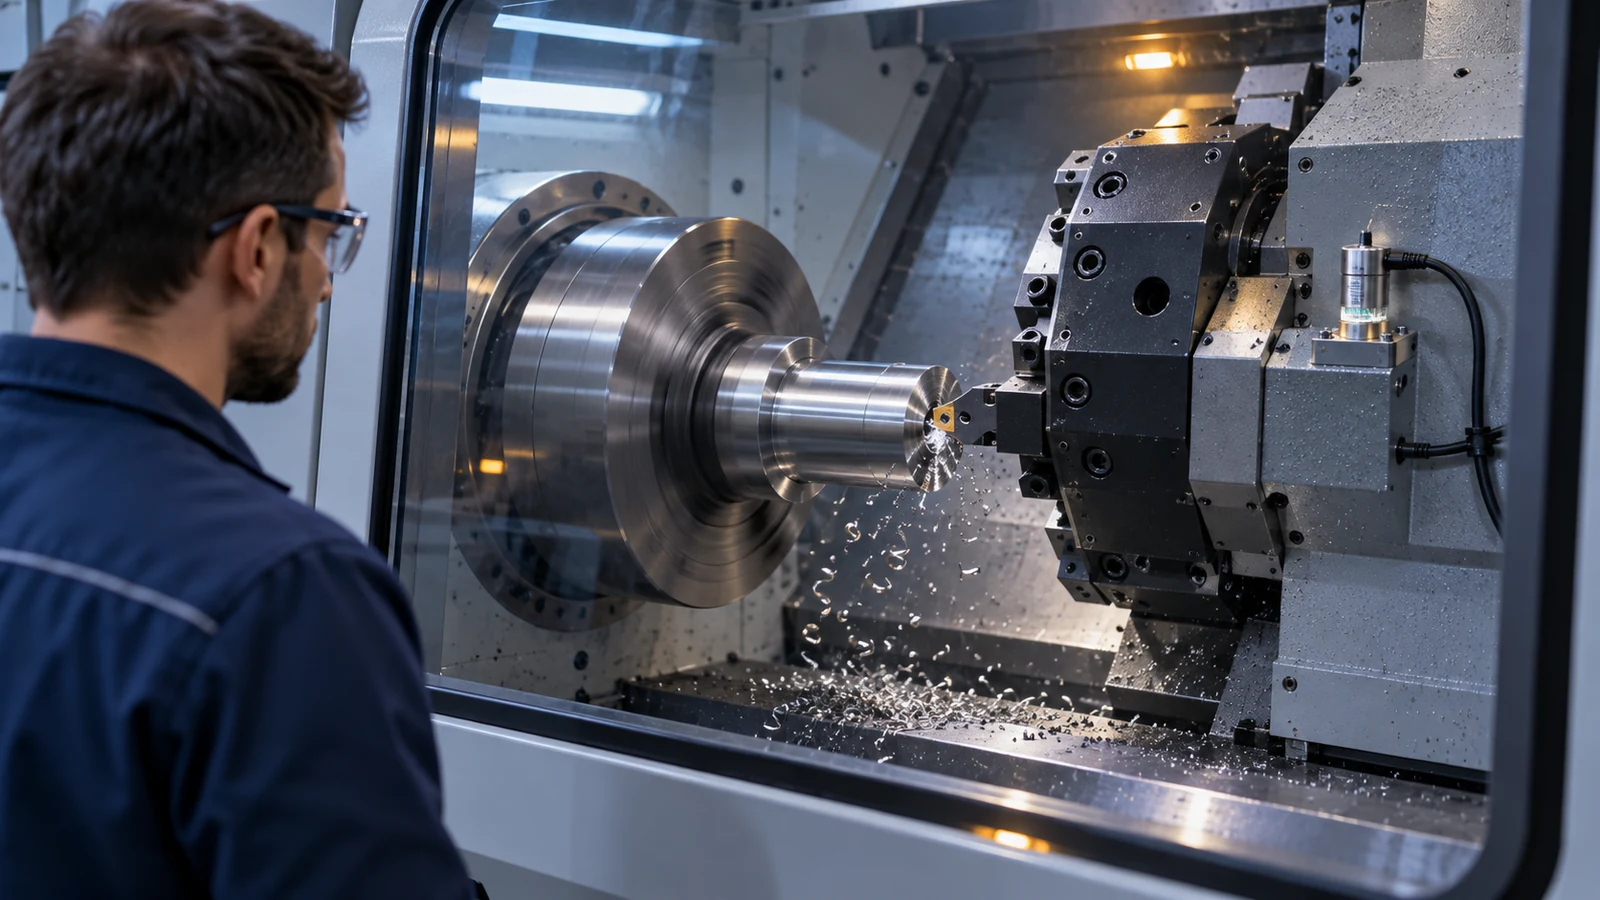
- Bestätigen Sie das Symptom. Markieren Sie Ort, Richtung und Ausmaß des Ratterns; vergleichen Sie es mit der Funktionsfläche und der Oberflächenanforderung der Zeichnung.
- Prüfen Sie die Einrichtung. Überprüfen Sie Überstand, Auflage, Futterkontakt, Werkzeugauskragung, Schneidplattensitz und ob das Werkstück durch die Einspannung verformt wird.
- Untersuchen Sie die Schneidkante und die Späne. Ersetzen Sie eine fragwürdige Schneidplatte durch eine bekanntermaßen gute und notieren Sie, ob das Symptom wandert oder verschwindet.
- Nehmen Sie eine kleine, dokumentierte Schnittanpassung vor. Testen Sie Drehzahl, Vorschub, Schnitttiefe oder Werkzeuggeometrie einzeln. Vermeiden Sie es, alle gleichzeitig zu ändern, da das Ergebnis sonst die Ursache nicht identifiziert.
- Prüfen Sie Maß und Oberfläche gemeinsam erneut. Ein glatteres Erscheinungsbild ist kein Freigabekriterium, wenn das Merkmal nun außerhalb der Toleranz liegt, und ein stabiles Maß erfüllt nicht automatisch eine Oberflächenanforderung.
Für die wiederholte Fertigung sollten die erfolgreichen Einrichtbedingungen beibehalten und festgelegt werden, was einen Werkzeugwechsel oder eine Prozessüberprüfung auslöst. Bleibt der Schnitt instabil, überprüfen Sie die Werkstückauflage und die Arbeitsfolge, anstatt weiter Offsets zu korrigieren. Die übergeordnete CNC-Drehprozess ist am effektivsten, wenn Zeichnung, Vorrichtungskonzept, Werkzeugzugänglichkeit und Prüfbezug gemeinsam betrachtet werden.
Wenn Rattermarken zu einer Zeichnungs- oder Beschaffungsfrage werden
Ein Käufer sollte eine visuelle Präferenz von einer messbaren Abnahmeanforderung unterscheiden. Wenn eine gedrehte Oberfläche ein Lagersitz, eine Dichtfläche, ein Positionierdurchmesser oder eine Gleitfläche ist, identifizieren Sie ihre Funktion und geben Sie die zutreffenden Maß- und Oberflächenanforderungen in der Zeichnung an. Ist sie nicht funktional, kann ein pauschaler Hinweis “kein Rattern” subjektive Prüfstreitigkeiten erzeugen, ohne eine Abnahmegrenze zu definieren.
Fügen Sie für eine Anfrage die Zeichnungsrevision, Werkstoff und Zustand, Menge, kritische Oberflächen, Oberflächenangaben sowie etwaige Bezugs- oder Prüfanforderungen bei. Wenn eine Markierung nur in einem bestimmten Bereich unzulässig ist, zeigen Sie diesen Bereich. Fordern Sie keine Anzahl von Maschinenachsen oder eine Prozessbezeichnung an, es sei denn, die Funktion des Teils hängt wirklich davon ab.
Wenn ein Teil lange schlanke Merkmale mit engen Maß- oder Oberflächenanforderungen kombiniert, fragen Sie, wie der Lieferant das Werkstück abstützen und die kritische Oberfläche verifizieren wird. Die Antwort sollte den Steuerungsplan anhand des Teils und seiner Abnahmekriterien beschreiben – nicht versprechen, dass Rattern niemals auftreten kann.
Häufig gestellte Fragen
Stoppt eine Verringerung der Spindeldrehzahl immer das Drehrattern?
Nein. Drehzahländerungen können den Prozess aus einem instabilen Zustand herausführen, aber Vibrationen können auch von schwacher Auflage, Werkzeugauskragung, Kantenschäden oder unterbrochenem Eingriff stammen. Finden Sie die Ursache, bevor Sie die Drehzahl als einzige Lösung behandeln.
Können Rattermarken durch Polieren entfernt werden?
Nur wenn die Oberflächenfunktion, die Bearbeitungszugabe und die Maßgrenzen einen Materialabtrag zulassen. Polieren kann das Aussehen kaschieren, ohne die zugrunde liegende Größe oder Geometrie zu korrigieren, daher sollte es keine definierte Bearbeitungs- und Prüfentscheidung ersetzen.
Sollte Rattern als Zeichnungsfehler spezifiziert werden?
Verwenden Sie eine messbare Oberflächen- oder Geometrieanforderung an funktionalen Flächen. Für nichtfunktionale Bereiche definieren Sie eine objektive visuelle Grenze nur dann, wenn das Aussehen relevant ist; andernfalls kann ein vages Verbot zu inkonsistenter Abnahme führen.