
Un bon relais gagne du temps sans masquer le coût ou l'écart de qualité par rapport au processus final. Ce guide traite l'usinage relais comme un programme d'approvisionnement limité dans le temps avec des critères d'entrée, des contrôles opérationnels et un plan de sortie.
Quand un relais est justifié
 Les déclencheurs courants incluent des moules ou matrices retardés, une incertitude de prévision, une demande client précoce, un transfert de fournisseur, des lots de certification, des essais sur le terrain, une réparation d'outillage ou une conception suffisamment stable pour être expédiée mais pas assez stable pour un outillage permanent. Le CNC peut créer des pièces à partir de stock de qualité production sans attendre un processus de formage dédié.
Un relais est justifié lorsque la valeur de la protection du calendrier dépasse son coût récurrent plus élevé et lorsque la pièce usinée peut répondre aux exigences produit nécessaires. Il ne doit pas être utilisé pour contourner des obligations non résolues de sécurité, de validation ou de réglementation.
Cartographier l'équivalence avec le processus final
 Lister chaque caractéristique et classer la pièce de pont comme équivalente, conservatrice, non équivalente ou non applicable. La géométrie peut correspondre alors que l'état du matériau, la construction des parois, la surface, les contraintes résiduelles ou les détails cosmétiques diffèrent. Un boîtier usiné dans la masse ne reproduira pas la porosité d'une pièce moulée sous pression ; une pièce en plastique usinée ne reproduira pas le retrait de moulage ni l'orientation des fibres.
La cartographie empêche la réutilisation des preuves de pont au-delà de leur validité et donne aux ventes, à la qualité et à l'ingénierie une explication commune des écarts temporaires.
Planifier selon l'horloge des capacités
 La demande de pont croît souvent plus vite que prévu. Modélisez les heures-machine hebdomadaires, les changements de série, la disponibilité des matières, les processus externes, l'inspection, l'emballage et les rebuts à plusieurs niveaux de demande. Identifiez le premier goulot d'étranglement et la date limite à laquelle des fixations, machines ou fournisseurs supplémentaires devraient être approuvés.
Ne supposez pas qu'un fournisseur de prototype puisse absorber le volume récurrent de lancement sans perturber d'autres travaux. Convenez d'une capacité réservée, d'une cadence de libération, de fenêtres gelées, de règles d'expédition accélérée et de mises à jour des prévisions. Un plan de pointe peut inclure des fixations en double, des changements de série par famille, un stock alternatif ou des sources de secours qualifiées.
Le pont doit avoir un taux pratique maximal et un déclencheur commercial pour réexaminer la gamme. Sinon, un approvisionnement temporaire peut devenir une urgence permanente.
Contrôler le statut du produit et les preuves
 Les pièces de pont nécessitent une identification claire de la révision et du processus. Si elles peuvent se mélanger aux pièces de production finale, utilisez l'étiquetage, les codes de lot, l'emballage ou le contrôle par numéro de série pour préserver le statut. Définissez si les pièces de pont sont approuvées pour la vente, les assemblages internes, les essais, des clients spécifiques ou une durée limitée.
L'inspection doit correspondre à l'usage. Les caractéristiques critiques, les enregistrements matières, la finition, l'approbation de la première pièce et la libération de lot peuvent être exigés même si le processus est temporaire. Le système qualité doit distinguer la concession, la dérogation et la conformité totale au plan.
Les données de non-conformité issues du pont sont précieuses, mais interprétez-les en contexte. Certains problèmes révèlent un risque de conception produit ; d'autres sont propres à l'usinage et disparaîtront—ou seront remplacés par d'autres risques—au lancement de l'outillage.
Séparer les changements urgents de l'outillage final
 L'usinage CNC peut mettre en œuvre des révisions rapidement, ce qui incite à modifier les pièces de pont alors que l'outillage suit une autre base de référence. Créez deux voies de changement contrôlées : une pour l'approvisionnement immédiat du pont et une pour le processus final. Chaque changement doit préciser s'il affecte les deux voies, une seule voie ou la cartographie d'équivalence.
Tenez des revues d'alignement régulières entre l'ingénierie produit, le fournisseur CNC, le fournisseur d'outillage, la qualité et les achats. Confirmez la révision maîtresse et empêchez qu'une commodité d'usinage temporaire entre dans la conception finale sans revue DFM.
Évaluer le pont comme une protection contre les risques
 Les pièces de pont peuvent coûter plus cher à l'unité que la production finale, mais leur valeur inclut l'évitement d'un retard de lancement, la génération de revenus, le soutien à l'apprentissage terrain et la protection des calendriers d'assemblage. Comparez ces bénéfices avec les coûts d'usinage, de matière, de capacité accélérée, d'inspection et d'emballage temporaire.
Suivez les dépenses cumulées du pont par rapport à l'avancement de l'outillage et à la demande. Si le pont se prolonge, étudiez l'investissement en fixations, les changements de lot, les améliorations DFM, le stock alternatif ou un processus à long terme révisé. Le coût de l'usinage CNC modèle doit inclure le coût des changements de série répétés et la volatilité du calendrier.
Ne dissimulez pas l'économie du pont dans le prix de la pièce finale. Un registre visible aide la direction à décider s'il faut accélérer l'outillage, reconcevoir, qualifier une autre voie ou maintenir intentionnellement le CNC comme production.
Concevoir la sortie avant la première commande
Définir l'événement de sortie : échantillons d'outillage approuvés, preuves de capabilité, autorisation client, achèvement réglementaire ou capacité stable. Fixer la date du dernier achat relais, la quantité de chevauchement, la montée en cadence du procédé final et le devenir des stocks restants, des montages et des commandes en cours.
Planifier le chevauchement car l'approbation de l'outillage et la préparation à la production ne surviennent pas le même jour. Un tampon maîtrisé peut protéger le lancement pendant que la nouvelle gamme prouve son rendement. Toutefois, éviter un stock excessif qui pourrait devenir obsolète après les ajustements du procédé final.
Archiver les programmes relais, les résultats d'inspection, les déviations et les enseignements. Ils pourront servir ultérieurement pour les pièces de rechange ou l'approvisionnement de secours, mais toute réactivation doit exiger une révision et un examen des matières.
Salle de contrôle de la production relais
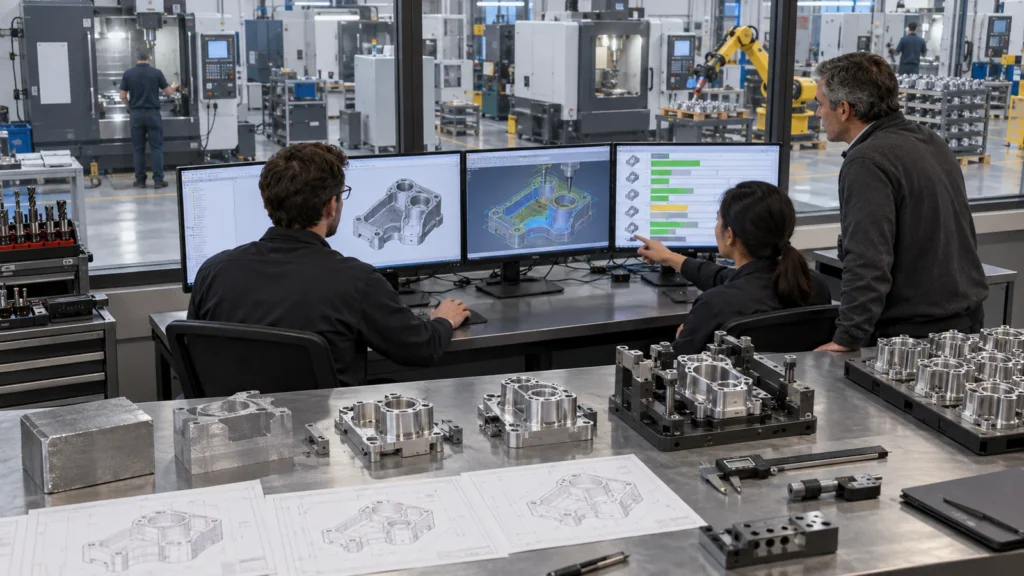
Cette vue maintient le relais lié à son objectif. Elle relie également l'approvisionnement temporaire à la stratégie parente prototypage et production CNC au lieu de le laisser dériver vers une production non maîtrisée.
FAQ sur l'approvisionnement relais

Uniquement lorsque les exigences produit, qualité, réglementaires et clients le permettent. Leur processus temporaire et toute différence doivent être formellement approuvés et traçables.
Les pièces de transition doivent-elles correspondre à l'aspect final ?
Oui, lorsqu'il affecte l'approbation ou l'utilisation par le client. Sinon, une finition temporaire documentée peut protéger le planning, à condition que les pièces ne puissent pas être confondues avec la production finale.
Que faire si l'outillage continue de déraper ?
Réestimez immédiatement la capacité et le coût cumulé. Décidez s'il faut investir dans la voie CNC, ajouter un fournisseur, modifier les livraisons ou changer le plan à long terme plutôt que de dépendre d'expéditions accélérées récurrentes.
Le CNC peut-il rester le processus final ?
Oui. Si la demande, les modifications de conception, la qualité ou l'économie du cycle de vie le justifient, la transition peut devenir la production — mais elle doit faire l'objet d'un examen formel de préparation à la production au lieu de changer de statut par défaut.