
El filo recrecido (BUE, por sus siglas en inglés) es aluminio que se adhiere a un filo de corte en lugar de separarse limpiamente con la viruta. Puede modificar la geometría efectiva de la herramienta, dejar superficies embadurnadas o desgarradas y hacer que las dimensiones sean menos repetibles. Un diagnóstico práctico examina el filo y la viruta reales, y luego verifica las condiciones de corte, la geometría de la herramienta, el estado del material y el suministro de refrigerante. Simplemente aumentar la velocidad del husillo o cambiar el inserto puede ocultar el síntoma sin identificar por qué reapareció.
Para los equipos de compras e ingeniería, el BUE es más importante cuando afecta una cara de sellado, un ajuste de rodamiento, una superficie estética o una característica cuya dimensión se mide después de varias operaciones. Una especificación debe definir el resultado funcional; el taller debe controlar el proceso que lo produce.
Identificar la adhesión antes de cambiar los ajustes
Cuando el aluminio se suelda al filo de corte bajo presión y calor, el material adherido puede formar parte del filo durante un breve periodo. Puede crecer, desprenderse o transferirse a la superficie. La geometría de corte cambia entonces durante la operación, por lo que el acabado puede variar de una pasada o pieza a la siguiente incluso cuando el programa no ha cambiado.
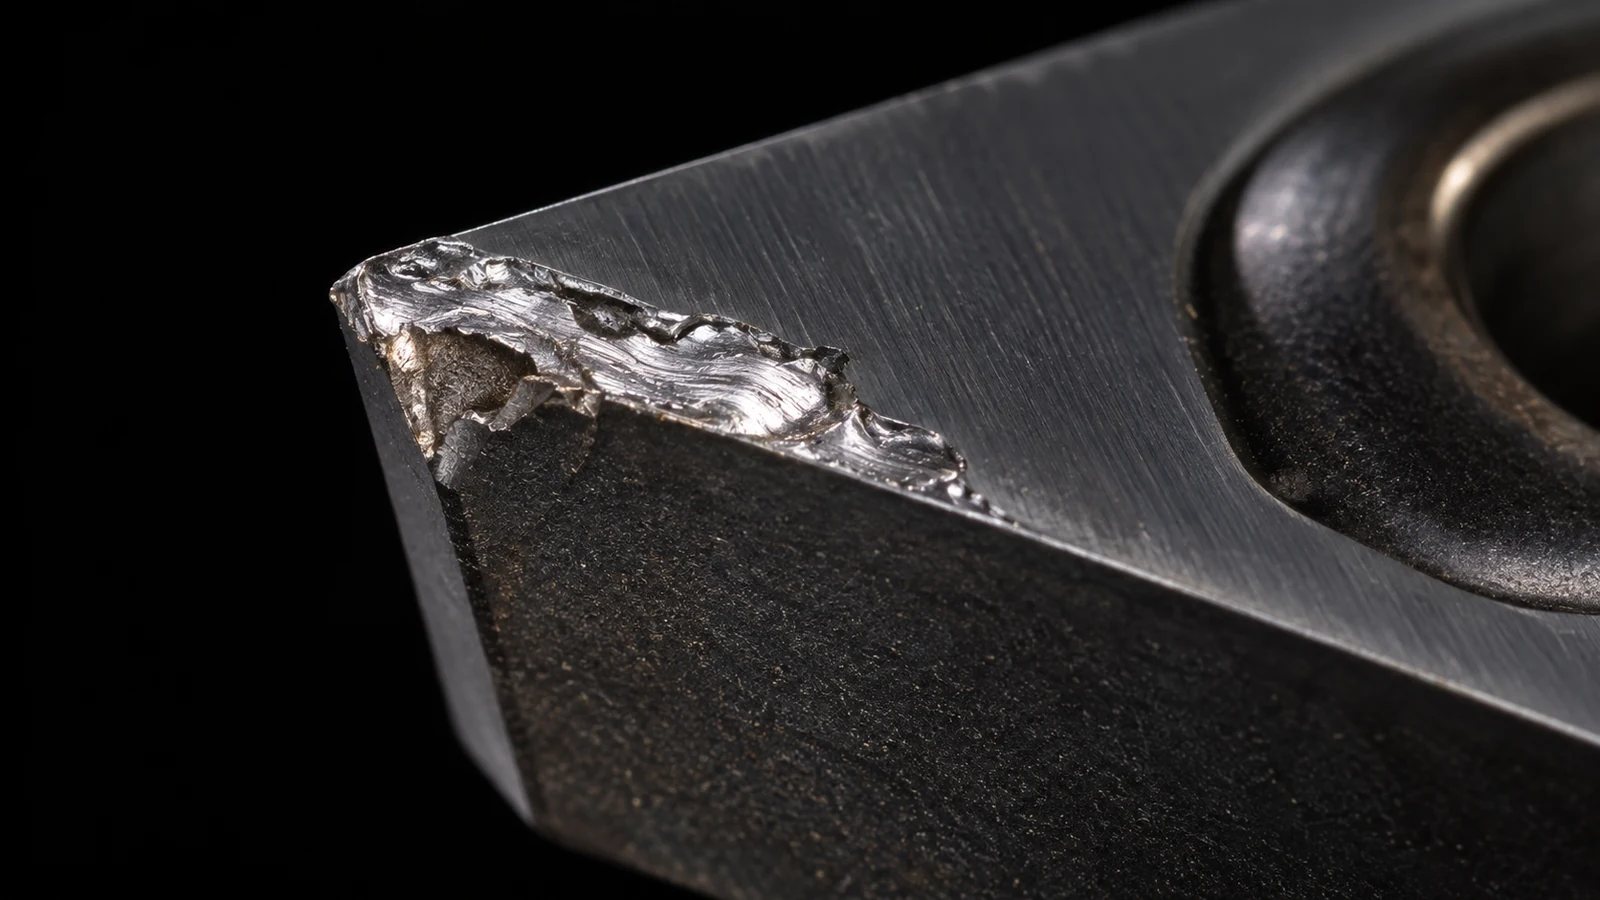
Busque material acumulado en la cara de desprendimiento o en el filo de corte, una superficie embadurnada o desgarrada, un flujo de viruta inconsistente y un acabado que cambia tras un corto periodo de mecanizado. Estas pistas son indicativas, no concluyentes: el material recrecido puede ser difícil de distinguir de un filo astillado o de un daño en el recubrimiento, y un acabado rugoso puede deberse a excentricidad, vibración, mala evacuación de viruta o una herramienta desgastada. Inspeccione el filo con un aumento adecuado y compárelo con un filo limpio en buen estado conocido antes de atribuir una causa.
Registre la aleación y el temple según la documentación del material. “Aluminio” no es un único comportamiento de corte; la química, el temple, la forma del material en bruto y el procesamiento previo pueden cambiar cómo se deforma el material y cómo se forman las virutas. El descripción general del material de aluminio del sitio es un punto de partida para separar la selección del material del síntoma de mecanizado.
Relacione el síntoma con una causa probable
| Lo que se observa | Comprobaciones que hacer primero | Por qué importa |
|---|---|---|
| El filo tiene aluminio adherido y el acabado se embadurna | Geometría del inserto, agudeza del filo, equilibrio velocidad/avance, refrigerante que llega al corte | La adhesión modifica el filo de corte efectivo |
| Una sola fresa o diente muestra mucha más acumulación | Excentricidad de la herramienta, limpieza del portaherramientas, daño del cortador, distribución del compromiso | Una carga de viruta desigual puede sobrecargar un solo filo |
| El problema comienza en una cavidad o característica profunda | Evacuación de viruta, recorte, alcance de la herramienta, acceso al refrigerante | Las virutas atrapadas pueden cortarse de nuevo y perturbar el filo |
| Solo un lote de material se comporta de manera diferente | Identidad de aleación/temple, origen del material, condición de la superficie, certificado y trazabilidad del lote | Cambiar la condición del material puede alterar el comportamiento de la viruta |
| El acabado es rugoso pero no se ve adhesión visible | Chatter, deflexión, desgaste de la herramienta, excentricidad, formación de rebabas, método de inspección | No todo problema de acabado en aluminio es BUE |
Use la tabla para elegir una prueba, no para saltar a un ajuste. Si la herramienta muestra desgaste desigual, verifique la excentricidad cerca del extremo de trabajo y revise las interfaces del portaherramientas y del husillo. Si el problema está localizado en una cavidad, examine la trayectoria de la herramienta y la evacuación de viruta. Si el lote de material cambió, confirme el grado y temple reales en lugar de suponer que la descripción de compra define completamente el material.
Verificar el filo, el compromiso y el calor
La geometría de la herramienta es un control central. Un filo de corte afilado y pulido diseñado para trabajo con metales no ferrosos puede reducir la adhesión del material en comparación con un filo desafilado, dañado o poco adecuado para el corte. La selección de recubrimiento y sustrato también importa, pero “recubierto” no significa automáticamente “mejor para aluminio”. La aplicación, la preparación del filo y la condición de la superficie de la herramienta deben ajustarse a la aleación y a la operación.
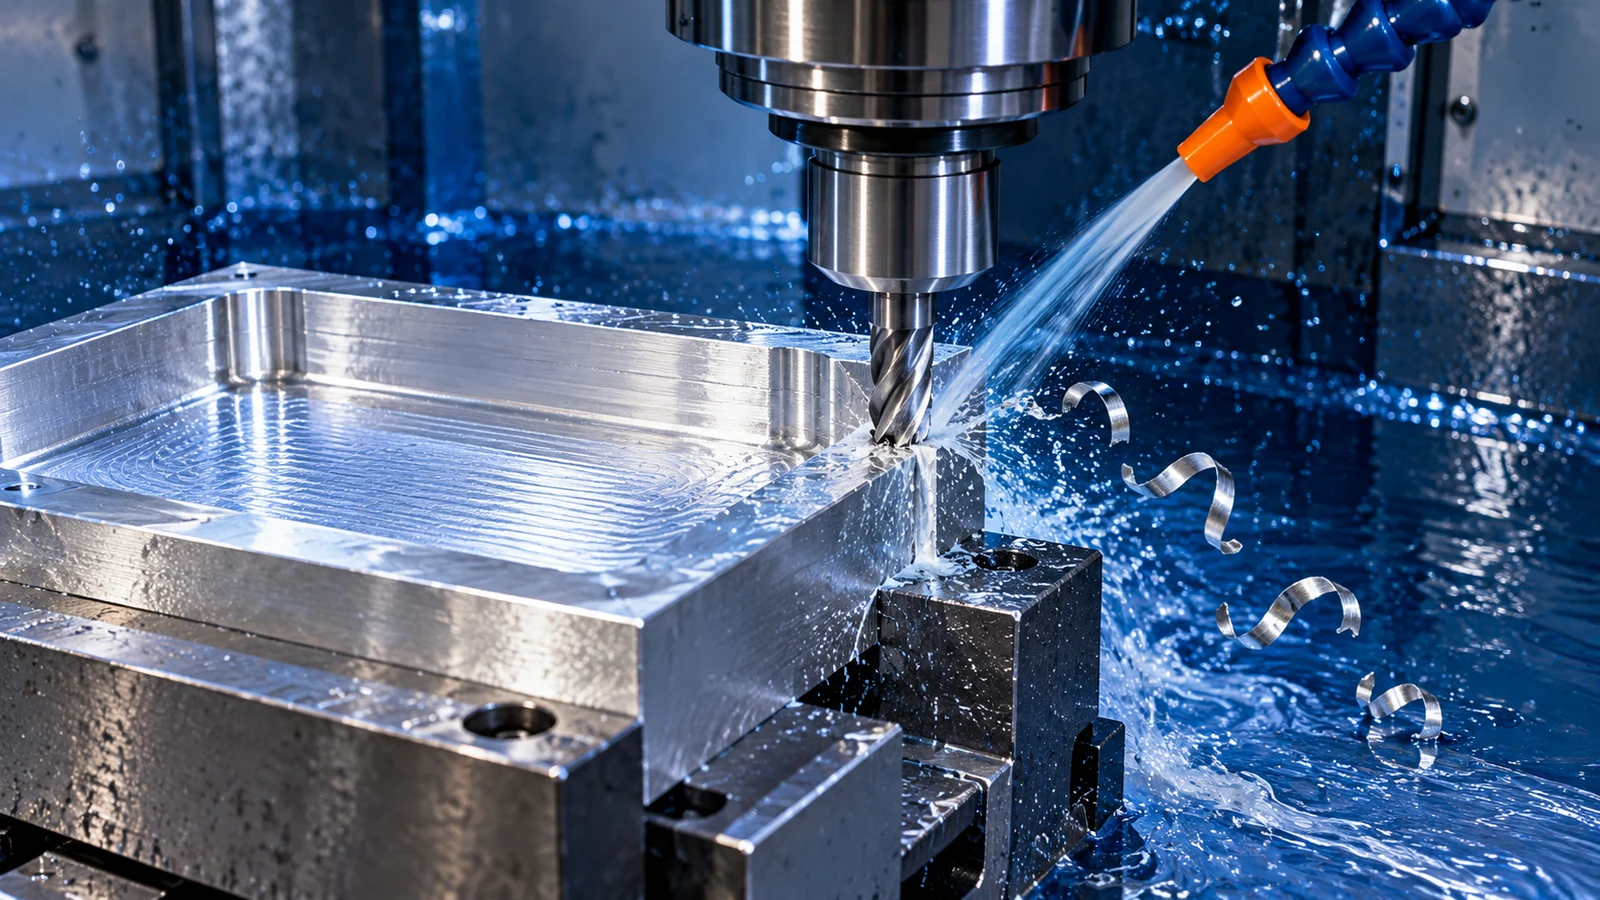
Las condiciones de corte deben mantener el filo cortando en lugar de frotando. Un espesor de viruta demasiado pequeño en un pase de acabado, un filo desgastado o una trayectoria que permanece repetidamente pueden favorecer el embadurnamiento. Por otro lado, un cambio de velocidad por sí solo no puede compensar una geometría de herramienta deficiente o un compromiso inestable. Revise la velocidad, el avance por diente, el compromiso radial y axial, la estrategia de entrada y el margen de acabado en conjunto, luego cambie una variable a la vez.
La refrigeración y la evacuación de virutas deben evaluarse en la zona de corte. Un flujo de fluido que solo llega al exterior de un bolsillo profundo puede no evitar que las virutas se acumulen alrededor del borde. El soplado de aire, la entrega a través de la herramienta o una trayectoria de herramienta diferente pueden ser relevantes según la máquina, la característica y el procedimiento del taller; ningún método es universal. La capacidad de fresado CNC página proporciona contexto del proceso, pero la ruta exacta aún debe coincidir con la geometría de la pieza y el plano.
Verificar el resultado en la pieza
Después de un cambio, compare una superficie y una característica definidas, no solo la apariencia de una viruta. Verifique las dimensiones especificadas, el acabado superficial donde se indique, la condición de las rebabas y la consistencia en la cantidad relevante. Utilice la misma ubicación de medición, instrumento y condición de la pieza antes y después del ajuste. Si la superficie es funcional, documente su relación de datum y los criterios de aceptación.
Para una RFQ o una revisión de proceso, proporcione la revisión del plano, el grado y temple del material, la cantidad, la superficie afectada, el requisito de acabado y cualquier tratamiento posterior al mecanizado. Si la calidad estética es importante, identifique la región visible y la condición aceptable en lugar de escribir solo “sin marcas de herramienta”. Esto ayuda al proveedor a evaluar el acceso de corte y la inspección sin convertir una preferencia subjetiva en una regla ambigua de aprobado/rechazado.
Cuando el BUE se repite, conserve una muestra que muestre la condición del filo y de la superficie y compárela con una corrida estable. Esa evidencia es más útil que una lista de cambios de parámetros no registrados. El objetivo es un corte controlado y repetible que cumpla con el plano, no una sola pieza visualmente mejorada.
Preguntas frecuentes
¿El aluminio siempre necesita una velocidad de corte más alta para prevenir el BUE?
No. La velocidad puede influir en la adhesión, pero el resultado también depende de la agudeza del filo, el espesor de la viruta, la geometría de la herramienta, la condición del material, el compromiso de corte y el acceso del refrigerante. Confirme la causa en la operación real antes de adoptar un ajuste.
¿Puede una fresa pulida o recubierta eliminar el filo de aportación?
Puede reducir la tendencia en una aplicación adecuada, pero no puede garantizar su eliminación. Un filo desafilado, el runout, las virutas atrapadas, el roce o un cambio de material aún pueden producir un corte inestable.
¿Una superficie de aluminio desgarrada es prueba de BUE?
No. El chatter, la deflexión de la herramienta, el runout, el recorte de virutas y el daño del filo pueden verse similares. Inspeccione la herramienta y compare la ubicación y el patrón del defecto superficial antes de decidir.