Grados de Aluminio Disponibles
| Grado |
Nombre común |
Características clave |
Aplicaciones típicas |
| Al 6061 |
Aluminio Estructural |
La aleación más versátil. Buena resistencia, soldabilidad y alta resistencia a la corrosión. Se anodiza bien. |
Carrocerías de camiones, bastidores de máquinas, carcasas electrónicas, mecanizado general. |
| Al 7075 |
Aluminio para aeronaves |
Aleación de alta resistencia (el zinc es el principal elemento de aleación). Excelente resistencia a la fatiga, pero más difícil de soldar. |
Engranajes aeroespaciales, ejes, alas de aviones, equipo de escalada en roca, cuadros de bicicleta. |
| Al 5052 |
Aluminio marino |
Resistencia superior a la corrosión por agua salada. Excelente conformabilidad para trabajos de chapa metálica. No tratable térmicamente. |
Herrajes marinos, tanques de combustible, carcasas de chapa metálica, señales de tráfico. |
| Al 2024 |
Aleación para aeronaves |
Alta resistencia y resistencia a la fatiga. Menor resistencia a la corrosión (a menudo requiere revestimiento o recubrimiento). |
Revestimientos de fuselaje de aeronaves, elementos de tracción, accesorios de precisión. |
| Al 6063 |
Aluminio arquitectónico |
Conocido por su excelente acabado superficial y extrusabilidad. Resistencia ligeramente inferior a la del 6061. |
Marcos de ventanas, molduras arquitectónicas, tuberías, tubos, disipadores de calor. |
| Al MIC-6 |
Placa de utillaje fundida |
Placa fundida con alivio de tensiones. Extremadamente estable y plana; no se deforma durante el mecanizado pesado. |
Dispositivos, utillajes, placas base, mesas de vacío, electrónica de precisión. |
Capacidades de mecanizado de aluminio de Jucheng
| Capacidad |
Descripción técnica |
Ventaja de Jucheng |
| Fresado simultáneo de 5 ejes |
Utilización de centros avanzados de 5 ejes Haas y Mazak para mecanizar contornos complejos, impulsores y características fuera de eje en una sola configuración. |
Elimina los errores acumulados por el reajuste; logra una tolerancia y dimensionado geométrico (GD&T) superior. |
| Mecanizado de alta velocidad (HSM) |
Husillos de altas RPM (hasta 20k RPM) combinados con trayectorias de herramienta optimizadas (fresado trocoidal) para altas tasas de arranque de material (MRR). |
Reduce significativamente los tiempos de ciclo para grandes piezas estructurales de aluminio, disminuyendo los costos unitarios. |
| Fabricación de paredes delgadas |
Estrategias especializadas para mecanizar paredes de hasta 0,5 mm de espesor, gestionando la vibración y el alivio de tensiones del material para evitar deformaciones. |
Fundamental para componentes ligeros aeroespaciales y de drones, donde la reducción de peso es primordial. |
| Operaciones de torneado-fresado |
Funciones combinadas de torno y fresadora para producir piezas cilíndricas con características laterales como ranuras, agujeros transversales y superficies planas. |
Garantiza una concentricidad y alineación perfectas para carcasas ópticas y cuerpos de linternas tácticas. |
| Acabado superficial integrado |
Capacidades internas para granallado, anodizado cosmético (transparente/negro/dorado/azul/rojo) y anodizado duro. |
El servicio integral garantiza plazos de entrega más rápidos y un control estricto sobre la estética y durabilidad finales de las piezas. |
Directrices de fabricación para aluminio
Selección de herramientas:
Utilizamos principalmente fresas de carburo sólido con ángulos de hélice altos (45°) y canales pulidos (2 o 3 canales). Este diseño es crucial para el aluminio, ya que evita el “empaquetamiento de virutas” y el filo de aportación (BUE), garantizando un acabado superficial similar a un espejo.
Estrategia de refrigerante:
El aluminio tiene un alto coeficiente de expansión térmica. Empleamos refrigerante de inundación a alta presión o sistemas de refrigerante a través del husillo (TSC) para evacuar las virutas al instante y mantener una temperatura estable de la pieza, asegurando que las tolerancias dimensionales se mantengan consistentes durante toda la producción.
Sujeción y fijación de la pieza:
Dado que el aluminio es más blando que el acero, es susceptible a deformarse bajo fuerzas de sujeción elevadas. Los ingenieros de Jucheng utilizan mesas de vacío para placas planas y mordazas blandas mecanizadas a medida para formas complejas, con el fin de distribuir la presión de sujeción de manera uniforme sin dañar la superficie.
Refuerzo de roscas:
Las roscas de aluminio pueden desgastarse tras un uso repetido. Para aplicaciones que requieren montajes frecuentes, recomendamos e instalamos insertos Helicoil de acero inoxidable o roscas STI (inserto de rosca para tornillo) para prolongar significativamente la vida útil de los agujeros roscados.
Principales industrias de aplicación
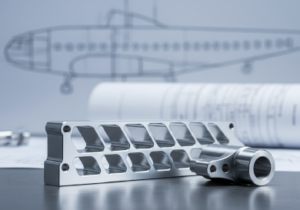
Aeroespacial y aviación
Piezas clave: Nervios de ala, marcos de mamparo, fuselajes de drones.
Por qué aluminio: La aleación 7075-T6 ofrece una resistencia comparable a la de algunos aceros, pero con una fracción del peso, algo crítico para la eficiencia de combustible y la capacidad de carga útil.
Automoción y vehículos eléctricos (certificado IATF 16949)
Piezas clave: Bandejas de baterías, disipadores de calor, manguetas de suspensión, carcasas de motores.
Por qué aluminio: La excelente conductividad térmica permite una disipación eficiente del calor en electrónica y baterías, mientras que la reducción de peso mejora la autonomía del vehículo.
Dispositivos médicos (certificados ISO 13485)
Piezas clave: Componentes de resonancia magnética, prótesis, brazos de robots quirúrgicos, chasis de equipos de diagnóstico.
Por qué aluminio: No es magnético (esencial para la resonancia magnética), es fácil de esterilizar y resulta rentable para carcasas estructurales grandes en comparación con el titanio.
Electrónica de consumo
Piezas clave: Cuerpos de cámaras de gama alta, paneles frontales de equipos de audio, carcasas de portátiles.
Por qué aluminio: Acepta el anodizado cosmético extremadamente bien, lo que proporciona una superficie premium resistente a los arañazos con una variedad de opciones de color.