
Die Bearbeitung von Inconel 718 wird durch den Zustand der Legierung und die Stabilität des Schnitts bestimmt, nicht allein durch eine Schnittgeschwindigkeitstabelle. Das Material behält seine Festigkeit bei erhöhter Temperatur und kann kaltverfestigen, wenn ein Werkzeug reibt oder verweilt. Bestätigen Sie vor der Angebotserstellung die genaue Werkstoffsorte und den Lieferzustand, und planen Sie dann eine steife Werkstückaufnahme, eine kontinuierliche Schnittbewegung, die Spanlenkung und die Prüfung der maßgeblichen Merkmale.
Die praktische Frage lautet nicht “Welcher Vorschub schneidet Inconel?”, sondern ob der gewählte Weg die Schneide im Eingriff hält, Wärme und Späne vorhersehbar abführt und genügend Aufmaß für den Endzustand bewahrt. Die Übersicht über Hochtemperaturwerkstoffe ist der relevante Fähigkeitskontext; dieser Leitfaden konzentriert sich auf Prozessentscheidungen für 718.
Warum 718 einen instabilen Schnitt bestraft
Inconel 718 ist eine ausscheidungshärtbare Nickellegierung, die dort eingesetzt wird, wo Festigkeit und Temperaturverhalten wichtig sind. Diese Eigenschaften machen nicht jedes 718-Teil identisch: Produktform, Materialzustand, Querschnittsgröße und die maßgebliche Einkaufsspezifikation beeinflussen den Ausgangspunkt. Verwenden Sie das Materialzeugnis und die zutreffende Produktspezifikation, um festzustellen, was geliefert wurde. Leiten Sie den Zustand nicht allein aus einem Materialnamen ab.
Während des Schneidens konzentriert sich die Wärme nahe der Schneide, weil das Werkstück sie nicht so abführt wie viele gängige Stähle. Wenn die Schneide reibt, pausiert oder wiederholt eine gehärtete Oberflächenschicht überquert, können Schnittkräfte und Verschleiß ansteigen. Die Durchbiegung macht dann den nächsten Durchgang weniger stabil, insbesondere in tiefen Taschen, schlanken Wänden, kleinen Bohrungen oder Merkmalen mit großer Auskragung. Deshalb sind eine steife Aufspannung und eine echte Spanlast wichtiger, als eine Nenndrehzahl von einer unverwandten Maschine zu übernehmen.
Wählen Sie den Materialzustand, bevor Sie den Weg festlegen
Fragen Sie, ob die Zeichnung und die Einkaufsspezifikation eine Bearbeitung in einem definierten lösungsgeglühten oder ausgehärteten Zustand verlangen und welche Maße vor und nach einem etwaigen Wärmebehandlungsschritt kontrolliert werden. Die Antwort kann die Werkzeugbelastung, das Aufmaß, das Verformungsrisiko und die Notwendigkeit eines Schleif- oder anderen Endbearbeitungsschritts verändern. Ein Lieferant sollte keinen Materialzustand austauschen, weil er leichter zu schneiden erscheint.
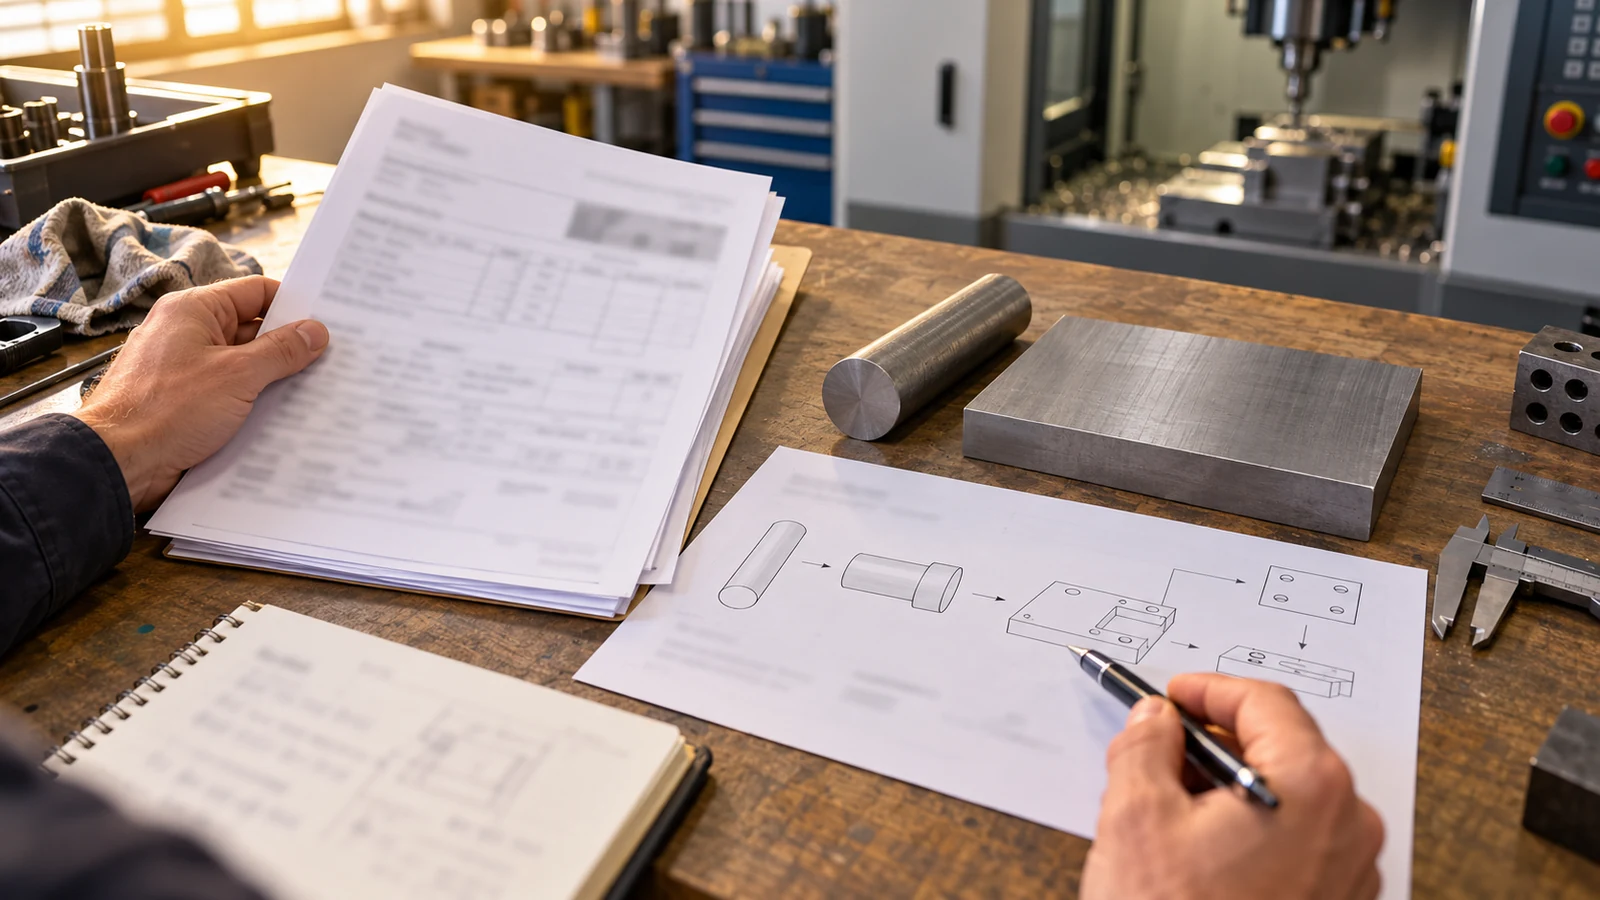
Wo die Wärmebehandlung Teil des Weges ist, vereinbaren Sie die verantwortliche Quelle, Spezifikation und Revision, Rückverfolgbarkeitsunterlagen und den Punkt, an dem kritische Maße abgenommen werden. Lassen Sie Aufmaß nur dort, wo Zeichnung und Prozessplan eine spätere Korrektur stützen. Eine pauschale Regel “bearbeiten, dann aushärten” reicht für ein Teil nicht aus, dessen Bohrung, Ebenheit oder Lagebeziehung die Montage bestimmt.
Planen Sie jeden Arbeitsgang um Eingriff und Abstützung
Beginnen Sie mit einem Werkstückaufnahmekonzept, das den Rohling abstützt, ohne die für Antastung oder Prüfung erforderlichen Merkmale zu verdecken. Das Schruppen sollte Material abtragen, ohne einen dünnen Querschnitt zu früh instabil zu machen. Das Schlichten kann ein gleichmäßigeres Aufmaß herstellen; das Fertigbearbeiten sollte erst erfolgen, wenn Teil, Vorrichtung und Werkzeug die geforderte Beziehung halten können. Prüfen Sie bei komplexer Geometrie den Werkzeugzugang und die Halterfreiheit im selben Modell wie die Werkstückaufnahme. Die CNC-Fräsbearbeitungskapazität Seite der Website beschreibt die relevante Prozessfamilie, doch die Machbarkeit hängt weiterhin von der tatsächlichen Zeichnung ab.

Halten Sie das Werkzeug nach Möglichkeit über den programmierten Eingriff hinweg im Schnitt. Vermeiden Sie ungeplantes Verweilen, Reibdurchgänge und einen leichten “Schlichtschnitt”, der nicht unter die beeinträchtigte Oberfläche gelangen kann. Wählen Sie Werkzeuggeometrie und -sorte für den jeweiligen Arbeitsgang und die Maschine; eine Wendeschneidplatte, die in einem steifen Planfrässchnitt gut abschneidet, kann für eine tiefe Kavität mit großer Auskragung oder ein kleines unterbrochenes Merkmal eine schlechte Wahl sein.
Spanform und Spanabfuhr sind Prozesssignale. Lange oder wiederzerspante Späne können die Oberfläche markieren, Wärme zurückhalten oder einen Werkzeugweg beeinträchtigen. Planen Sie Kühlmittelzufuhr, Spanfreiraum und Werkzeugwechsel für das tatsächliche Merkmal. Machen Sie aus den Schnittdaten eines Lieferanten kein universelles Rezept: Schnittbedingungen hängen von Werkzeugsystem, Maschinensteifigkeit, Eingriff, Kühlmittel, Rohteilzustand und Materialspezifikation ab.
Schützen Sie das Merkmal, das geprüft wird
Legen Sie fest, welche Eigenschaften Passung, Dichtheit, Ermüdung oder Ausrichtung bestimmen. Eine optische Kante und ein ermüdungskritischer Übergang sollten nicht dieselbe pauschale Abnahmeregel erhalten. Wenn eine gefräste Oberfläche geschliffen oder beschichtet wird, geben Sie an, welche Maße in jeder Stufe geprüft werden. Wenn sich ein Maß nach einer Operation ändert, unterscheiden Sie Werkzeugverschleiß, thermischen Zustand, Spannungsabbau, Aufspannbewegung und Messstreuung, bevor Sie Offsets ändern.
Die Prüfung sollte das Bezugssystem der Zeichnung und den vereinbarten Zustand des Teils verwenden. Erfassen Sie Materialidentität, Operationsfolge, werkzeug- oder prozessbezogene Änderungen, die für die Abnahme relevant sind, und die von der Bestellung geforderten Ergebnisse. Die Qualitätsübersicht ist allgemeiner Kontext, keine projektspezifische Prüfverpflichtung.
Was in eine Anfrage für Inconel 718 gehört
- Genaue Werkstoffsorte, Produktform, Zustand, Spezifikation und erforderliche Materialnachweise.
- Aktuelle Zeichnung und Modell mit klar gekennzeichneten kritischen Bezügen und Merkmalen.
- Anforderungen an Wärmebehandlung oder Schleifen, einschließlich der Zuständigkeit für jede Operation.
- Merkmale mit großer Reichweite, dünnen Wänden, unterbrochenen Schnitten oder schwierigem Spanabfluss.
- Prüfverfahren, Berichtsformat, Stichproben- oder Erstmusteranforderungen.
Ein gutes Angebot erläutert die vorgeschlagene Fertigungsroute und ihre Annahmen. Es verspricht keine feste Zykluszeit oder Toleranz, bevor Geometrie, Zustand und Abnahmekriterien geprüft wurden.