
La lavorazione dell'Inconel 718 è determinata dallo stato della lega e dalla stabilità del taglio, non solo da una tabella delle velocità. Il materiale mantiene la resistenza alle alte temperature e può incrudirsi quando l'utensile striscia o sosta. Prima di preventivare, confermare la qualità esatta e la condizione di fornitura, quindi pianificare un'attrezzatura rigida, un'azione di taglio continua, il controllo del truciolo e l'ispezione delle caratteristiche che contano.
La domanda pratica non è “Quale avanzamento taglia l'Inconel?”. È se il percorso scelto mantiene il tagliente impegnato, allontana in modo prevedibile calore e trucioli e conserva materiale sufficiente per la condizione finale. La panoramica sui materiali ad alta temperatura è il contesto di capacità pertinente; questa guida si concentra sulle decisioni di processo per il 718.
Perché il 718 punisce un taglio instabile
L'Inconel 718 è una lega di nichel induribile per precipitazione, utilizzata dove sono importanti la resistenza e le prestazioni alle alte temperature. Queste proprietà non rendono identici tutti i pezzi in 718: la forma del prodotto, lo stato del materiale, la dimensione della sezione e la specifica di acquisto applicabile influenzano il punto di partenza. Utilizzare il certificato del materiale e la specifica di prodotto applicabile per stabilire ciò che è stato fornito. Non dedurre lo stato dal solo nome del materiale.
Durante il taglio, il calore si concentra vicino al tagliente perché il pezzo non lo allontana come molti acciai comuni. Se il tagliente striscia, si ferma o attraversa ripetutamente uno strato superficiale indurito, le forze di taglio e l'usura possono aumentare. La flessione rende quindi la passata successiva meno stabile, soprattutto in tasche profonde, pareti sottili, fori piccoli o caratteristiche a lungo sbraccio. Ecco perché un'attrezzatura rigida e un carico di truciolo reale contano più che copiare una velocità nominale da una macchina non correlata.
Scegliere lo stato del materiale prima di fissare il percorso
Chiedersi se il disegno e la specifica di acquisto richiedono la lavorazione in una condizione definita di solubilizzazione o invecchiamento, e quali dimensioni sono controllate prima e dopo qualsiasi operazione termica. La risposta può cambiare il carico dell'utensile, il sovrametallo, il rischio di distorsione e se è necessaria la rettifica o un'altra operazione di finitura. Un fornitore non dovrebbe sostituire uno stato del materiale perché sembra più facile da tagliare.
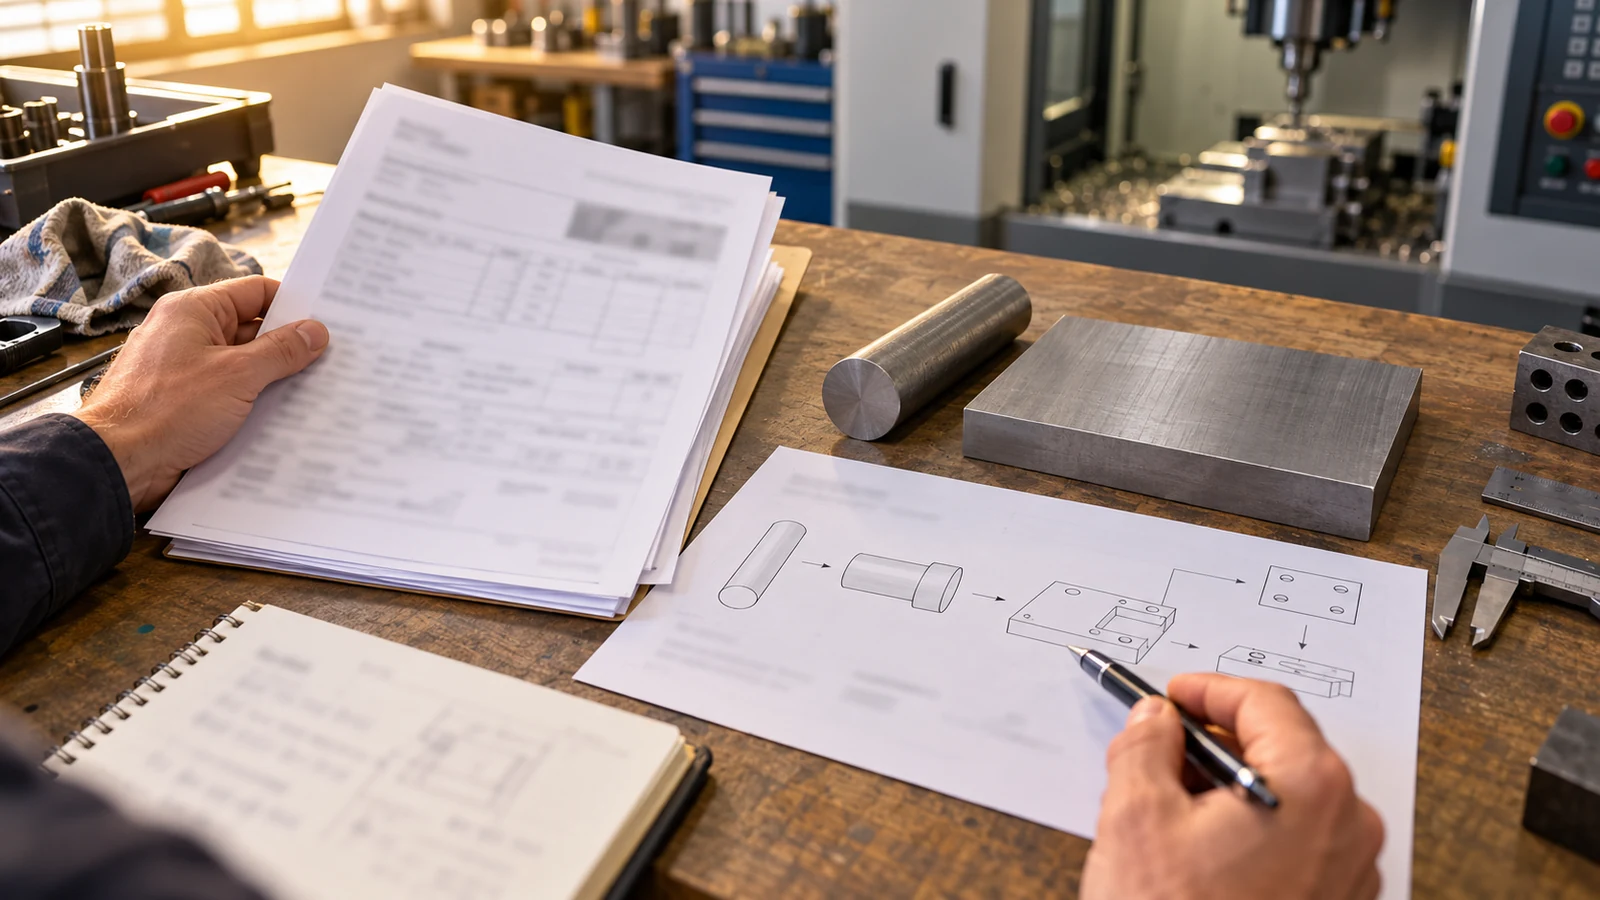
Quando il trattamento termico fa parte del percorso, concordare la fonte responsabile, la specifica e la revisione, i registri di tracciabilità e il punto in cui le dimensioni critiche vengono accettate. Lasciare sovrametallo solo dove il disegno e il piano di processo supportano una correzione successiva. Una regola generica “lavorare, poi invecchiare” non è sufficiente per un pezzo il cui foro, planarità o relazione posizionale controlla l'assemblaggio.
Pianificare ogni operazione in base all'impegno e al supporto
Iniziare con un concetto di attrezzatura che supporti il grezzo senza nascondere le caratteristiche necessarie per la tastatura o l'ispezione. La sgrossatura dovrebbe rimuovere materiale senza rendere troppo presto instabile una sezione sottile. La semifinitura può stabilire un sovrametallo più uniforme; la finitura dovrebbe avvenire solo dopo che il pezzo, l'attrezzatura e l'utensile possono mantenere la relazione richiesta. Per geometrie complesse, rivedere l'accesso dell'utensile e lo spazio del portautensile nello stesso modello dell'attrezzatura. La Capacità di fresatura CNC pagina del sito descrive la famiglia di processi pertinente, ma la fattibilità dipende comunque dal disegno effettivo.

Mantenere l'utensile in taglio attraverso l'impegno programmato dove è praticabile. Evitare soste non pianificate, passate striscianti e un taglio leggero di “pulizia” che non riesce ad andare sotto la superficie interessata. Scegliere la geometria e la qualità dell'utensile per l'operazione e la macchina specifiche; un inserto che si comporta bene in una fresatura frontale rigida può essere inadatto per una cavità a lungo sbraccio o una piccola caratteristica interrotta.
La forma e l'evacuazione del truciolo sono segnali di processo. Trucioli lunghi o ritagliati possono segnare la superficie, trattenere calore o interferire con un percorso utensile. Pianificare l'erogazione del refrigerante, lo scarico del truciolo e i cambi utensile per la specifica lavorazione. Non trasformare i dati di taglio di un fornitore in una ricetta universale: le condizioni di taglio dipendono dal sistema utensile, dalla rigidità della macchina, dall'engagement, dal refrigerante, dalle condizioni del grezzo e dalla specifica del materiale.
Proteggere la caratteristica che sarà ispezionata
Identificare quali caratteristiche governano accoppiamento, tenuta, fatica o allineamento. Un bordo estetico e una transizione critica per la fatica non dovrebbero ricevere la stessa regola di accettazione generica. Se una superficie fresata sarà rettificata o rivestita, indicare quali dimensioni vengono controllate in ciascuna fase. Quando una dimensione cambia dopo un'operazione, distinguere usura dell'utensile, stato termico, rilascio delle tensioni, movimento dell'attrezzaggio e variazione di misurazione prima di modificare gli offset.
L'ispezione deve utilizzare lo schema dei datum del disegno e la condizione concordata del pezzo. Registrare l'identità del materiale, la sequenza delle operazioni, le modifiche di utensile o processo rilevanti per l'accettazione e i risultati richiesti dall'ordine di acquisto. Il panoramica sulla qualità è un contesto generale, non un impegno di ispezione specifico del progetto.
Cosa includere in una RFQ per Inconel 718
- Grado esatto, forma del prodotto, condizione, specifica e registrazioni del materiale richieste.
- Disegno e modello attuali, con datum e caratteristiche critiche chiaramente identificati.
- Requisiti di trattamento termico o rettifica, inclusa la responsabilità di ciascuna operazione.
- Caratteristiche con profondo raggiungimento, pareti sottili, tagli interrotti o difficile accesso del truciolo.
- Metodo di ispezione, formato del rapporto, requisiti di campionamento o di primo articolo.
Un preventivo utile spiega il percorso proposto e le sue ipotesi. Non promette un tempo ciclo fisso o una tolleranza prima che geometria, condizione e criteri di accettazione siano stati esaminati.