
Обработку Haynes 230 следует планировать с учётом состояния заготовки, устойчивости каждого прохода и поверхности, требуемой для готовой детали. Материал, выбранный для работы при повышенных температурах, сам по себе не делает механическую обработку нечувствительной к нагреву или трению. Инженерная задача состоит в том, чтобы превратить эксплуатационное требование в контролируемый производственный маршрут.
Отделяйте рабочую температуру от условий резания
Haynes International определяет 230 как никель-хром-вольфрам-молибденовый сплав с высокотемпературной прочностью и стойкостью к воздействию окружающей среды. Эти свойства объясняют, почему конструктор может рассматривать его для детали, работающей в горячей зоне. Они не определяют допустимую скорость резания, стойкость инструмента или состояние поверхности для этой детали.
Более широкий выбор материала для высоких температур должен устанавливать рабочую среду и требуемую спецификацию. Затем при анализе обработки задаётся другой набор вопросов: в каком виде поступает заготовка, какие поверхности являются критическими, сколько материала нужно удалить и какая обработка следует после резания. Держите оба набора требований в маршрутном листе.
Входящая заготовка меняет первую операцию
Пруток, плита и сварная заготовка могут иметь одно и то же обозначение сплава, но различаться геометрией и состоянием поверхности. Проверьте сертификат на материал, размеры, состояние поставки и любые предыдущие операции. Определите, где будут созданы первые надёжные базирующие поверхности и достаточен ли имеющийся припуск для получения окончательной формы.
Не переносите оценку обработки с компактной детали из прутка напрямую на тонкостенный элемент плиты. Распределение удаляемого материала, доступная опора вблизи зоны резания и доступность чистовых поверхностей могут быть совершенно иными. В предложении следует достаточно чётко указать принятое допущение о заготовке, чтобы изменение можно было распознать до начала резания.
Если работа включает предварительно обработанную заготовку, определите границу ответственности поставщика механической обработки. Контроль входящей геометрии может установить, сохраняется ли запланированный припуск, но он не заменяет никакой квалификации материала или процесса, требуемой спецификацией детали.
Обеспечьте предсказуемость контакта, прежде чем гнаться за скоростью съёма
Рекомендации по обработке Haynes 230 описывают склонность к наклёпу и необходимость надлежащей практики резания. Практический вывод — проверять условия, при которых инструмент трётся вместо эффективного резания. Изношенные кромки, неподдерживаемый вылет, неподходящий контакт и повторные проходы по проблемной зоне заслуживают исследования как сочетание факторов.
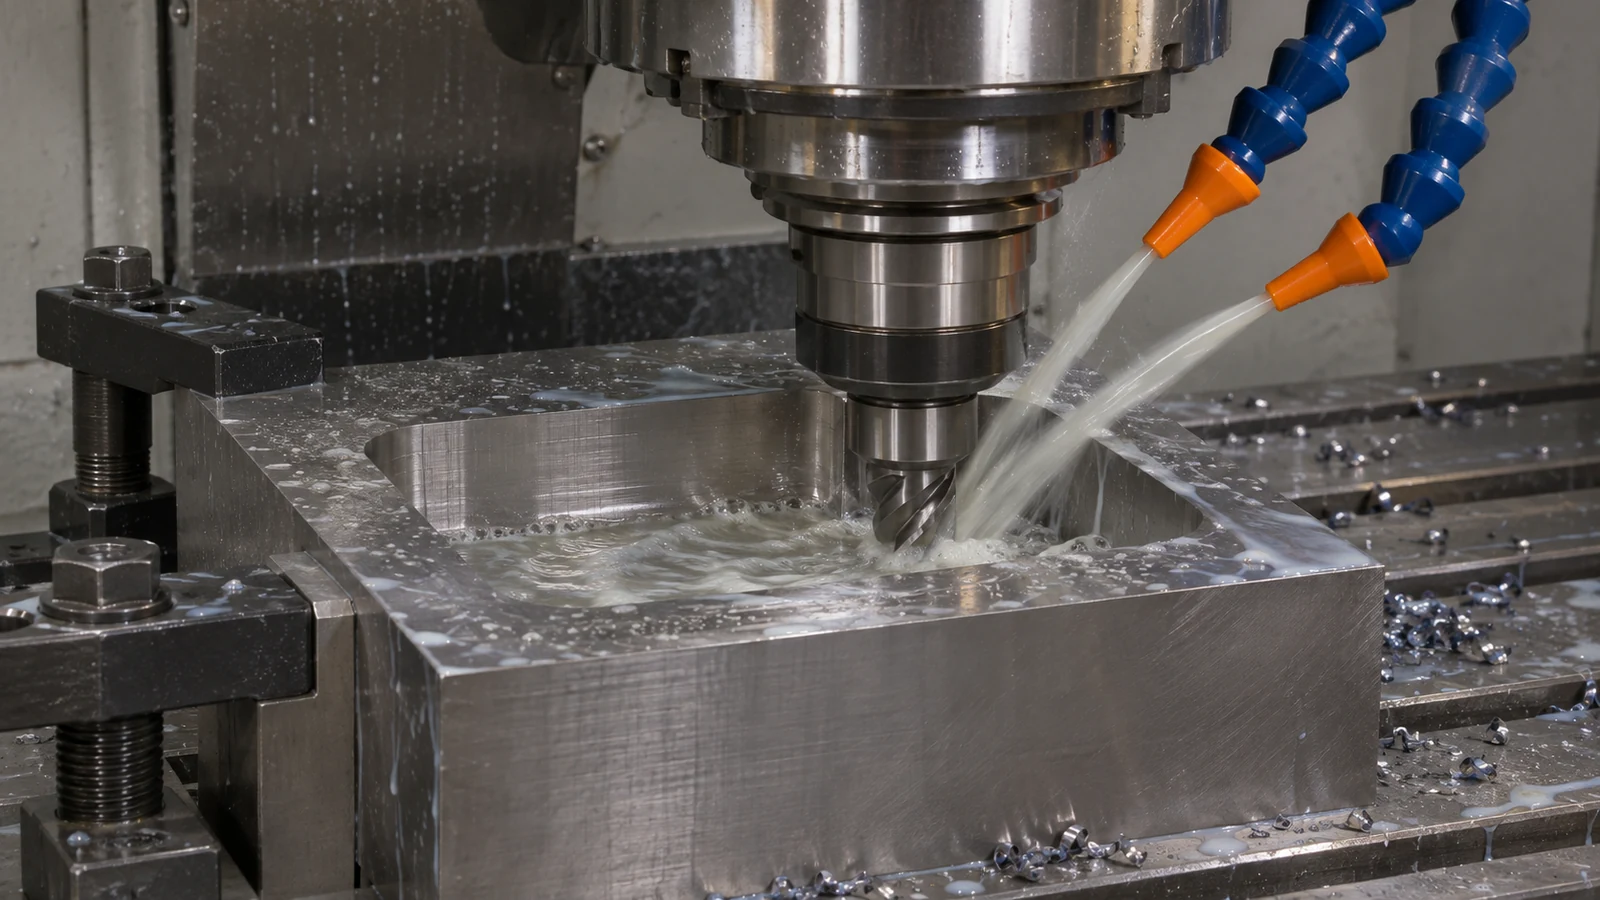
Для кармана сравните доступный диаметр инструмента с глубиной кармана и внутренней геометрией. Для уступа на точеной детали рассмотрите, оставляют ли подход и выход инструмент работающим по изменяющемуся сечению. The фрезерный маршрут и токарный маршрут следует выбирать так, чтобы сложные элементы оставались поддерживаемыми и доступными.
Используйте рекомендации производителя инструмента, соответствующие фактическому сплаву и его состоянию, в качестве пробных входных параметров. Затем фиксируйте настройки, геометрию инструмента, схему подачи СОЖ и наблюдаемый результат. Опубликованное начальное значение становится полезным, когда видны его допущения; оно вводит в заблуждение, когда его воспринимают как универсальный производственный рецепт.
Планируйте чистовую обработку, пока деталь ещё имеет опору
Черновую и чистовую обработку следует рассматривать совместно. Удаление припуска, поддерживающего стенку, может изменить условия для следующей поверхности. Если последняя операция затрагивает гибкий элемент длинным инструментом, маршрут может создать проблему, которой не было при черновой обработке.
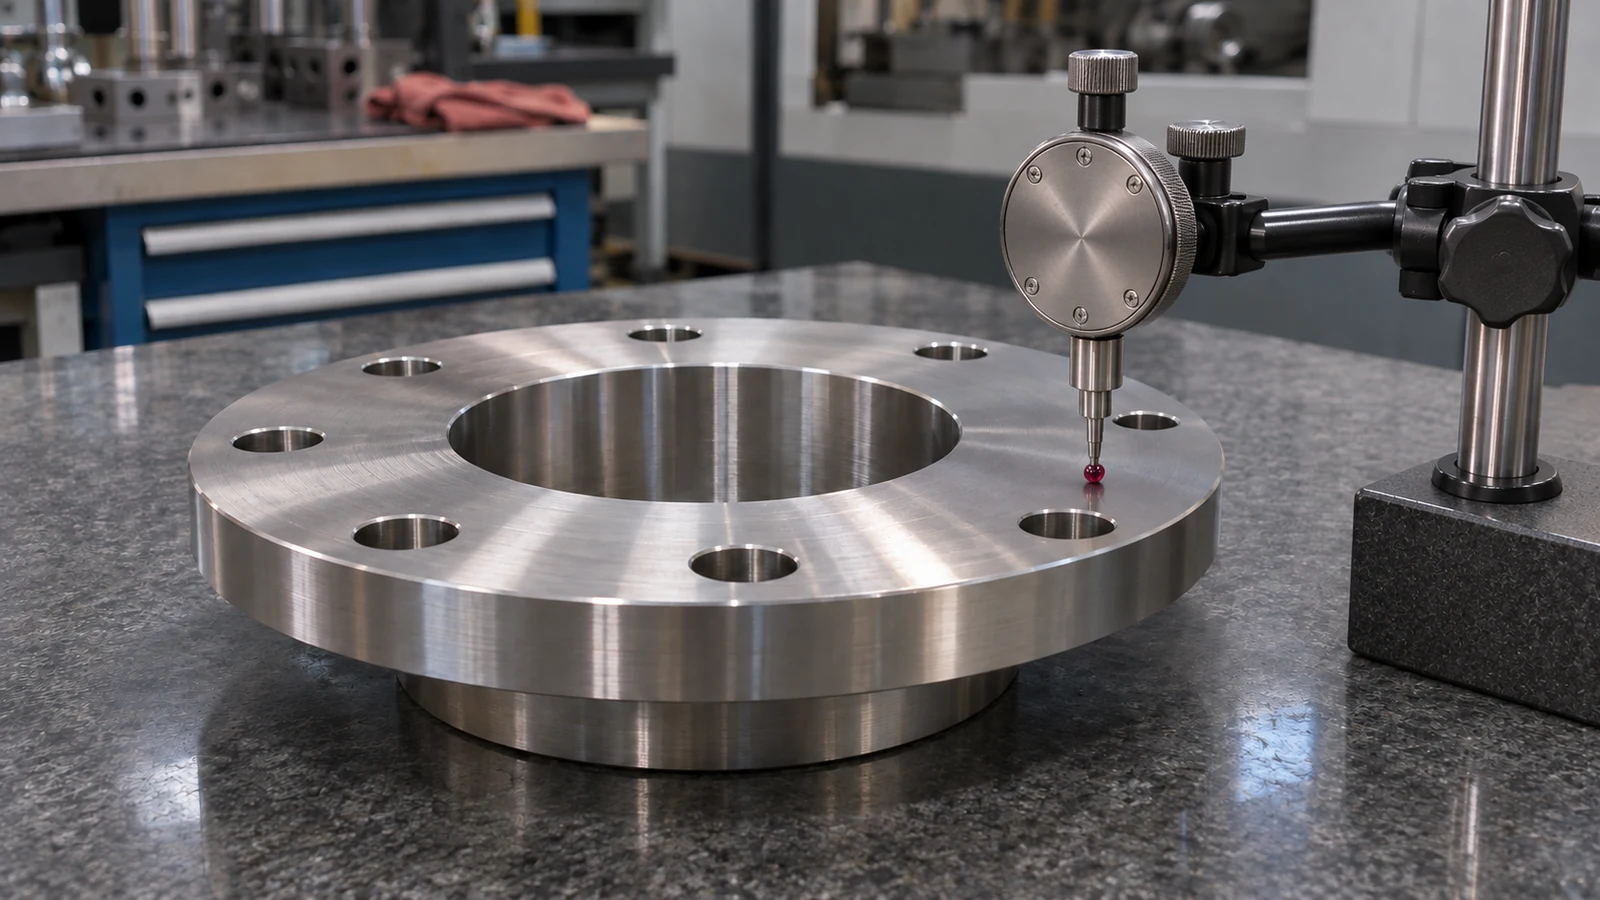
Определите функциональные поверхности перед установлением общего требования к чистоте обработки. Установочная поверхность, посадочное отверстие с плотной посадкой и наружная поверхность свободного размера не обязательно должны иметь одинаковые критерии приемки. Определите текстуру, геометрию и локальные пределы дефектов, важные для каждой функции, вместо того чтобы полагаться на одно значение шероховатости для всего компонента.
После освобождения из приспособления проверьте, что геометрия детали по-прежнему соответствует чертежу. Если далее следует дополнительная термическая или отделочная операция, укажите этап окончательного контроля. Это предотвращает ситуацию, когда приемлемый промежуточный результат становится единственным сохранившимся свидетельством для отгружаемого компонента.
Исследуйте отклонения по записям процесса
Если размеры или внешний вид поверхности начинают отклоняться, сначала сравните затронутые детали с зафиксированными производственными входными данными. Проверьте идентичность и состояние материала, историю инструмента, изменения наладки и точку в операции, где результат изменился. Это дает более полезную отправную точку, чем предположение о том, что сплав просто неоднороден.
Процедура план качества должен определять, когда выполняются измерения и что происходит, когда результат приближается к границе приемки. Одобрение первой детали устанавливает начальное состояние; подходящие проверки в процессе помогают выявить изменения во время прогона.
Для повторного заказа сохраняйте свидетельства, лежащие в основе утвержденного маршрута, а также программу. Допущение по материалу, критические решения по наладке, последовательность контроля и принятое состояние поверхности объясняют, почему предыдущий результат был приемлемым. Они также облегчают оценку того, требует ли измененный чертеж нового пробного прогона.